
Kole Taper Açısı: 20 ve 30 Derece Farkı Ne Anlama Gelir?
Kısa cevap: Taper açısı, somunun ne kadar radyal kuvveti tutuşa dönüştürebileceğini belirler. 30° koni (TG tarzı, 0,5 mm daralma aralığı) daha toleranslıdır ve daha geniş bir çap aralığını tutar; 20° koni (ER tarzı, 1,0 mm daralma aralığı) daha fazla kendinden kilitleme özelliğine sahiptir ve ağır yan yük altında daha iyi tutar, ancak daha sıkı somun torku kontrolü gerektirir. Her ikisi de aynı doğruluk sınıfına taşlanır — tipik olarak 3×D'de 0,008–0,015 mm TIR — bu nedenle açı, temel hassasiyeti değil, tutma gücünü ve aralığını değiştirir. Genel frezeleme ve kılavuz çekme için 30°, yüksek torklu veya titreşime eğilimli kesimler için 20° seçin.
Taper açısı neden önemlidir?
Bir kole tek başına hiçbir şey yapmaz. Somun onu eşleşen bir koniye doğru ittiğinde tutan, yarıklı, sertleştirilmiş bir manşondur. Bu koni tüm mekanizmadır. Somunun eksenel olarak uyguladığı her newton, radyal olarak deliğe yönlendirilmelidir — ve koninin açısı bunun ne kadar verimli gerçekleşeceğini belirler.
Bunu bir kama olarak düşünün. Sığ bir kama (eksenden küçük açı) kuvveti daha fazla çarpar ancak daha az yol alır. Dik bir kama daha fazla yol alır ancak daha az çarpar. Koleler bu dengelemenin dar bir bandında yer alır ve metal işlemede baskın olan iki değer, kataloğun nasıl ölçtüğüne bağlı olarak 20° ve 30° dahil yarım açılardır.
Pratik sonuçlar dört yerde ortaya çıkar:
- Delik boyunca tutma uzunluğu — takım sapının ne kadarının gerçekten sıkıştırıldığı.
- Daralma aralığı — kolemin dibe vurmadan veya bozulmadan önce ne kadar kapanabileceği.
- Kendinden kilitleme davranışı — kolemin temiz bir şekilde serbest kalıp kalmadığı veya somunda sıkışıp sıkışmadığı.
- Zaman içinde salgı kararlılığı — binlerce takım değişiminden sonra doğruluğun kayıp kaymadığı.
Sıfırdan bir kole sistemi seçiyorsanız, taper ilk karardır, son değil. Aşağıdaki her şeyi kısıtlar.
Bir kole taperi torku tutuşa nasıl dönüştürür?
Somun dişi eksenel bir çekme oluşturur. Bu çekme, konide taper yüzeyine dik normal kuvvete dönüşür. Radyal bileşen tutma kuvvetidir; teğetsel bileşen serbest bırakmaya direnen sürtünmedir.
Yarım açı α olan bir koni için, radyal kuvvet belirli bir eksenel yük için sürtünme kayıplarından önce yaklaşık 1/tan α ile ölçeklenir. Daha küçük α, somun torku birimi başına daha fazla radyal kuvvet anlamına gelir — bu nedenle 20° sistemler aynı anahtar ayarında daha sert ısırıyormuş gibi hissettirir.
Ancak bu hikayenin sadece yarısı. Daha küçük α aynı zamanda kendinden kilitleme eğilimini artırır: taşlanmış çeliğin taşlanmış çelik üzerindeki sürtünme açısı genellikle koni açısıyla aynı aralıktadır, bu nedenle kole somuna sıkışabilir ve düşmeyi reddedebilir. Bu gerçek bir üretim sıkıntısıdır ve birçok atölyenin özel bir serbest bırakma vuruşu veya yerleşik çıkarma halkalı bir somun bulundurmasının nedeni budur.
| Özellik | 20° taper (ER ailesi) | 30° taper (TG / 100 tarzı) |
|---|---|---|
| Daralma aralığı (tipik) | Çapta ~1,0 mm | Çapta ~0,5 mm |
| Somun torku birimi başına radyal kuvvet | Daha yüksek | Daha düşük |
| Kendinden kilitleme eğilimi | Orta ila yüksek | Düşük |
| Serbest bırakma davranışı | Temiz somun gerektirir, bazen bir vuruş | Kolayca düşer |
| En uygun olduğu durumlar | Ağır yan yük, yüksek tork, rijit kurulumlar | Karışık işler, kılavuz çekme, hızlı değişimler |
| 3×D'de TIR (tipik, kalite sınıfı) | 0,008–0,015 mm | 0,008–0,015 mm |
| Somun torku hassasiyeti | Yüksek | Orta |
TIR satırı kasıtlı olarak aynıdır. Açı bir koleyi doğru yapmaz — taşlama, yarık açma, ısıl işlem ve delik eşmerkezliliği yapar. Açı onu güçlü veya toleranslı yapar.
20° koleler: ER ve neden baskın oldukları
ER ailesi dünyada en yaygın kullanılan koledir ve 20° tasarımdır. Nedenleri egzotik olmaktan çok pratiktir:
Geniş daralma aralığı. Tek bir ER32 kole 1 mm'lik bir bandı kapsar, böylece bir atölye aynı manşonla 20 mm ve 20,5 mm sapları tutabilir. Bu, envanteri ve takım değiştirme süresini azaltır. Karışık partiler çalıştıran iş atölyeleri için bu tek başına seçimi haklı çıkarır.
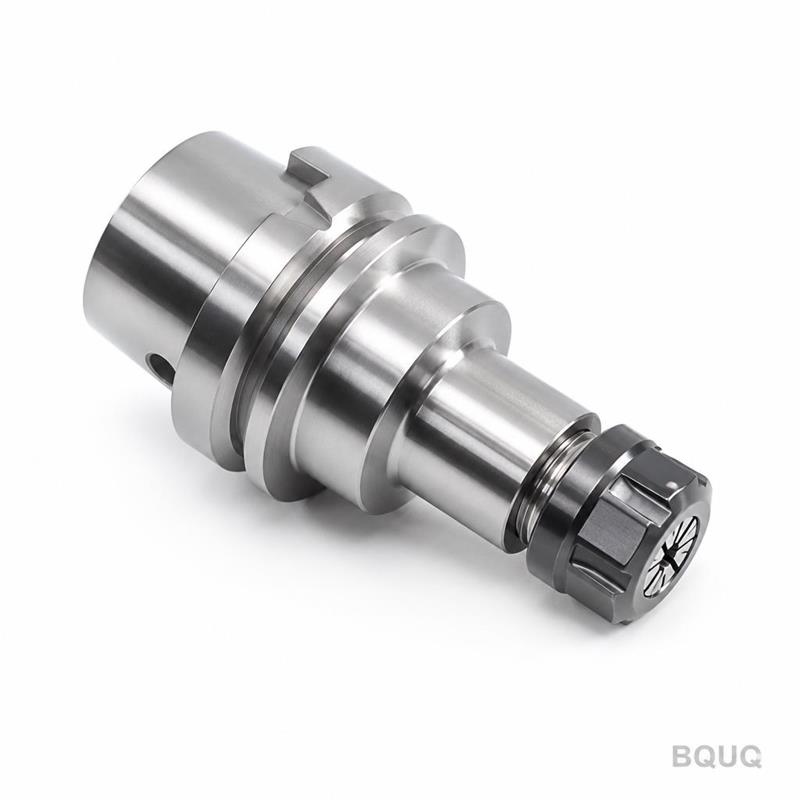
Yan yük altında güçlü tutuş. Somun torkunun daha fazlası radyal kuvvete dönüştüğü için, ER koleleri frezeleme ve kesintili kesimlerde çekilmeye iyi direnir. Bu nedenle ER pensler, bir takım tutucu kole pensi kurulumunda parmak frezeler için varsayılan seçenektir.
Kusurlu saplara tolerans. 20° koni daha uzun bir eksenel temas uzunluğu boyunca uyum sağlar, bu nedenle hafif aşınmış veya küçük bir sap hala anlamlı temas alanı elde eder.
Ödünleşimler gerçektir. ER koleleri aşırı torklamaya karşı daha hassastır — aşırı tork deliği bozar ve doğruluğu kalıcı olarak düşürür. Ayrıca temiz bir somun ve doğru oturmuş bir kole gerektirirler, aksi takdirde kole eğrilir ve salgı artar. Kötü oturma, kole doğruluk sınıfları makalemizde ele alınan salgı sorunlarının en yaygın nedenlerinden biridir.
20° ne zaman yanlış cevaptır?
Süreciniz, tork anahtarı kullanmayacak operatörlerle sık takım değişimlerini içeriyorsa veya daralma aralığının tekrarlanabilirlikten daha az önemli olduğu küçük çaplı işler yapıyorsanız, 20° bir sistem varyasyon kaynağı haline gelebilir. Bu açının suçu değil — açının talep ettiği disiplindir.
30° koleler: TG ve 100 tarzı aile
TG ve 100 tarzı koleler daha dik bir koni kullanır. Daha dik açı radyal çarpmayı azaltır ancak üç şey kazandırır:
Daha temiz serbest bırakma. Kole sıkışmaz. Somundan düşer, bu otomatik veya yüksek değişim frekanslı kurulumlarda son derece önemlidir.
Daha düşük tork hassasiyeti. Kabul edilebilir somun torkunun daha geniş bir aralığı, operatörden operatöre daha az varyasyon anlamına gelir. Aynı makinede birkaç makinistin olduğu bir atölyede, bu tutarlılık tepe tutuştan daha değerlidir.
Kılavuz çekmede daha iyi davranış. Kılavuz çekme koleleri genellikle daha diktir çünkü yük, bükülme yan yükü yerine öncelikle eksenel ve burulmadır. Daha dik koni ayrıca kare tahrik özelliği için daha fazla yer sağlar.
Maliyet daralma aralığıdır. 30° bir kole tipik olarak eşdeğer bir 20° kolemin çap bandının yaklaşık yarısını kapsar, bu nedenle aynı sap aralığını kapsamak için daha fazla manşona ihtiyacınız olur. Sabit bir takım sapı setine sahip bir atölye için bu sorun değildir. Bir iş atölyesi için bu gerçek bir envanter kararıdır.
İsimlendirme karışıklığı hakkında bir not
Katalog "açı" her zaman aynı şekilde belirtilmez. Bazı tedarikçiler dahil koni açısını, diğerleri yarım açıyı ve birkaçı kolemin dış konisi yerine somunun iç yüzeyinin açısını belirtir. İki veri sayfasını karşılaştırmadan önce hangi kuralın kullanıldığını doğrulayın. Farklı kaynaklardan bir "20°" ve bir "30°" sayıların önerdiğinden daha yakın olabilir — veya daha uzak. Şüpheniz varsa, bir kesit çizimi isteyin.
Gerçek bir işleme kararında ikisini karşılaştırma
Seçim yaygın operasyonlarda nasıl sonuçlanır:
| Operasyon | Önerilen taper | Neden |
|---|---|---|
| Parmak frezeleme, derin eksenel kesim | 20° | Daha yüksek radyal tutuş çekilmeye direnir |
| Kesintili / kaba frezeleme | 20° | Yan yükün daha iyi sönümlenmesi |
| Kılavuz çekme (rijit veya yüzer) | 30° | Eksenel baskın yük, temiz serbest bırakma |
| Küçük uçlarla delme | 30° | Hızlı değişimler, düşük tork gerekir |
| Yüksek karışımlı iş atölyesi, birçok sap boyutu | 20° | Manşon başına daha geniş daralma aralığı |
| Otomatik takım değişimi, birçok döngü | 30° | Güvenilir serbest bırakma, daha az eğilme riski |
| İsviçre tipi torna kılavuz burcu işi | Burç spesifikasyonuna uygun | Burç ve kole eşleşmelidir |
| Hassas bitirme, hafif kesimler | Her ikisi de | Doğruluk açıdan değil, sınıftan gelir |
Son satırın alıcıların unuttuğu satır olduğuna dikkat edin. Kesiminiz hafifse ve sapınız nominalse, taper açısı sonucu neredeyse hiç etkilemez. Salgı, delik yüzeyi ve somun durumu baskındır. Bu nedenle açı seçimini sınıf seçiminden ayırıyoruz — bunlar farklı kararlardır ve karıştırmak birini aşırı, diğerini eksik spesifiye etmeye yol açar.
Yarık tasarımı, basınç ve taper ile etkileşim
Taper açısı tek başına hareket etmez. Yarık deseni kolemin nasıl saptığını belirler ve sapma, koni temasının tekdüze kalıp kalmadığını belirler. Kötü kesilmiş yarıklara sahip bir kole, açıdan bağımsız olarak koniye eşit olmayan şekilde temas eder, bu da eğik bir tutuş ve yüksek salgı üretir.
Bilinmeye değer üç etkileşim vardır:
Yarık sayısı ve yönü. Daha fazla yarık daha tekdüze daralma sağlar ancak sertliği azaltır. Kesintili yarıklar (her uçtan dönüşümlü) sertlikten daha az ödün vererek esnekliği artırır. Bu, kole yarık tasarımı yazımızda ayrıntılı olarak ele alınmıştır.
Sıkma basıncı. Daha yüksek somun torku tutuşu doğrusal olarak iyileştirmez — bir noktadan sonra deliği bozar ve takım sapı en zayıf halka haline gelir. İlişki kole sıkma basıncı bölümünde incelenmiştir.
Koni temas uzunluğu. Sığ bir açı teması daha uzun bir eksenel banda yayar, bu da küçük koni aşınmasına karşı daha toleranslıdır. Dik bir açı teması yoğunlaştırır, bu nedenle koni aşınması salgı kayması olarak daha hızlı ortaya çıkar.
Üretim hacimleri çalıştıran atölyeler için pratik cevap, koleyi, somunu ve pens gövdesini tek bir sistem olarak ele almak ve birlikte kalifiye etmektir. Aşınmış bir somundaki hassas bir kole boşa harcanmış bir satın almadır.
Performansı gerçekten kontrol eden üretim toleransları
Taper açısı nominal bir değerdir; önemli olan ne kadar sıkı tutulduğudur. İki parametre baskındır:
- Koni açısı toleransı. Koni boyunca birkaç yay dakikası sapma temas desenini değiştirir. Kaliteli koleler, işlem içi ölçümle taper taşlama makinelerinde taşlanır.
- Delik-koni eşmerkezliliği. Takım ucunda TIR olarak ortaya çıkan sayı budur. Isıl işlemden sonra deliğin taşlanmasıyla, mümkünse koniyle aynı kurulum ailesinde kontrol edilir.
BQUQ'da koleler, Dongguan'daki tek bir fabrikada ISO9001 altında dört üretim hattında üretilir ve kritik özelliklerde CNC işleme ±0,005 mm'de tutulur. Sertleştirilmiş ve taşlanmış koleler, ısıl işlemden sonra geometriyi geri kazanmak için su verilir, temperlenir ve bitirme taşlaması yapılır — bu adımı atlamak kolay ve bitmiş salgıda gizlemek imkansızdır.
Özel veya standart dışı koleler tedarik eden alıcılar için pratik kontrol listesi:
1. Taper açısını ve ölçüm kuralını belirtin.
2. Sadece nominal deliği değil, ihtiyacınız olan daralma aralığını belirtin.
3. Belirtilen bir mesafede TIR'ı belirtin (3×D yaygın kuraldır).
4. Somun arayüzünü ve dişi belirtin.
5. Malzemeyi ve sertlik aralığını belirtin.
Bu liste belirsiz bir sorguyu fiyatlandırılabilir bir çizime dönüştürür. Ayrıca çoğu kole teklifini 12 iş saati içinde döndürebilmemizin nedeni de budur — belirsizlik baştan ortadan kaldırılır.
Aşırı spesifiye etmeden özel kole tedariki
Tedarikte yaygın bir başarısızlık modu, sürecin kullanamayacağı hassasiyet için ödeme yapmaktır. 0,03 mm iş mili hatası olan bir makinede 0,005 mm TIR'a taşlanmış 20° bir kole, hiçbir şeye harcanmış paradır.
Bunun yerine geriye doğru çalışın:
- Sürecinizin takım ucunda gerçekte tolere ettiği salgıyı ölçün.
- İş mili ve tutucu katkısını çıkarın.
- Kalan boşluğu kapatan kole sınıfını satın alın.
İsviçre tipi işler için, kole ve kılavuz burcu eşleşmiş bir çift olarak ele alınmalıdır, bu nedenle birçok atölye İsviçre makineleri için güç pensleri ve koleleri aynı tedarikçiden temin eder. Eşleşmiş bir çiftte kaynakları karıştırmak, teşhis edemeyeceğiniz salgıyı ortaya çıkarmanın güvenilir bir yoludur.
Yüksek hacimli tornalama için, otomatik torna koleleri genellikle makine üreticisinin koni geometrisiyle belirtilir ve taper açısı seçilmek yerine makine tarafından sabitlenir. Bu durumda tedarik sorusu tamamen tolerans kontrolüne ve partiden partiye tekrarlanabilirliğe kayar.
Sıkça Sorulan Sorular
S: 20° bir kole 30° bir koleden daha mı fazla tutar?
C: Evet, aynı somun torku için, 20° bir koni daha fazla eksenel kuvveti radyal tutuşa dönüştürür, bu nedenle yan yük altında çekilmeye daha iyi direnir. Avantaj, somun durumuna ve yağlamaya bağlı olarak, sürtünme kayıplarından önce tipik olarak %20–40 daha fazla radyal kuvvettir. Ödünleşim, daha güçlü bir kendinden kilitleme eğilimidir, bu da serbest bırakmayı daha az temiz hale getirir ve aşırı torklamaya karşı hassasiyeti artırır.
S: 20° bir somunda 30° bir kole kullanabilir miyim?
C: Hayır. Koni açıları eşleşmelidir. Uyumsuz bir çift, bir yüzey yerine bir çizgi üzerinde temas eder, bu da gerilimi yoğunlaştırır, koniyi ezer ve düzensiz salgı üretir. Birkaç derecelik küçük bir uyumsuzluk bile birkaç sıkma döngüsü içinde her iki parçaya zarar verir. Her zaman aynı spesifikasyondan eşleşmiş bir set olarak kole ve somunu değiştirin.
S: Hangi taper açısı daha iyi salgı verir?
C: Tek başına hiçbiri. Salgı, koni açısıyla değil, delik-koni eşmerkezliliği, taşlama kalitesi ve ısıl işlem kontrolü ile belirlenir. İyi yapılmış bir 30° kole, kötü yapılmış bir 20° koleden her zaman daha iyi performans gösterir. Tipik kalite sınıfı koleler, açıdan bağımsız olarak 3×D'de 0,008–0,015 mm TIR tutar; açı, tutma gücünü ve serbest bırakma davranışını etkiler.
S: ER koleleri neden daha geniş bir çap aralığını kapsar?
C: ER koleleri, çapta nominal 1 mm daralma aralığına sahip 20° tasarımlardır, bu da 30° TG tarzı kolelerin tipik 0,5 mm'sinin yaklaşık iki katıdır. Daha sığ koni, kolemin somunda dibe vurmadan önce daha fazla eksenel hareket etmesine izin verir. Bu daha geniş aralık, bir dizi sap boyutunu kapsamak için gereken manşon sayısını azaltır, bu da ER'nin iş atölyesi takımlarına hakim olmasının önemli bir nedenidir.
S: Özel bir kole çiziminde taper açısını nasıl belirtirim?
C: Açıyı, ölçüm kuralını (dahil açı veya yarım açı) ve açının ölçüldüğü referans yüzeyi belirtin. Daralma aralığını, nominal deliği, belirtilen bir mesafede TIR'ı, sertlik aralığını ve somun dişini ekleyin. Kural konusundaki belirsizlik, reddedilen ilk numunelerin en yaygın nedenidir. Bir kesit çizimi şüpheyi tamamen ortadan kaldırır.
İlgili Kaynaklar
- BQUQ ve Dongguan üretim kurulumumuz hakkında: /about/
- Kole ve pens ürün yelpazesi: /tool-holder-collet-chucks/
- İsviçre tipi güç pensi seçenekleri: /power-chucks-swiss/
- Otomatik torna kole serisi: /auto-lathe-collets/
- Sektör trendleri ve tedarik değişimleri: /industry-dynamics/
- Teknik makaleler kütüphanesi: /bquq-blog/
- Sıkça sorulan sorular: /faq/
- Vaka çalışmaları: /case/
- Mühendislik ekibiyle iletişime geçin: /contact/
BQUQ Mühendislik Ekibi tarafından yazılmıştır. BQUQ (Dongguan), tek bir ISO9001 fabrikasında CNC işleme (±0,005 mm), metal damgalama, özel yaylar ve soğutucu üretimi yürütmektedir. Dongguan, Çin'den doğrudan kaynak — 12 saat içinde teklif: sc@bquq.com | WhatsApp +86 13713157787 | www.bquq.com


