
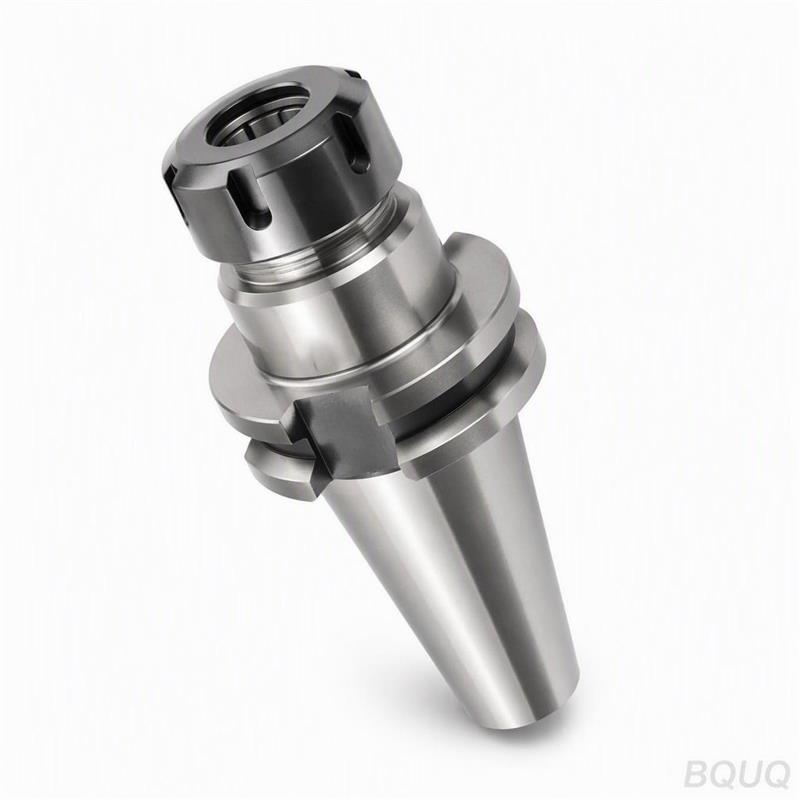
Pens Mandrenler için Sıkma Basıncı: Havalı, Hidrolik ve Manuel
Kısa cevap: Manuel pens mandrenler operatör torkuna dayanır — genellikle bir ER somununda veya çekme çubuğunda 40-80 N·m, 20 mm çapta yaklaşık 8-15 kN eksenel çekme ve 2-5 kN radyal tutuş sağlar. Pnömatik (havalı) kapayıcılar genellikle 0,5-0,7 MPa atölye havasıyla çalışır ve 6-12 kN çekme çubuğu kuvveti üretir; hidrolik güç mandrenleri ise 15-40 kN için 2,5-6,5 MPa yağ basıncıyla çalışır. Daha yüksek basınç, daha fazla tutuş ve çekilmeye karşı daha iyi direnç anlamına gelir, ancak aynı zamanda pens konisini ve iş parçası yüzeyini yükler. Doğru değer, pompanın üretebileceği maksimum değil, en ağır kesimde parçayı kaymadan tutan en düşük basınçtır.
Sıkma basıncı neden tutma kuvvetiyle aynı değildir
Alıcılar sıklıkla "6 bar'da sıkan bir pens mandren" isterler, sanki basınç bir spesifikasyonmuş gibi. Değildir. Basınç bir girdidir; tutma kuvveti ise çıktıdır ve dönüşüm, aktüatörün piston alanına, kama veya kolun mekanik avantajına, çekme çubuğu diş hatvesine ve kapayıcıdaki sürtünme kayıplarına bağlıdır.
0,6 MPa'da 100 mm çapında pistonlu bir pnömatik kapayıcı, herhangi bir çarpma olmadan yaklaşık 4,7 kN itme kuvveti üretir. 3:1 oranlı bir togle veya kama mekanizması bunu yaklaşık 14 kN çekme çubuğu çekme kuvvetine dönüştürür. Aynı çapta 4 MPa'da bir hidrolik silindir yaklaşık 31 kN üretir — aynı fiziksel boyutta hava versiyonunun altı katından fazla. Hidrolik sistemlerin yüksek talaş kaldırmalı tornalamaya hakim olmasının ve hava sistemlerinin daha hafif işler, otomasyon ve hızlı değişim düzeneklerine hakim olmasının temel nedeni budur.
İkinci dönüşüm adımı, çekme çubuğu çekme kuvvetinden radyal tutuşa geçiştir. 5C veya ER tipi bir pens üzerinde, koni açısı (genellikle 8° veya 16°) eksenel çekme kuvvetinin ne kadarının radyal kapama kuvvetine dönüştüğünü belirler. Sığ bir koni kuvveti daha agresif şekilde çarpar, ancak daha dar bir elastik aralığa sahiptir. Bu nedenle, tutuş peşinde koşarken pens koni açısı basınç kadar önemlidir.
Tutma gücünü gerçekte belirleyen üç değişken
- Eksenel çekme (N) — aktüatör basıncı, piston alanı ve mekanik avantaj tarafından belirlenir.
- Koni çarpanı — pens geometrisi tarafından belirlenir, tipik olarak eksenelden radyale 2-4x.
- Sürtünme katsayısı — delik yüzeyi, iş parçası malzemesi ve soğutucu veya yağın varlığına göre belirlenir.
İlk ikisini çarpın, sürtünmeyi uygulayın ve pensin parça dönmeden önce direnebileceği teğetsel kuvveti elde edersiniz. Kesme kuvvetinizle karşılaştırmanız gereken sayı — gösterge okuması değil — budur.
Havalı, hidrolik ve manuel: yan yana karşılaştırma
Aşağıdaki tablo, 20-25 mm çap pens sistemleri için gösterge aralıklarını verir. Kesin değerler spesifik kapayıcıya bağlıdır, bu nedenle bunları planlama rakamları olarak alın ve mandren tedarikçisiyle doğrulayın.
| Parametre | Manuel (somun / çekme çubuğu) | Pnömatik (havalı) | Hidrolik |
|---|---|---|---|
| Giriş basıncı veya torku | 40-80 N·m somun torku | 0,5-0,7 MPa hava | 2,5-6,5 MPa yağ |
| Tipik çekme çubuğu çekme kuvveti | 8-15 kN | 6-12 kN | 15-40 kN |
| 20 mm çapta radyal tutuş | 2-5 kN | 2,5-5 kN | 6-15 kN |
| Sıkma / çözme süresi | 5-30 s manuel | 0,3-1,5 s | 0,2-1,0 s |
| Sıkma kuvvetinin tekrarlanabilirliği | Zayıf (operatöre bağlı) | İyi | Mükemmel |
| En uygun kullanım | İş atölyesi, düşük hacim, kurulum işi | Otomasyon, hafif-orta tornalama | Yüksek talaş kaldırma, sert tornalama, Swiss |
Manuel sıkma hala ne zaman doğru cevaptır
Manuel modası geçmiş değildir. Prototip çalışmaları, tek seferlik bağlama düzenekleri ve kurulum esnekliğinin çevrim süresinden önemli olduğu düşük hacimli işler için bir tork anahtarı ve kaliteli bir pens somunu size tam kontrol ve sıfır sermaye maliyeti sağlar. Dikkat edilmesi gereken arıza modu, düşük torklamadır: bir ER32 somununu belirtilen 60-80 N·m yerine 20 N·m'ye "sıkıştıran" bir operatör, mevcut tutuşun yaklaşık üçte ikisini kaybeder ve ilk ağır geçişte çekilme görür.
Hava ne zaman kazanır
Pnömatik kapayıcılar, otomatik tornalar, çubuk besleyiciler ve bir robot veya PLC'nin sıkmayı tetiklediği her hücre için varsayılandır. Temizdirler, çalıştırması ucuzdur ve hızlıdırlar. Sınırları kuvvet yoğunluğudur: bir hidrolik mandrenle eşleşmek için çok daha büyük bir silindire ihtiyacınız vardır, bu da mil deliğine veya makine zarfına sığmayabilir.
Hidrolik ne zaman zorunludur
Hidrolik güç mandrenleri, kesme kuvvetleri yüksek olduğunda maliyetlerini hak eder — çelikte kesintili kesimler, 45 HRC üzeri sert tornalama veya takımın parçayı teğetsel olarak ittiği ağır delik işleme. sert tornalama iş tutma kılavuzu bunu ayrıntılı olarak ele alır. Hidrolik ayrıca en tekrarlanabilir sıkma kuvvetini verir; bu, ince cidarlı parçaları tutarken ve çevrimler arasında delik distorsiyonu varyasyonunu göze alamadığınızda önemlidir.
Gerçekte ne kadar basınca ihtiyacınız var?
Kesme kuvvetinden geriye doğru çalışın. Bir tornalama işlemi için:
Teğetsel kuvvet (N) ≈ spesifik kesme basıncı (N/mm²) × kesme derinliği (mm) × ilerleme (mm/dev)
Yumuşak çelik için spesifik kesme basıncı yaklaşık 2000-2500 N/mm²'dir. 0,25 mm/dev'de 2 mm kesme derinliği yaklaşık 1000-1250 N teğetsel kuvvet verir. Kesintili kesimler ve titreşim için 2-3 güvenlik faktörü ekleyin, pensin 2500-3750 N'a direnmesi gerekir. Kuru bir çelik delikte 0,15 sürtünme katsayısı ile radyal tutuş en az 17-25 kN olmalıdır. Bu, 20 mm çapta manuel ve çoğu hava sistemini hemen eler — hidroliğe ihtiyacınız vardır veya kesme derinliğini azaltmanız gerekir.
| Kesme koşulu | Tahmini teğetsel kuvvet | Minimum radyal tutuş (GF 2,5) | Pratik sıkma yöntemi |
|---|---|---|---|
| Alüminyum, 1 mm KD, 0,2 mm/dev | ~250 N | ~4 kN | Manuel veya hava |
| Yumuşak çelik, 1 mm KD, 0,2 mm/dev | ~450 N | ~7,5 kN | Hava (üst seviye) veya hidrolik |
| Yumuşak çelik, 2 mm KD, 0,25 mm/dev | ~1100 N | ~18 kN | Hidrolik |
| Alaşımlı çelik 45 HRC, 0,3 mm KD | ~1500 N | ~25 kN | Hidrolik, azaltılmış çıkıntı |
Bunlar göstergedir. Gerçek sayılar takım geometrisine, talaş açısına, soğutucuya ve tüm sistemin rijitliğine bağlıdır.
Aşırı sıkma tuzağı
Daha fazla basınç bedava değildir. Her ek kilonewton radyal tutuş, pens deliğini ve ince cidarlı parçalarda iş parçasının kendisini elastik olarak deforme eder. 1 mm cidarlı bir alüminyum boruyu 15 kN'da aşırı sıkmak onu üçgene çökertir. Sertleştirilmiş bir pensi tekrar tekrar aşırı sıkmak, konide yorulmayı hızlandırır ve ömrü kısaltır. Ayrıca serbest bırakmayı zorlaştırır, bu da otomatik hücrelerde sıkışmış parçalara ve çarpmış yükleyicilere neden olur.
Doğru hedef, en kötü durumdaki kesiminizi 2-2,5 güvenlik faktörüyle atlatan en düşük basınçtır. Bunu kaydedin ve kurulum sayfasına koyun.
Basınç, salgı ve parça kalitesi
Sıkma basıncı, alıcıları şaşırtan şekillerde doğrulukla etkileşime girer. Daha yüksek basınç, pensi koniye daha sıkı oturtur, bu genellikle tekrarlanabilirliği iyileştirir — bir noktaya kadar. Bu noktadan sonra, pens gövdesinin ve iş parçasının elastik deformasyonu baskın olmaya başlar ve TIR bozulur.
Üretimden birkaç pratik gözlem:
- Orta basınçta iyi yapılmış bir pens, taşlanmış bir delikte tipik olarak 0,005-0,010 mm TIR tutar. Maksimum basınca zorlamak bunu nadiren iyileştirir ve sıklıkla daha kötü yapar.
- Aşınmış bir somun, hasarlı bir koni veya kalıntıdan kaynaklanan düzensiz sıkma, basınçla değişen salgı olarak kendini gösterir. Basıncı değiştirdiğinizde TIR hareket ediyorsa, sorun basınç değil arayüzdür.
- Uzun çevrimler sırasında termal büyüme etkin tutuşu kaydırır. Bu, salgı ve termal davranış makalesinde ele alınmıştır.
Hava basıncı kararlılığı, hava basıncı seviyesinden daha önemlidir
Nominal 0,6 MPa çalışan bir atölye, kompresör çevrimine, hava çeken diğer makinelere ve hat uzunluğuna bağlı olarak aslında 0,45-0,65 MPa görebilir. Bu %30'luk dalgalanma doğrudan tutuş kuvvetinde %30'luk bir dalgalanmaya dönüşür. Sınıra yakın kesimler için hava sıkmaya güveniyorsanız, makinede özel bir regülatör ve akümülatör takın. Parçaları hurdaya atmaktan daha ucuzdur.
Pens sistemini basınç kaynağıyla eşleştirme
Her pens ailesi her basınç seviyesine tolerans göstermez. Aşağıdaki tablo, yaygın sistemleri tipik sıkma yöntemleriyle eşleştirir.
| Pens sistemi | Yaygın sıkma yöntemi | Tipik maks. çekme çubuğu çekme kuvveti | Notlar |
|---|---|---|---|
| ER8-ER16 | Manuel somun, küçük hava | 3-8 kN | Takım tutma, hafif iş |
| ER20-ER32 | Manuel somun, hava, hidrolik | 8-15 kN | Genel frezeleme ve tornalama |
| ER40-ER50 | Manuel somun, hidrolik | 15-25 kN | Ağır frezeleme, büyük delikler |
| 5C | Manuel çekme çubuğu, hava, hidrolik | 10-20 kN | Torna işi, bağlama düzenekleri |
| Swiss tipi pensler | Hidrolik / pnömatik | 8-20 kN | Kılavuz burçlar, küçük parçalar |
| Otomatik torna pensleri | Pnömatik / hidrolik | 10-30 kN | Çubuk işi, yüksek hacim |
Swiss ve otomatik torna işleri için, otomatik torna pens aralığı belirli kapayıcı geometrileri etrafında tasarlanmıştır, bu nedenle genel bir basınç rakamı varsaymak yerine pensi her zaman makinenin aktüatörüyle eşleştirin. Benzer şekilde, Swiss makineler için güç mandrenleri bir sistem olarak — silindir, çekme çubuğu ve pens — tasarlanmıştır ve diğerleri olmadan bir elemanı değiştirmek genellikle tutuş veya doğruluk kaybına neden olur.
Her ikisi de işe yarayacaksa hava ve hidrolik arasında seçim
Her iki seçenek de kuvvet gereksinimini karşılıyorsa, şunlara göre karar verin:
1. Çevrim süresi — hidrolik marjinal olarak daha hızlıdır ancak her ikisi de 2 saniyenin altındadır.
2. Altyapı — hava çoğu atölyede zaten vardır; hidrolik bir güç ünitesi ve yağ bakımı gerektirir.
3. Tekrarlanabilirlik — sıkma kuvveti varyasyonunun parça kalitesini etkilediği yerlerde hidrolik kazanır.
4. Yerleşim alanı — aynı kuvvet için hava silindirleri daha hantaldır.
5. Isı — hidrolik güç üniteleri atölyeye ısı ekler; hava daha serindir.
Daha geniş bir karar çerçevesi için pens sistemi seçim kılavuzuna bakın.
Çekilmeyi önleyen pratik kurulum kuralları
- Koniyi her vardiyada temizleyin. Konideki 0,02 mm'lik bir talaş, 1 MPa ekstra basınçtan daha fazla tutuşa mal olur.
- Sadece pensleri değil, somunları da değiştirin. Aşınmış bir somun dişi, iletilen kuvvetin %20-30'unu kaybeder.
- Spesifikasyona göre torklayın. ER32 somunları tipik olarak 60-80 N·m; ER40 100-130 N·m. Hissiyatla değil, tork anahtarı kullanın.
- Hava hattı basıncını kompresörde değil, makinede doğrulayın.
- Basıncı artırmadan önce çıkıntıyı azaltın. Rijitlik her zaman kuvveti yener.
- TIR'ı el sıkılığında değil, çalışma basıncında kontrol edin.
- Basıncı kurulum sayfasına kaydedin, böylece bir sonraki vardiya tekrarlar.
Göstergeler ve doğrulama
Her hava kapayıcıda regülatörün aşağısına bir basınç göstergesi ve hidrolik manifolda bir gösterge takın. Gösterge olmadan, arızalı bir contayı, tıkanmış bir filtreyi veya bir kompresör sorununu parçalar hareket etmeye başlayana kadar tespit etmenin bir yolu yoktur. Yüksek değerli işler için, kurulumda kullanılan bir çekme çubuğu kuvvet göstergesi, tüm zincirin hesaplamanın varsaydığını sağladığını doğrular.
BQUQ pens ve mandren projelerini nasıl destekler
BQUQ, Dongguan'daki tek bir ISO9001 fabrikasında, dört üretim hattında hassas pensler, pens mandrenler ve güç mandren bileşenleri üretir — ±0,005 mm'ye kadar CNC işleme, metal damgalama, özel yaylar ve soğutucular. 12 iş saatinde teklif veririz ve esnek MOQ ile çalışırız, bu hem prototip doğrulama hem de seri üretim için uygundur. Bilinen bir sıkma basıncı etrafında bir pens sistemi belirliyorsanız, bize delik boyutunu, koniyi, aktüatör tipini ve gerekli tutuş kuvvetini gönderin, geometriyi ve malzemeyi doğrulayalım.
Sıkça Sorulan Sorular
S: Pnömatik pens mandrenler normalde hangi hava basıncına ihtiyaç duyar?
C: Çoğu pnömatik pens kapayıcı 0,5-0,7 MPa (5-7 bar) atölye havası için tasarlanmıştır, yaygın nominal değer 0,6 MPa'dır. Gerçek tutuş kuvveti piston alanına ve mekanik avantaja bağlıdır, bu nedenle aynı basınç için derecelendirilmiş iki mandren çekme çubuğu çekme kuvvetinde 2 kat farklılık gösterebilir. Her zaman sadece basınç derecesini değil, kuvvet eğrisini doğrulayın ve makinede özel bir regülatör takın.
S: Hidrolik sıkma her zaman pnömatikten daha güçlü müdür?
C: Aynı fiziksel zarf için evet — 4-6 MPa'da hidrolik yağ, 0,6 MPa'daki havadan çok daha fazla kuvvet üretir, genellikle karşılaştırılabilir bir silindirden 3-6 kat daha fazla çekme çubuğu çekme kuvveti. Ancak, çok büyük bir hava silindiri küçük bir hidrolik olanla eşleşebilir. Hidroliğin gerçek avantajı kuvvet yoğunluğu ve tekrarlanabilirliktir, hidroliğin her zaman kazandığına dair mutlak bir kural değil.
S: Bir pensi aşırı sıkıp iş parçasına zarar verebilir miyim?
C: Evet. İnce cidarlı borular, küçük çaplı miller ve yumuşak malzemeler aşırı radyal tutuş altında elastik veya kalıcı olarak deforme olur. 1 mm cidarlı bir alüminyum boru 10-15 kN tutuşta çökebilir. Aşırı sıkma ayrıca pens konisi yorulmasını hızlandırır ve otomatik hücrelerde parça serbest bırakmayı güvenilmez hale getirir. En kötü kesiminizde 2-2,5 güvenlik faktörüyle tutan en düşük basıncı kullanın.
S: Sıkma basıncımın çok düşük olduğunu nasıl anlarım?
C: Klasik semptomlar, yük altında parça çekilmesi veya dönmesi, ağır bir geçişten sonra tutarsız uzunluk, sadece kaba işleme kesimlerinde ortaya çıkan tırlama ve hafif ve ağır operasyonlar arasında değişen TIR'dır. Bunları görürseniz, önce koni temizliğini ve somun durumunu kontrol edin, ardından TIR'ı izlerken basıncı kademeli olarak artırın. Arayüzü kontrol etmeden basıncı basitçe yükseltmeyin.
S: Daha yüksek sıkma basıncı salgıyı iyileştirir mi?
C: Güvenilir şekilde değil. Orta, tutarlı basınç pensi koniye düzgün oturtur ve genellikle en iyi tekrarlanabilirliği verir. Bunun ötesinde, pens gövdesinin ve iş parçasının elastik deformasyonu baskın olmaya başlar ve TIR kötüleşebilir. Basıncı değiştirdiğinizde salgı önemli ölçüde değişiyorsa, kök neden genellikle yetersiz kuvvet değil, aşınmış bir koni, hasarlı somun veya kirlenmedir.
İlgili Kaynaklar
- BQUQ ve Dongguan fabrikamız hakkında: /about/
- Pens ve mandren ürün yelpazesi: /auto-lathe-collets/
- Swiss tipi makineler için güç mandrenleri: /power-chucks-swiss/
- İş tutma ve işlemede sektör trendleri: /industry-dynamics/
- Pensler ve CNC hakkında teknik makaleler: /bquq-blog/
- Sıkça sorulan sorular: /faq/
- Vaka çalışmaları: /case/
- Mühendislik ekibimizle iletişime geçin: /contact/
BQUQ Mühendislik Ekibi tarafından yazılmıştır. BQUQ (Dongguan), tek bir ISO9001 fabrikasında CNC işleme (±0,005 mm), metal damgalama, özel yaylar ve soğutucu üretimi yürütmektedir. Dongguan, Çin'den doğrudan kaynak — 12 saat içinde teklif: sc@bquq.com | WhatsApp +86 13713157787 | www.bquq.com


