
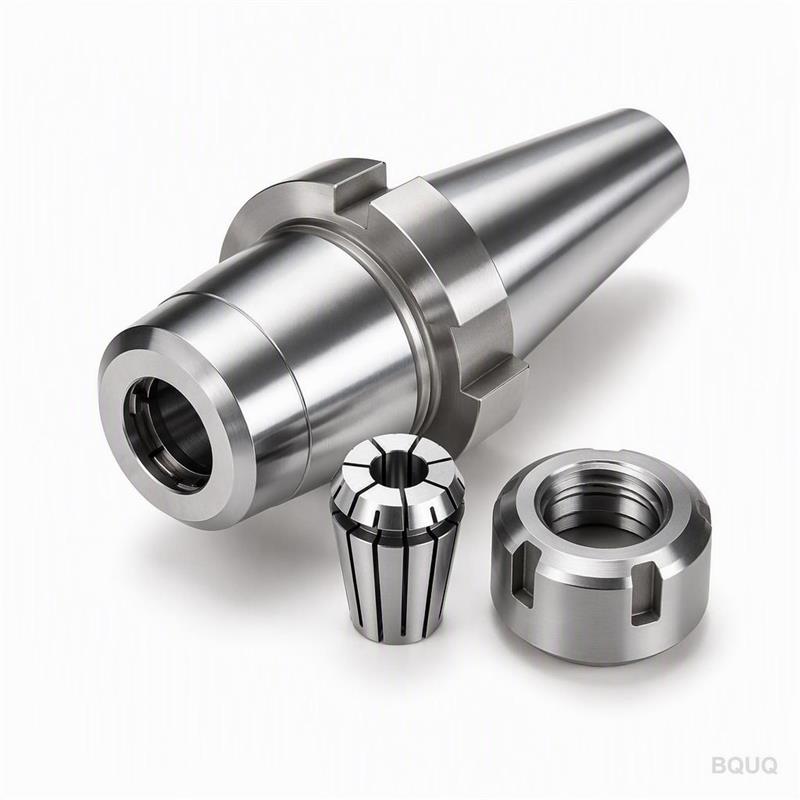
Gang Takım ve Taretlerde Pens Mandrenler
Kısa cevap: Gang takımda pens mandrenler doğrudan sürgü plakasına monte edilir ve X/Z eksenlerini hareket ettirerek indekslenir, bu nedenle kısa, hafif ve 0,005–0,010 mm tekrarlanabilirliğe sahip olmalıdır; bir taretta aynı pens mandren tahrikli veya sabit bir istasyonda oturur ve indeksleme şokuna ve soğutucuya dayanmalıdır. ER ve TG pens mandrenler her ikisinde de baskındır çünkü iyi bir iş milinde ±0,005 mm TIR tutarlar, 1–20 mm sap aralığını kabul ederler ve hidrolik veya shrink tutuculardan çok daha ucuza mal olurlar. Çoğu gang işi için ER16–ER32, taretler için ER25–ER40 seçin ve makineyi suçlamadan önce somun torkunu, konik temizliğini ve salgıyı doğrulayın.
Pens mandrenler neden gang takımda baskındır
Bir gang takım torna tezgahı tareti indekslemez. Her takımı tek bir çapraz sürgü plakasına monte eder, ardından doğru takımı parçaya getirmek için plakayı X ve Z yönünde hareket ettirir. Bu mimari, kompakt, hafif ve öngörülebilir takımları ödüllendirir. Bir pens mandren bu üçünün hepsidir.
Fizik önemlidir. Sürgü plakasındaki her gram, servo motorun vardiya başına binlerce kez hızlandırıp yavaşlatması gereken kütledir. 1 kg'lık bir ER32 pens mandren, eşdeğer tutuşa sahip 3,5 kg'lık bir hidrolik tutucudan daha hızlı hızlanır ve daha temiz durur. 8 saniyelik çevrimlerle çalışan bir gang makinede, bu fark sadece çevrim süresinde değil, yüzey kalitesi ve takım ömründe de kendini gösterir.
Gang takım ayrıca takımları birbirine yakınlaştırır. Bitişik tutucular arasındaki boşluk 20–40 mm olabilir. İnce somunlu ve kısa gövdeli bir pens mandren, hantal bir güç mandreninin sığamayacağı yere sığar. Bu nedenle küçük parça tornalama — konektörler, pimler, saat bileşenleri, medikal vidalar — ezici çoğunlukla pens tabanlıdır.
Ödünleşim, tutma çapı aralığı ve tork iletimidir. Pensler elastik çökme ile sıkıştırır, bu nedenle kesintili ağır kesimlerde 3 çeneli veya 4 çeneli bir mandrenle eşleşemezler. Gang takımda bu nadiren kısıtlayıcıdır, çünkü parçalar küçük ve kesme derinlikleri mütevazıdır.
Sürgü plakasının bir tutucudan talepleri
- Düşük kütle. Mümkün olduğunda montajı yaklaşık 1,5 kg'ın altında tutun.
- Kısa ölçü uzunluğu. Daha az çıkıntı, radyal yük altında daha az sapma demektir.
- Tekrarlanabilir oturma. Her değişimden sonra farklı oturan bir takım ofsetleri mahveder.
- Soğutucu yönlendirmesi. Takım içi veya yönlendirilmiş nozullar, küçük parçalarda sel soğutmayı yener.
- Çarpışma toleransı. Gang takımlar iş parçasına yakındır; hafif, değiştirilebilir bir tutucuyu kaybetmek, bir iş milini kaybetmekten daha ucuzdur.
Pens mandrenler bir taretta nasıl davranır
Bir taret, bir gang plakasının asla görmediği iki yük ekler: indeksleme şoku ve istasyondan istasyona değişim. Taret indekslendiğinde, tutucu bir dönme sarsıntısı yaşar. Somun, konik veya montaj arayüzündeki herhangi bir gevşeklik, bu sarsıntıyı salgı kaymasına dönüştürür.
Sabit istasyonlar basittir. Sabit bir OD veya ID istasyonundaki bir pens mandren, montaj arayüzü — VDI, BMT veya cıvatalı — doğru oturduğu ve torklandığı sürece herhangi bir torna tutucusu gibi davranır. Pens yüzeyinde ölçülen salgı, genel tornalama için 0,010 mm ve finiş için 0,005 mm içinde kalmalıdır.
Tahrikli istasyonlar daha zordur. Tahrikli bir pens mandren birçok taretta 3.000–8.000 rpm'de döner, bu da denge ve konik eş merkezliliğinin tutuş değil, sınırlayıcı faktörler haline geldiği anlamına gelir. Kabaca 6.000 rpm'nin üzerinde, dengesiz bir ER somunu titreşir, koniği cilalar ve yavaş yavaş sıkma kuvvetini kaybeder.
Taret istasyonu seçim kılavuzu
| İstasyon tipi | Tipik tutucu | Pens serisi | Hız limiti (gösterge) | En iyi kullanım |
|---|---|---|---|---|
| Sabit OD tornalama | Cıvatalı veya VDI blok | ER25–ER40 | N/A | Mil tornalama, alın tornalama |
| Sabit ID delik işleme | Delik işleme çubuğu tutucusu | ER16–ER25 | N/A | Küçük delikler, arka iş |
| Tahrikli frezeleme | Tahrikli takım tutucusu | ER16–ER20 | 4.000–8.000 rpm | Düz yüzeyler, kanallar, çapraz delikler |
| Tahrikli delme | Tahrikli takım tutucusu | ER11–ER16 | 6.000–8.000 rpm | Çapraz delikler, eksen dışı delme |
| Alt iş mili alma | Pens mandren veya güç mandreni | ER20–ER32 | N/A | Arka taraf tornalama |
Bunlar gösterge aralıklarıdır. Gerçek limitler taret üreticisine, tutucu denge sınıfına ve parça geometrisine bağlıdır. Uzun takımlar için her zaman düşürün.
Salgı, sıkma kuvveti ve gerçekten önemli olan sayılar
Bir pens mandrenin gang veya taret hizmetinde çalışıp çalışmadığına iki sayı karar verir: toplam gösterge salgısı (TIR) ve sıkma kuvveti koruması.
TIR, tutucu gövdesinde değil, taşlanmış bir test çubuğu ile pens deliğinde ölçülür. 0,003 mm gövde salgısına sahip bir tutucu, konik kirliyse veya somun aşınmışsa çubukta hala 0,015 mm gösterebilir. BQUQ, pens mandren gövdelerini CNC ekipmanında ±0,005 mm'ye işler ve konik tornalanmaz, taşlanır, çünkü konik hem eş merkezliliği hem de tutuşu aktaran tek yüzeydir.
Sıkma kuvveti somun torkuna ve konik durumuna bağlıdır. Düşük torkta pens kayar; aşırı torkta somunu ve sonunda pensi deforme edersiniz. ER somunlarının belirli bir torku vardır — genellikle ER32 için 80 N·m, ER40 için 130 N·m — ve bu sayı temiz, yağsız bir konik varsayar.
| Pens serisi | Delik aralığı | Tipik somun torku | Tipik TIR (yeni tutucu) | Yaygın gang/taret rolü |
|---|---|---|---|---|
| ER11 | 0,5–7 mm | 20–25 N·m | 0,005–0,010 mm | Mikro delme, küçük parmak frezeler |
| ER16 | 1–10 mm | 40–45 N·m | 0,005–0,010 mm | Tahrikli frezeleme, küçük delik işleme |
| ER20 | 1–13 mm | 60–70 N·m | 0,005–0,010 mm | Genel tahrikli iş |
| ER25 | 1–16 mm | 80–100 N·m | 0,005–0,010 mm | Sabit OD, alt iş mili |
| ER32 | 2–20 mm | 100–136 N·m | 0,005–0,010 mm | Ana sabit tornalama |
| ER40 | 3–26 mm | 130–176 N·m | 0,008–0,015 mm | Daha büyük miller, ağır sabit |
Tork değerleri tipik yayınlanmış rakamlardır ve somun tasarımına göre değişir. Bunları mutlak değil, başlangıç noktaları olarak alın.
TG ve DA serileri hakkında bir not
TG100 ve TG150 pensler, daha dik konikleri ve daha kalın duvarları nedeniyle aynı delikte ER'den daha fazla tutuş sağlar. Daha ağır frezeleme yapan taret istasyonlarında yaygındırlar. DA pensler eski gang düzeneklerinde ve matkap mandrenlerinde görülür. Yeni takım belirliyorsanız, ER genellikle daha iyi desteklenen seçimdir; mevcut bir makineyle eşleşiyorsanız, taretin zaten kabul ettiğiyle eşleşin.
Çoğu arızayı önleyen kurulum uygulaması
Gang ve taret işlerinde çoğu "pens mandren sorunu" kurulum sorunudur. Kirli bir konik, aşınmış bir somun veya yanlış uzunlukta bir takımın neden olduğu şey için tutucu suçlanır.
Her değişimde koniği temizleyin
Konikte 0,01 mm'lik bir talaş, kabaca 0,02–0,04 mm çubuk salgısına dönüşür. Koniği ve pensi tüy bırakmayan bir bez ve hafif bir yağ filmi ile silin. Gres kullanmayın. Konikte aşındırıcı kağıt kullanmayın.
Somunu doğru torklayın
Atölye yapımı bir çubuk değil, bir tork anahtarı veya uygun bir pens mandren anahtarı kullanın. Somunu gövdeye takmadan önce pensi somuna oturtun — bu en yaygın montaj hatasıdır ve koniğe zarar verir.
Çıkıntıyı kısa tutun
Gang takımda çıkıntı, baskın sapma değişkenidir. 40 mm dışarıda tutulan bir takım, aynı takımın 20 mm'deki halinden kabaca sekiz kat daha fazla sapar, çünkü sapma uzunluğun küpüyle ölçeklenir. Ulaşmanız gerekiyorsa, daha uzun bir takım yerine bir pens mandren uzatma çubuğu kullanın.
Pensi göreve uygun seçin
- Matkaplar ve raybalar için yuvarlak delikli pensler.
- Form takımları ve altıgen stok için pim yuvalı veya altıgen delikli pensler.
- Takım içi soğutucu veya talaş yoğun operasyonlar için sızdırmaz pensler.
- Talaş tahliyesinin önemli olduğu yerlerde ayna cilalı pensler.
Tutucuyu operasyona uydurma hakkında daha fazlası için pens sistemi nasıl seçilir bölümüne bakın.
Standart bir pens mandrenin ötesine ne zaman geçmeli
Pens mandrenler her zaman cevap değildir. Üç durum sizi başka yere iter.
Yüksek hacimli takım değişimleri. Operatörler vardiya başına düzinelerce kez takım değiştiriyorsa, hızlı değiştirilebilir bir pens mandren sistemi kurulum süresini önemli ölçüde azaltır. Ödünleşimler için hızlı değiştirilebilir pens sistemleri bölümüne bakın.
Büyük çaplarda çok yüksek tutuş. Kabaca 30 mm'nin üzerinde veya kısa bir tutma uzunluğunda yüksek tork iletmeniz gerektiğinde, bir güç mandreni veya hidrolik güç mandreni kazanır. İsviçre tipi makineler genellikle ana iş milinde bir güç mandreni ve kılavuz burçta pensler kullanır. İsviçre makineleri için güç mandrenleri bu kombinasyonu kapsar.
Çok işlemli parçalar. Çok görevli makinelerde, tutucu frezeleme, tornalama ve bazen B ekseni hareketine dayanmalıdır. Bu, sertlik gereksinimini değiştirir. Çok görevli makinelerde pens mandrenler bölümüne bakın.
Gang ve taret pens mandren kontrol listesi
| Kontrol | Hedef | Neden önemli |
|---|---|---|
| Gövde salgısı | ≤0,005 mm | Çubuk salgısı için tabanı belirler |
| Konik durumu | Çizik yok, yorulma yok | Tutuşu ve eş merkezliliği aktarır |
| Somun dişi | Serbest, sıyrık yok | Yanlış tork okumalarını önler |
| Pens uyumu | Tam boy temas | Nokta yüklenmesini ve kaymayı önler |
| Montaj kütlesi | Gang'de ~1,5 kg altı | Servo tepkisi ve yüzey kalitesi |
| Denge (tahrikli) | Rpm ile eşleşmiş | Titreşim ve konik aşınması |
| Soğutucu yolu | Takım içi ise sızdırmaz pens | Talaş girişi konikleri yok eder |
Gang ve taret makineleri için pens mandren tedariki
Gang ve taret takımı, dar toleranslara sahip bir hacim işidir, bu da tam olarak doğrudan kaynak fabrikasının profilidir. BQUQ (Dongguan), tek bir ISO9001 fabrikasında dört üretim hattında ±0,005 mm'ye kadar CNC işleme, metal damgalama, özel yaylar ve soğutucu üretimi yapar. Pens mandren gövdeleri, somunlar ve anahtarlar şirket içinde işlenir ve taşlanır, böylece konik ve somun dişi ayrı ayrı tedarik edilmek yerine tek bir montaj olarak kontrol edilir.
Alıcılar için üç pratik nokta:
1. Sadece pens boyutunu değil, makine arayüzünü de gönderin. VDI 30, BMT 45, cıvatalı desenler ve düz saplı gang montajlarının tümü farklı gövdeler gerektirir. Mevcut tutucunun bir çizimi veya fotoğrafı bir revizyonu kurtarır.
2. Konik toleransını ve somun torkunu birlikte belirtin. Yumuşak somunlu sıkı bir konik yine de kayar.
3. Bir salgı raporu isteyin. Pens deliğinde taşlanmış bir test çubuğu ölçümü, tek anlamlı kabul numarasıdır.
Standart ER pens mandrenler ve otomat torna pensleri stoklu profillerdir; özel gövdeler, uzatılmış uzunluklar ve özel somun tasarımları çizime göre teklif edilir. MOQ esnektir ve teklifler 12 iş saatinde geri döner. Standart aralık için takım tutucu pens mandrenler ve otomat torna pensleri bölümlerini keşfedin.
Sıkça Sorulan Sorular
S: Aynı pens mandreni gang takımda ve bir taretta kullanabilir miyim?
C: Bazen, ama her zaman değil. Bir gang plakasına uygun düz saplı veya cıvatalı bir tutucu genellikle bir taretin ihtiyaç duyduğu VDI veya BMT arayüzünden yoksundur. Taret bir sıkıştırma bloğunda düz bir sapı kabul ediyorsa, tahrikli istasyonlar için dengelendiği sürece aynı tutucu çalışabilir. Sabit istasyonlar için, tek gerçek fark montaj arayüzüdür.
S: Yeni bir ER pens mandrenden ne kadar salgı beklemeliyim?
C: Kaliteli bir ER pens mandren, temiz bir konik ve doğru somun torku ile ölçüldüğünde, taşlanmış bir test çubuğu ile pens deliğinde 0,005–0,010 mm TIR tutmalıdır. 0,015 mm'nin üzerindeki değerler genellikle arızalı bir tutucu yerine kirli bir konik, aşınmış bir somun veya hasarlı bir pensi gösterir. Parçayı reddetmeden önce temizledikten sonra yeniden ölçün.
S: ER pens mandrenler ne kadar somun torku gerektirir?
C: Tipik rakamlar ER11 için 20–25 N·m, ER16 için 40–45 N·m, ER25 için 80–100 N·m, ER32 için 100–136 N·m ve ER40 için 130–176 N·m'dir. Bunlar gösterge niteliğinde yayınlanmış değerlerdir ve somun tasarımına göre değişir. Her zaman bir tork anahtarı veya doğru anahtar kullanın ve kaygan bir pensi telafi etmek için asla aşırı tork uygulamayın — bunun yerine koniği düzeltin.
S: Pens mandrenim neden birkaç saat sonra tutuşunu kaybediyor?
C: Olağan nedenler kirli bir konik, gerilmiş veya sıyrılmış bir somun, elastik aralığının ötesinde aşınmış bir pens veya tahrikli bir istasyonda termal büyümedir. Koniği yorulma açısından inceleyin, somun diş durumunu kontrol edin ve pensin belirtilen delik aralığının dışında kullanılmadığını doğrulayın. Talaş ve soğutucunun olduğu yerlerde sızdırmaz pensler yardımcı olur.
S: Taret frezeleme için TG pensler ER'den daha mı iyi?
C: TG100 ve TG150 pensler genellikle karşılaştırılabilir bir delikte ER'den daha yüksek tutuş ve sertlik sağlar, bu da daha ağır taret frezelemeye uygundur. ER daha yaygın olarak desteklenir ve değiştirilmesi daha ucuzdur. Taretiniz zaten TG kullanıyorsa, TG ile kalın; yeni takım belirliyorsanız, yalnızca bulunabilirliğe göre değil, tutuş gereksinimine göre seçin.
İlgili Kaynaklar
- BQUQ ve Dongguan fabrikamız hakkında: /about/
- Takım tutucu pens mandrenler ve standart ER gövdeleri: /tool-holder-collet-chucks/
- İsviçre ve kam makineleri için otomat torna pensleri: /auto-lathe-collets/
- İsviçre tipi ana iş milleri için güç mandrenleri: /power-chucks-swiss/
- Hassas iş tutma sektör trendleri: /industry-dynamics/
- Teknik makaleler ve mühendislik kılavuzları: /bquq-blog/
- Sıkça sorulan sorular: /faq/
- Vaka çalışmaları ve uygulama notları: /case/
- Mühendislik ekibiyle iletişime geçin: /contact/
BQUQ Mühendislik Ekibi tarafından yazılmıştır. BQUQ (Dongguan), tek bir ISO9001 fabrikasında CNC işleme (±0,005 mm), metal damgalama, özel yaylar ve soğutucu üretimi yapar. Dongguan, Çin'den doğrudan kaynak — 12 saatte teklif: sc@bquq.com | WhatsApp +86 13713157787 | www.bquq.com


