
Takım tutucu pensli aynalar açıklandı: BT, CAT ve HSK iğ bağlantı yüzeyleri, ER soketler ve salgı istiflenmesi. BQUQ, takım tutucu pensli aynaları işler.
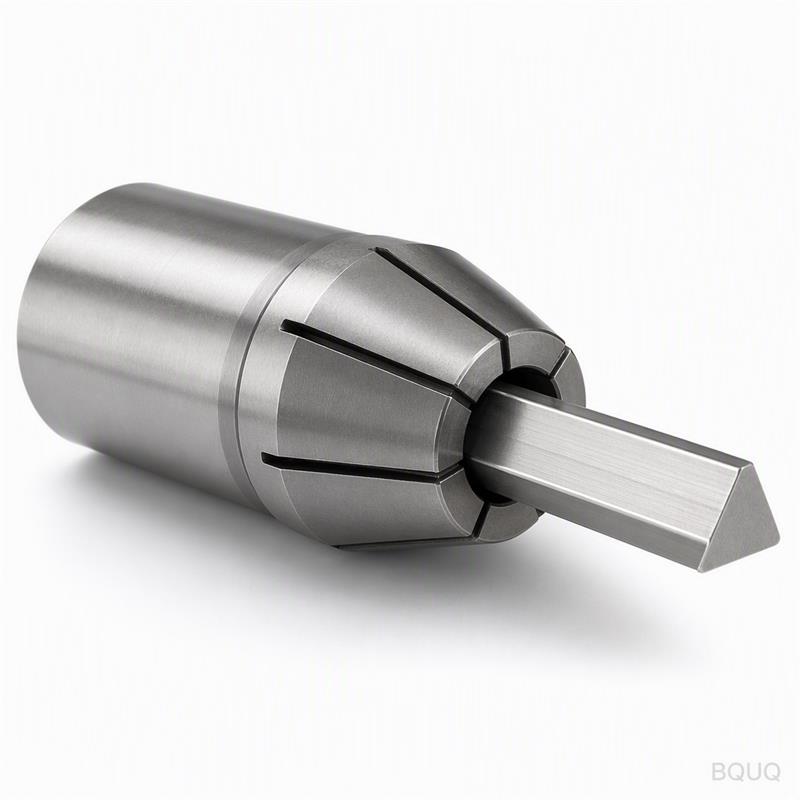
Takım Tutucu Pensli Aynalar: BT, CAT ve HSK Bağlantı Yüzeyleri Açıklandı
Takım tutucu pensli ayna, kesici takımı CNC iğine bağlayan cihazdır: makine ucunda konik veya içi boş saplı bağlantı yüzeyine (BT, CAT veya HSK) ve takım ucunda genellikle ER olan ve takım sapını kavrayan hassas bir pens soketine sahip bir tutucu gövdesi. Makine ucu, iğinize uyup uymadığını belirler; pens ucu ise takımın ne kadar salgısız çalıştığını belirler.
İki uç, iki standart, tek parça — konunun tamamı budur. Sadece pens ucunu anlayan bir makine operatörü yine de tutucu satın alamaz, çünkü iğ bağlantı yüzeyi makineyle eşleşmelidir. Sadece koniyi anlayan biri salgıyı kontrol edemez, çünkü pens soketi ve somun, takım tarafındaki doğruluğu taşır. Bu kılavuz her iki ucu ve aralarındaki hata istiflenmesini kapsar.
Makine Ucu: BT, CAT ve HSK
İğ bağlantı yüzeyi torku iletmeli, tutucuyu hassas bir mastar hattı üzerinde konumlandırmalı ve onu iğ yüzeyine veya koniye doğru sıkıca çekmelidir. CNC frezeleme ve delmeye üç aile hakimdir: BT ve CAT, konumlandırma için koniye dayanan ve flanş tasarımı, çekme pimi geometrisi ve standart hale geldikleri bölgelerde farklılık gösteren 7:24 dik koniklerdir (yaklaşık 16,6 derece dahil); HSK, çift temas için hem koniye hem de flanşa oturan içi boş kısa bir koniktir (1:10).
| Bağlantı Yüzeyi | Standart ailesi | Konik | Temas stili | Baskın olduğu yer |
|---|---|---|---|---|
| BT | MAS 403 (BT-403) | 7:24 dik | Konik (çift temaslı varyantlar mevcuttur) | Asya, Japonya spesifikasyonlu makineler |
| CAT | ASME B5.50 | 7:24 dik | Konik | Kuzey Amerika |
| SK/DIN | DIN 69871 | 7:24 dik | Konik | Avrupa |
| HSK | DIN 69893 | 1:10 içi boş | Konik + flanş (çift temas) | Yüksek hız, tüm bölgeler |
CAT ve BT tutucular benzer görünür ancak birbirinin yerine kullanılamaz: flanş kalınlığı, çekme pimi konumu ve mastar boyutları farklıdır, bu nedenle bir BT tutucu CAT iğine ve tersi şekilde düzgün oturmaz. HSK harf varyantlarında gelir — HSK-A genel amaçlı otomatik değişim formudur, HSK-E yüksek hız için daha hafif ve daha rijittir, HSK-T tornalama içindir — ve ardından gelen sayı (HSK-63, HSK-100) milimetre cinsinden flanş çapıdır. BT vs CAT vs HSK vs DIN 6499 kılavuzumuz standartları tam olarak inceler.
Takım Ucu: ER Soketler ve İşlevleri
Takım ucunda, pensli ayna çoğunlukla bir ER sokettir: somun sıkıldığında bir ER pensinin içine çöktüğü iç konikli hassas bir delik. ER, ISO 15488 (DIN 6499) standardını takip eder ve soket boyutu pens dış çapına göre adlandırılır — bir ER32 soket, yaklaşık 20 mm'ye kadar sapları sıkıştıran ER32 pensleri alır. Soket deliği, konik, somun dişleri ve pens, takımın ne kadar salgısız çalıştığına katkıda bulunur.
Takım ucundaki salgı tek bir sayı değil, bir istiflenmedir. İğin kendi salgısı, tutucunun konik doğruluğuna eklenir; bu da pens soketinin eşmerkezliliğine eklenir; bu da bir test çubuğu ile pensin salgısına eklenir; bu da somunun oturmasına ve son olarak takım sapının düzlüğüne eklenir. Hassas bir tutucu bükülmüş bir sapı düzeltemez ve kusursuz bir sap kirli bir koniyi düzeltemez. Tipik modern pensli aynalar, kaliteye bağlı olarak burunda 0,005–0,015 mm tutar ve takım daha dışarıda kendi katkısını ekler.
| Hata kaynağı | Uç salgısına tipik katkı |
|---|---|
| İğ burnu salgısı | Makine durumuna bağlı |
| Tutucu konik oturması | İyi koniklerde tipik 0,002–0,008 mm |
| Pens soketi + pens | Kaliteye göre tipik 0,005–0,015 mm |
| Somun oturması | Doğru torklanırsa küçük |
| Takım sapı düzlüğü | Sap spesifikasyonuna bağlı |
Yine tipik aralıklar — mesaj şudur: salgıyı, ölçebildiklerinizden başlayarak her terime saldırarak yönetirsiniz: temiz konikler, doğru tork ve monte edilmiş tutucunun test çubuğu ile kontrolü.
Balans ve Hız Limitleri
Geleneksel iğ hızlarında bir pensli aynanın küçük asimetrileri önemli değildir. Yaklaşık 10.000–15.000 dev/dk'nın üzerinde önemli hale gelirler: somun, pens yuvaları ve eşit olmayan herhangi bir kütle, iği titreştiren ve kesimi pürüzlendiren bir dengesizlik yaratır. Bu nedenle yüksek hızlı tutucular monte edilmiş durumda balans edilir — tutucu artı pens artı somun, çünkü somun önemli bir dönen kütledir ve tutucuya göre konumu önemlidir. Balans sınıfları ISO 1940-1'i takip eder; genel tutucular için G6.3 yaygındır ve yüksek hızlı işler için G2.5 veya daha iyisi; ayrıntılar pensli aynaların balans edilmesi makalemizdedir.
İki çalışma kuralı bunu takip eder. Pens somununu her seferinde üreticinin torkuna kadar sıkın — düşük tork takımın dışarı çekilmesine izin verir, aşırı tork pensi daralma aralığının ötesinde zorlar ve salgı ekler. Ve herhangi bir bileşeni değiştirdikten sonra balansı yeniden kontrol edin: farklı bir somuna sahip balanslı bir tutucu sadece bir tutucudur.
Pensli Ayna Satın Alma ve Doğrulama
Bir pensli ayna belirlerken dört şeyi yazın: iğ bağlantı yüzeyi ve boyutu (BT40, CAT40, HSK-63A…), pens soket boyutu (ER25, ER32…), ihtiyacınız olan çıkıntı veya mastar uzunluğu ve maksimum hızınız için balans sınıfı. Ardından geldiğinde doğrulayın — kataloğa güvenmeyin: koniyi temizleyin, taşlanmış bir test çubuğu oturtun ve burunda ve belirli bir mesafede (25–50 mm yaygındır) salgıyı komparatörle ölçün. Burunda sınıfından daha fazla gösteren bir tutucunun oturma sorunu, kirlilik sorunu veya işleme sorunu vardır.
BQUQ, takım tutucu pensli aynaları ±0,005 mm kapasiteli CNC tornalama ve frezeleme ekipmanlarında işler — tutucu delikleri, konik yuvaları ve pens soketleri varsayılmak yerine işlenir ve kontrol edilir — İsviçre tipi ve güç aynası hatlarının yanında, Dongguan'da tek bir ISO9001 çatısı altında. İğ bağlantı yüzeyinizi, pens boyutlarınızı ve hız gereksinimlerinizi sc@bquq.com adresine gönderin, 12 iş saati içinde teklif alın.
Sıkça Sorulan Sorular
S: BT ve CAT takım tutucuları arasındaki fark nedir?
C: Her ikisi de 7:24 dik konik tutuculardır, ancak farklı standartlardır — BT, MAS 403'ü (Asya makineleri) takip eder, CAT, ASME B5.50'yi (Kuzey Amerika) takip eder. Flanş boyutları ve çekme pimleri farklıdır, bu nedenle aynı iğde birbirlerinin yerine kullanılamazlar.
S: Pensli aynalar neden ER pensleri kullanır?
C: ER pensleri standartlaştırılmıştır (ISO 15488/DIN 6499), 1 mm boyut adımlarında mevcuttur ve her biri birkaç sap boyutunu kavrayacak kadar daralır, bu da takım değişimini hızlı ve stoklamayı basit hale getirir. Çoğu frezeleme ve delme için maliyet, kavrama ve salgıyı iyi dengelerler.
S: Pensli ayna salgısını nasıl ölçerim?
C: Tutucu konisini ve soketini temizleyin, pense tam sap boyutunda taşlanmış bir test çubuğu takın, somunu spesifikasyona göre torklayın, ardından burunda ve 25–50 mm dışarıda bir komparatör okuyun. İği elle döndürün ve her iki konumda TIR'ı kaydedin.
S: HSK, BT veya CAT'den daha mı iyidir?
C: Yüksek hız ve yüksek doğruluk işleri için genellikle evet — flanş temaslı 1:10 içi boş konik, daha kısa, daha rijit ve daha tekrarlanabilir bir bağlantı sağlar. Mevcut bir makine için bağlantı yüzeyi sabittir: teorik olarak en iyi olanı değil, iğin aldığını satın alın.
S: Bir adaptörle CAT tutucuyu BT iğine takabilir miyim?
C: Konik adaptörler mevcuttur ancak bir bağlantı, uzunluk ve salgı ekler — ve tutucuyu satın aldığınız rijitliği bozarlar. Her iki standardı da kullanıyorsanız, iğ başına ayrı tutucular bulundurun; adaptör geçici bir çözümdür, kalıcı bir çözüm değildir.
BQUQ Mühendislik Ekibi tarafından yazılmıştır. BQUQ, Çin'in Dongguan kentinde, tek çatı altında CNC işleme, metal damgalama, özel yaylar, soğutucu ve pens hatlarını yürüten ISO9001 sertifikalı bir kaynak fabrikasıdır. Çizimlerinizi sc@bquq.com adresine veya WhatsApp +86 13713157787 numarasına gönderin, 12 iş saati içinde teklif alın. www.bquq.com


