
Yüksek hızda pens aynalarını dengeleme: ISO 1940-1 kaliteleri G6.3, G2.5 ve G1 ile monte edilmiş tutucunun dengelenmesi. BQUQ pens aynalarını işler.
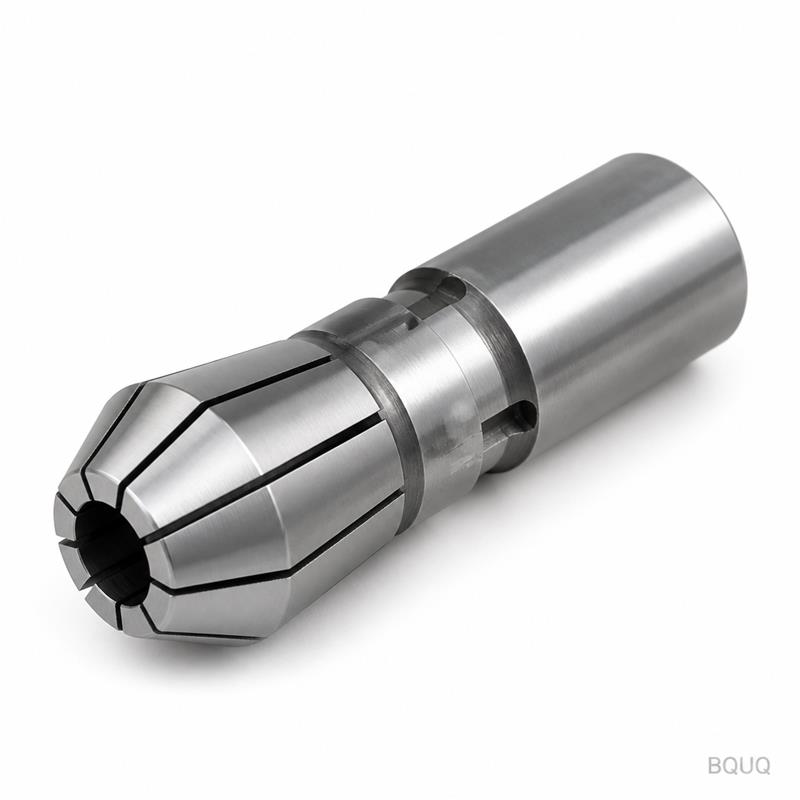
Dengeleme Pens Aynaları Yüksek Hızlı İşleme İçin: G2.5 ve Ötesi
8.000 dev/dk'da sorunsuz çalışan bir pens aynası, 20.000 dev/dk'da makineyi sarsabilir çünkü dengesizlik kuvveti hızın karesiyle artar. ISO 1940-1 tarafından tanımlanan G2.5 gibi denge kaliteleri, maksimum hızınız için ne kadar artık dengesizliğin güvenli olduğunu söyler ve yüksek hızda bunları karşılamanın tek dürüst yolu, monte edilmiş tutucuyu (ayna gövdesi, pens ve somun birlikte) dengelemektir.
Eşmerkezlilik ve denge farklı erdemlerdir. Bir tutucu mükemmel eşmerkezli olabilir (her yüzey eksene tam olarak doğru) ve yine de titreşebilir çünkü eksen etrafındaki kütle eşit şekilde dağılmamıştır. Pens yuvaları, somunun tahrik düzlükleri, set vidası delikleri: hepsi asimetridir. Düşük hızda bunu asla fark etmezsiniz. Yaklaşık 10.000 dev/dk'nın üzerinde bunu yüzey kalitesinde, takım ömründe ve sonunda iş mili rulmanlarında hissedersiniz. Bu kılavuz kaliteleri, fiziği ve dengeleme iş akışını açıklar.
Dengesizlik Neden Hızda Tehlikeli Hale Gelir
Dengesiz bir dönen gövde, dengesizlik kütlesi çarpı yarıçapı çarpı açısal hızın karesine eşit bir dönen kuvvet üretir: F = m × r × ω². Hızı ikiye katlamak kuvveti dört katına çıkarır. Bu yüzden 8.000 dev/dk'da tamamen kabul edilebilir olan aynı tutucu, 24.000 dev/dk'da şiddetli titreşir — hızın üç katı, dengesizlik kuvvetinin dokuz katı.
Somut bir örnek bunu gerçek kılar. 1 g·mm artık dengesizlik alın — çok küçük bir sayı, eksenden bir milimetre uzakta yaklaşık bir gram malzeme. 10.000 dev/dk'da yaklaşık 1 N dönen kuvvet üretir; 30.000 dev/dk'da aynı 1 g·mm, 500 Hz'de salınan yaklaşık 10 N üretir. Takım tutucuda on newtonluk dönen kuvvet, bir yüzey kalitesi sorunu, takım ömrü sorunu ve sonunda iş mili sorunudur.
| Hız (dev/dk) | 1 g·mm dengesizlikten gelen kuvvet (yaklaşık) | Ne fark edersiniz |
|---|---|---|
| 5.000 | ~0,3 N | Çok az |
| 10.000 | ~1 N | Uzun takımlarda yüzey izleri |
| 20.000 | ~4 N | Takırdama, hızlanmış takım aşınması |
| 30.000 | ~10 N | İş mili titreşimi, rulman hasarı riski |
Yaklaşık değerler — kesin kuvvet yarıçapa ve hıza birlikte bağlıdır. Eğrinin şekli derstir: dengesizlik sorunları hız arttıkça aniden ortaya çıkar, bu yüzden yüksek hızlı iş milleri denge gereksinimleriyle birlikte gelir.
G Sayıları: G2.5 Aslında Ne Anlama Gelir
ISO 1940-1, denge kalite sınıflarını, rotorun kütle merkezinin saniyede milimetre cinsinden izin verilen maksimum hızını takip eden bir G sayısıyla tanımlar: G6.3, G2.5, G1, G0.4. G sayısı ne kadar düşükse, denge o kadar sıkıdır. İzin verilen artık dengesizlik, sınıfa, rotor kütlesine ve çalışma hızına bağlıdır, bu nedenle 20.000 dev/dk'da ağır bir tutucuda G2.5 gereksinimi, aynı hızda hafif bir tutucuda G2.5'ten daha fazla mutlak dengesizliğe (g·mm cinsinden) izin verir — sınıf rotorla ölçeklenir.
| Denge sınıfı | Tipik uygulama rehberliği | Tipik hız aralığı |
|---|---|---|
| G6.3 | Genel makine parçaları, geleneksel tutucular | Yaklaşık 10.000 dev/dk'ya kadar |
| G2.5 | Yüksek hızlı takımlar, pens aynaları, motorlar | ~10.000–25.000 dev/dk |
| G1 | Hassas iş milleri ve takımları | 25.000 dev/dk ve üzeri |
| G0.4 | Ultra hassas iş milleri, enstrümanlar | En yüksek hızlar |
Bu tablo tipik endüstri rehberliğidir, bir yönetmelik değildir — uygulama gereksinimleri makine üreticisine göre değişir. Pratik okuma: iş miliniz 20.000 dev/dk'da çalışıyorsa, G2.5 dengeli bir tutucu olağan başlangıç gereksinimidir ve G1 en hızlı iş milleri ve en uzun takım çıkıntıları için önemli hale gelir.
Ne Dengelenmeli: Parçalar Değil, Montaj
İşte çoğu dengeleme programını bozan hata: çıplak tutucuyu dengelemek ve ardından dengesiz bir somun eklemek. Somun, dönen kütlenin önemli bir bölümünü oluşturur ve tutucuya göre saat konumu sonucu belirler. Pens de önemlidir — yuvaları ve üretim asimetrisi katkıda bulunur ve aynı tutucuda farklı bir pens dengeyi değiştirir. Bu yüzden kural basittir: monte edilmiş seti — tutucu gövdesi, pens, somun — tam olarak çalışacağı gibi dengeleyin ve somun ile pens konumunu işaretleyin, böylece montaj her seferinde aynı şekilde bir araya gelsin.
| Bileşen | Neden dengede olmalı |
|---|---|
| Tutucu gövdesi | Ana kütle; yuvalar, dişler, tahrik özellikleri var |
| Pens somunu | Büyük dönen kütle; saat konumu dengeyi değiştirir |
| Pens | Yuvalar ve asimetri kendi katkısını ekler |
| Tutma saplaması | Küçük ama bazı tasarımlarda büyük yarıçapta |
| Takım sapı | Uzun takımlar kütle ve çıkıntı ekler — mümkünse dengeleyin |
Dengeleme, montajı döndüren ve dengesizlik büyüklüğünü ve açısını raporlayan bir dengeleme makinesinde yapılır. Küçük düzeltmeler, bir dengeleme noktası taşlanarak, dişli deliklerdeki set vidalarıyla veya denge halkaları ayarlanarak yapılır — yöntem, her düzeltmeden sonra ölçmekten daha az önemlidir. İki düzlemli dengeleme uzun montajları halleder; tek düzlemli, kısa ve tıknaz tutucular için yeterlidir.
Dengeleme ve Salgı: İkisini Ayrı Tutun
Denge sorunlarını, montaja bir salgı sorunu ekleyerek çözmeyin. Kütle tesadüfen dengelenirse, bir tutucu eksantrik bir pens yuvasıyla dengelenebilir — ve sonra titreşim gitmiş olsa bile her takım merkez dışı çalışır. Monte edilmiş durumda dengeleyin, ancak aynı montajda bir test çubuğuyla eşmerkezliliği doğrulayın: burunda, ardından çalışma mesafesinde gösterge. Her iki sayı da geçmelidir, aksi takdirde tutucu yalnızca bir kusuru diğeriyle değiştirmiştir. Her iki sorunu birlikte görürseniz, pens aynası sorunları için bakım kılavuzu tanılamayı kapsar.
Yüksek hızlı takımlar satın alırken, denge sınıfının neye uygulandığını sorun. Kutudaki bir "G2.5" etiketi, pens ve somun ölçümün parçası değilse hiçbir şey ifade etmez. BQUQ, ±0.005 mm işleme kapasitesine sahip CNC ekipmanlarında takım tutucu pens aynalarını ve İsviçre güç aynası işlerini işler, böylece dengelemenin bağlı olduğu geometri — gerçek delikler, eşmerkezli yuvalar, eşit yuvalar — montaj sorusu başlamadan önce kontrol edilir. İş mili hızınızı, tutucu boyutunuzu ve denge gereksiniminizi 12 çalışma saati içinde bir teklif için sc@bquq.com adresine gönderin.
Sıkça Sorulan Sorular
S: Denge sınıfı G2.5 ne anlama gelir?
C: Bu bir ISO 1940-1 kalite sınıfıdır: rotorun kütle merkezi 2,5 mm/s'den daha hızlı hareket edemez. Daha düşük G, daha sıkı denge anlamına gelir. G2.5, yaklaşık 10.000–25.000 dev/dk'da çalışan takım tutucuları için yaygın gereksinimdir.
S: 10.000 dev/dk altında pens aynalarını dengelemem gerekir mi?
C: Genellikle hayır. Dengesizlik kuvveti hızın karesiyle artar ve yaklaşık 10.000 dev/dk'nın altında tipik tutucu asimetrisinden kaynaklanan kuvvetler göz ardı edilebilecek kadar küçüktür. Bu eşiğin ötesinde, dengeleme sürecin bir parçası haline gelir.
S: Somunu ve pensi tutucuyla neden dengelemeliyim?
C: Çünkü somun büyük bir dönen kütledir ve pens kendi asimetrisini ekler. Tek başına dengelenen çıplak bir tutucu, bileşenler eklediğiniz anda dengesiz hale gelir. Çalışacak tam montajı dengeleyin ve aynı şekilde monte edilmiş tutun.
S: Pens konumunu ayarlayarak bir tutucuyu dengeleyebilir miyim?
C: Yalnızca geçici bir önlem olarak. Pensi veya somunu döndürmek, dengesizliklerinin fazını değiştirir ve toplam titreşimi azaltabilir, ancak dengesizliği gidermez — ve titreşimi salgıyla takas edebilir. Doğru düzeltme, kütleyi kaldırır veya ayarlanabilir ağırlıklar ekler, ardından yeniden ölçersiniz.
S: Tutucumun yeniden dengelenmesi gerekip gerekmediğini nasıl anlarım?
C: Herhangi bir değişiklikten sonra — yeni somun, yeni pens, yeniden taşlama veya hasar — ve hızda titreşim veya yüzey kalitesi bozulduğunda yeniden dengeleyin. Bir takım değişimi aniden daha önce olmayan takırdamaya neden olursa, takımdan önce montaj dengesinden şüphelenin.
BQUQ Mühendislik Ekibi tarafından yazılmıştır. BQUQ, Dongguan, Çin'de ISO9001 sertifikalı bir kaynak fabrikasıdır; CNC işleme, metal damgalama, özel yaylar, soğutucu ve pens hatlarını tek çatı altında yürütür. Çizimleri sc@bquq.com adresine veya WhatsApp +86 13713157787 numarasına 12 çalışma saati içinde bir teklif için gönderin. www.bquq.com


