
Ayna pens kayması, salgı ve takım geri çekilmesini çözün: delik uyumu, tork, konik temizliği ve aşınma. BQUQ mühendislik ekibinden yapılandırılmış bir rehber.
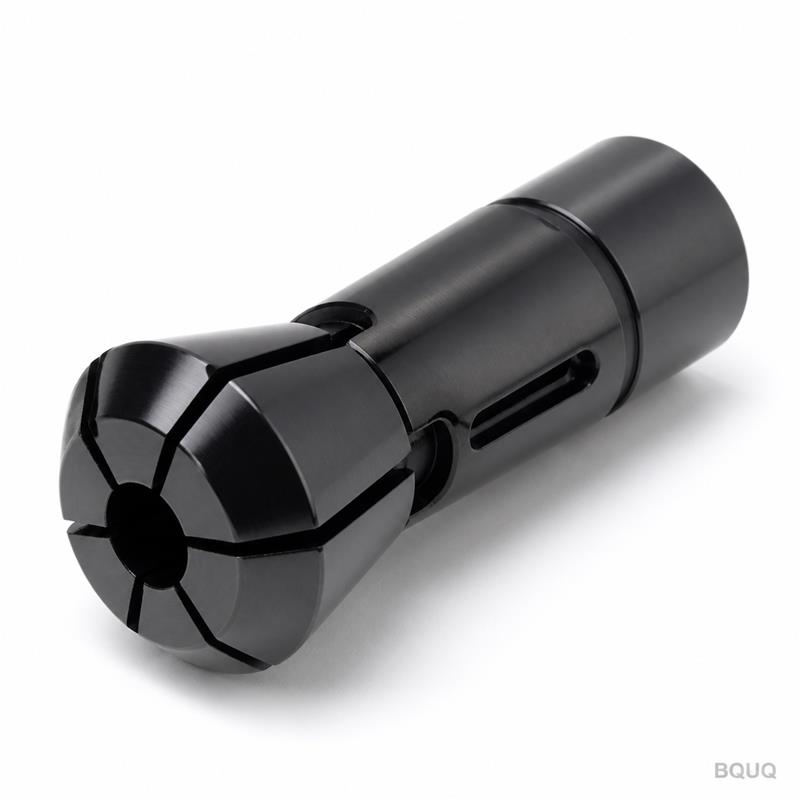
Ayna Pens Sorunları: Kayma, Salgı ve Geri Çekilme — Nedenleri ve Çözümleri
Çoğu ayna pens arızası aslında bir arıza değildir — bunlar uyumsuzluklardır: yanlış stok boyutu için delinmiş bir pens, hisse göre sıkılmış bir somun, tek bir talaş tanesi taşıyan bir konik veya asla boyutlandırılmadığı bir parçayı tutan bir ayna. Kayma, salgı ve geri çekilmenin her birinin kısa bir neden listesi vardır ve bunların her biri hurda parçalarda bulunmadan önce ölçümle tespit edilir.
Bir ayna pens kaymaya, salgı yapmaya veya iş parçasını gevşetmeye başladığında, içgüdü pense suçlamaktır. Pratikte pens genellikle en son sorunlu olan parçadır — etrafındaki geometrinin izin verdiği şeyi yapan pasif bir çelik manşondur. Kavrama, kapatma kuvvetinden, delikteki sürtünmeden ve delik ile stok arasındaki uyumdan gelir. Salgı, tüm yatak ve konik zincirinden gelir. Bu rehber, parçaları rastgele değiştirmeden semptomdan nedene ve çözüme giden yapılandırılmış bir yol sunar.
Belirti 1: İş Parçasının Pens İçinde Kayması veya Dönmesi
İş parçası kayması, temas yüzeyindeki kavrama kuvvetinin, iş parçasını döndürmeye veya çekmeye çalışan kesme kuvvetinden daha küçük olduğu anlamına gelir. Neden listesi delik uyumsuzluğuyla başlar: birkaç yüzde biri milimetrelik bir büzülme üzerinde kavrayan bir pens, aralığının sınırında büzülmeye zorlanandan çok daha sert kavrar — veya daha kötüsü, delik aşırı büyük olduğu için stoğa iki noktada zar zor temas eden bir pens. Delikteki yağ, soğutma sıvısı veya kireç, suyun fren kavramasını kestiği gibi sürtünmeyi keser. Ve aşınmış penslerde kavrama segmentleri yorulur ve yaylarını kaybeder, bu nedenle pens, ayna doğru şekilde çevrim yapsa bile artık stok üzerinde kapanmaz.
| Olası Neden | Nasıl Kontrol Edilir | Çözüm |
|---|---|---|
| Stok için delik aşırı büyük veya küçük | Çubuğu mikrometreyle ölçün; pens spesifikasyonunu kontrol edin | Ölçülen stok boyutuna göre pens sipariş edin |
| Delikte veya çubukta yağ/soğutma sıvısı | Silin ve kavramayı yeniden test edin | Her ikisini de temizleyin; soğutma sıvısı yıkamasını kontrol edin |
| Pens büzülme aralığının sonunda | Deliği çubukla karşılaştırın | Pensi yeniden delin veya değiştirin |
| Konik kirli veya aşınmış | Yatağı inceleyin, pensi yeniden oturtun | Koniyi temizleyin; aşınmışsa değiştirin |
| Kapatma kuvveti çok düşük | Çekme çubuğu strokunu ve basıncını kontrol edin | Strok/basıncı spesifikasyona göre ayarlayın |
Çözüm sırası önemlidir: önce temizleyin, çünkü ücretsizdir; sonra delik-çubuk uyumunu ölçün, çünkü en yaygın gerçek nedendir; ardından kuvvet ve aşınmadan şüphelenin. Dört adımdan sonra iş parçası hala kayıyorsa, tahmin etmek yerine bir kuvvet göstergesiyle gerçek kavramayı ölçün.
Belirti 2: Salgının Artması veya Tutarsız Olması
Salgı, en çok teşhis edilen ve en az anlaşılan pens şikayetidir, çünkü her zaman bir yığındır. Parçalar eksantrik çıktığında, hata iş mili burnunda, ayna yatağında, pens, somun veya çubuğun kendisinde olabilir. Ölçüm rutini bunları ayırır: pense taşlanmış bir test çubuğu takın, somunu spesifikasyona göre sıkın ve burunda ve 25–50 mm dışarıda bir gösterge okuyun. Burunda yüksek okuma, yatak veya pense işaret eder; yalnızca mesafede yüksek okuma, eğilmeye veya çubuk düzlüğüne işaret eder.
| Kontrol | Alet | Size Ne Söyler |
|---|---|---|
| Ayna konik temizliği | Görsel, solventle silme | Buradaki kir her pensi mahveder |
| Pens oturması | Pens dış çapında gösterge | Pens kare oturmuyor |
| Somun torku | Tork anahtarı | Düşük/aşırı tork büzülmeyi değiştirir |
| Test çubuğu düzlüğü | Çubuğu pens içinde döndürün | Çubuk hatası okumayı kirletir |
| İş mili burnu salgısı | Master tutucu + gösterge | Makine durumu temel çizgisi |
Yaygın bir desen: salgı düşük hızda iyidir ve her yeniden kavramada kötüleşir. Bu genellikle pens deliğinin aşınmadan sonra çubukla artık eşleşmediği veya çubuğun kendisinin düz olmadığı anlamına gelir — çubuklar, atölyelerin kabul ettiğinden daha sık eğri gelir. Tam hata zinciri hakkında daha fazla bilgi için pens salgısı açıklamamıza bakın.
Belirti 3: Takım Tutucu Penslerde Takım Geri Çekilmesi
Takım tutucu tarafında — freze iş millerinde ve taretlerde ER pens aynaları — arıza modu, takımın eksenel yük altında pens dışına çekilmesidir. Nedenler, iş parçası tutma listesini yansıtır: düşük torklu somun, pensin adım aralığının altında bir şaft, pens ile şaft arasında yağ veya tasarlanan çekmeyi geliştiremeyen aşınmış bir somun dişi. ER pensler, kontrollü bir miktarda büzülerek kavrar; 7,9 mm'lik bir şaft üzerindeki 8 mm'lik bir pens, aynı pensin 8,00 mm'lik bir şaft üzerindekinden belirgin şekilde daha kötü kavrar.
| Olası Neden | Kontrol | Çözüm |
|---|---|---|
| Somun düşük torklu | Tork anahtarı vs üretici spesifikasyonu | Spesifikasyona göre yeniden sıkın |
| Şaft alt boyutta | Şaftı mikrometreyle ölçün | Doğru pens boyutu veya yeni şaft |
| Pens aşınmış veya yuvaları çatlak | Görsel inceleme | Pensi değiştirin |
| Yağlı şaft | Silin ve yeniden test edin | Temizleyin; kuru şaftları düşünün |
| Tutucu için yanlış somun | Dişleri karşılaştırın | Somunu tutucu üreticisiyle eşleştirin |
Tork ilk şüphelidir ve en ucuz çözümdür: çoğu geri çekilme olayı, somun hisse göre sıkıldığı için meydana gelir ve "sıkı" ile üreticinin N·m değeri arasındaki fark, takımı tutan kavrama kuvvetidir. Pens somunundaki bir tork anahtarı, yalnızca temiz odada değil, her takım dolabında bulunmalıdır.
Belirti 4: Geri Çekme Kayması ve Uzunluk Sorunları
Kapanışta çubuğu geri çeken iş parçası tutma pensleri uzunluk kaymasına neden olur ve pensleri tutarsız oturan aynalar aynı semptoma diğer yönden neden olur. Parça uzunlukları çevrimler arasında değişiyorsa, önce pens hareketinin sabit uzunluklu mu yoksa geri çekmeli mi olduğunu doğrulayın — fark sabit uzunluklu vs geri çekmeli pens rehberimizde açıklanmıştır — ardından çubuğun her beslemede aynı durağa oturduğunu ve pensin her çevrimde tamamen kapandığını kontrol edin. Yatak kirli veya çekme stroku kısa olduğu için yarı kapatan bir pens, geç kavrar ve çubuğu her seferinde farklı hareket ettirir.
İşe Yarayan Bir Teşhis Sırası
Bir ayna pens yanlış davrandığında, herhangi bir yedek parçaya dokunmadan önce şu sırayı izleyin: koniyi ve pensi temizleyin; çubuğu ve pens deliğini ölçün; pensin tam kapanmasını ve çekme strokunu doğrulayın; her şeyi bir anahtarla spesifikasyona göre sıkın; ardından sonucu bir test çubuğu veya test parçasıyla ölçün. Bu sıra, "pens sorunlarının" büyük çoğunluğunu çözer — ve bundan kurtulan vakalar, pens bakım rehberimizin inceleme aralıkları ve değiştirme kriterleriyle ele aldığı gerçek aşınmadır.
Pensin kendisi gevşek yapılmışsa, bu sorun gidermenin hiçbiri işe yaramaz. Bir pensin deliği, koniği ve yuvaları, temizlik, tork ve boyutlandırmanın işlerini yapabilmesi için yüzde birlik milimetrenin kesirlerine kadar eşmerkezli olmalıdır. BQUQ, ±0.005 mm kapasiteli CNC ekipmanlarında otomatik torna yaylı pensler, İsviçre tipi güç aynaları ve takım tutucu pens aynaları işler — ısıl işlem uygulanmış, parti başına kontrol edilmiş ve Dongguan'daki ISO9001 fabrikasından inceleme verileriyle sevk edilir. Belirti notlarınızı, çizimlerinizi ve stok boyutlarınızı 12 çalışma saati içinde teklif almak için sc@bquq.com adresine gönderin.
Sıkça Sorulan Sorular
S: Ayna pensim neden bazı çubuklarda kayıyor da diğerlerinde kaymıyor?
C: Çünkü kavrama, yalnızca aynaya değil, delik-çubuk uyumuna, sürtünmeye ve büzülme aralığına bağlıdır. Bir pensin aralığının sınırındaki çubuklar, yağlı çubuklar veya hafif alt boyuttaki çubuklar kayarken, iyi eşleşen temiz çubuklar tutar. Pensi ölçülen stoğa eşleştirin.
S: Salgının pens mi yoksa ayna mı kaynaklı olduğunu nasıl anlarım?
C: Düzeneği, burunda ve 25–50 mm dışarıda taşlanmış bir test çubuğuyla ölçün. Ardından pensi temizleyip yeniden oturtun ve tekrar ölçün. Sayı pensle birlikte değişiyorsa, neden pens veya yataktır; sabit kalıyorsa, aynadan veya iş milinden şüphelenin.
S: Pens somununda hangi torku kullanmalıyım?
C: Tutucu veya somun üreticisinin belirttiği değer — ER25 somunlar genellikle 100–120 N·m civarında çalışır ve diğer boyutlar oradan ölçeklenir, ancak sizin spesifik somununuz için üreticinin değeri tek doğru olanıdır. Hisse göre sıkmak, takım geri çekilmesinin önde gelen nedenidir.
S: Aşınmış bir pens hem kaymaya hem de salgıya neden olabilir mi?
C: Evet. Yorulmuş veya çatlamış segmentler yayı ve kavramayı kaybeder ve düzensiz segment aşınması çubuğun veya takımın merkez dışı oturmasına izin verir. Bir pens temizlik, boyutlandırma ve tork kontrollerinden sonra başarısız olursa, değiştirin ve öncesi ve sonrası test çubuğu okumalarını karşılaştırın.
S: Pensler ne sıklıkla değiştirilmelidir?
C: Sabit bir aralık yoktur — çevrimlere, malzemeye ve bakıma bağlıdır. İş değişimlerinde çatlak yuvalar, aşınma basamakları, pas ve yay kaybı açısından inceleyin. Bir pens temizlikten sonra artık düzgün tutmuyor veya merkezlemiyorsa değiştirin ve kademeli aşınmayı yakalamak için test çubuğu salgısını zaman içinde izleyin.
BQUQ Mühendislik Ekibi tarafından yazılmıştır. BQUQ, Çin'in Dongguan kentinde tek çatı altında CNC işleme, metal damgalama, özel yaylar, soğutucu ve pens hatları çalıştıran ISO9001 sertifikalı bir kaynak fabrikasıdır. 12 çalışma saati içinde teklif almak için çizimleri sc@bquq.com adresine veya WhatsApp +86 13713157787 numarasına gönderin. www.bquq.com


