
Aynalı pensli aynayı beş adımda monte edin: temizleyin, oturtun, kademeli olarak torklayın, pensi takın ve master üzerinde salgıyı doğrulayın. BQUQ, 0.005 mm sınıfında aynalar üretir.
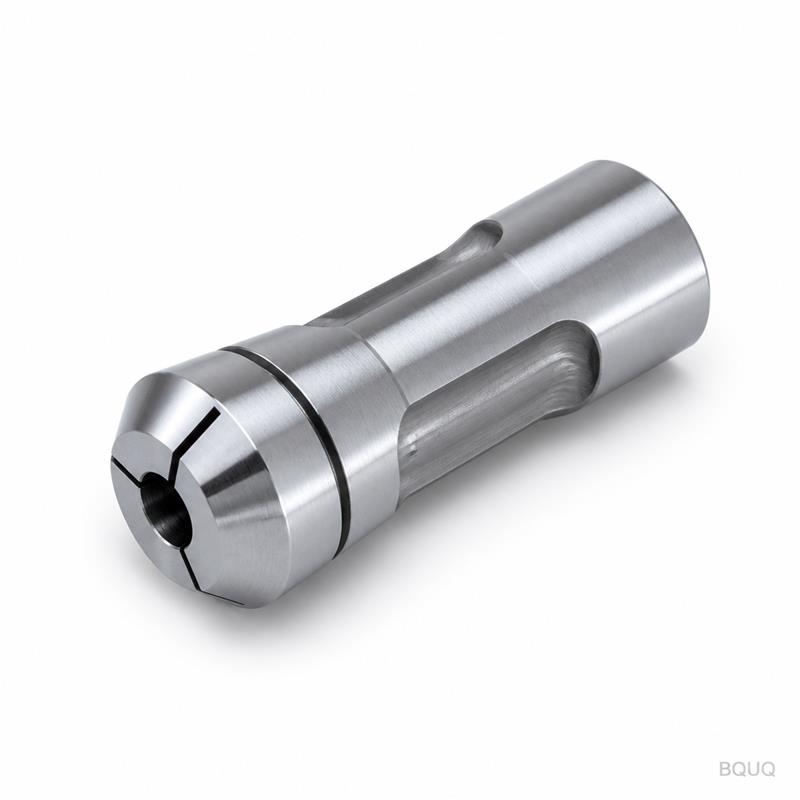
Aynalı Pensli Ayna Montajı: Tork, Oturma ve Salgı Kontrolleri
Aynalı pensli aynayı doğru monte etmek beş aşamalı bir süreçtir — iş mili konikliğini temizleyin, aynayı oturtun, montaj vidalarını kademeli olarak torklayın, pensi temiz bir koni ile takın ve ilk parçadan önce taşlanmış bir master üzerinde salgıyı doğrulayın — çünkü montaj hatasındaki her mikron, parçalarınızda göreceğiniz salgıya doğrudan eklenir. Temizleme adımını atlarsanız, satın alabileceğiniz en iyi ayna ve pens bile yine de salgı yapar.
Aynalı pensli ayna ancak montajı kadar hassastır. Ayna, taşlanmış konikliklerinin hassasiyetini taşır, ancak bu koniklikler makineyle talaş, çapak ve soğutma sıvısı kalıntısı toplayan ara yüzeyler ve aynayı kare tutmak için eşit yüklenmesi gereken bağlantı elemanları aracılığıyla buluşur. İşi aceleye getiren montajcılar daha sonra montajın neden olduğu salgı için aynayı suçlar. Aşağıdaki sıralama dakikalar alır ve montajı kalıcı olarak şüpheli listesinden çıkarır.
Başlamadan Önce: Her Şeyi Temizleyin
"Kötü" yeni bir aynanın en yaygın tek nedeni kirli bir ara yüzdür. Talaşlar, kurumuş soğutma sıvısı, son takım değişiminden kalma bir çapak veya önceki bir aynadan kalma bir iz, ayna ile iş mili burnu arasında durur ve aynayı, tutacağı penslerin salgı sınıfından daha fazla eksantrik olarak kaldırır.
İş mili burnu konikliğini ve yüzeyini solvent ve tiftiksiz bir bezle temizleyin ve bir tırnak veya ince bir bileme taşı ile çapak olup olmadığını kontrol edin. Ayna takılmadan önce aynı işlemi aynanın montaj konikliğine ve arka yüzeyine de uygulayın. İş mili burnunda çentik olup olmadığını kontrol edin — koniklikteki bir çapak temizlenmez, taşlanarak alınır ve hasarlı bir iş mili burnu daha büyük bir anahtar değil, takım tezgahı servisi gerektirir.
| Yüzey | Kirlenme riski | Temizleme yöntemi |
|---|---|---|
| İş mili burnu konikliği/yüzeyi | Talaşlar, kurumuş soğutma sıvısı, çapaklar | Solvent + bez; çapakları taşlayın |
| Ayna montaj konikliği | Depolama pası, taşıma çizikleri | Solvent + bez; inceleyin |
| Ayna arka yüzeyi | Önceki montajdan kalan talaşlar | Solvent + bez |
| Pens konisi ve ayna konisi | Son işten kalan kalıntı | Sadece solvent + bez |
Özet: Eşleşen yüzeylerden herhangi birinde çapak veya çentik görürseniz, monte etmeden önce giderin — bir çapağın üzerine çekilen bir ayna eğri oturur ve birisi tüm montajı tekrarlayana kadar eğri kalır.
Aynanın Oturtulması
Her iki yüzey de temizken, aynayı elle veya bir kaldırma aparatıyla monte edin ve iş mili burnuna karşı eşit şekilde oturtun. Ayna, eşleşen koniklikler çevre boyunca tam temas halindeyken kendi ağırlığı ve hafif bir itme ile oturmalıdır — sallanan veya yalnızca tek bir noktada oturan bir ayna ya kirlidir, ya hasarlıdır ya da iş miline uygun değildir.
Tam tork uygulamadan önce oturmayı kontrol edin. Hızlı bir test, aynayı hafifçe çekmek ve hareket veya sallanma hissetmektir; daha iyisi, hafif çekmeden sonra aynanın alıştırma yüzeyini veya bir test çubuğunu komparatörle kontrol edin ve okumanın zaten son değere yakın olduğunu doğrulayın. Ayna hafif yükte eğri oturuyorsa, daha fazla tork onu düzeltmez — sadece hatayı kilitler.
Tork: Eşit, Kademeli ve Spesifikasyona Uygun
Montaj bağlantı elemanları, ayna yüzeyi eşit şekilde yüklenecek şekilde eşit ve kademeli olarak sıkılmalıdır. Silindir kapağındakiyle aynı disiplin olan çapraz veya yıldız desende, en az iki veya üç adımda sıkın ve makine üreticisinin veya ayna üreticisinin belirttiği torkta bitirin.
Torku tahmin etmeyin ve uzatma kolu kullanmayın. Düşük torklu montaj, aynanın kesme kuvvetleri altında kaymasına izin verir; aşırı torklu montaj, ayna gövdesini veya iş mili burnunu bozar. Üreticinin spesifikasyonu kaybolduysa, bağlantı elemanı kalitesini ve boyutunu rehber olarak kullanın ve deseni eşit tutun — amaç maksimum cıvata yükü değil, eşit yüzey temasıdır.
| Montaj adımı | Eylem | Kontrol |
|---|---|---|
| 1 | Tüm ara yüzeyleri temizleyin ve inceleyin | Çapak yok, kalıntı yok |
| 2 | Aynayı iş miline oturtun | Tam konik temas, sallanma yok |
| 3 | Bağlantı elemanlarını yıldız desende, ~%50 sıkın | Her yerde eşit boşluk |
| 4 | Spesifikasyona göre torklayın, yıldız desen, %100 | Son tork, hareket yok |
| 5 | Pensi takın, master üzerinde salgı kontrolü | TIR sınıf içinde |
Özet: Bir desenle kademeli olarak torklayın. Cıvata dairesi etrafında saat yönünde torklanan bir ayna kademeli olarak oturur ve yüzeyi asla düz durmaz.
Pensin Takılması
Pens temiz, doğru anahtarlanmış ve tamamen yuvasına oturmuş şekilde takılır. Birçok ayna tasarımı, pensi yönlendiren bir anahtar veya pim yuvası kullanır — düzgün şekilde bağlayın, aksi takdirde pens yuvanın yanlış hizalanmasıyla oturabilir ve eşit olmayan şekilde kavrayabilir. Pens konisinin ayna konisiyle eşleştiğini ve pensin zorlanmadan tam oturma derinliğine düştüğünü kontrol edin.
Çekme tüplü veya somunlu aynalar için, somunu temas edene kadar indirin, ardından pensi bir master veya gerçek çubuk takılıyken oturtun, böylece parmaklar yuvarlak bir şeyin etrafında kapanır. Boş bir yay pensini durdurucusuna karşı asla sertçe kapatmayın — tekrarlanan boş kapatma parmakları zorlar ve yuvaları bozabilir. Ayna, pens somunu için özel bir anahtar kullanıyorsa, onu kullanın; pens somunlarındaki sıkma yükleri orta düzeydedir ve risk aşırı tork değil, eşit olmayan oturmadır.
İşi Bitiren Salgı Kontrolü
Montaj, yalnızca pens içindeki taşlanmış bir master, bir komparatörde salgı sınıfı içinde okuduğunda tamamlanır. Doğru delik boyutunda masterı takın, pensi normal şekilde oturtun ve elle yavaşça döndürürken pens burnuna yakın toplam gösterge salgısını okuyun. Master boyunca daha uzakta ikinci bir okuma alın: salgı çubuk boyunca artıyorsa, hata çubukta veya pensin kavramasındadır, aynada değil.
Okumayı kaydedin. Bu, gelecekteki her kurulumun karşılaştıracağı temel değerdir — ve aylar sonra size bir salgı sorununun yeni mi yoksa hep mi var olduğunu söyleyen sayıdır. Montaj okuması sınıf dışındaysa, kesmeye başlamayın: bir kez yeniden temizleyin ve yeniden oturtun, ardından yeniden kontrol edin; devam ederse, şüpheli listesi sırasıyla pense, aynaya veya iş miline geçer. Sayıların arkasındaki bütçe mantığı, collet runout explained makalemizdedir.
İlk Çalıştırma ve Takip Kontrolleri
Salgı kontrolü geçtikten sonra, ilk parçaları çalıştırın ve bitmiş çapları ve yüzeyleri doğrulayın — master üzerindeki komparatör kesme altındaki sapmayı göremez, bu nedenle ilk parça muayenesi montajın son kanıtıdır. İlk bir saatlik çalışmadan sonra ve ardından bakım programına göre salgıyı yeniden kontrol edin, çünkü bir ayna termal büyüme ve titreşim altında hafifçe oturabilir ve bir bağlantı elemanı gevşeyebilir.
Daha sonra sorunlar ortaya çıktığında, aynayı suçlama refleksine direnin. Çoğu "ayna sorunu" yeniden montaj sorunudur: kir, gevşemiş bir bağlantı elemanı, aşınmış bir pens veya hasarlı bir oturma yüzeyi. collet chuck troubleshooting rehberimiz, gerçek atölyelerin kontrol etmesi gereken sırayla arıza listesini çalıştırır.
Aynanın Kendisini Seçme ve Doğrulama
Montaj becerisi, koniklikleri doğru taşlanmamış bir aynayı kurtaramaz, bu nedenle aynayı teslimatta doğrulayın: oturma konisini ve pens konisini hasar açısından kontrol edin, pens ailesinin sipariş ettiğinizle eşleştiğini doğrulayın ve üreticinin salgı verilerini isteyin. Bu sırayla monte edilen 0.005 mm sınıfında üretilmiş bir ayna, bu sınıfı pens burnunda tutar — bu da üreteceği parçalar için başlangıç noktasıdır.
BQUQ, İsviçre ve 2J pensli aynaları ve takım tutucu pensli aynaları, ±0.005 mm tutan aynı CNC hattında sertleştirilmiş alaşımdan işler, ISO9001 kontrolü altında üretir ve muayene verileriyle birlikte sevk eder. Swiss and 2J collet chucks ve tool-holder collet chucks serilerine bakın ve 12 çalışma saati içinde teklif için makinenizin ve iş milinizin ayrıntılarını sc@bquq.com adresine veya WhatsApp +86 13713157787 numarasına gönderin.
Sıkça Sorulan Sorular
S: Yeni pensli aynam neden yeni bir pensle bile salgı yapıyor?
C: Önce montajı kontrol edin: ayna ile iş mili burnu arasındaki kir veya çapak veya eşit olmayan torklanmış bağlantı elemanları aynayı eksantrik olarak kaldırır. Aynanın kendisinden şüphelenmeden önce temizleyin, yeniden oturtun, yıldız desende torklayın ve ardından bir master üzerinde yeniden kontrol edin.
S: Pensli ayna montajı için hangi torku kullanmalıyım?
C: Makine üreticisinin veya ayna üreticisinin spesifikasyonunu kullanın. Mevcut değilse, bağlantı elemanı kalitesini ve boyutunu izleyin, kademeli olarak yıldız desende sıkın ve eşit yüzey temasını hedefleyin — eşit yükleme, maksimum cıvata yükünden daha önemlidir.
S: Aynanın doğru oturduğunu nasıl anlarım?
C: Ayna, tam konik temas ve sallanma olmadan kendi ağırlığıyla oturmalıdır. Hafifçe çekin ve bir alıştırma yüzeyini veya test çubuğunu komparatörle kontrol edin — okuma hafif yükte zaten son değere yakınsa, oturma iyidir; değilse, yeniden temizleyin ve yeniden oturtun.
S: Her pens değişiminde salgıyı kontrol etmeli miyim?
C: Evet — komparatör zaten eldeyken iki dakika sürer ve hurda üretmeden kiri, hasarlı bir koniyi veya aşınmış bir pensi yakalar. Okumayı kaydedin; zaman içindeki eğilim, pens ve ayna aşınması için erken uyarınızdır.
S: Bir pens somununu aşırı torklamak aynaya zarar verebilir mi?
C: Evet. Aşırı yük, ince ayna bölümlerini bozar ve pens konisine zarar verebilir. Doğru anahtarı ve orta düzeyde, eşit sıkmayı kullanın — somunun işi pensi oturtmaktır, ezmek değil.
BQUQ Mühendislik Ekibi tarafından yazılmıştır. BQUQ, Çin Dongguan'da tek çatı altında CNC işleme, metal damgalama, özel yaylar, soğutucu ve pens hatlarını işleten ISO9001 sertifikalı bir kaynak fabrikasıdır. 12 çalışma saati içinde teklif için çizimleri sc@bquq.com adresine veya WhatsApp +86 13713157787 numarasına gönderin. www.bquq.com


