
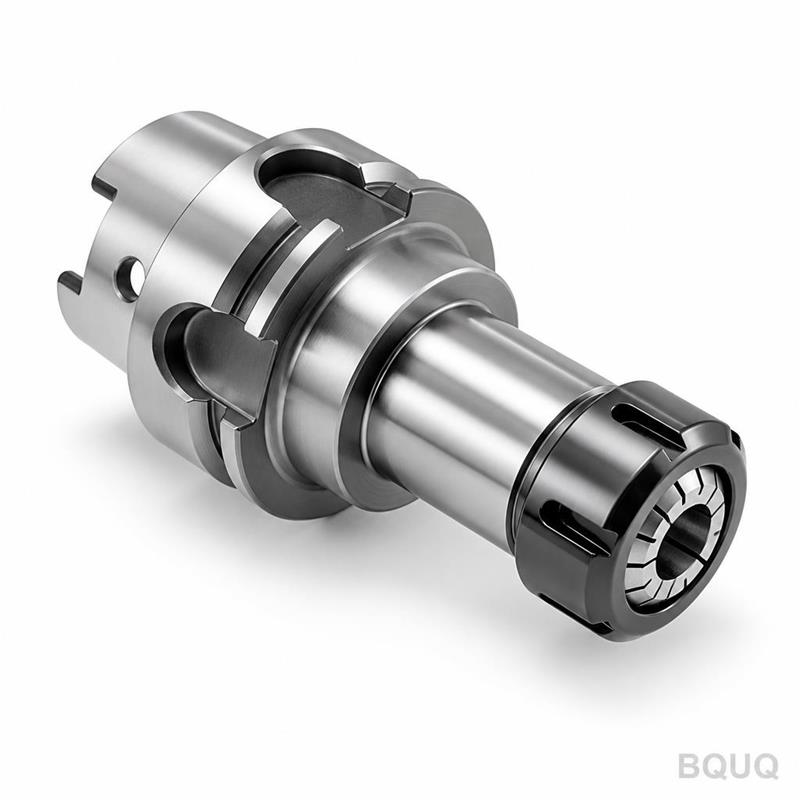
Pens Doğruluk Sınıfları: AA, A ve Standart Açıklandı
Kısa cevap: Pens doğruluk sınıfları, pensin yeni olduğunda ne kadar salgıya (TIR) izin verildiğini tanımlar. DIN 6499'a göre, standart bir ER pensi tipik olarak yaklaşık 0.015 mm TIR'de tutulur, "A" sınıfı yaklaşık 0.010 mm ve "AA" sınıfı yaklaşık 0.005 mm veya daha sıkıdır. Sınıf, bir üretim tolerans sınıfıdır, performans vaadi değildir: yalnızca pens, somun, tutucu konikliği ve iş mili hepsi temiz, torklanmış ve eş merkezli olduğunda geçerlidir. Özellik toleransınız yaklaşık ±0.02 mm'nin altındaysa veya takım ömrünüz salgıya bağlıysa AA alın. Delme, kaba işleme ve 0.01-0.02 mm salgının aşağı yönde absorbe edildiği genel işler için standart sınıfı alın.
"Pens Doğruluk Sınıfı" Aslında Neyi Ölçer?
Bir pens doğruluk sınıfı, pens deliğinin konikliğine göre radyal salgısı için bir spesifikasyondur ve sertifikalı bir test mandreni üzerinde pens yüzünden tanımlanmış bir mesafede ölçülür. Bu, statik, kutusundan yeni çıkmış bir sayıdır.
Alıcılar sıklıkla bunları karıştırdığı için üç şeyi ayırmakta fayda var:
- Pens salgısı (TIR) — sınıf. Yalnızca pens üzerinde, bir ana tutucuda, belirtilen mastar uzunluğunda ölçülür.
- Montaj salgısı — iş milinde gerçekte elde ettiğiniz, tutucu konikliği, somun ve sıkma kuvveti dahil. Bu her zaman pens sınıfından daha büyüktür.
- Tekrarlanabilirlik — pensin bir takım değişiminden sonra aynı konuma ne kadar tutarlı bir şekilde yeniden oturduğu. Bu sınıf tarafından hiç kapsanmaz, ancak insansız işlemeyi yönlendirir.
Pratikte, aşınmış bir tutucuda çizik bir somunla 0.005 mm AA pens, takım ucunda kolayca 0.03 mm verebilir. Sınıf tabanı belirler, tavanı değil.
Neden Referans Delik Değil, Konikliktir
Pensin 8° (ER) veya 16° (TG) arka konikliği, tutucuda yerleşen yüzeydir. Buradaki herhangi bir hata takımda büyütülür çünkü pens esnek bir manşondur — koniklik ekseni kontrol eder ve delik onu takip eder. Bu nedenle sınıf limitleri konikliğe göre belirtilir ve delik mükemmel olsa bile ezik veya aşınmış bir koniklik doğruluğu yok eder.
Sınıf Merdiveni: Standart, A, AA ve Ötesi
Farklı standartlar ve üreticiler biraz farklı etiketler kullanır. Aşağıdaki tablo, ER tarzı pensler için yaygın adlandırmayı tipik TIR değerlerine eşler.
| Sınıf etiketi | Tipik TIR limiti (yeni) | Yaygın standart referansı | Tipik kullanım |
|---|---|---|---|
| Standart / "olağan" | 0.015 mm (0.0006") | DIN 6499 / ISO 15488 temel | Delme, kılavuz çekme, kaba işleme, soğutucu geçişli |
| A (hassas) | 0.010 mm (0.0004") | DIN 6499 Sınıf 1 | Genel frezeleme, raybalama, yarı finiş |
| AA (yüksek hassas) | 0.005 mm (0.0002") | DIN 6499 Sınıf 2 / "UP" | Finiş frezeleme, küçük parmak frezeler, dar delikler |
| Ultra / AAA (gösterge) | 0.003 mm veya daha sıkı | Üreticiye özel | Mikro takımlar, ayna yüzey, ölçüm |
İki uyarı. Birincisi, yukarıdaki sayılar tipik, gösterge değerlerdir — her zaman tedarikçinin muayene sertifikasına göre doğrulayın, çünkü "AA" yasal olarak korunan bir terim değildir. İkincisi, bazı kataloglar salgıyı 4×D'de (takım çapının dört katı) ve diğerleri pens yüzünde belirtir. Yüzde 0.005 mm'lik bir rakam, 4×D'de 0.015 mm olabilir. Benzeri benzerle karşılaştırın.
Daha Yüksek Sınıf Çok Daha Pahalı mı?
Evet ve doğrusal olmayan bir şekilde. Standarttan A'ya geçiş genellikle mütevazı bir adımdır. A'dan AA'ya geçiş tipik olarak daha sıkı taşlama döngüleri, daha sık taş bileme, deliğe ek lepleme ve numune alma yerine %100 muayene içerir. Bu nedenle AA pensler genellikle aynı boyut için standart sınıfın 1.5-3 katı maliyete sahiptir. Prim gerçek iştir, etiket değil.
Süreciniz Gerçekte Ne Kadar Salgıya Tahammül Edebilir?
Salgı üç çıktıyı etkiler: boyutsal doğruluk, yüzey kalitesi ve takım ömrü. İlişki ilk ikisi için kabaca doğrusal, takım ömrü için daha diktir.
| Uygulama | Özellik toleransı | Önerilen sınıf | Neden |
|---|---|---|---|
| Delik delme, boşluk delikleri | ±0.10 mm | Standart | Salgı delik konumunu hafifçe kaydırır; matkap kendini ortalar |
| Kılavuz çekme | Sınıf 6H | Standart veya A | Salgı diş yan yüzey asimetrisine neden olur, nadiren tolerans dışı |
| Kaba frezeleme | ±0.10 mm | Standart | Yükler yüksektir; salgı küçük bir katkıdır |
| Yarı finiş frezeleme | ±0.05 mm | A | Duvar konikliğini ve kesici yük dengesini kontrol eder |
| Finiş frezeleme, küçük parmak frezeler (<3 mm) | ±0.02 mm | AA | Küçük takımlar salgı kaynaklı bükülmede kırılır |
| Raybalama, delik işleme, ölçüm | ±0.01 mm veya daha sıkı | AA | Delik boyutu doğrudan takım eksenini takip eder |
| Mikro delme (<1 mm) | ±0.02 mm | AA | Salgı baskın kırılma nedenidir |
Kullanışlı bir pratik kural: montaj salgısını, tutmanız gereken en küçük özellik toleransının yaklaşık %10'unun altında tutun. ±0.02 mm'yi tutmanız gerekiyorsa, takımda 0.002 mm'nin altını hedefleyin — bu gerçekçi olarak AA pensler artı iyi bir tutucu anlamına gelir, yalnızca AA pensler değil.
Özellikle küçük çaplı işler için, takım-pens boyut uyumu sınıf kadar önemlidir; bu, küçük çaplı takımlar için pensler kılavuzumuzda ele alınmıştır.
Sınıfın Yok Edildiği Yer: Montaj Faktörleri
Sınıf bir başlangıç durumudur. Dört montaj faktörü rutin olarak onu tüketir.
1. Kavrama Aralığı
Her ER pensinin yaklaşık 1 mm (0.039") sıkma aralığı vardır. 8 mm pens içinde 7.9 mm'lik bir takımı sıkmak sorun değil. 8 mm pens içinde 7.0 mm'lik bir takımı sıkmak, düzensiz segment sapmasına zorlar ve 0.01-0.03 mm salgı ekleyebilirken pensi kalıcı olarak deforme eder. Tam mekanik kavrama aralığı kılavuzumuzda.
2. Somun ve Tork
Somun, eksenel çekmeyi radyal sıkmaya dönüştürür. Düşük tork, takımın tam oturmadığı ve yük altında kayabileceği anlamına gelir. Aşırı tork, somun dişini ve pens konikliğini deforme eder. Tutucu üreticisinin tork değerini takip edin — somun tipine bağlı olarak ER32 için tipik olarak 60-100 N·m — ve hisle değil, uygun bir tork anahtarı kullanın. ER pens torku hakkındaki makalemiz sayıları boyuta göre ayrıştırır.
3. Temizlik
Pens konikliği ile tutucu deliği arasındaki tek bir talaş pensi yatırır. 20 µm'lik bir parçacık takımda 10-30 µm salgı üretebilir. Her konikliği, her değişimde silin. Bu, mevcut en ucuz doğruluk iyileştirmesidir.
4. Aşınma
Pensler sarf malzemeleridir. Delik parlaklık, aşınma veya görünür bir aşınma bandı gösterdiğinde, salgı değişmiştir. Aşınma desenleri tanısaldır — her işaretin ne anlama geldiği için pens aşınma desenleri bölümüne bakın.
Sınıf Seçimi: Pratik Bir Karar Dizisi
Bunu sırayla işleyin; ilk "evet"de durun.
1. Özellik toleransınız ±0.03 mm'den daha sıkı mı? Evetse, AA belirtin ve bir sertifika ile doğrulayın.
2. Takım çapınız 3 mm'nin altında mı? Evetse, toleranstan bağımsız olarak AA belirtin — kırılma maliyeti baskındır.
3. İşlem raybalama, delik işleme veya ölçüm mü? Evetse, AA belirtin.
4. İşlem kaba işleme, delme veya kılavuz çekme mi? Evetse, standart sınıf genellikle doğru ve daha ucuzdur.
5. Diğer her şey? A sınıfı makul varsayılandır.
Ardından montaj kontrolünü uygulayın: tutucu konikliği durumu, somun durumu, tork disiplini, temizlik. İyi bakılmış bir standart pens, ihmal edilmiş bir AA pensi her zaman yener.
Bir Atölyede Sınıfları Karıştırma
Her ikisini de çalıştırmak normal ve mantıklıdır. Birçok atölye, finiş için kullandıkları boyutlarda (3, 4, 6, 8, 10, 12 mm) AA ve geri kalanında standart sınıfı tutar. Renk kodlaması veya işaretli bir raf, karışıklıkları önler; bu önemlidir çünkü bir finiş düzeninde standart bir pens, parça ölçülene kadar fark edilmez.
Satın Alma Siparişinde Ne Belirtilmeli
Belirsizlik, sınıf anlaşmazlıklarının ana nedenidir. Bunları PO'ya koyun:
| Spesifikasyon maddesi | Önerilen ifade |
|---|---|
| Standart | DIN 6499 / ISO 15488, sınıfı belirtin |
| Sınıf | "AA, pens yüzünde maks TIR 0.005 mm" (veya gerekli değeriniz) |
| Mastar uzunluğu | TIR'ın nerede ölçüldüğünü belirtin (yüz, 2×D, 4×D) |
| Malzeme | Yay çeliği, sertleştirilmiş ve taşlanmış; kritikse sertlik aralığını belirtin |
| Muayene | TIR verileriyle uygunluk sertifikası; AA için %100 |
| İşaretleme | Pens gövdesine lazerle işaretlenmiş sınıf ve boyut |
| Paketleme | Darbeden korunmuş bireysel tüp veya tepsi |
Pensleri bir tutucu montajının parçası olarak satın alıyorsanız, montaj salgısını da belirtin — sürecinizin gördüğü sayı budur.
BQUQ Pens Doğruluk Sınıflarını Nasıl Ele Alır
BQUQ (Dongguan), tek bir ISO9001 fabrikasında dört üretim hattında pensler, pens aynaları ve takım tutucular üretir; ayrıca ±0.005 mm'ye kadar CNC işleme, metal damgalama, özel yaylar ve soğutucular.
Pens işleri için şunları yapabiliriz:
- Standart, A ve AA sınıfı ER, TG, 5C, R8 ve otomat torna pens serileri tedarik etmek, TIR sertifikalı bir test mandreni üzerinde doğrulanır.
- Özel ve özel pensler üretmek — standart dışı delikler (altıgen, kare, üçgen, pim yuvalı), uzatılmış uzunluklar, dış dişli ve ayna parlaklığında varyantlar.
- Eşleşen pens aynaları, somunlar, anahtarlar ve uzatma çubuklarını tek bir kaynaklı montaj olarak işlemek, böylece sınıf ve tutucu birlikte doğrulanır.
- Prototip miktarlarından üretim partilerine kadar esnek MOQ çalıştırmak, teklifler 12 iş saatinde döner.
Pens ve ayna aynı fabrikadan geldiği için, iki ayrı bileşen rakamı yerine bir montaj salgısı rakamı teklif edebiliriz — bu aslında parça kalitenizi belirleyen şeydir.
İlgili ürün aileleri: İsviçre tipi ve kam tornaları için otomat torna pensleri, ER/TG frezeleme ve delme için takım tutucu pens aynaları ve pens sıkmanın iş miline entegre olduğu İsviçre makineleri için güç aynaları.
Sıkça Sorulan Sorular
S: AA pens makinede her zaman A pensden daha mı doğrudur?
C: Otomatik olarak değil. Sınıf, yeni pens salgısını sınırlar, ancak montaj salgısı ayrıca tutucu konikliği, somun, tork ve temizliği içerir. Aşınmış bir tutucu 0.02 mm veya daha fazla ekleyerek sınıflar arasındaki 0.005 mm farkı bastırabilir. Pensin hatalı olduğu sonucuna varmadan önce bir test mandreni üzerinde komparatörle montaj salgısını ölçün.
S: AA pensleri ne sıklıkla değiştirmeliyim?
C: Sabit bir aralık yok — takvime göre değil, ölçüme göre değiştirin. Kritik boyutlar için her birkaç yüz sıkma çevriminde bir test mandreni üzerinde TIR'ı kontrol edin. Kaba bir gösterge olarak, temiz bir ortamda yüksek kullanımlı AA pensler genellikle birkaç bin çevrim boyunca sınıfını korur, kirli veya aşırı torklanmış pensler ise birkaç yüz çevrimde sınıf dışına kayabilir.
S: Envanteri basitleştirmek için kaba işleme için AA pens kullanabilir miyim?
C: Kullanabilirsiniz, ancak genellikle israftır. Kaba işleme yükleri ve talaş maruziyeti aşınmayı hızlandırır, bu nedenle kaba işleme için kullanılan AA pensler, aynı iş için kullanılan standart penslerden daha hızlı sınıfını kaybeder. Çoğu atölye, kaba işleme için standart sınıfı tutarak ve AA'yı finiş ve küçük takımlar için saklayarak parça başına daha iyi maliyet elde eder.
S: Pens somunu doğruluk sınıfını etkiler mi?
C: Evet, önemli ölçüde. Standart bir somun ve rulmanlı bir somun aynı torkta farklı sıkma kuvveti üretir ve aşınmış veya aşınmış somun dişi kuvveti azaltır ve pensi yatırabilir. Tutucu için belirtilen somunu kullanın, üreticinin değerine torklayın ve diş veya rulman aşındığında somunları değiştirin.
S: DIN 6499 Sınıf 1 ve Sınıf 2 arasındaki fark nedir?
C: DIN 6499, ER pens boyutlarını ve doğruluk sınıflarını tanımlar; Sınıf 1, yaygın olarak atıfta bulunulan iki sınıfın daha sıkı olanıdır ve Sınıf 2 daha gevşektir. Üreticiler genellikle bunları A ve AA olarak etiketler. Adlandırma değiştiği için, satın alma siparişinizde yalnızca sınıf adına güvenmek yerine her zaman sayısal TIR limitini ve mastar uzunluğunu belirtin.
İlgili Kaynaklar
- BQUQ ve Dongguan fabrikamız hakkında: /about/
- Pens ve takım tutucu ürün yelpazesi: /tool-holder-collet-chucks/
- Otomat torna ve İsviçre pens serisi: /auto-lathe-collets/
- Üretim sektörü trendleri: /industry-dynamics/
- Tam teknik makale kütüphanesi: /bquq-blog/
- Sıkça sorulan sorular: /faq/
- Vaka çalışmaları ve uygulamalar: /case/
- Teklif isteyin veya çizim gönderin: /contact/
BQUQ Mühendislik Ekibi tarafından yazılmıştır. BQUQ (Dongguan), tek bir ISO9001 fabrikasında CNC işleme (±0.005 mm), metal damgalama, özel yaylar ve soğutucu üretimi yürütür. Dongguan, Çin'den doğrudan kaynak — 12 saatte teklif: sc@bquq.com | WhatsApp +86 13713157787 | www.bquq.com


