
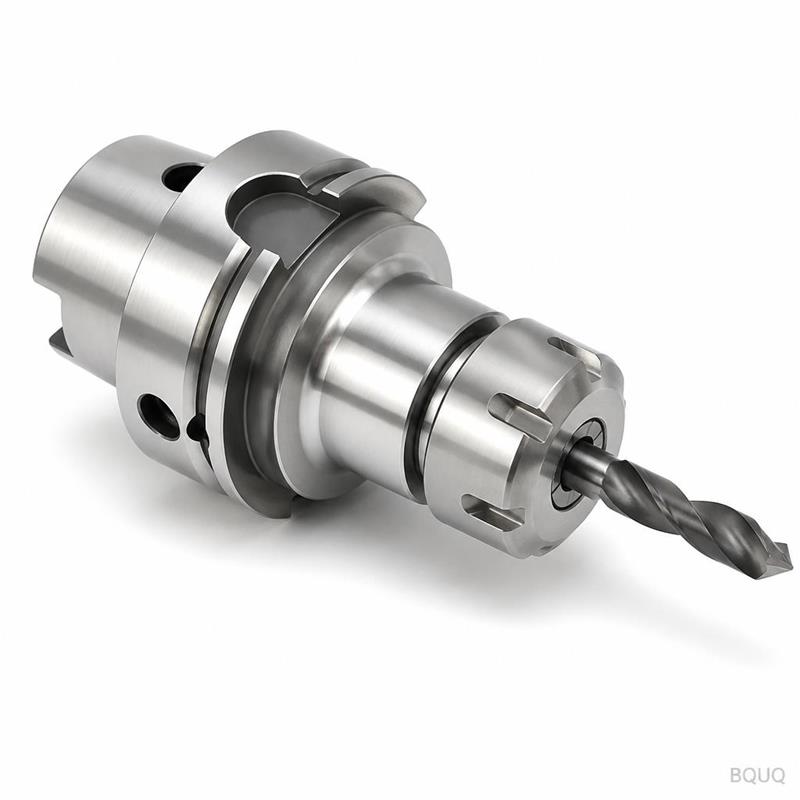
Pens Mandren Sıkma Aralığı: Bir Pens Mandren Aslında Neyi Tutabilir?
Kısa cevap: Standart bir ER pens mandren, toplamda yaklaşık 1 mm (0,039 inç) bir aralığı tutar, yani nominal deliği etrafında yaklaşık ±0,5 mm — bir ER32 10 mm pens mandren yaklaşık 9,5–10,0 mm'yi tutar, 8–12 mm'yi değil. 5C pens mandrenler çok daha sıkıdır, tipik olarak nominal boyutta +0,000/-0,015 mm, bu nedenle bir 5C pens mandren esasen bir çapı tutar. İsviçre tipi pens mandrenler ikisinin arasında yer alır, genellikle kafa mili tasarımına bağlı olarak 0,1–0,5 mm kullanılabilir daralma. Sıkma aralığı bir uzlaşmadır: daralma ne kadar genişse, eşmerkezlilik o kadar kötü ve pens mandren ömrü o kadar kısa olur.
Neden bir pens mandren "10 mm'ye yakın herhangi bir boyutu" tutamaz?
Bir pens mandren bir ayna çenesi değildir. Konik bir yatağa sıkıştırılan yarıklı, sertleştirilmiş çelik (veya bazen berilyum bakır, bronz veya karbür kaplı) bir manşondur. Deliğin küçülmesini sağlayan şey yarıklardır. Bir pens mandreni kapattığınızda, iki yarık arasındaki her segment içe doğru bükülür ve delik mükemmel bir daire yerine hafifçe çokgen bir şekil alır.
Bu geometri, sıkma aralığının tüm hikayesidir. 8 yarıklı bir pens mandren 8 yaya kapanır. Ne kadar çok daraltırsanız, yaylar o kadar düzleşir ve temas deseni "tam daire kavrama"dan "yarık kenarlarında çizgi teması"na kayar. Temas alanı düşer, birim alan başına sıkma kuvveti artar ve iş parçası veya takım sapı nokta yüklemeye maruz kalmaya başlar.
Üç pratik sonuç vardır:
1. Eşmerkezlilik bozulur. Pens mandren artık konik üzerinde simetrik oturmaz, bu nedenle TIR artar.
2. Sıkma kuvveti dengesiz hale gelir. Bazı segmentler ısırır, diğerleri zar zor dokunur.
3. Pens mandren ömrü kısalır. Yorgunluk çatlakları yarık köklerinde başlar ve bir pens mandren aşırı daraltıldıktan sonra asla orijinal deliğine dönmez.
Bu nedenle her ciddi pens mandren standardı — ER için DIN 6499, ISO 15488, 5C spesifikasyonu ve çeşitli İsviçre tipi standartlar — geniş bir boyut bandı değil, bir nominal delik artı küçük bir daraltılabilir pencere tanımlar.
Yaygın pens mandren tiplerinin gerçek sıkma aralığı nedir?
Aşağıdaki tablo tipik değerleri verir. Bunları gösterge niteliğinde mühendislik rehberi olarak kabul edin, pens mandren üreticinizin çiziminin yerine geçmez.
| Pens mandren tipi | Nominal delik örneği | Tipik daralma aralığı | Kullanılabilir sıkma penceresi | Notlar |
|---|---|---|---|---|
| ER8 / ER11 | 3 mm | ~0,5 mm toplam | 2,75–3,0 mm | Küçük pens mandrenler mutlak olarak daha az daralır |
| ER16 / ER20 | 6 mm | ~1,0 mm toplam | 5,5–6,0 mm | Standart DIN 6499 daralması |
| ER25 / ER32 | 10 mm | ~1,0 mm toplam | 9,5–10,0 mm | En yaygın atölye boyutu |
| ER40 / ER50 | 20 mm | ~1,0 mm toplam | 19,0–20,0 mm | Daha büyük gövde, aynı nominal daralma |
| 5C yuvarlak | 12 mm | ~0,015 mm | esasen sadece nominal | Sertleştirilmiş, minimum elastik aralık |
| 5C acil (yumuşak) | herhangi | 0,5–1,0 mm | boyuta göre işlenir | Kendiniz delin, sonra nominal olur |
| İsviçre tipi (kılavuz burcu) | 5 mm | 0,1–0,5 mm | kafa miline bağlı | Karbür kaplı versiyonlar daha sıkı tutar |
| TG100 / TG150 | 12 mm | ~1,0 mm | 11,0–12,0 mm | ER'den daha yüksek sıkma kuvveti |
İki şey öne çıkıyor. Birincisi, her boyuttaki ER pens mandrenler, gövde çapından bağımsız olarak yaklaşık aynı mutlak daralmayı paylaşır — yaklaşık 1 mm. İkincisi, 5C pens mandrenler ER anlamında gerçekten "daraltılabilir" değildir; birkaç mikron uyumla bir nominal çapı tutmak için yay tavlanmıştır.
ER pens mandrenler için 1 mm kuralı
DIN 6499, ER pens mandrenleri nominal delik üzerinde toplamda yaklaşık 1 mm daralacak şekilde tanımlar. Pratikte, çoğu üretici salgı önemli olan herhangi bir uygulama için bu pencerenin yalnızca üst yarısını — yaklaşık 0,5 mm — kullanmayı önerir. Bir ER32'de 9,0 mm'yi tutmanız gerekiyorsa, 10 mm'lik olanı sıkıştırmak yerine 9 mm'lik pens mandreni satın alın.
Yararlı bir pratik kural: hassas işler için pens mandren deliği iş parçası çapının %0,5'i içinde, genel işler için %2'si içinde olmalıdır. 10 mm'lik bir sap için bu, hassas için 9,95–10,0 mm ve genel işleme için 9,8–10,2 mm'dir.
5C neden farklı davranır
5C pens mandrenler sertleştirilmiş ve çok küçük bir elastik aralıkla nominal deliğe taşlanmıştır. Klasik 5C spesifikasyonu, pens mandrenin nominal çapta kapanmasına ve onu tutmasına izin verir, ancak bir "aralık" pens mandreni olarak kullanılmaya tolerans göstermez. 11,8 mm'yi tutmanız gerekiyorsa, bir 11,8 mm 5C pens mandren satın alırsınız — veya yumuşak (acil) bir 5C alıp boyutuna göre delersiniz.
Bu bir sınırlama değil, bir özelliktir. Pens mandren parçaya göre boyutlandırıldığı için TIR birkaç mikrona kadar tutulabilir ve kavrama tüm çevre boyunca tekdüzedir. Bu nedenle 5C, tornalarda hassas ikinci operasyon işleri için varsayılan olmaya devam eder.
Sıkma aralığı salgıyı ve doğruluğu nasıl etkiler?
Salgı ve sıkma aralığı doğrudan birbirini dengeler. Nominal deliğinde kullanılan bir pens mandren konikte simetrik oturur ve tam bir daire üzerinde kavrar. 0,8 mm daraltılmış bir pens mandren hafifçe eksenden kayar ve azaltılmış bir temas bandı üzerinde kavrar.
| Nominalden daralma | Tipik TIR etkisi | Temas deseni | Önerilen kullanım |
|---|---|---|---|
| 0 mm (nominal) | Ulaşılabilir en iyi, örn. ≤0,005 mm | Tam daire | Hassas tornalama, taşlama, muayene |
| 0,1–0,3 mm | Hafif artış, genellikle ≤0,01 mm | Neredeyse tam daire | Genel CNC frezeleme ve delme |
| 0,3–0,5 mm | Belirgin, 0,02–0,05 mm | Azaltılmış bant | Kaba işleme, kritik olmayan işler |
| >0,5 mm | Zayıf ve öngörülemez | Kenar/çizgi teması | Doğruluğun önemli olduğu yerlerde kaçının |
Bu rakamlar, temiz ve hasarsız bir konikte iyi kalitede, su verilmiş ve taşlanmış bir pens mandren için tipiktir. Sizin rakamlarınız ayna somununa, konik durumuna ve iş miline bağlı olacaktır.
Tek haneli mikron TIR peşindeyseniz, pens mandren zincirdeki yalnızca bir halkadır. Konik, somun ve sap hepsi önemlidir. Pens mandren TIR'ı ve onu gerçekte neyin yönlendirdiği rehberimiz bu zinciri parçalara ayırır ve pens mandren ile 3 çeneli ayna toleransı karşılaştırması bir pens mandrenin nerede kazandığını ve nerede kazanmadığını gösterir.
Belirli bir çap için doğru pens mandreni nasıl seçersiniz?
Karar çoğu insanın düşündüğünden daha basittir. Şu adımları izleyin:
1. Gerçek sap veya iş parçası çapını ölçün. Nominali değil. Bir "10 mm" matkap sapı genellikle 9,95 mm'dir; bir "10 mm" çubuk stok 9,90 mm olabilir.
2. Nominal deliği ölçülen çapa eşit veya biraz daha büyük olan pens mandreni seçin.
3. Daralmayı kontrol edin. Fark ER için 0,5 mm'yi aşarsa, bir sonraki küçük boyuta geçin.
4. Aynanın kendi aralığını kontrol edin. Somunlu bir pens mandren aynasının tanımlı bir sıkma aralığı vardır; bunu aşmak somuna ve koniğe zarar verir.
5. Yüksek hacimli veya yüksek hassasiyetli işler için özel üretime gidin. Parçanıza uygun özel bir delik, uzlaşmayı tamamen ortadan kaldırır.
İsviçre tipi tornalar için aynı mantık kılavuz burcu için de geçerlidir, ancak toleranslar daha sıkıdır ve burç genellikle karbür kaplıdır. Pens mandren burun çapı kılavuzu, burun geometrisinin çubuk besleme ve kılavuz burcu ile nasıl etkileşime girdiğini kapsar.
Standart bir pens mandreni sıkıştırmak yerine ne zaman özel pens mandren almalısınız?
Özel delikler şu durumlarda mantıklıdır:
- Parça çapı standart dışıdır (örn. 7,42 mm) ve hacim özel bir pens mandreni haklı çıkarır.
- Parça ince cidarlıdır ve aşırı daraltılmış bir pens mandrenden gelen nokta yüklemeye tolerans gösteremez.
- Malzeme yumuşaktır (alüminyum, pirinç, plastikler) ve iz bırakmaktan kaçınmak için maksimum temas alanına ihtiyacınız vardır.
- Pens mandrenin makinenin doğruluk yığınının bir parçası olduğu bir İsviçre tipi veya otomat torna işletiyorsunuz.
BQUQ, tek bir Dongguan fabrikasında ayna parlaklığında ve su verilmiş varyantlar dahil olmak üzere yuvarlak delikli, altıgen delikli, kare delikli ve özel profilli pens mandrenler üretir. Özel delikler bir çizimden 12 iş saatinde fiyatlandırılır ve MOQ esnektir — bir prototip için tek parça mümkündür, fiyatlandırma hacimde kademeli olarak düşer.
Yaylı pens mandrenler ve otomat torna pens mandrenleri ne olacak?
Yaylı pens mandrenler (yaylı pens mandren aynaları veya otomat torna pens mandrenleri olarak da adlandırılır) ER ve 5C'den farklı bir ailedir. Otomatik tornalarda ve İsviçre tipi makinelerde kullanılırlar ve makinenin kam veya hidrolik tahrikine yerleştirilmiş tanımlı bir daralma aralığı ile belirli bir çubuk çapı etrafında tasarlanmıştır.
| Aile | Tipik sıkma penceresi | Tahrik | Kullanıldığı yer |
|---|---|---|---|
| Otomat torna pens mandreni (15 tipi) | 0,1–0,3 mm | Kam / kol | Küçük çaplı otomatik tornalar |
| Otomat torna pens mandreni (25 tipi) | 0,1–0,5 mm | Kam / kol | Orta boy otomat tornalar |
| Otomat torna pens mandreni (36–46 tipi) | 0,2–0,8 mm | Kam / kol | Daha büyük çubuk işleri |
| İsviçre tipi pens mandren | 0,1–0,5 mm | Hidrolik / pnömatik | İsviçre CNC tornaları |
| Kılavuz burcu | 0,01–0,05 mm | Sabit veya döner | İsviçre çubuk desteği |
Kilit fark, otomat torna ve İsviçre pens mandrenlerinin yüksek çevrim sayılarında tekrar tekrar tahrik edilmek üzere tasarlanmış olmasıdır, bu nedenle daralma aralığı yalnızca pens mandrenin esnekliğinin değil, makinenin strokunun bir fonksiyonudur. Tasarlanan strokun ötesine geçmek, pens mandreni yarık köklerinde çatlatır.
Otomat torna pens mandrenleri yelpazemiz yaygın 15, 25 ve 36–46 tipi gövdeleri kapsar ve İsviçre makineleri için güç aynaları sayfası hidrolik ve pnömatik tahrik tarafını kapsar.
Pens mandren aynası tasarımı sıkma aralığını nasıl sınırlar?
Bir pens mandren sistemin yalnızca yarısıdır. Ayna gövdesi, konik açısı, somun ve kapama mekanizması gerçek sınırı belirler.
- Konik açısı. ER 8° konik (16° dahil) kullanır. Açı, mekanik avantajı ve kendinden kilitleme davranışını belirler. Aşınmış bir konik etkin daralmayı değiştirir.
- Somun tasarımı. Standart bir somun ile rulmanlı bir somun, pens mandrene ne kadar tork ulaştığını değiştirir. Rulmanlı somunlar aynı anahtar kuvvetiyle daha yüksek sıkma kuvvetine izin verir.
- Kapama stroku. Güç aynaları ve hidrolik aynalar tanımlı bir stroka sahiptir. Bunu aşmak pens mandreni aşırı daraltır.
- Konik durumu. Konikteki kir, çentikler veya aşınma, pens mandrenin eksenden kaymasına neden olur ve bu da kullanılabilir aralığı yer.
Takım tutma uygulamaları için, takım tutucu pens mandren aynaları yelpazesi eşleştirilmiş somunlarla ER, TG ve DA gövdelerini kapsar. İş parçası tutma için, somunlu bir pens mandren aynası en öngörülebilir kavramayı sağlar çünkü somun eksenel çekmeyi doğrudan kontrol eder.
Sıkma aralığını koruyan bakım
Aşırı daraltılmış bir pens mandren geri yaylanmaz. Aralığı kullanılabilir tutmak için:
- İçinde bir iş parçası veya takım olmadan bir pens mandreni asla kapatmayın.
- Her değişimden önce koniği ve pens mandren yarıklarını temizleyin.
- Pens mandrenleri orijinal deliklerinde veya bir rafta saklayın, bir çekmecede gevşek değil.
- Yarık kökü çatlaması, renk değişikliği veya artık nominal boyutuna uymayan bir delik gösteren pens mandrenleri değiştirin.
- Somunu üreticinin spesifikasyonuna göre torklayın — düşük tork kaymaya neden olur, aşırı tork pens mandreni ezer.
Sıkça Sorulan Sorular
S: 9 mm'lik bir matkabı tutmak için 10 mm'lik bir ER32 pens mandren kullanabilir miyim?
C: Yalnızca kaba işler için. Bu 1 mm daralma demektir, ki bu tam DIN 6499 aralığıdır ve doğruluk için önerilen 0,5 mm'nin çok ötesindedir. TIR artacak ve matkap kayabilir. 9 mm'lik pens mandreni veya bir 9–10 mm seti satın alın ve 10 mm'lik pens mandreni nominal 10 mm saplar için saklayın. Doğru pens mandrenin maliyeti, hurdaya ayrılan bir parçanın maliyetinden çok daha düşüktür.
S: Daha geniş bir sıkma aralığı her zaman daha mı kötüdür?
C: Her zaman değil — uygulamaya bağlıdır. Kaba delme, kılavuz çekme veya ikinci operasyon tornasında bir çubuğu tutma için, daha geniş bir daralma uygundur ve doğruluk cezası önemli değildir. Sorun, eşmerkezlilik, yüzey kalitesi veya tekrarlanabilirlik gerektiğinde ortaya çıkar. O zaman en geniş kullanılabilir aralık, nominal daralmanın yaklaşık yarısıdır ve özel bir delik daha da iyidir.
S: Bir 5C pens mandren gerçekte ne kadar daralabilir?
C: Sertleştirilmiş bir 5C yuvarlak pens mandren yalnızca birkaç mikron elastik aralığa sahiptir — etkin olarak bir nominal çapı tutar. Yumuşak veya acil 5C pens mandrenler, gövdenin cidar kalınlığı içinde herhangi bir boyuta delinebilir, bundan sonra nominal pens mandrenler gibi davranırlar. Bir aralığa ihtiyacınız varsa, 5C yanlış ailedir; bunun yerine ER veya yaylı bir pens mandren kullanın.
S: Sıkma aralığı pens mandren malzemesine göre değişir mi?
C: Evet. Sertleştirilmiş yay çeliği standart daralmayı verir ancak aşırı daraltılırsa yorgunluk çatlamasına eğilimlidir. Berilyum bakır ve bronz pens mandrenler daha fazla daralmaya tolerans gösterir ve korozyon direnci veya manyetik olmayan özelliklerin önemli olduğu yerlerde kullanılır. Karbür kaplı İsviçre kılavuz burçları daha sıkı toleransları tutar ancak neredeyse hiç daralma aralığı yoktur. Malzeme seçimi uygulamayı takip eder, tersi değil.
S: Pens mandrenimin aşırı daraltıldığını nasıl anlarım?
C: Deliği bir mikrometre veya pim mastarı ile nominal boyutuna karşı kontrol edin — aşınmış bir pens mandren büyük okur ve eşit şekilde kapanmaz. Yarık köklerinde çatlaklar, konikte parlak bantlar veya yeniden sıkıştırmadan sonra TIR'ını artık tekrarlamayan bir iş parçası arayın. Bunlardan herhangi biri, pens mandrenin elastik aralığını kaybettiği ve yeniden kullanılmak yerine değiştirilmesi gerektiği anlamına gelir.
İlgili Kaynaklar
- BQUQ ve Dongguan fabrikamız hakkında: /about/
- Otomat torna pens mandrenleri ve yaylı pens mandren yelpazeleri: /auto-lathe-collets/
- İsviçre tipi makineler için güç aynaları: /power-chucks-swiss/
- Takım tutucu pens mandren aynaları (ER, TG, DA): /tool-holder-collet-chucks/
- Hassas üretimde sektör trendleri: /industry-dynamics/
- Teknik makaleler ve mühendislik kılavuzları: /bquq-blog/
- Sıkça sorulan sorular: /faq/
- Vaka çalışmaları: /case/
- Mühendislik ekibimizle iletişime geçin: /contact/
BQUQ Mühendislik Ekibi tarafından yazılmıştır. BQUQ (Dongguan), tek bir ISO9001 fabrikasında CNC işleme (±0,005 mm), metal damgalama, özel yaylar ve soğutucu üretimi yürütür. Dongguan, Çin'den doğrudan kaynak — 12 saat içinde teklif: sc@bquq.com | WhatsApp +86 13713157787 | www.bquq.com


