
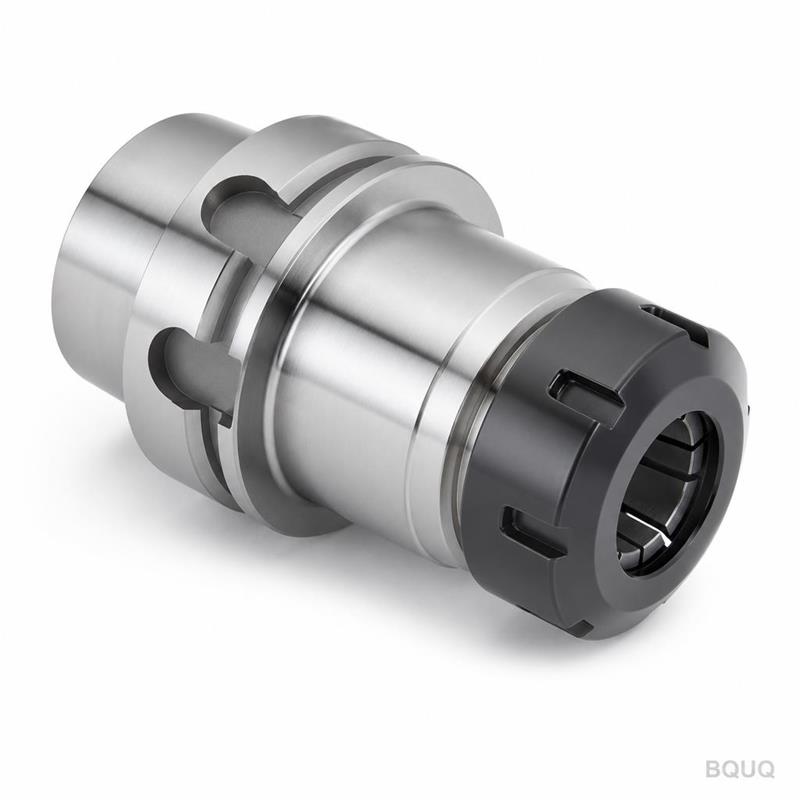
Kollet Burun Çapı: Burç ve Malzeme Uyumu
Kısa cevap: Kollet burun çapı, İsviçre tipi işler için kılavuz burç deliğiyle yaklaşık 0,005–0,010 mm içinde eşleşmelidir ve çubuk malzemesi kollet kavrama aralığı içinde oturmalıdır — standart bir yaylı kollet için tipik olarak nominalin ±0,05 mm'si. Burun küçük olursa, burç çubuğu destekleyemez; büyük olursa, kollet aynaya veya mil konisine oturmaz. Metal kesmeden önce üçünü de eşleştirin — kollet burnu, burç deliği ve malzeme çapı. BQUQ bu eşleşmiş setler için 12 iş saati içinde teklif verir.
Kollet burun çapı, çizimde önemsiz görünen ve atölyede hurdaya neden olan boyutlardan biridir. Üç ayrı toleransın kesişim noktasında yer alır: kolletin kendisi, kılavuz burç (veya ayna burnu) ve içinden beslediğiniz çubuk malzemesi. Yığılmayı yanlış yaparsanız salgı, çekilme, titreşim veya bir hafta içinde aşınan bir burç elde edersiniz.
Bu kılavuz, burun çapının nasıl tanımlandığını, İsviçre tipi işlemede kılavuz burçlarla nasıl etkileşime girdiğini ve CNC torna işleri için eşleşmiş kollet ve burç setlerinin nasıl belirtileceğini anlatır. Bir üretim ortağından kollet, burç ve kollet aynaları tedarik eden mühendisler ve satın almacılar için yazılmıştır.
Kollet Burun Çapı Nedir?
Burun çapı, kolletin ön yüzündeki dış çapıdır — iş parçasına bakan uç. Yaylı bir kollette bu, yarıklı, konik gövdenin ön kenarıdır. İsviçre tipi bir kollette ise kılavuz burcun içinde veya ona karşı hareket eden yüzdür.
Aşağıdakilerle aynı değildir:
- Delik çapı — malzemeyi kavrayan iç çap.
- Gövde çapı — aynaya veya mile oturan ana silindirik bölüm.
- Konik açısı — sıkma somununun veya aynanın bastığı dahil açı.
Burun çapı önemlidir çünkü burca veya ayna burnuna dayanan yüzeydir. Burun, burç deliğiyle eş merkezli oturmazsa, çubuk ihtiyaç duyduğu yerde — tam kesme bölgesinde — desteklenmez.
Burun çapı ile gövde çapı arasındaki fark
Çoğu ER tipi kollette burun çapı gövde çapından biraz daha küçüktür ve konik ikisinin arasında yer alır. İsviçre tipi kolletler ve kılavuz burçlarda burun geometrisi daha kritiktir çünkü burç, çubuğu doğrudan takımın arkasında destekler.
Tipik bir ilişki şöyle görünür:
| Özellik | Tipik işlev | Kritik tolerans |
|---|---|---|
| Burun çapı | Burca veya ayna yüzüne dayanır | Deliğe eş merkezlilik |
| Gövde çapı | Aynaya veya mile oturur | Ayna deliğine uyum |
| Delik çapı | Malzemeyi kavrar | Kavrama aralığı |
| Konik açısı | Kapama kuvveti iletimi | Somun/ayna ile açı uyumu |
Burun neden konumlandırma yüzeyidir
İsviçre tipi işlemede referans kılavuz burçtur. Çubuk burçtan kayar ve kollet çubuğu ileri iter. Kollet burnu, çubuk ilerlerken sapmayacak şekilde burç deliğiyle hizalanmalıdır. Herhangi bir uyumsuzluk koniklik, salgı veya tutarsız parça uzunluğu olarak ortaya çıkar.
Burun Çapı Kılavuz Burçla Nasıl Etkileşime Girer?
İsviçre tipi tornalarda kılavuz burç ve kollet bir çift olarak çalışır. Burç, çubuğu kesme bölgesinde sabit tutar; kollet kavrar ve besler. Kolletin burun çapı, burç deliğiyle eşleşmelidir ki ikisi sürekli bir destek yolu oluştursun.
Pratik kural:
- Burç deliği = malzeme çapı + 0,005 ila 0,010 mm boşluk (kayan geçme için).
- Kollet deliği = kolletin kavrama aralığı içinde malzeme çapı.
- Kollet burnu = hassas işler için 0,005 mm TIR içinde burç deliğiyle eş merkezli.
Kollet burnu burca göre küçükse, çubuk ikisi arasında sapabilir. Büyükse, kollet burç yuvasına giremeyebilir veya sıkışıp burç yüzünü aşındırabilir.
Kayan geçme ile kavrayan geçme
Burç kayan bir geçmedir — çubuk içinden hareket etmelidir. Kollet kavrayan bir geçmedir — çubuğu kaymadan tutmalıdır. Bu iki gereksinim zıt yönlere çeker, bu yüzden eşleşmiş setler önemlidir.
Yaygın bir hata, farklı tedarikçilerden ayrı ayrı kollet ve burç satın alıp burun çaplarının eşleşeceğini varsaymaktır. Genellikle eşleşmezler çünkü burun çapı tüm kollet ailelerinde standart bir boyut değildir.
Tolerans yığılması örneği
6 mm'lik bir çubuk düşünün:
| Bileşen | Nominal | Tolerans | Sonuç |
|---|---|---|---|
| Çubuk malzemesi | 6,000 mm | ±0,010 mm | 5,990–6,010 mm |
| Burç deliği | 6,010 mm | +0,005/−0,000 mm | 6,010–6,015 mm |
| Kollet deliği | 6,000 mm | ±0,010 mm | 5,990–6,010 mm |
| Kollet burnu | Burca eşleşmiş | ±0,005 mm TIR | Hizalanmalı |
Çubuk 6,010 mm ve burç deliği 6,010 mm ise, çubuk kaymaz. Çubuk 5,990 mm ve burç 6,015 mm ise, çubuk takırdar. Kollet burnu, çubuk burçtan kollete geçerken sapmayacak kadar eş merkezli olmalıdır.
Kollet Burun Çapını Malzemeyle Nasıl Eşleştirirsiniz?
Eşleştirme üç adımlı bir süreçtir: malzemeyi ölçün, burcu seçin, sonra kolleti seçin.
Adım 1: Gerçek çubuk malzemesini ölçün
Nominal çapa güvenmeyin. Soğuk çekilmiş ve taşlanmış çubuk malzemesi kaliteye ve tedarikçiye göre değişir. Birkaç noktadan ölçün ve maksimum ile minimumu not edin. İsviçre tipi işler için taşlanmış ve parlatılmış malzeme tercih edilir çünkü çapı daha iyi korur.
Adım 2: Kılavuz burcu seçin
Burç deliği, maksimum malzeme çapı artı 0,005–0,010 mm olmalıdır. Bu, aşırı boşluk olmadan kayan bir geçme sağlar. Yüksek hassasiyetli işler için bazı atölyeler 0,003 mm kadar sıkı boşluk kullanır, ancak bu çok tutarlı malzeme gerektirir.
Adım 3: Kolleti seçin
Kollet deliği, malzemeyi dibe oturmadan kavramalıdır. Yaylı bir kollet tipik olarak nominal etrafında yaklaşık ±0,05 mm'lik bir kavrama aralığına sahiptir. Malzeme bu aralığın dışındaysa, kollet düzgün kapanmaz veya serbest bırakmaz.
Kollet burun çapı daha sonra burç yuvasıyla eşleşmelidir. Eşleşmiş setlerde, kollet ve burç birlikte veya aynı referansa göre taşlanır, böylece burun burç deliğiyle hizalanır.
Eşleştirme tablosu
| Malzeme çapı | Burç deliği (tipik) | Kollet deliği | Kollet burun uyumu |
|---|---|---|---|
| 3,000 mm | 3,005–3,010 mm | 3,000 mm | Burç yuvasına eş merkezli |
| 6,000 mm | 6,005–6,010 mm | 6,000 mm | Burç yuvasına eş merkezli |
| 10,000 mm | 10,005–10,010 mm | 10,000 mm | Burç yuvasına eş merkezli |
| 12,000 mm | 12,005–12,010 mm | 12,000 mm | Burç yuvasına eş merkezli |
Bunlar gösterge değerlerdir. Gerçek boşluk, malzeme yüzeyine, hıza ve malzemeye bağlıdır.
Burun Çapı Yanlış Olduğunda Ne Olur?
Yanlış burun çapı öngörülebilir şekillerde ortaya çıkar. Belirtiyi tanımak, boyuta kadar izlemenize yardımcı olur.
Küçük burun
Küçük bir burun, kollet ile burç arasında boşluk bırakır. Çubuk bu boşlukta sapabilir ve şunlara neden olabilir:
- Uzun parçalarda koniklik.
- Çubuk konumuna göre değişen salgı.
- Kesme bölgesinde titreşim.
- İsviçre tipi işlerde tutarsız parça uzunluğu.
Büyük burun
Büyük bir burun düzgün oturmaz. Şunları yapabilir:
- Burç yuvasında sıkışmak.
- Kolletin tamamen kapanmasını engellemek.
- Burç yüzünü aşındırmak.
- Kolletin merkez dışı çalışmasına neden olmak.
Aşınmış burun
Doğru boyutlu bir burun bile zamanla aşınır. Aşındırıcı malzeme, yüksek kapama kuvveti ve zayıf yağlama aşınmayı hızlandırır. Aşınmış bir burun eş merkezliliği kaybeder ve küçük burunla aynı belirtileri üretmeye başlar. Bu yüzden yüksek hacimli işlerde kollet aşınma desenleri düzenli olarak kontrol edilmelidir.
Burun Çapı Kollet Türlerine Göre Nasıl Farklılık Gösterir?
Burun çapı evrensel bir boyut değildir. Kollet ailesine göre değişir ve her ailenin kendi eşleşen burcu veya aynası vardır.
| Kollet tipi | Tipik burun özelliği | Eşleşen bileşen |
|---|---|---|
| ER kollet | Burun gövdeden küçük, konik arkada | ER kollet aynası veya somunu |
| 5C kollet | Dış dişli veya kama yivli burun | 5C ayna veya sıkma düzeneği |
| İsviçre tipi kollet | Kılavuz burca eşleşmiş burun | İsviçre kılavuz burcu |
| Otomat torna kolleti | Mil burnuna eşleşmiş burun | Otomat torna mili |
| R8 kollet | Kama yuvalı burun | R8 mili |
İsviçre tipi ve otomat torna işleri için burun genellikle bir standarda değil, burca veya mile eşleştirilir. Bu yüzden kollet burç uyumluluğu kollet seçiminden ayrı bir tasarım sorunudur.
İsviçre tipi ile otomat torna karşılaştırması
İsviçre tipi kolletler, çubuğun bir kılavuz burçtan hareket ettiği kayan mil başlıklı makineler için tasarlanmıştır. Otomat torna kolletleri, kolletin mil içinde oturduğu sabit mil başlıklı makineler için tasarlanmıştır. Burun geometrisi bunu yansıtır: İsviçre kolletlerinin burnu burçla hizalanır, otomat torna kolletlerinin burnu ise mile oturur.
Standart Bir Kolleti Özel Bir Burçla Kullanabilir misiniz?
Bazen, ancak bu bir uzlaşmadır. Standart kolletlerin burun çapları nominal bir boyuta göre taşlanır. Özel burçlar eşleşecek şekilde yapılabilir, ancak uyum yalnızca iki toleransın izin verdiği kadar iyidir.
Daha iyi yaklaşım, kollet ve burcu eşleşmiş bir set olarak belirtmektir. Bu, burç ve kolletin aynı referansa göre taşlandığı İsviçre tipi işlemede yaygındır. BQUQ, İsviçre tipi ve otomat torna uygulamaları için burun çapları burç yuvasına göre tutulan eşleşmiş kollet ve burç setleri üretir.
Standart bir kollet kullanıyorsanız, malzemenizi tutacağını varsaymadan önce kollet kavrama aralığını kontrol edin. Kavrama aralığı ve burun çapı ayrı sınırlardır.
Eşleşmiş Kollet ve Burç Setini Nasıl Belirtirsiniz?
Seti sadece boyuta göre değil, işleve göre belirtin. İyi bir spesifikasyon şunları içerir:
- Malzeme çapı ve toleransı.
- Burç deliği ve boşluğu.
- Kollet deliği ve kavrama aralığı.
- Burun çapı ve deliğe eş merkezlilik.
- Malzeme ve sertlik.
- Delik ve burun üzerindeki yüzey kalitesi.
Çizime neler dahil edilmeli
| Parametre | Örnek | Notlar |
|---|---|---|
| Malzeme çapı | 6,000 ±0,010 mm | Gerçek malzemeyi ölçün |
| Burç deliği | 6,008 +0,004/−0,000 mm | Kayan geçme |
| Kollet deliği | 6,000 ±0,010 mm | Kavrama aralığı içinde |
| Burun eş merkezliliği | 0,005 mm TIR | Burç yuvasına göre |
| Sertlik | 58–62 HRC (tipik) | Aşınma direnci için |
| Delik yüzeyi | Ra 0,4 µm (tipik) | Kavrama ve serbest bırakma için |
Bu değerler gösterge niteliğindedir. Uygulamanız daha sıkı veya daha gevşek sınırlar gerektirebilir.
Eşleşmiş setler neden hurdayı azaltır
Kollet ve burç eşleştiğinde, çubuk burçtan kollete sürekli olarak desteklenir. Bu, sapmayı azaltır, yüzey kalitesini iyileştirir ve takım ömrünü uzatır. Ayrıca iki bileşen zaten hizalandığı için kurulumu hızlandırır.
Yüksek hacimli işler için eşleşmiş setler genellikle ekstra maliyete değer. Düşük hacimli veya prototip işler için, sıkı geçmeli bir burçla standart bir kollet kabul edilebilir.
BQUQ Nerede Devreye Giriyor?
BQUQ, Dongguan, Çin'de bir ISO9001 hassas üretim kaynak fabrikasıdır. Tek bir fabrikada dört üretim hattı işletiyoruz: CNC işleme (±0,005 mm), metal damgalama, özel yaylar ve soğutucu üretimi. İsviçre tipi ve otomat torna uygulamaları için kolletler, kılavuz burçlar, kollet aynaları ve eşleşmiş setler üretiyoruz.
12 iş saati içinde teklif veriyoruz ve esnek MOQ ile çalışıyoruz, böylece üretim hacimlerine bağlanmadan önce deneme çalışması için eşleşmiş bir set sipariş edebilirsiniz. Burun çapını burcunuz ve malzemenizle eşleştirmek için yardıma ihtiyacınız varsa, malzeme çapını, burç deliğini ve makine modelini bize gönderin.
- Sabit mil başlıklı makineler için otomat torna kolletleri.
- Kayan mil başlıklı işler için İsviçre tipi makineler için güç aynaları.
- Frezeleme ve delme için takım tutucu kollet aynaları.
Sıkça Sorulan Sorular
S: Kollet burun çapı nedir?
C: Kollet burun çapı, kolletin ön yüzündeki dış çapıdır — iş parçasına veya kılavuz burca bakan uç. Burç deliği veya ayna burnuyla hizalanması gereken konumlandırma yüzeyidir. Delik çapı (malzemeyi kavrayan) veya gövde çapı (aynaya oturan) ile aynı değildir. İsviçre tipi kolletlerde burun çapı kılavuz burç yuvasına eşleştirilir.
S: Kılavuz burç boşluğu ne kadar sıkı olmalı?
C: Çoğu İsviçre tipi iş için burç deliği, maksimum malzeme çapından 0,005–0,010 mm daha büyük olmalıdır. Bu, aşırı boşluk olmadan kayan bir geçme sağlar. Yüksek hassasiyetli işler için boşluk 0,003 mm kadar sıkı olabilir, ancak bu çok tutarlı taşlanmış malzeme gerektirir. Çok sıkı olursa çubuk kaymaz; çok gevşek olursa çubuk kesme bölgesinde sapar.
S: Standart bir ER kolleti İsviçre kılavuz burcuyla kullanabilir miyim?
C: Genellikle hayır. ER kolletler sabit mil başlıklı makineler için tasarlanmıştır ve burun geometrisi İsviçre kılavuz burçlarıyla eşleşmez. İsviçre tipi kolletlerin burnu burç deliğiyle hizalanır. İsviçre uygulamasında ER kollet kullanmak genellikle salgı, koniklik veya zayıf yüzey kalitesi üretir. Bunun yerine eşleşmiş bir İsviçre tipi kollet ve burç seti kullanın.
S: Kollet burnu küçük olursa ne olur?
C: Küçük bir burun, kollet ile burç arasında boşluk bırakır. Çubuk bu boşlukta sapabilir ve uzun parçalarda koniklik, çubuk konumuna göre değişen salgı, kesme bölgesinde titreşim ve tutarsız parça uzunluğu üretebilir. Belirti genellikle bir burç sorunu gibi görünür, ancak kök neden burun-burç uyumudur.
S: Kollet burun çapını nasıl ölçerim?
C: Ön yüzdeki dış çapı bir mikrometre veya tezgah komparatörü ile ölçün ve eş merkezliliği kontrol etmek için çevre etrafında birkaç noktadan okuma alın. Eşleşmiş setler için, bir mandrel üzerindeki komparatör saati kullanarak burnu deliğe göre ölçün. Burç yuvasına temas eden bölge olduğu için burun kenarındaki aşınmayı kontrol edin.
İlgili Kaynaklar
- BQUQ ve Dongguan fabrikamız hakkında: /about/
- Kolletler, burçlar ve kollet aynaları: /auto-lathe-collets/
- Hassas işlemede sektör trendleri: /industry-dynamics/
- Kolletler ve takımlar hakkında teknik makaleler: /bquq-blog/
- Sıkça sorulan sorular: /faq/
- Üretim çalışmalarından vaka analizleri: /case/
- Mühendislik ekibiyle iletişime geçin: /contact/
BQUQ Mühendislik Ekibi tarafından yazılmıştır. BQUQ (Dongguan), tek bir ISO9001 fabrikasında CNC işleme (±0,005 mm), metal damgalama, özel yaylar ve soğutucu üretimi yürütür. Doğrudan Dongguan, Çin'den kaynak — 12 saat içinde teklif: sc@bquq.com | WhatsApp +86 13713157787 | www.bquq.com


