
İsviçre tipi tornalarda sabit ve kayar kılavuz burçlar: destek, boşluk, aşınma ve uyum. BQUQ, Dongguan‘da İsviçre pensli burç sistemlerini işler.
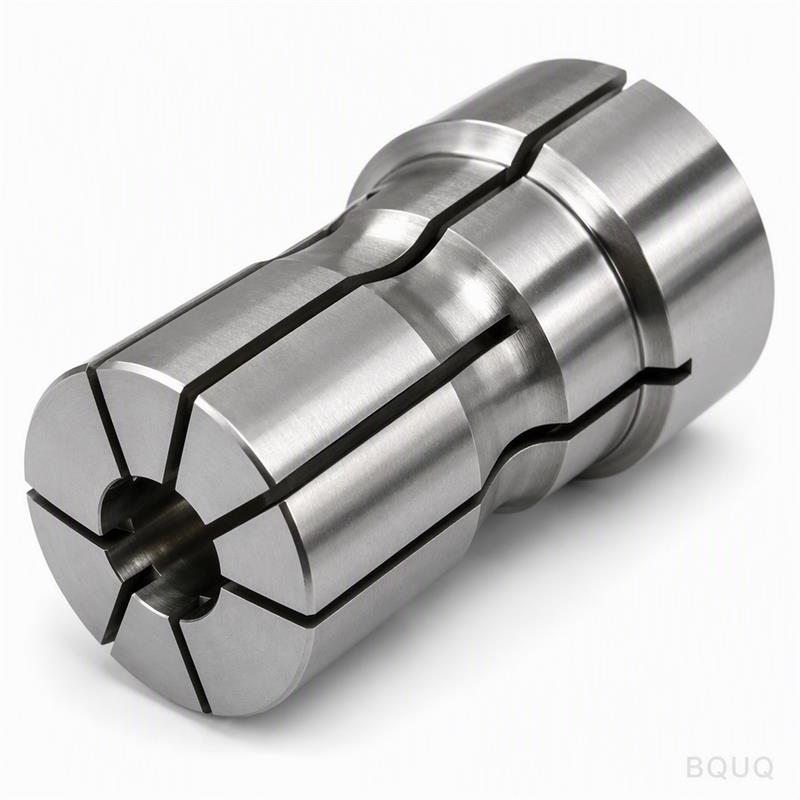
Kılavuz Burçlar İsviçre İşlemede: Sabit ve Kayar
Kılavuz burç, bir İsviçre tipi tezgahı İsviçre yapan parçadır: kesici takımların hemen arkasındaki çubuğu destekleyen hassas bir manşon; böylece ince malzeme sapmadan değil, doğru şekilde işlenir. İki mimari — sabit, burcun sabit kaldığı ve çubuğun içinden kaydığı; ve kayar, burcun punta ile birlikte hareket ettiği — destek sertliğini işleme esnekliğiyle takas eder.
Her İsviçre makinesinde bir tane bulunur ve neredeyse hiçbir atölye hangi tipin çalıştırılacağı konusunda hemfikir değildir. Bunun nedeni, cevabın gerçekten iş parçasına bağlı olmasıdır. Uzun, ince, yüksek yüzey kaliteli parçalar sabit burcun rijit desteğini tercih eder; uzun ana iş mili seyahatine veya daha ağır talaş kaldırmaya ihtiyaç duyan makineler genellikle kayar burç kullanır. Bu kılavuz, her birinin nasıl çalıştığını, sayıların ne söylediğini ve tahmin etmeden nasıl seçim yapılacağını açıklar.
Burcun Gerçekte Ne Yaptığı
Geleneksel bir tornalama tezgahında ayna kısa, sert bir iş parçasını tutar ve takım kavrama noktasının yakınında keser. İsviçre tipi bir torna tezgahında punta kayar, çubuk malzemeyi takım bölgesinden besler ve iş parçası çapına göre çok uzun olabilir. Kesim noktasında destek olmadan çubuk takımdan uzağa bükülür ve parça konik, oval veya titreşimli çıkar.
Kılavuz burç bu boşluğu kapatır. Takımların hemen arkasına monte edilir, deliği çubuğa birkaç milimetrenin binde biri kadar uyar ve çubuğu kesme kuvvetlerinin etki ettiği noktada tutar. İş mili pensi çubuğu besler ve döndürür; burç onu konumlandırır. Her ikisi de doğru olmalıdır — doğru besleyen bir İsviçre tipi pensli ayna ve doğru destekleyen bir burç, tek bir sistemin iki yarısıdır.
Sabit ve Kayar: İki Mimari
Sabit burçlu bir makinede burç, takım bölgesinin yakınındaki makine gövdesine sabitlenir ve punta ilerlerken çubuk içinden kayar. Bu klasik İsviçre düzenidir ve sürecin uzun, ince hassas parçalar konusundaki itibarını kazanmasının nedenidir: destek noktası asla hareket etmez, bu nedenle çubuk her geçişte takımlarda yönlendirilir.
Kayar burçlu bir makinede burç punta tarafından taşınır ve onunla birlikte hareket eder. Bu nedenle destek noktası çubukla birlikte hareket eder ve bu da makinenin yapabileceklerini değiştirir: ana iş mili, çubuk desteklenirken daha uzun bir seyahat üzerinde işleme yapabilir ve çubuk tüm strok boyunca kuvvetin uygulandığı yere daha yakın tutulduğu için daha ağır talaş kaldırma pratik hale gelir. Maliyeti, daha karmaşık ve pahalı bir punta düzeneği ve hareket ederken hizalanması gereken bir burçtur.
| Faktör | Sabit burç | Kayar burç |
|---|---|---|
| Montaj | Makine gövdesine sabitlenmiş | Punta tarafından taşınır |
| Besleme sırasında destek noktası | Takım bölgesinde sabit | Çubukla birlikte hareket eder |
| Tipik çubuk boşluğu | Dar, ~0.003–0.008 mm tipik | Daha gevşek, ~0.01–0.02 mm tipik |
| Tipik güçlü yönler | İnce parçalar, ince yüzey, yuvarlaklık | Uzun seyahat, daha ağır kesimler, esneklik |
| Tipik zayıf yönler | Tek bölgede burç aşınması | Hizalanacak daha fazla parça, daha yüksek maliyet |
| Değişim | Burcu her çubuğa göre boyutlandırın | Burcu boyutlandırın ve seyahat hizalamasını kontrol edin |
Boşluk değerleri, küçük ve orta boy çubuklar için tipik çalışma aralıklarıdır, sabit spesifikasyonlar değildir; daha büyük çubuklar ve daha yüksek hızlar sayıları yukarı çeker. Mimari fark güvenilir kısımdır: sabit, hareket etmeyen bir destek anlamına gelir; kayar, işi takip eden bir destek anlamına gelir.
Parça Geometrisine ve Prosesine Göre Seçim
Pratik seçim kuralı, uzunluk-çap oranı ve kesme şiddetiyle başlar. Parça uzun ve inceyse — örneğin desteklenmeyen çapın 10 katından fazla — destek noktasının takımlara mümkün olduğunca yakın olmasını istersiniz, bu da sabit burçlu çalışmayı işaret eder. İş, uzun bir strok üzerinde ana iş mili işlemesi tarafından domine ediliyorsa veya agresif bir şekilde talaş kaldırıyorsanız ve punta ile burcun tek bir rijit birim olarak hareket etmesini istiyorsanız, kayar burçlu makineler karmaşıklıklarını hak eder.
Burç malzemesi ve yapısı, mimari kadar önemlidir. Burç deliği aşınmayı alır, bu nedenle üretim atölyeleri uzun serilerde karbür burçlar veya değiştirilebilir astarlı karbür, kısa seriler ve yumuşak malzemeler için sertleştirilmiş çelik kullanır. Burç ayrıca ölçülen stoğa göre boyutlandırılmalıdır — 0.005 mm çok sıkı olan sabit bir burç deliği sıcak bir çubukta sıkışır ve 0.02 mm gevşek olanı çubuğun esnemesine izin verir.
| Burç malzemesi | Tipik aşınma ömrü | Tipik rol |
|---|---|---|
| Sertleştirilmiş takım çeliği | Orta | Kısa seriler, pirinç, alüminyum, yumuşak çelik |
| Katı tungsten karbür | Uzun | Yüksek hacimli seriler, aşındırıcı alaşımlar |
| Değiştirilebilir astarlı karbür | Uzun, yenilemesi ucuz | Yüksek karışımlı üretim, hızlı burç değişimleri |
| Bölünmüş/ayarlanabilir | Malzemeye bağlıdır | Hassas işlerde ince boşluk ayarı |
Ekonomi basittir: burç, çubuğa, takıma ve iş miline kıyasla ucuzdur. Stoku çizmeden veya boyut kaydırmadan önce değiştirin ve düzenli olarak çalıştırdığınız her çubuk için yedek bulundurun.
Her İki Tipi Çalıştırma ve Bakım
Makineniz hangi mimariyi kullanırsa kullansın, üç alışkanlık burçları dürüst tutar. İlk olarak, gerçek çubuk çapını ölçün ve burç deliğini ona göre sipariş edin veya taşlayın — nominal boyutlar sapar ve çubuklar da sapar. İkinci olarak, burcu ve çubuğu temiz ve iyi yağlanmış tutun; sıkı bir delikten sürüklenen talaş, saniyeler içinde her iki yüzeyi de çizer. Üçüncü olarak, belirtilere dikkat edin: çubukta parlak bir bant, ani bir yüzey değişikliği veya ön uç çaplarında sürüklenme — tümü başka herhangi bir şeyden önce burç aşınmasına işaret eder. Pens sistemi kılavuzumuz tüm burç ailesini ve boyutlandırma mantığını kapsar ve pens salgısı makalesi, destek hatalarının parçada nasıl ölçülen hatalara dönüştüğünü açıklar.
Burçları ve pensleri tek kaynaktan birlikte spesifiye ettiğinizde, hizalama sorumluluğu daha basittir: BQUQ, kılavuz burç işlerini İsviçre pensli aynaları ve otomatik torna pensleri ile birlikte 0.005 mm sınıfında CNC kabiliyetiyle işler; böylece delik, yuva ve konik aynı referansa göre üretilir. Stok boyutlarını ve burç detaylarını sc@bquq.com adresine gönderin, 12 çalışma saati içinde teklif alın.
Sıkça Sorulan Sorular
S: Sabit veya kayar burç — hangisi daha iyi yüzey kalitesi sağlar?
C: Sabit burçlar genellikle ince parçalar için yüzey kalitesinde kazanır çünkü destek noktası asla hareket etmez ve boşluk en sıkı tutulabilir. Kayar burçlu makineler doğru işlerde bunu eşleştirebilir ancak daha fazla hizalama değişkeni taşır. Yüzey kalitesi her iki durumda da kuruluma bağlıdır.
S: Her çubuk boyutu için farklı bir burca ihtiyacım var mı?
C: Evet. Burç deliği gerçek çubuğa göre boyutlandırılmalıdır — tipe ve çapa bağlı olarak tipik olarak birkaç mikrondan yaklaşık 0.02 mm'ye kadar. Değişim süresinden tasarruf etmek için büyük bir burç çalıştırmak, esneme ve kötü yüzey kalitesini garanti eder.
S: Çubuğumun neden tek bir noktada parlak bir bandı var?
C: Bu, burcun çubuğa sürtündüğü temas aşınmasıdır; genellikle sıkı bir delik, kuru çalışma veya çubuk ile burç arasında sıkışan talaştan kaynaklanır. Bant, her parçayı işaretleyen bir çiziğe dönüşmeden önce durun ve deliği kontrol edin.
S: Sabit burçlu bir makine kayar burçlu iş yapabilir mi?
C: Kesin anlamda hayır — burç montajı punta ve gövde mimarisine dahildir. Burç tipini (çelik, karbür, astar) ve boşluğu değiştirebilirsiniz, ancak sabit ve kayar makine tasarımlarıdır, burç seçenekleri değil.
S: Kılavuz burç ne sıklıkla değiştirilmelidir?
C: Evrensel bir aralık yoktur; malzemeye, hıza ve yağlamaya bağlıdır. Her iş değişiminde inceleyin ve delikte bir aşınma basamağı göründüğünde, yüzey kalitesi bozulduğunda veya ön uç çapları sürüklendiğinde değiştirin — genellikle burç felaketle sonuçlanacak şekilde arızalanmadan çok önce.
BQUQ Mühendislik Ekibi tarafından yazılmıştır. BQUQ, Çin'in Dongguan kentinde ISO9001 sertifikalı bir kaynak fabrikasıdır; CNC işleme, metal damgalama, özel yaylar, soğutucu ve pens hatlarını tek çatı altında işletmektedir. Çizimleri sc@bquq.com adresine veya WhatsApp +86 13713157787 numarasına gönderin, 12 çalışma saati içinde teklif alın. www.bquq.com


