
Yaylı penseler bir boyut aralığını kavrar ve hassas merkezleme sağlar; katı penseler tek boyutu maksimum sertlikle kavrar. BQUQ her ikisini de 0.005 mm sınıfında, ISO9001 ile işler.
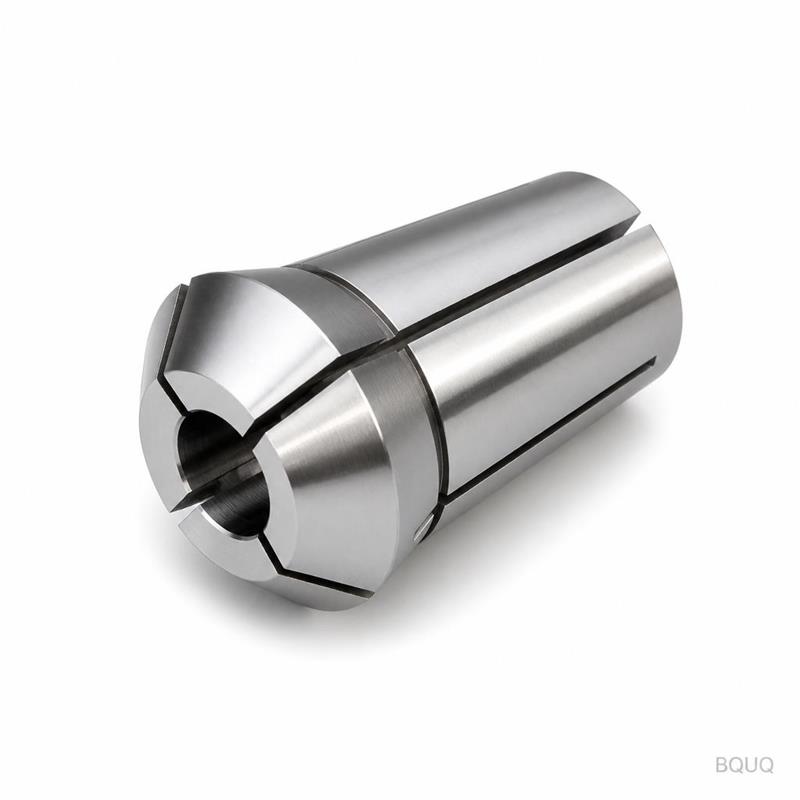
Yaylı Penseler vs Katı Penseler: Kavrama Aralığı ve Hassasiyet Ödünleşimleri
Yaylı pens, küçük bir çubuk boyutu aralığı üzerinde kapanan ve stoğu son derece iyi merkezleyen yarıklı bir manşondur; katı pensin yarığı yoktur, yalnızca tek bir boyutu kavrar ve sıfır tolerans pahasına maksimum sertlik sağlar. Merkezleme, hızlı değişim ve küçük çubuk varyasyonlarına tolerans gerektiğinde yaylı pensi seçin; iş mutlak rijitlik gerektirdiğinde ve stok asla değişmediğinde katı pensi seçin.
İki tasarım aynı spektrumun zıt uçlarında yer alır. Her ikisi de tornalarda ve taşlamalarda yuvarlak, altıgen veya şekilli stok için hassas iş parçası tutuculardır. Her ikisi de mil torkunu tam dairesel temas yoluyla iletir; bu da penseleri çeneli aynalardan daha iyi yapan şeydir. Ancak yaylı pense esnekliğini veren yarık, aynı zamanda ona sınırlamalarını da getirir ve katı pensin kesintisiz halkası, uyarlanabilirlik pahasına rijitlik satın alır. Bu ödünleşimi anlamak tüm seçim sorununun özüdür.
Onları Farklı Kılan Nedir?
Yarıklı pens olarak da adlandırılan yaylı pens, burundan kısmen kesilmiş uzunlamasına yarıklara sahip sertleştirilmiş bir manşondur. Konik bir yuvaya çekildiğinde, yarıklı parmaklar içe doğru bükülür ve stoğu sıkıştırır. Çekme kuvvetini serbest bırakın ve parmakların yayı, çubuk besleme veya parça çıkarma için pensi açar.
Katı pens, stok boyutuna delinmiş, hiç yarığı olmayan düz sertleştirilmiş bir halkadır. Kapanamaz: stok içinde kayar veya pres geçmedir ve sıkıştırma tamamen halkanın kesintisiz sertliğinin ve deliğin hassasiyetinin bir fonksiyonudur. Burada "katı", kavrama elemanının kendisinin yarıksız olduğu anlamına gelir; arkasındaki ayna yine de sıkıştırma kuvvetini sağlar.
| Özellik | Yaylı (yarıklı) pens | Katı pens |
|---|---|---|
| Çap üzerinde kavrama aralığı | ~0.05–0.2 mm tipik, boyuta bağlı | Yok — yalnızca tek bir tam boyut |
| Merkezleme tekrarlanabilirliği | Çok yüksek (mikron sınıfı tipik) | Çok yüksek, delik geçme ile sınırlı |
| Radyal sertlik | Yarıklar nedeniyle hafifçe azalır | Maksimum, bükülecek yarık yok |
| Gerekli stok toleransı | Orta; küçük varyasyonları emer | Sıkı; stok deliğe uymalıdır |
| Yumuşak stok üzerinde iz bırakma | Yarık kenarları doğruysa düşük risk | En düşük risk |
| Tipik kullanım | Çubuk beslemeli otomatikler, İsviçre tipi tornalar | Taşlama, kısa seri hassas işler, masterlar |
Kavrama aralığını bir garanti olarak değil, tipik bir rehber olarak ele alın: delik boyutuna, yarık sayısına ve koni açısına bağlıdır. Bununla birlikte, mekanizma evrenseldir — yaylı pensin çalışması için yarıklar esnemelidir ve bu esneme, boyut toleransının tüm kaynağıdır.
Kavrama Aralığı: Yaylı Pensin Tüm Avantajı
Bir yaylı pens, yarıklarının izin verdiği seyahat dahilinde içinde ne varsa onun üzerine kapanır. Bu seyahat kasıtlı olarak küçüktür — küçük deliklerde milimetrenin birkaç yüzde biri, büyüklerde biraz daha fazla. Küçük olması önemlidir: sığ kapanış, parmakları elastik aralıklarında tutar, böylece pens tekrar açılır ve delik geometrisini yük altında yuvarlak tutar.
Bu aralık üretimde gerçek iş yapar. Çubuk stoğun toleransı, doğrusallık hatası ve biraz termal büyümesi vardır; bir yaylı pens bu varyasyonları yutar ve yine de stoğu merkezde sunar. Ayrıca operatörün çubuğu çevrimler arasında beslemesine ve aynı çubuğun yeni bir bölümüne yeniden sıkıştırmasına olanak tanır; bu, bir otomatik tornalamanın günlük ritmidir.
Aralığın maliyeti, kavramanın uç noktalarda bir uzlaşma olmasıdır. Aralığın alt ucunda parmaklar daha fazla kapanır ve parmak başına kavrama kuvveti dengesiz bir şekilde artar; üst uçta pens durmadan önce zar zor kapanır. Belirli bir delik için stok, pencerenin ortasına yakın olmalıdır. Bu nedenle pens üreticileri, delik başına önerilen çubuk toleransı çizelgeleri yayınlar — pencerenin içinde kalın ve salgı düşük kalsın.
Hassasiyet: Her İki Tasarımın da Kazandığı — ve Kaybettiği Yer
Merkezleme ortak güçtür. Delik, sertleştirmeden sonra taşlandığından ve kavrama tüm çevreyi sardığından, her iki pens tipi de kuvveti üç veya altı noktada lokalize eden çeneli aynalardan çok daha iyi stok merkezler. Burundaki toplam gösterge salgısı, iyi bir pens ve doğru bir mil için genellikle düşük mikronlardadır.
Fark yük altında ortaya çıkar. Katı bir pensin bükülecek parmakları yoktur, bu nedenle radyal kesme kuvvetlerine halkanın tam kesitiyle direnir. Bir yaylı pensin yarıkları yerel esneklik yaratır; ağır kesintili kesimler altında parmaklar, stoğun mikronun bir kısmı hareket etmesine izin verecek kadar esneyebilir. Hafif finisaj kesimleri için fark görünmez. Kaba talaş işleme, taşlama ve sert tornalama için yüzey kalitesini belirler.
| İş koşulu | Daha iyi seçim | Neden |
|---|---|---|
| Çubuk beslemeli otomatik üretim | Yaylı | Otomatik olarak besler, bırakır ve yeniden kavrar |
| Tek boyutlu yüksek hacimli, hafif kesimler | Her ikisi de | Yaylı, cezasız kolaylık ekler |
| Küçük millerin taşlanması | Katı tercih edilir | Taş basıncı altında yarık esnemesi yok |
| Çubuk stoğun ağır kaba işlenmesi | Katı tercih edilir | Kavrama başına maksimum sertlik |
| Sık boyut değişiklikleri | Yaylı | Tek gövde ailesi, yalnızca deliği değiştirin |
Desen tutarlıdır: parçanın sabit olduğu ve kesimin ağır olduğu yerde, katı penseler sertliklerini kazanır; stoğun hareket ettiği ve çevrimlerin tekrarlandığı yerde, yaylı penseler aralıklarını kazanır. Otomatik tornalarda katı halkanın genellikle sızdırmazlık/besleme elemanı veya bir master olduğunu, yaylı pensin ise asıl kavramayı yaptığını unutmayın — ikisi genellikle rakip oldukları kadar tamamlayıcıdır.
Geri Çekmeli, İtmeli ve Sabit Boylu: Çekme Borusu Etkisi
Yaylı pensin esnekliği, nasıl çalıştırıldığıyla etkileşime girer; bu nedenle konu her zaman çekme borusu tasarımıyla birlikte gündeme gelir. Geri çekmeli bir sistemde pens koniye çekilir ve kavranan stoğu hafifçe geriye çeker; sabit boylu bir sistemde pens bir manşon üzerinde kayar, böylece sıkıştırma sırasında stok konumu değişmez. Parçalarınız çevrimler arasında boy varyasyonu gösteriyorsa, çözüm genellikle pens değil, çalıştırmadır — mekaniği sabit boylu vs geri çekmeli penseler makalemizde ele alıyoruz.
Katı pens için bu soru çoğunlukla ortadan kalkar: katı bir pens yarıkları olmadığı için kapanacak şekilde çekilemez, bu nedenle harici bir mekanizma ile sıkıştırılır ve stok konumu delik geçmesiyle belirlenir. Bu nedenle katı penseler, parçanın her çevrimde sabit bir eksenel konumda durması gereken taşlama fikstürlerine hakimdir.
Salgı Spesifikasyonu Gerçekte Ne Vaat Ediyor?
Her iki tip de bir salgı veya eşmerkezlilik sınıfıyla satılır ve bu sayı yalnızca neyin ölçüldüğünü biliyorsanız bir anlam ifade eder. "0.005 mm sınıfı" damgalı bir pens tipik olarak, bir master üzerinde ölçülen, oturma konisine göre delik eşmerkezliliğinin bu sınıfta olduğu anlamına gelir. Bitmiş parçanızın 0.005 mm TIR ile çalışacağı anlamına gelmez — mil burnu salgısı, ayna oturması, çekme borusu kuvveti ve çubuk doğrusallığı hepsi eklenir.
Pens spesifikasyonunu bitmiş parça vaadi olarak değil, bir bileşen bütçesi olarak kullanın. Parça toleransınızın bir payını pense, bir payını mile ayırın ve montajı makinede bir komparatörle kontrol edin. Salgı sınıflarının arkasındaki disipline ihtiyacınız varsa, hassas pens sınıfları makalemiz her sınıfın neyi kapsadığını ve nasıl doğrulanacağını açıklar.
Makineniz İçin Seçim
Türü alışkanlığa göre değil, makine çevrimine göre eşleştirin. Otomatik ve İsviçre tipi tornalar yaylı pensler etrafında inşa edilmiştir: günde binlerce kez çubuk besler, sıkıştırır ve bırakırlar ve sabit boylu varyantlar parça boyunu tutar. Taşlamalar, sert tornalama kurulumları ve tek amaçlı fikstürler katı pensler etrafında inşa edilmiştir: parça bir kez yüklenir, kesim ağırdır ve sertlik her şeydir.
Satın alırken makine ailesini, çubuk boyutunu ve şeklini, stoğun tolerans sınıfını ve bitmiş parçanın ihtiyaç duyduğu salgı sınıfını belirtin. Yaylı pensler için tip ailesini (36, 46, 52, 60, 630, 643) ve çalıştırma stilini adlandırın, böylece koni ve diş çekme borusuyla eşleşir. BQUQ, sertleştirilmiş alaşımdan ve yay çeliğinden hem yaylı pensleri hem de katı tasarımları, aynı CNC hattında ISO9001 kontrolü altında 0.005 mm sınıfına taşlanmış deliklerle işler — otomatik torna pens aralığına veya monte edildikleri İsviçre ve 2J pens aynalarına göz atın ve 12 çalışma saati içinde teklif için makine ayrıntılarını gönderin.
Sıkça Sorulan Sorular
S: Katı bir pens birden fazla çubuk boyutunu kavrayabilir mi?
C: Hayır. Yarığı olmadığı için kapanamaz, bu nedenle delik stoğa uymalıdır. Çubuk birkaç mikrondan fazla değişiyorsa, yeterli kavrama aralığına sahip bir yaylı pens kullanın veya stoğu daha sıkı bir sınıfa taşlayın.
S: Yaylı penseler neden çeneli aynalardan daha iyi merkezleme sağlar?
C: Delik tüm çevreyi sarar ve oturma konisine eşmerkezli olarak taşlanır, böylece kavrama kuvveti eşit olarak dağıtılır. Çeneli aynalar kuvveti çenelerde lokalize eder ve küçük çaplarda salgıyı artıran kaldıraç kolu sapması ekler.
S: Bir yaylı pensin kavrama aralığı ne zaman sorunlara neden olur?
C: Çubuk pencerenin uç noktalarında olduğunda: aşırı büyük stok bir yarığı eşit olmayan şekilde açmaya zorlar, aşırı küçük stok parmakları gerçek bir kavrama olmadan durma noktasında bırakır. Çubuk toleransını üreticinin önerdiği aralıkta tutun.
S: Katı penseler yaylı penselerden daha mı doğrudur?
C: Delikte, her ikisi de aynı sınıfa taşlanabilir. Katı penseler sertlik bakımından farklılık gösterir: yarık olmaması yük altında esneme olmadığı anlamına gelir, bu nedenle yaylı penselerin sapabileceği ağır kesimlerde ve taşlamada doğruluğu daha iyi korurlar.
S: Hangisinin bakımı daha ucuzdur?
C: Yaylı penseler sürekli esnedikleri için daha yüksek aşınmalı kalemdir; yarıklarda çatlak ve delikte aşınma olup olmadığını inceleyin. Katı penseler delik aşınana veya parça geçmesi gevşeyene kadar dayanır. Değiştirme maliyeti benzerdir — her ikisi de hassas taşlanmış sarf malzemeleridir.
BQUQ Mühendislik Ekibi tarafından yazılmıştır. BQUQ, Çin Dongguan'da tek çatı altında CNC işleme, metal damgalama, özel yaylar, soğutucu ve pens hatlarını yürüten ISO9001 sertifikalı bir kaynak fabrikasıdır. 12 çalışma saati içinde teklif için çizimleri sc@bquq.com adresine veya WhatsApp +86 13713157787 numarasına gönderin. www.bquq.com


