
ER8‘den ER50‘ye kadar ER pens boyutları, salgı sınıfları, sıkma aralığı ve takım tutma için tork. BQUQ, CNC ile üretilmiş ER penseler ve pens mandrenleri tedarik eder.
ER Penseler: Boyutlar, Salgı Sınıfları ve Doğru Olanı Seçme
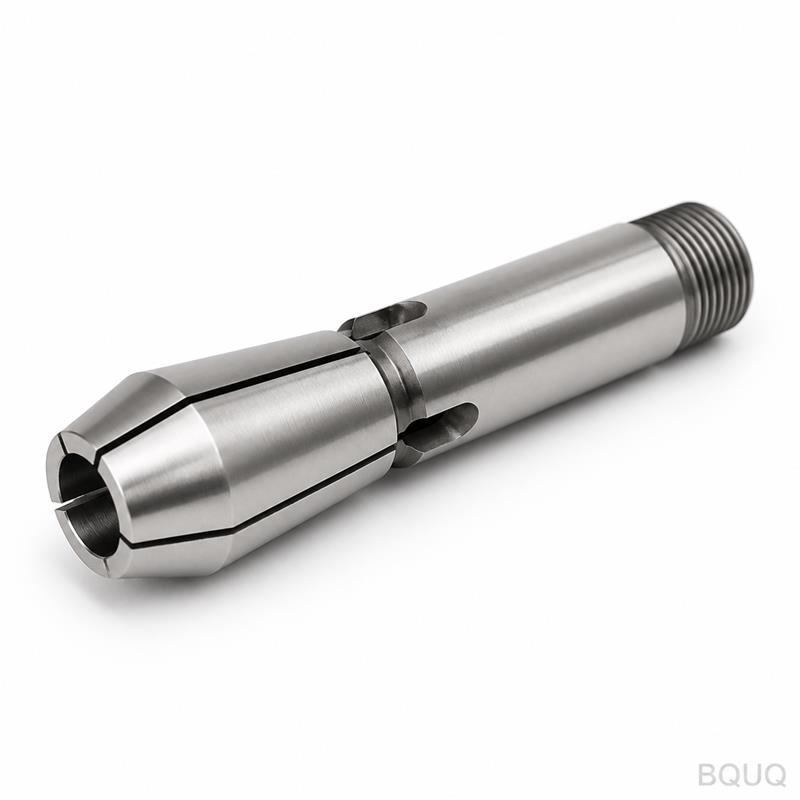
Bir ER pense, bir kesici takımın sapını pens mandreni içinde kavrayan yarıklı çelik bir manşondur ve standartlaştırılmış, ucuz ve çoğu iş için yeterince iyi olduğu için dünyanın en yaygın takım tutma pensidir. ER numarası, pensenin milimetre cinsinden dış çapıdır; pensenin gerçek kapasitesi sıkma aralığıdır ve doğruluk sınıfı, deliklerinizin yuvarlak çıkıp çıkmayacağını belirler.
ER penseler her yerde kullanılır: freze tutucularında, matkap uçlarında, kılavuz çekme başlıklarında ve torna taretlerinde. Bu sistem, eski penselerin çözemediği sorunu çözerek bu konumu kazandı: tek bir pense ailesi, standart boyutlar, hızlı değişim. Ancak "ER25" size yalnızca yuva boyutunu söyler, hangi pensenin sipariş edileceğini değil. Bu kılavuz, boyut merdivenini, salgı sınıflarının ne vaat ettiğini ve yanlış pensenin iki kez satın alınmasını önleyen seçim mantığını kapsar.
Boyut Merdiveni: ER8'den ER50'ye
ER penseler dış çaplarına göre adlandırılır: ER8 dışta 8 mm, ER50 dışta 50 mm'dir ve aradaki boyutlar — ER11, ER16, ER20, ER25, ER32, ER40 — sap kapasitesini buna göre artırır. Her pense, genellikle 1 mm adımlarla pazarlanan bir dizi sap çapını sıkar; bu nedenle 10 mm olarak işaretlenmiş bir ER25 pense, 10 mm'lik bir sapı kavrar ve bunu yapmak için her taraftan yaklaşık yarım milimetre büzülür.
| ER boyutu | Pense dış çapı | Tipik sap kapasitesi | Tipik kullanım |
|---|---|---|---|
| ER8 | 8 mm | ~5 mm'ye kadar | Küçük matkaplar, gravür |
| ER11 | 11 mm | ~7 mm'ye kadar | Küçük parmak frezeler, matkaplar |
| ER16 | 16 mm | ~10 mm'ye kadar | Freze millerinde yaygın |
| ER20 | 20 mm | ~13 mm'ye kadar | Orta boy takımlar |
| ER25 | 25 mm | ~16 mm'ye kadar | En yaygın genel boyut |
| ER32 | 32 mm | ~20 mm'ye kadar | Ağır genel işleme |
| ER40 | 40 mm | ~26 mm'ye kadar | Büyük takımlar, kaba talaş alma |
| ER50 | 50 mm | ~34 mm'ye kadar | En büyük ER takımları |
Kapasiteler standart ER penseler için tipiktir. Çıkarılacak sonuç: en büyük sapınızı kapsayan en küçük yuvayı seçin, çünkü daha büyük penseler daha ağır somunlar, dengelenecek daha fazla kütle ve biraz daha fazla salgı katkısı anlamına gelir. Takımlarınızın %90'ı 16 mm sapın altındaysa, ER25 sistemi, ara sıra kullanılan büyük tutucu dışında her şey için ER40 sisteminden daha iyidir.
Salgı Sınıfları: Harfler Ne Anlama Gelir
ER penseler doğruluk sınıflarında üretilir ve sınıf, taşlanmış bir test çubuğu ile pense burnundaki salgı hakkında bir vaattir. Standart sınıf penseler tipik olarak yaklaşık 0,015 mm'ye kadar çalışır; hassas sınıflar bunu burunda yaklaşık 0,005 mm veya daha iyisine sıkılaştırır; aralarında çoğu atölyenin kullandığı pratik orta seviye bulunur. Sistemin arkasındaki uluslararası standart olan ISO 15488 (orijinal olarak DIN 6499), geometriyi — 8 derecelik konikliği, yarık desenlerini ve test yöntemlerini — tanımlarken, sınıflar bunun üzerine bir üretim kalitesi beyanıdır.
| Sınıf (tipik) | Burunda tipik salgı | Tipik fiyat çarpanı | Tipik uygulama |
|---|---|---|---|
| Standart | ~0,015 mm | 1,0× | Genel delme, kaba talaş alma, çoğu frezeleme |
| Hassas | ~0,005–0,008 mm | 1,5–3× | İnce talaş alma, daha sıkı delikler, daha uzun takımlar |
| Yüksek hassasiyet | ~0,005 mm veya daha iyi | 3×+ | Ultra ince yüzey ve kritik özellikler |
Bunlar tipik endüstri rakamlarıdır, evrensel bir tablo değildir — her üretici kendi sınıf değerlerini ve test koşullarını yayınlar ve dürüst soru her zaman "nasıl ve nerede ölçüldü?" şeklindedir. Sınıfın asla vaat etmediği şey: takım ucundaki salgı (takım sapı kendi hatasını ekler) veya yıllarca süren somun kötüye kullanımından sonraki salgı. Hassas pense sınıfları kılavuzumuz, bir salgı spesifikasyonunun gerçekte neyi kapsadığını inceler.
Yarık Desenleri ve Büzülme
Standart ER penseler, bölümlerin içe doğru büzülebilmesi için uzunlukları boyunca yarıklar taşır. Yaygın tasarım, her uçtan şaşırtmalı olarak yerleştirilmiş altı yarık kullanır; bu, pensenin yuvarlak kalırken sapın etrafında eşit şekilde kapanmasını sağlar; bazı seriler, eşitlikten ödün vererek büzülme aralığı kazanmak için daha az, daha geniş yarıklar kullanır. Somunu sıktığınızda, somunun iç konikliği penseyi tutucunun konikliğine iter ve bölümleri takımın üzerine sıkıştırır.
Mekanikten iki seçim kuralı çıkar. İlk olarak, penseyi "yeterince yakın" değil, sap boyutuna göre sipariş edin: 10 mm'lik bir sap üzerindeki 10 mm'lik bir pense, mevcut aralığının yaklaşık yarısı kadar büzülür ve pay bırakır; 11 mm'lik bir sap üzerine zorlanan 10 mm'lik bir pense, sınırına kadar büzülür, eşmerkezliliği kaybeder ve çatlayabilir. İkinci olarak, penseyi tasarlanan aralığı içinde kullanın — standart adımlar arasına düşen saplar için "azaltılmış aralıklı" veya "kompakt" ER penseler mevcuttur ve kenara kadar gerilmiş tam aralıklı bir peneden daha iyi salgı verir.
Tork, Somunlar ve Pratik Seçim
Somun gerçek bir iş yapar: anahtar kuvvetini pensenin büzülmesini sağlayan eksenel çekişe dönüştürür. Düşük torkta takım dışarı çıkar veya titreşir; aşırı torkta pense, büzülme aralığının ötesinde zorlanır ve bu da salgı olarak kendini gösterir. Tork yönergeleri tipik olarak boyuta göre belirlenir — bir ER25 somunu genellikle yaklaşık 100–120 N·m'ye ve bir ER40 somunu daha yükseğe çıkar — ancak izlenecek sayı, komşunuzun değil, tutucu üreticinizindir. Doğru anahtarı veya tork anahtarını doğru somun düzlüklerinde kullanın; somun dişlerindeki anti-seize, okumaların tutarlı kalmasını sağlar.
| ER boyutu | Tipik somun tork aralığı | Kontrol |
|---|---|---|
| ER11 | ~20–35 N·m | Somun üreticisi spesifikasyonu |
| ER16 | ~40–60 N·m | Somun üreticisi spesifikasyonu |
| ER25 | ~100–120 N·m | Somun üreticisi spesifikasyonu |
| ER32 | ~120–140 N·m | Somun üreticisi spesifikasyonu |
| ER40 | ~140–170 N·m | Somun üreticisi spesifikasyonu |
Tipik aralıklar ve sağdaki sütun asıl noktadır: somun tasarımı değişir, bu nedenle tutucu veya somun üreticisinin sayısına göre tork uygulayın. Koniklikleri ve penseleri temiz tutun — bir pense altındaki bir talaş tanesi bir salgı olayıdır — ve çatlak yarıklar, aşınma basamakları veya pas gösteren penseleri değiştirin. ER penseler uzun ömürlü sarf malzemeleridir, yadigâr değildir.
Penselere veya bunları yerleştiren pens mandrenlerine ihtiyacınız olduğunda, 8 derecelik konikliği ve konumlandırma deliklerini hassas yüzeyler olarak ele alan bir kaynak fabrikası tarafından işlenmiş, BQUQ her ikisini de CNC ekipmanlarında 0,005 mm sınıfında işler — ER sistemi çalışmaları, otomatik torna yay penselerinin yanında tek bir ISO9001 çatısı altında Dongguan'da. 12 çalışma saati içinde bir teklif için sap listenizi ve tutucu boyutlarınızı sc@bquq.com adresine gönderin.
Sıkça Sorulan Sorular
S: ER25'teki sayı ne anlama gelir?
C: Pensenin milimetre cinsinden dış çapı. ER25 dışta 25 mm'dir ve yaklaşık 16 mm'ye kadar sapları sıkar. Sayı, yuva boyutunu ve aileyi tanımlar, tek başına sap kapasitesini değil.
S: Bir ER pense ne kadar büzülebilir?
C: Standart tasarımlarda her taraftan yaklaşık yarım milimetre, bu nedenle penseler 1 mm sap boyutlarında adımlanır. Büzülme bir çalışma aralığıdır — bunun ötesinde zorlanan büzülme, eşmerkezliliğe mal olur ve pensenin çatlaması riskini taşır.
S: Standart veya hassas ER penseler — hangisine ihtiyacım var?
C: Sınıfı operasyonla eşleştirin: delme ve genel frezeleme için standart (yaklaşık 0,015 mm sınıfı), ince talaş alma ve sıkı delikler için hassas (yaklaşık 0,005–0,008 mm). Kritik takımlarınızı sınıflandırın ve geri kalanına standart penselerin hizmet etmesine izin verin.
S: ER pensem neden takımın dışarı çıkmasına izin veriyor?
C: Genellikle somunun düşük torku, aşınmış veya yağlı bir pense veya hafifçe küçük bir sap. Sap çapını doğrulayın, penseyi ve konikliği temizleyin ve somunu bir tork anahtarıyla üreticinin değerine sıkın.
S: Bir ER pense iki farklı sap boyutunu tutabilir mi?
C: 1 mm adımı içinde, etkili olarak hayır — bir pense bir nominal sap boyutu için yapılır ve etrafında büzülür. Sapınız standart boyutlar arasına düşerse, daha küçük standart penseyi veya tam o boyut için yapılmış azaltılmış aralıklı bir pens kullanın.
BQUQ Mühendislik Ekibi tarafından yazılmıştır. BQUQ, Çin'in Dongguan kentinde tek çatı altında CNC işleme, metal damgalama, özel yaylar, soğutucu ve pense hatlarını işleten ISO9001 sertifikalı bir kaynak fabrikasıdır. 12 çalışma saati içinde bir teklif için çizimleri sc@bquq.com adresine veya WhatsApp +86 13713157787 numarasına gönderin. www.bquq.com


