
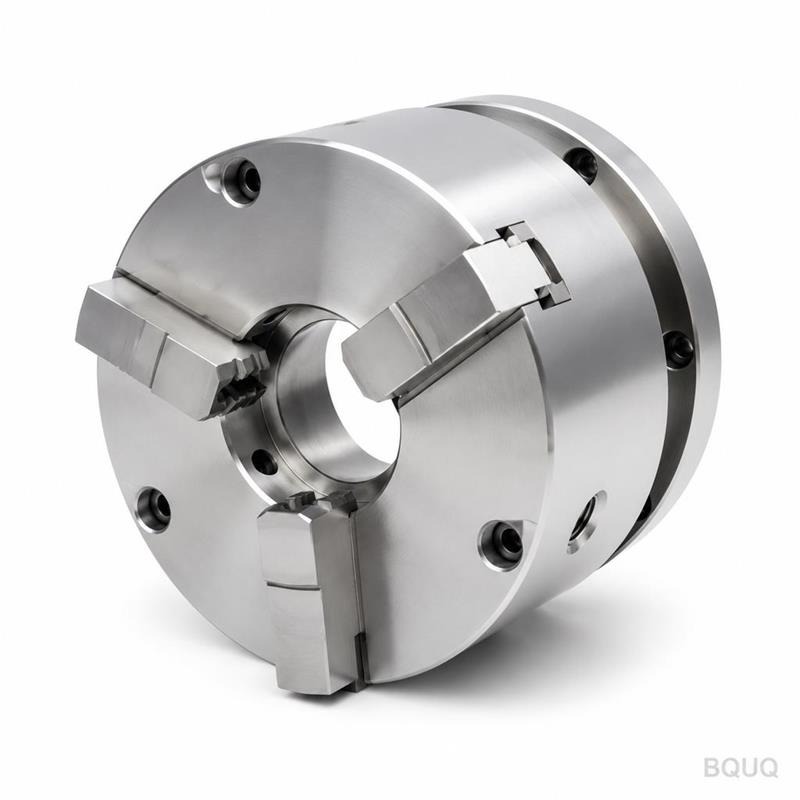
Kollet Somun Çeşitleri: Sızdırmaz, Rulmanlı ve Standart
Kısa cevap: Gerçekte belirleyeceğiniz üç kollet somun tipi vardır — standart (düz) somunlar, rulmanlı somunlar ve sızdırmaz somunlar. Standart bir somun en ucuz olanıdır ve aynı anahtar torkunda nominal kavrama kuvvetinin yaklaşık %60–70'ini verir. Rulmanlı bir somun, sıkma torkunuzun çoğunu sürtünme yerine kenetleme kuvvetine dönüştürür ve tipik olarak tam nominal kavramaya yaklaşık %30–40 daha az giriş torkuyla ulaşır. Sızdırmaz bir somun, kollet yüzeyinin etrafına soğutucu sızdırmaz bir dudak ekler; böylece konik yatağı su basmadan 30–80 bar basınçta alet içinden soğutucu kullanabilirsiniz. Seçimi yalnızca fiyata göre değil, tork bütçesine, salgı hedefine ve soğutucu stratejisine göre yapın.
Düz bir ER32 somunu rulmanlı bir versiyonla değiştirip 12 mm parmak frezenin kolletten çıkmayı bıraktığını izlediyseniz, somunun önemsiz bir aksesuar olmadığını zaten biliyorsunuzdur. Yük yoludur. Anahtara uyguladığınız her newton-metre ya kollet konisine kenetleme kuvveti olarak dönüşür ya da somun dişi ile ayna gövdesi arasındaki sürtünme olarak kaybolur. Somun tasarımı, bu torkun ne kadarının yolculuktan sağ çıkacağını belirler.
Bu makale üç aileyi ele alır, atölyede önemli olan sayılara göre karşılaştırır ve her birinin nereye ait olduğunu açıklar. BQUQ, Dongguan'daki tek bir ISO9001 fabrikasında kollet aynaları, kolletler ve somunlar üretir; tek çatı altında dört üretim hattı bulunur, bu nedenle aşağıdaki rehberlik bu parçaların birbirinden bağımsız olarak bir katalog sayfasında tanımlandığı gibi değil, gerçekte birlikte nasıl davrandığını yansıtır.
Kollet somun gerçekte ne yapar?
Kollet somun, aynı anda üç görevi olan hassas bir kapama elemanıdır:
1. Eksenel itme. Somunu ayna gövdesine vidalarken, iç açılı yüzü kolletin ön omzuna baskı yapar ve kolleti aynanın 8° (ER) veya 16° (TG/DA) konisine geri iter.
2. Radyal kapanma. Koni, bu eksenel itmeyi radyal sıkıştırmaya dönüştürür ve kollet yuvalarını alet sapı üzerine kapatır.
3. Eş merkezlilik kontrolü. Somunun iç geometrisi — diş hatve çapı, yüzey açısı ve delik — kolletin koni içinde ne kadar dik oturduğunu belirler; bu da salgıya doğrudan girdidir.
Üçüncü görev, somun kalitesinin neden tork okuması yerine TIR (toplam gösterge salgısı) olarak ortaya çıktığının nedenidir. Yüzey açısı kötü taşlanmış bir somun mükemmel derecede güçlü olabilir ve yine de 3× çapta 0,03 mm salgı verebilir.
Sürtünme sorunu
Diş sürtünmesi torku yer. Düz bir somunda, anahtar girişinin büyük bir kısmı somun dişi ile ayna gövdesi dişi arasındaki sürtünmeyi ve somun yüzü ile kollet omzu arasındaki sürtünmeyi yenmeye gider. Yalnızca kalan kısım kenetleme kuvvetine dönüşür. Rulmanlı somunlar, somun gövdesi ile temas yüzü arasına sertleştirilmiş bir baskı rulmanı yerleştirir; bu, kayma sürtünmesini yuvarlanma sürtünmesiyle değiştirir ve kaybedilen torkun çoğunu geri kazanır.
Standart (düz) kollet somunlar
Standart somun, taşlanmış iç yüzey açısına sahip tek parça, tamamen sertleştirilmiş veya yüzeyi sertleştirilmiş çelik bir somundur. Çoğu kollet aynasıyla birlikte gelen varsayılan seçenektir.
Kazandığı yerler:
- Parça başına en düşük maliyet ve kirli atölye ortamlarına en toleranslı olanı.
- Sıkışacak rulman yok, yırtılacak conta yok — bakım gerektiren hiçbir şey yok.
- Hafif bitirme geçişleri, delme, kılavuz çekme ve aletin sert yan yüklenmediği her uygulama için yeterlidir.
Zarar verdiği yerler:
- Aynı kavrama için daha yüksek giriş torku. Operatörler genellikle anahtar "yeterince sıkı" hissettirdiği için az sıkar; bu, çekilmenin en yaygın temel nedenidir.
- Salgı, diş aşınmasına daha duyarlıdır. Aşınmış düz bir somun ömrü boyunca 0,01–0,02 mm kayabilir.
- Soğutucu sızdırmazlığı yoktur. Alet içinden soğutucu, kollet yüzeyinden geçerek sızacaktır.
Pratik bir kural: düz bir somunda her zaman uygun bir anahtarla ayna üreticisinin belirttiği torka kadar sıkın. Elle sıkıp biraz daha zorlamak bir spesifikasyon değildir.
Rulmanlı kollet somunlar
Rulmanlı bir somun, somunun dış gövdesi ile iç baskı yüzü arasında kafesli bir baskı rulmanı taşır. Rulman, dönmeyi kenetleme yüzünden ayırır; böylece somun gövdesi serbestçe dönerken yüz kolleti ileri iter.
Atölyede neler değişir:
| Özellik | Standart somun | Rulmanlı somun | Pratik etki |
|---|---|---|---|
| Nominal kavrama için giriş torku | Referans | ~%30–40 daha düşük (tipik) | Daha küçük anahtar, daha az operatör yorgunluğu |
| Ulaşılabilir kavrama kuvveti | Nominalin ~%60–70'i (tipik) | Nominalin ~%95–100'ü | Ağır kesimlerde daha az çekilme |
| Kenetleme tekrarlanabilirliği | Orta | Yüksek | Parçadan parçaya daha tutarlı TIR |
| Salgıya katkı | Referans | Genellikle 0,005–0,010 mm daha iyi (tipik) | Bitirme geçişlerinde daha iyi yüzey kalitesi |
| Servis ömrü | Uzun, hareketli parça yok | Rulman kirlenirse aşınabilir veya sıkışabilir | Temiz kullanım gerektirir |
| Göreli maliyet | En düşük | Standartın 2–4 katı (gösterge niteliğinde) | Çekilmenin pahalı olduğu yerlerde haklı çıkar |
Rulman aynı zamanda arıza noktasıdır. Rulman kafesine giren talaşlar ve ince toz, somunun kumlu hissettirmesine ve sonunda rulmanı kilitlemesine neden olur; bu noktada çok pahalı bir düz somun gibi davranır. Alet değişimleri sırasında somunu havayla üfleyin ve rulman yatağını silin — bu, rulmanlı somunlar için en yüksek getirili tek bakım alışkanlığıdır.
Rulmanlı bir somun ne zaman kendini amorti eder
- Eksenel çekilme kuvvetinin önemli olduğu yüksek helisli veya yüksek ilerlemeli frezeleme.
- Hurdaya çıkan bir parçanın somundan daha pahalıya mal olduğu her süreç.
- Her operatörün aynı kenetlemeyi uygulaması için kurulum sayfasına sabit, düşük bir sıkma torku yazmak isteyen atölyeler.
- Kollet yüzeyindeki eğilme momentinin arttığı uzun erişimli veya uzatılmış kollet aynaları.
Zaten çekilme ile mücadele ediyorsanız, somun bir koldur; sıkma disiplini bir diğeridir. ER kollet tork değerleri incelememiz tork tarafını ayrıntılı olarak ele alır.
Sızdırmaz kollet somunlar
Sızdırmaz bir somun, kolletin ön yüzeyinin etrafına elastomer bir dudak veya mekanik bir labirent ekler. Conta, somun deliği ile alet sapı arasındaki boşluğu kapatır; böylece ayna içinden beslenen soğutucu kolletin önünden kaçamaz.
Neden önemlidir: alet içinden soğutucu uygulamalarında, sızdırmaz olmayan bir somun, soğutucu hacminin büyük bir kısmının kesici kenara ulaşmak yerine kolletin etrafından sızmasına izin verir. Pompa basıncı için ödeme yaparsınız ve ıslak bir talaş yığını elde edersiniz. Sızdırmaz bir somun bu akışı alet içinden yönlendirir.
| Conta tipi | Soğutucu basıncı (tipik) | En uygun olduğu yer | Dikkat edilmesi gerekenler |
|---|---|---|---|
| Elastomer dudak contası | 30–50 bar | Genel alet içinden soğutucu, delme | Bazı yağlarla şişer; programa göre değiştirin |
| Mekanik/labirent conta | 50–80 bar | Yüksek basınçlı soğutucu, derin delik delme | Daha yüksek maliyet, daha sıkı geçme toleransı |
| Sızdırmaz + rulmanlı birleşik | 30–80 bar | Soğutuculu ağır kaba işleme | En pahalı; temiz kullanım gerektirir |
Seçim notları:
- Conta malzemesi soğutucu kimyanızla uyumlu olmalıdır. Bazı sentetik soğutucular belirli elastomerlere saldırır; bir üretim çalışmasına başlamadan önce uyumluluğu kontrol edin.
- Sızdırmaz bir somun, kolletin etkin kenetleme yüzey alanını biraz azaltır. Pratikte bu ihmal edilebilir düzeydedir, ancak en küçük boyutlarda (ER11, ER16) kavramanın kesiminiz için hâlâ yeterli olduğunu doğrulayın.
- Sızdırmaz somunlar temiz bir koninin yerini tutmaz. Contanın arkasında sıkışan kalıntılar kolleti eksenden kaydırabilir.
Sızdırmazlığın kollet geometrisi ve soğutucu beslemesiyle nasıl etkileşime girdiğine daha derin bir bakış için kollet contaları ve soğutucu bölümüne bakın.
Üçü arasında nasıl seçim yaparsınız?
Katalogdan değil, uygulamadan yola çıkın.
Adım 1 — Soğutucu alet içinden mi geçiyor?
Evetse, sızdırmaz bir somuna ihtiyacınız vardır. Aynı derecede iyi performans gösteren bir alternatif yoktur. Soğutucu yalnızca harici ise, contayı atlayın ve parayı bunun yerine rulmanlı bir somuna yatırın.
Adım 2 — Yan yük ve eksenel çekilme ne kadar?
Kaba işleme, yüksek ilerlemeli frezeleme, uzun erişimli işler ve sert malzemelerin tümü rulmanlı bir somuna doğru iter. Bitirme geçişleri, ölçülü ilerlemeli delme ve hafif kılavuz çekme genellikle standart bir somunda sorunsuzdur.
Adım 3 — Salgı hedefiniz nedir?
Alette yaklaşık 0,010 mm TIR'den daha iyisine ihtiyacınız varsa, rulmanlı bir somun artı hassas bir kollet pratik kombinasyondur. Salgının bir yığılma olduğunu unutmayın: ayna konisi, kollet, somun ve alet sapı hepsi katkıda bulunur. Aşınmış bir aynada mükemmel bir somun yine de kötü TIR verir.
Adım 4 — Tork bütçeniz nedir?
Operatörler kısa bir anahtarla hissederek sıkıyorsa, rulmanlı bir somun az sıkma olasılığını çok daha düşük hale getirir. Bir tork anahtarınız ve yazılı bir kurulum sayfanız varsa, standart bir somun tamamen yeterli olabilir.
Adım 5 — Arızanın toplam maliyeti nedir?
Bir bitirme geçişinde çekilme bir parçayı hurdaya çıkarır. Derin bir cepte çekilme parçayı, aleti ve fikstürü hurdaya çıkarabilir. Somunu diğer somuna göre değil, arızaya göre fiyatlandırın.
Somunları ayna ve kollet sistemleriyle eşleştirme
Somun geometrisi sisteme özgüdür. Bir ER32 somunu bir ER25 gövdesine uymaz ve TG, DA, R8 ve 5C sistemlerinin her birinin kendi somun formları vardır. İnsanları yanıltan iki nokta:
- Dış vs. iç diş. Bazı sistemler harici bir ayna burnuna vidalanan somunlar kullanır; diğerleri iç diş kullanır. Bunlar birbiriyle değiştirilemez.
- Yüzey açısı. Somunun iç baskı yüzeyi açısı kollet omzuyla eşleşmelidir. Uyumsuz bir açı, yükü bir yüzey yerine bir hat üzerinde yoğunlaştırır; bu da kollet omzunu ezer ve salgıyı bozar.
Kılavuz burçlu ve küçük kolletli Swiss tipi tornalarda çalışıyorsanız, somun ve burç geçmesi ayrı bir hassasiyet problemidir — kollet ve Swiss kılavuz burç geçmesi makalemizde ele alınmıştır.
BQUQ, eşleşen kollet aynaları, somunlar ve kolletleri bir set olarak üretir; bu da uyumsuzluk riskini ortadan kaldırır. Takım tutucu işleri için takım tutucu kollet aynaları; otomatik torna uygulamaları için otomatik torna kolletleri; ve Swiss platformları için Swiss makineleri için güç aynaları bölümlerimize bakın.
Somun ömrünü uzatan bakım ve kullanım kuralları
1. İçinde kollet olmadan bir somunu asla sıkmayın. Somun yüzü boş koniye karşı deforme olur.
2. Her alet değişiminde dişi ve yüzey açısını temizleyin. Yüzey açısındaki tek bir talaş 0,02 mm salgıya mal olabilir.
3. Aşınmış bir kolleti telafi etmek için aşırı tork uygulamayın. Kolleti değiştirin.
4. Somunları aynadan ayrı saklayın. Vidalanmış ve gece boyunca bırakılmış haldeyse soğutucu buğusunu ve ince kalıntıları toplarlar.
5. Rulmanlı somunları rulman kumlu hissettiğinde değiştirin, sıkıştığında değil.
6. Sızdırmaz somunları bir programa göre değiştirin, arıza sonrasında değil. Sertleşmiş, çatlamış bir dudak sessizce sızdırır.
Temizlik, çoğu atölyenin varsaydığından daha fazla salgı bütçenizi belirler. Kollet temizliği notumuz pratik rutini kapsar.
İyi bir somunun arkasındaki üretim toleransları
Kollet somun, sıkı gereksinimleri olan küçük bir parçadır. BQUQ'da somun gövdeleri, kritik özelliklerde ±0,005 mm tutan CNC ekipmanında işlenir; diş taşlama ve yüzey açısı taşlama ayrı operasyonlar olarak yapılır. Dongguan'daki tek bir fabrikada dört üretim hattı CNC işleme, metal damgalama, özel yaylar ve soğutucu üretimini kapsar; bu, somun gövdelerinin, kollet aynalarının ve yayların üç tedarikçiden bir araya getirilmek yerine eşleşen bir set olarak üretilip denetlenebileceği anlamına gelir.
Üretim somununda tipik muayene noktaları:
| Özellik | Neden önemlidir | Tipik kontrol |
|---|---|---|
| Diş hatve çapı | Kenetleme kuvveti tutarlılığı | Parti başına mastarla kontrol |
| İç yüzey açısı | Salgı, kollet omzu ömrü | Optik veya profil muayenesi |
| Delik eş merkezliliği | Alette TIR | Gösterge niteliğinde 0,005–0,010 mm |
| Sertlik | Diş ve yüzey aşınma ömrü | Yüzey sertleştirme derinliği ve yüzey sertliği |
| Rulman yatağı (rulmanlı somunlar) | Yük altında düzgün dönüş | Dönme torku kontrolü |
| Conta dudağı (sızdırmaz somunlar) | Nominal basınçta sızıntısız | Numune basınç testi |
MOQ esnektir, bu nedenle bir atölye bir hücrede standartlaştırmadan önce tek bir makinede sızdırmaz veya rulmanlı bir somunu deneyebilir. Teklifler 12 iş saati içinde döner.
Sıkça Sorulan Sorular
S: Rulmanlı bir somunu herhangi bir ER kollet aynasında kullanabilir miyim?
C: Mekanik olarak evet, diş formu ve yüzey açısı aynayla eşleştiği sürece. Rulmanlı somunlar belirli sistemler için üretilir — ER11'den ER50'ye, ayrıca TG, DA ve diğerleri — ve çapraz uyumlu değildir. Gerçek kısıt ayna gövdesidir: rulmanlı bir somun daha yüksek kenetleme kuvveti verir; aşınmış veya düşük kaliteli bir ayna konisi bunu tekrarlanabilir şekilde tolere edemeyebilir. Somunu aynanın nominal torkuyla eşleştirin.
S: Sızdırmaz bir somun kavrama kuvvetini azaltır mı?
C: Biraz, çünkü conta ön yüzey alanının bir kısmını kaplar. Pratikte azalma küçüktür ve ER20 ve daha büyük boyutlarda nadiren sınırlayıcı faktördür. Kolletin zaten küçük olduğu ER11 ve ER16'da, kalan kavramanın kesiminizi karşıladığını doğrulayın. Hem maksimum kavrama hem de sızdırmazlık gerekiyorsa, birleşik sızdırmaz rulmanlı somun belirtin.
S: Rulmanlı bir kollet somun ne sıklıkla değiştirilmelidir?
C: Sabit bir takvime göre değil, rulman kumlu hissettiğinde, düzensiz döndüğünde veya boşluk geliştirdiğinde değiştirin. Temiz, iyi bakımlı hücrelerde rulmanlı bir somun yıllarca çalışabilir; dökme demir veya grafit ortamında aylar içinde bozulabilir. Her alet değişiminde rulmanı havayla üfleyin ve planlı bakım sırasında inceleyin. Kumlu bir rulman bir uyarıdır, bir rahatsızlık değil.
S: Standart bir kollet somuna hangi torku uygulamalıyım?
C: O boyut için ayna üreticisinin nominal torkunu, kalibre edilmiş bir anahtarla uygulayın. Düz bir somun girişin daha fazlasını sürtünmeye kaybettiği için az sıkma yaygındır ve çekilmenin önde gelen nedenidir. Operatörleriniz hissederek sıkıyorsa, ya nominal kavramaya yaklaşık %30–40 daha düşük giriş torkuyla ulaşan rulmanlı bir somuna geçin ya da bir tork anahtarı ve yazılı bir kurulum sayfası verin.
S: Sızdırmaz somunlar yalnızca harici soğutucu için değer mi?
C: Genellikle değil. Bir conta, maliyetini soğutucu alet içinden beslendiğinde veya ince kalıntıları ve buğuyu kollet konisinden uzak tutmanız gerektiğinde hak eder. Harici sel soğutucu ve alet içinden gereksinim yoksa, para kavrama ve salgı için rulmanlı bir somuna harcanırsa daha iyi olur. Süreciniz sonradan değişirse, sızdırmaz ve birleşik somunlar doğrudan yükseltme olarak mevcut kalır.
İlgili Kaynaklar
- BQUQ ve Dongguan üretim ayak izimiz hakkında: /about/
- Kollet aynaları, somunlar ve takım tutucular: /tool-holder-collet-chucks/
- Otomatik torna kollet sistemleri: /auto-lathe-collets/
- Swiss tipi güç aynaları: /power-chucks-swiss/
- Hassas işlemede sektör trendleri: /industry-dynamics/
- Teknik makaleler ve mühendislik rehberleri: /bquq-blog/
- Sıkça sorulan sorular: /faq/
- Vaka çalışmaları: /case/
- Mühendislik ekibiyle iletişime geçin: /contact/
BQUQ Mühendislik Ekibi tarafından yazılmıştır. BQUQ (Dongguan), tek bir ISO9001 fabrikasında CNC işleme (±0,005 mm), metal damgalama, özel yaylar ve soğutucu üretimi yürütür. Doğrudan Dongguan, Çin'den kaynak — 12 saat içinde teklif: sc@bquq.com | WhatsApp +86 13713157787 | www.bquq.com


