
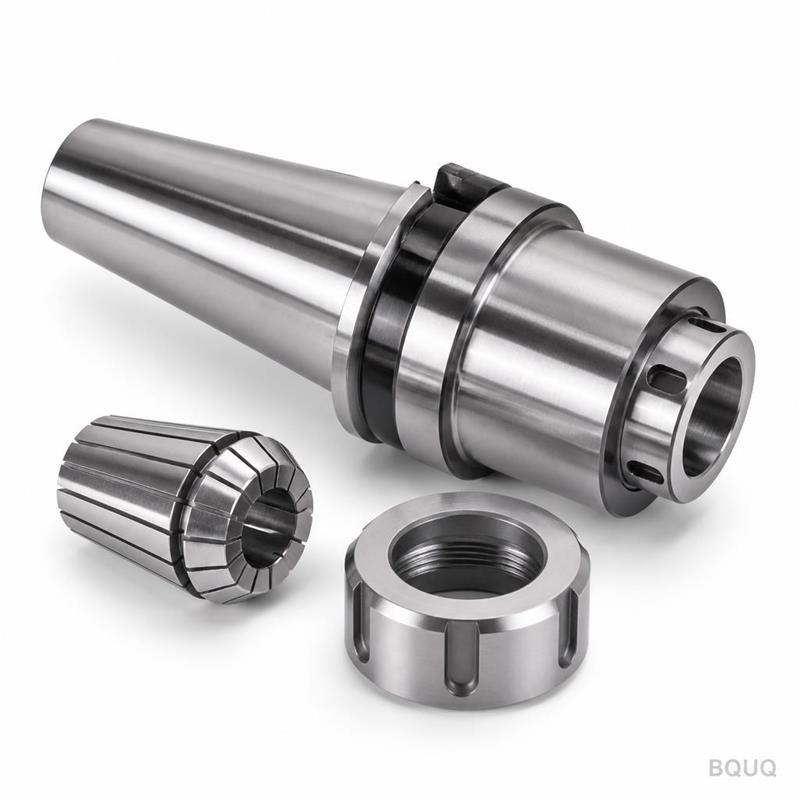
Canlı Takım için Pens Tutucular: Balans ve Tork
Kısa cevap: Bir canlı takım pens tutucu iki şekilde arızalanır — balanssızlık ve kayma. Pens konisindeki toplam gösterge salgısını 0.005 mm'nin altında tutun, monte edilmiş tutucuyu maksimum iş mili hızınızda G2.5'e göre balanslayın ve sıkma torkunu somun dişlisine uygun hale getirin, böylece pens gövde üzerinde dönmek yerine sapı kavrar. 6.000 rpm'de çalışan 20 mm ER32 tutucu için bu, tutucu üreticisinin tork değerine (ER32 için tipik olarak 80–100 N·m) sıkılmış bir somun, pens uzunluğunun en az üçte ikisi boyunca kavranan bir sap ve artık balanssızlığı o hız için ISO 1940-1 G2.5 zarfı içinde kalan bir tutucu montajı anlamına gelir.
Canlı takım, bir torna tezgahını hafif bir işleme merkezine dönüştürür. Taret veya gang plakası tahrikli bir ünite taşır, tahrik treni onu döndürür ve bir pens aynası takımı tutar. Kesici kenarın yukarısındaki her şey — dişli treni, yataklar, pens, somun — takımın temiz kesip kesmeyeceğine veya takımın salgılanıp, kayıp kırılacağına karar verir.
Bu makale, tahrikli bir takım istasyonu için pens tutucu belirlerken gerçekten önemli olanları kapsar: balans derecesi, tork yolu, salgı yığılması ve canlı takımı ayakta tutan kurulum alışkanlıkları. BQUQ, Dongguan'daki tek bir ISO9001 fabrikasında pens aynaları, somunlar ve güç aynaları üretir, bu nedenle aşağıdaki sayılar gerçek üretim çizimlerinde gördüklerimizi yansıtır.
Balans neden canlı takımda işleme merkezinden daha önemlidir?
Dikey bir işleme merkezinde, iş mili büyük, sert ve iyi sönümlenmiş bir montajdır. Bir torna taretinde, tahrikli takım ünitesi küçüktür, yataklar kompakttır ve tutucu sarkıntılıdır. Bir canlı takım tutucu bir konsoldur: kesici kenar, onu destekleyen yatak çiftinden uzakta oturur.
Balanssızlık, hızın karesiyle büyüyen bir merkezkaç kuvveti yaratır:
F = m · e · ω²
burada m balanssız kütle, e eksantriklik ve ω açısal hızdır. Hızı iki katına çıkarın, kuvvet dört katına çıkar. 4.000 rpm'de 10 g·mm artık balanssızlık bir baş belasıdır. 8.000 rpm'de aynı hata kuvvetin dört katıdır ve delikte bir koniklik, yüzeyde dalgalı bir yüzey veya girişte talaş kıran bir takım olarak kendini gösterir.
Pratikte balans dereceleri
| Balans derecesi (ISO 1940-1) | 20 mm tutucu için tipik maksimum hız | Kullanıldığı yer |
|---|---|---|
| G6.3 | ~4.000 rpm'ye kadar | Genel tornalama, kısa sarkıntı, düşük değerli parçalar |
| G2.5 | ~10.000 rpm'ye kadar | Standart canlı takım, çoğu üretim işi |
| G1.0 | ~20.000 rpm'ye kadar | Yüksek hızlı tahrikli takımlar, küçük çaplı kesiciler |
| G0.4 | ~20.000 rpm üzeri | Hassas iş milleri, tipik taret canlı takımı değil |
Bu hızlar gösterge niteliğindedir. Gerçek sınır tutucu kütlesine, sarkıntıya ve tahrikli ünitenin sertliğine bağlıdır. Uzun sarkıntılı ağır bir ER40 tutucu, G2.5'te kompakt bir ER16 tutucudan daha düşük bir hızda sorun çıkaracaktır.
Bir pens tutucuyu ne balanssızlaştırır
- Somun. Tek balans işaretli standart bir somun, balanslı bir montaj değildir. Delinmiş balans delikleri veya taşlanmış dış profillere sahip somunlar, tutucu gövdesiyle eşleştirilir.
- Pens. Yarıklı pensler doğası gereği asimetriktir. Düzgün oturmayan veya yarık kenarında çapak olan bir pens balanssızlık ekler.
- Takım sapı. Taşlanmış h6 sap iyidir. Düz taşlanmış Weldon yüzü, ıslık çentiği veya hasarlı pahı olan bir sap iyi değildir.
- Talaşlar ve kurumuş soğutucu. Dün sorunsuz çalışan bir makinede ani titreşim şikayetinin en yaygın nedeni.
Bileşenleri değil, montajı balanslayın. G6.3 somunlu bir G2.5 tutucu, bir G6.3 montajdır.
Tork somundan takıma gerçekte nasıl iletilir?
Bir pens sisteminde tork iletimi sürtünmedir, form değil. Somun pensi tutucu konisine doğru iter. Koni pensi kapatır. Pens deliği takım sapını kavrar. Kesicinin gördüğü her newton-metre bu sürtünme arayüzünden geçer.
İki şey tutmalıdır:
1. Pens tutucu konisi içinde dönmemelidir. Koni geçmesi temiz ve doğru yüklendiğinde kendinden kilitlemelidir. Kirlenme — bir yağ filmi, bir talaş, kurumuş soğutucu kalıntısı — sürtünme katsayısını düşürür ve pensin kaymasına izin verir.
2. Takım sapı pens deliği içinde dönmemelidir. Bu, çoğu insanın "takım kaydı" dediği arızadır. Neredeyse her zaman bir sıkma kuvveti sorunudur, pens kalitesi sorunu değil.
Sıkma kuvveti ve somun torku
| Tutucu boyutu | Tipik somun sıkma torku | Tipik kavrama aralığı | Notlar |
|---|---|---|---|
| ER11 | 12–16 N·m | 1.0–7.0 mm | Küçük tahrikli takımlar, hafif kesimler |
| ER16 | 25–35 N·m | 1.0–10.0 mm | Kompakt taret ünitelerinde yaygın |
| ER20 | 40–50 N·m | 1.0–13.0 mm | Boyut ve kavrama için iyi denge |
| ER25 | 60–80 N·m | 1.0–16.0 mm | Genel canlı takım |
| ER32 | 80–100 N·m | 2.0–20.0 mm | En yaygın canlı takım boyutu |
| ER40 | 120–160 N·m | 3.0–26.0 mm | Ağır tahrikli takımlar, uzun sarkıntı |
Tork değerleri tipiktir ve üreticiye göre değişir. Her zaman tutucu üreticisinin numarasını kullanın. Aşırı sıkma somun dişlisini ve pens konisini deforme eder; az sıkma kaymayı garanti eder.
Tork iletiminin üç kuralı
- Pens deliği uzunluğunun en az üçte ikisini devreye sokun. 40 mm'lik bir pense sadece 10 mm sokulan bir sap, kavrama alanının sadece bir kısmına sahiptir. Sap üzerindeki sokma derinliğini bir boya kalemiyle işaretleyin.
- Asla bir Weldon düzlemi, bir ıslık çentiği veya dişli bir bölüm üzerinde kavramayın. Bunlar temas bandını keser ve yükü deliğin birkaç milimetresinde yoğunlaştırır.
- Doğru somunu kullanın. Rulmanlı bir somun sürtünmeyi azaltır, böylece torkunuzun daha fazlası pense ulaşır. Düz bir somun, torku diş sürtünmesinde harcar. Tutucu markaları arasında somunları karıştırmak, kavramayı kaybetmenin güvenilir bir yoludur.
Gerçekte hangi salgıyı tutabilirsiniz?
Salgı bir yığılmadır: iş mili veya tahrik ünitesi hatası, tutucu koni hatası, pens hatası, somun oturma hatası ve takım sapı hatası. Her biri katkıda bulunur ve bunlar doğrusal olarak değil, vektörel olarak toplanır.
| Hata kaynağı | Tipik katkı | Nasıl kontrol edilir |
|---|---|---|
| Tahrik ünitesi / taret istasyonu | 0.002–0.005 mm | Tutucuyu suçlamadan önce bir test çubuğuyla kontrol edin |
| Tutucu konisinden sapa | 0.002–0.003 mm | Taşlanmış koni, çentik olup olmadığını kontrol edin |
| Pens deliğinden koniye | 0.003–0.008 mm | Hassas veya yüksek hassasiyetli pensler kullanın |
| Somun oturması | 0.002–0.005 mm | Dişleri temizleyin, doğru tork, kaliteli somun |
| Takım sapı | 0.002–0.004 mm | Sadece taşlanmış h6 saplar |
İyi bakımlı bir canlı takım istasyonu için gerçekçi bir hedef, somun yüzünden 2×D'de ölçülen takımda toplam gösterge salgısı 0.005–0.010 mm'dir. 0.005 mm'nin altına inmek hassas bir pens, eşleştirilmiş bir somun ve temiz bir koni gerektirir — ve salgının doğrudan delik boyutunu yönlendirdiği küçük matkaplar ve raybalar için yapmaya değer.
Pens kalitesinin bu sayıyı nasıl değiştirdiğine daha derin bir bakış için, doğru pens sistemini nasıl seçeceğinizi görün.
Canlı takımda pens tutucu mu yoksa shrink-fit tutucu mu kullanmalısınız?
Shrink-fit daha iyi balans ve daha düşük salgı verir, ancak makinede bir ısıtma ünitesi gerektirir ve torna atölyelerinin her gün gördüğü küçük sap varyasyonlarını tolere etmez.
| Kriter | Pens tutucu | Shrink-fit tutucu |
|---|---|---|
| 2×D'de salgı | 0.005–0.010 mm | 0.003 mm veya daha iyi |
| Balans | Dengeli somunla G2.5 | Kolayca G2.5 |
| Takım değiştirme süresi | Saniyeler, makinede | Dakikalar, makine dışında |
| Sap toleransı | h6 ila h8 kabul edilebilir | Sadece h6, dar bant |
| Küçük matkaplar ve kılavuzlar | Mükemmel | İyi, ancak sınırlı aralık |
| Tutucu başına maliyet | Daha düşük | Daha yüksek |
Bir torna üzerindeki canlı takım için, pens tutucu genellikle esneklik açısından kazanır. Shrink-fit, binlerce parça için bir takım çalıştırdığınız ve asla değiştirmediğiniz yerde kazanır. Ödünleşimler shrink-fit'e karşı pens tutucular bölümünde daha derinlemesine ele alınmıştır.
Bir canlı takım pens tutucuyu doğru şekilde nasıl kurarsınız?
Tutucu tarete girmeden önce
1. Koniyi temizleyin. Tutucu konisini ve pensi tüy bırakmayan bir bezle silin. Herhangi bir film sürtünmeyi azaltır ve salgıyı kaydırır.
2. Pensi kontrol edin. Yarık kenarlarında çapak, aşınmış bir delik veya bozuk bir koni olup olmadığına bakın. Küçük bir sap üzerinde aşırı sıkılmış bir pens hurdadır.
3. Pensi önce somuna oturtun. Pensi somunun eksantrik halkasına oturtun, sonra somunu tutucuya vidalayın. Bu doğru montaj sırasıdır ve pensin eğrilmesini önler.
4. Takımı derinliğe kadar sokun. Pens deliğinin en az üçte ikisi.
5. Belirtilen torka sıkın uygun bir anahtarla veya tork kontrollü bir sıkma fikstürüyle.
Tutucu tarete girdikten sonra
1. Takım sapını göstergeyle kontrol edin, tutucu gövdesini değil, somundan 2×D'de.
2. İlk kesimden önce amaçlanan hızda 30 saniye boyunca bir ısınma döngüsü çalıştırın. Bu, pensi oturtur ve büyük balans sorunlarını hurdaya dönüşmeden önce ortaya çıkarır.
3. İlk parçayı kontrol edin, sonra 20 parçadan sonra tekrar kontrol edin. Pens kavraması kullanımın ilk saatinde hafifçe gevşer.
Bakım aralıkları
| Kontrol | Sıklık | Spesifikasyon dışıysa yapılacak işlem |
|---|---|---|
| Koni temizliği | Her takım değişiminde | Silin; çukurluysa tutucuyu değiştirin |
| Pens deliği aşınması | Her 200–500 takım değişiminde | Pensi değiştirin |
| Somun diş durumu | Aylık | Diş aşınmışsa somunu değiştirin |
| Takımdaki salgı | Haftalık veya herhangi bir çarpışmadan sonra | Yeniden göstergeyle kontrol edin; kaynağı izole edin |
| Balans (bir balans standında) | Herhangi bir çarpışma veya somun değişiminden sonra | Yeniden balanslayın veya değiştirin |
Tutucunun kendisi nereden geliyor?
Bir canlı takım pens tutucu, ancak koni taşlaması ve somunu kadar iyidir. Tutucu gövdesi, sapa birkaç mikron içinde eş merkezli taşlanmış bir koniye, sertleştirilmiş ve taşlanmış bir somuna ve deliği ile konisi tek bir kurulumda taşlanmış bir pense ihtiyaç duyar.
BQUQ, Dongguan'daki tek bir fabrikada dört üretim hattı işletir — ±0.005 mm'ye kadar CNC işleme, metal damgalama, özel yaylar ve soğutucu üretimi — hepsi ISO9001 altında. Pens aynaları, somunlar ve İsviçre ve taret makineleri için eşleşen güç aynaları aynı zeminde üretilir, bu da toleransların karışık tedarikçilerden monte edilmek yerine kaynağında kontrol edildiği anlamına gelir.
Standart aralıkları burada inceleyebilirsiniz:
- Takım tutucu pens aynaları — ER ve TG serisi gövdeler, somunlar ve anahtarlar
- İsviçre tipi makineler için güç aynaları — yüksek hacimli tornalama için hidrolik ve pnömatik tahrik
- Otomatik torna pensleri — İsviçre ve kam makineleri için yaylı pensler ve kılavuz burçları
Tutucunun makine iş miliyle nasıl arayüz oluşturduğu için, pens iş mili arayüzleri açıklandı bölümüne bakın.
Sıkça Sorulan Sorular
S: Bir canlı takım pens tutucu hangi balans derecesinde olmalıdır?
C: G2.5, yaklaşık 10.000 rpm'ye kadar çoğu taret canlı takımı için pratik standarttır. Bunun üzerinde, G1.0 belirtin ve tahrikli ünitenin kendi balans katkısını doğrulayın. Derecenin, sadece gövdeye değil, monte edilmiş tutucuya — gövde, pens, somun ve takım — uygulandığını unutmayın. Eşleşmemiş somunlu dengeli bir gövde G2.5'i karşılamaz.
S: Somunu sert sıktığımda bile takımım neden pens içinde kayıyor?
C: Kayma genellikle bir tork sorunu değil, bir temas alanı sorunudur. Sapın pens deliğinin en az üçte ikisine sokulduğunu, bir Weldon düzlemi veya çentiği üzerinde kavramadığınızı ve pens ile koninin temiz olduğunu kontrol edin. Aşınmış bir pens veya aşınmış bir somun dişi de kavramayı azaltır. Torku artırmadan önce pensi değiştirin.
S: Bir canlı takım istasyonunda delme ve frezeleme için aynı pens tutucuyu kullanabilir miyim?
C: Evet, sınırlar dahilinde. Delme düşük salgı ve orta düzeyde kavrama gerektirir; frezeleme maksimum kavrama ve daha iyi balans gerektirir çünkü yük kesintilidir. Frezeleme için, istasyonun izin verdiği en büyük pens boyutunu kullanın, sarkıntıyı kısa tutun ve her takım değişiminden sonra balansı kontrol edin. Küçük delme için, kavramadan önce salgıya öncelik verin.
S: Canlı takım pensleri ne sıklıkla değiştirilmelidir?
C: Üretim tornalamada, pens başına 200–500 takım değişimi makul bir planlama rakamıdır, ancak gerçek tetikleyici ölçümdür. Takımdaki salgı toleransınızı aştığında, delik bir aşınma bandı gösterdiğinde veya kavrama kuvveti belirgin şekilde düştüğünde değiştirin. Pensler sarf malzemeleridir; onları kalıcı takım olarak ele almak, atölyelerin açıklanamayan koniklik peşinde koşmasına neden olur.
S: Rulmanlı bir somun gerçekten kavramayı iyileştirir mi?
C: Evet. Rulmanlı bir somun, somun ile pens arasındaki sürtünmenin çoğunu ortadan kaldırdığı için uygulanan torkun daha fazlasını eksenel sıkma kuvvetine dönüştürür. Bu, aynı anahtar çabasıyla pensin daha sert kapanması anlamına gelir. Ayrıca tekrarlanabilirliği artırır, bu da birkaç operatörün vardiyalar boyunca aynı tutucuyu sıkması durumunda önemlidir. Tutucu için belirtilen somunu kullanın.
İlgili Kaynaklar
- BQUQ ve Dongguan üretim sahamız hakkında: /about/
- Pens aynaları, somunlar ve takım tutucular: /tool-holder-collet-chucks/
- İsviçre tipi güç aynaları ve tahrik: /power-chucks-swiss/
- Otomatik torna pensleri ve kılavuz burçları: /auto-lathe-collets/
- Hassas tornalamada endüstri trendleri: /industry-dynamics/
- Teknik makaleler ve mühendislik kılavuzları: /bquq-blog/
- Sıkça sorulan sorular: /faq/
- Üretimden vaka çalışmaları: /case/
- Mühendislik ekibiyle iletişime geçin: /contact/
BQUQ Mühendislik Ekibi tarafından yazılmıştır. BQUQ (Dongguan), tek bir ISO9001 fabrikasında CNC işleme (±0.005 mm), metal damgalama, özel yaylar ve soğutucu üretimi yürütmektedir. Dongguan, Çin'den doğrudan kaynak — 12 saat içinde teklif: sc@bquq.com | WhatsApp +86 13713157787 | www.bquq.com


