
Küçük Çaplı İşler İçin Pensler: 1 mm Altı
Kısa cevap: 1 mm altında, pens artık sadece bir tutucu değil — doğruluk sistemidir. Toplam gösterge sapması 0,005 mm'nin altında tutulan hassas bir ER11 veya ER8 pens (veya eşleştirilmiş kılavuz burçlu bir İsviçre tipi pens) kullanın, delik toleransı çubuğa 0,01 mm içinde uyacak şekilde eşleştirin ve sıkma basıncını ince duvarları ezmeyecek kadar düşük tutun. 0,5 mm altında, azaltılmış kesme derinliği, daha yüksek iş mili hızı ve talaşları temizlemek için soğutucu beslemeli veya hava üflemeli bir düzen bekleyin. BQUQ, tek bir Dongguan fabrikasındaki dört üretim hattında her gün 1 mm altı özellikleri işler, 12 iş saatinde teklif verir.
Küçük çaplı işler neden takımda değil de penste başarısız olur?
Çoğu 1 mm altı tornalama ve frezeleme sorunu, kesici kenarda değil, parça ile pens arasındaki arayüzde ortaya çıkar. 0,8 mm çapta, 0,02 mm sapma hatası çapın %2,5'idir. 0,3 mm'de aynı hata neredeyse %7'dir. Takım artık bir silindir kesmez — bir konik, sonra bir lob, sonra kırık bir parça keser.
Küçük çaplı işlere özgü üç arıza modu vardır:
- Ezme. 1,0 mm için boyutlandırılmış bir pens, 0,8 mm'lik bir pimi sıkıştırdığında tüm çevre yerine iki veya üç noktaya kapanır. İnce duvarlar çöker veya pim kesilir.
- Kayma ve çekilme. Yetersiz sıkılmış pensler, delik delme veya kesme sırasında çubuğun kaymasına izin verir. Parça uzunluğu kayar ve fark ettiğinizde bitmiş boyut yanlış olur.
- Dönme ve titreşim. Zayıf eşmerkezliliğe sahip bir pens, küçük bir parmak frezenin veya matkabın sapmasına neden olur. 0,5 mm'de takım sapması genellikle talaş yükünün kendisinden daha büyüktür.
Çözüm daha büyük bir ayna değildir. Deliği, konikliği ve somunu gerçekten tuttuğunuz çapa göre boyutlandırılmış bir pens sistemidir.
Hangi pens boyutları aslında 1 mm altını kapsar?
Standart ER pensler 0,5 mm veya 1 mm daralma aralıklarında yapılır, bu da "1,0 mm" işaretli bir ER11 pensin, yarıklı rahatlamalı gerçek bir yaylı pens ise yaklaşık 0,5–1,0 mm tutabileceği anlamına gelir. Bu aralık 1 mm altı hassas işler için çok geniştir. Nominal deliği çubuğa 0,01 mm içinde olan bir pens istersiniz.
| Pens ailesi | Tipik delik aralığı | 1 mm altı için en iyi kullanım | Notlar |
|---|---|---|---|
| ER8 | 0,5–5 mm | 0,5–1,0 mm parmak frezeler, matkaplar | En küçük yaygın ER; düşük sıkma kuvveti |
| ER11 | 0,5–7 mm | 0,6–1,0 mm çubuk ve takımlar | Yaygın olarak stoklanır; boyut ve tutuş dengesi iyi |
| ER16 | 1–10 mm | 1,0 mm ve üzeri | 1 mm altı için aşırı, ancak stabil |
| 5C | 0,5–26 mm (delik ile) | Özel delik ile 0,5–1,0 mm | Rijit; her boyut için özel pens gerektirir |
| İsviçre tipi pens | 0,5–10 mm | Kayan puntada 0,5–1,0 mm çubuk | Eşleştirilmiş bir kılavuz burç ile kullanılmalıdır |
| TG100 / TG150 | 0,5–10 mm | Freze iş millerinde küçük matkaplar | Aynı boyutta ER'den daha yüksek tutma kuvveti |
Pratik kural: 1 mm altında, daralan bir aralık değil, özel delikli bir pens satın alın. 0,8 mm özel bir pens, 0,8 mm çubuğu 0,5–1,0 mm yaylı pensin sapmasının çok altında tutar.
İsviçre tipi makineler için, kılavuz burç ve pens eşleştirilmiş bir set olmalıdır. İkisi arasında marka veya aşınma durumunu karıştırmak, hiçbir takım ayarının düzeltemeyeceği bir sapma yığını oluşturur.
1 mm altı parçalar için sapma ne kadar sıkı olmalı?
Pens yüzeyindeki toplam gösterge sapması (TIR), 0,6 mm'lik bir parçanın yuvarlak çıkıp çıkmayacağını belirleyen tek sayıdır. Aşağıdaki tablo, garantiler değil, çalışma hedefleri verir — makineniz, iş miliniz ve malzemeniz sonucu değiştirir.
| Parça çapı | Pens yüzeyinde hedef TIR | Kabul edilebilir delik uyumsuzluğu | Aşılırsa pratik sonuç |
|---|---|---|---|
| 1,0 mm | ≤ 0,010 mm | ±0,01 mm | Görünür koniklik, zayıf yüzey |
| 0,8 mm | ≤ 0,008 mm | ±0,01 mm | Ovallik, matkap sapması |
| 0,5 mm | ≤ 0,005 mm | ±0,005 mm | Girişte kırılma, titreşim |
| 0,3 mm | ≤ 0,003 mm | ±0,005 mm | Standart ER'de uygulanamaz; İsviçre kılavuz burcu kullanın |
Bunlar temiz, iyi bakımlı bir düzen için tipik değerlerdir. Aşınmış bir pens, çizilmiş bir somun veya konikteki talaşlar anında 0,01–0,03 mm ekler. Bu nedenle 1 mm altı işler, her vardiyada değil, her çalıştırmadan önce temiz bir pens deliği gerektirir.
BQUQ, CNC işleme işlerinde ±0,005 mm tutar ve milimetre altı özellikler için bu tolerans, yalnızca makine aracılığıyla değil, pens seçimi ve muayene disiplini yoluyla elde edilir.
Hangi pens tipi hangi küçük parça sürecine uyar?
Doğru pens, parçayı mı yoksa takımı mı tuttuğunuza bağlıdır.
İş parçasını tutma (çubuk veya boşluk)
- İsviçre tipi pens + kılavuz burç. 1 mm altı çubuk için standarttır. Çubuk, kesme bölgesinin mikronları içinde desteklenir, böylece sapma minimumdur. Eşleştirilmiş pens ve burç gerektirir ve çubuk düzlüğü çap toleransından daha önemlidir.
- Özel delikli 5C pens. Geleneksel bir torna üzerinde kısa, rijit 1 mm altı pimler için iyidir. İsviçre'den daha az destek, ancak kurulumu daha basit.
- Otomat torna pensi (15 tipi, 25 tipi). Yüksek hacimli küçük pimler için kam ve otomat tornalarda kullanılır. 0,5 mm'ye kadar delik boyutları mevcuttur. Standart seri için otomat torna pens aralığına bakın.
Takımı tutma (matkap, parmak freze, rayba)
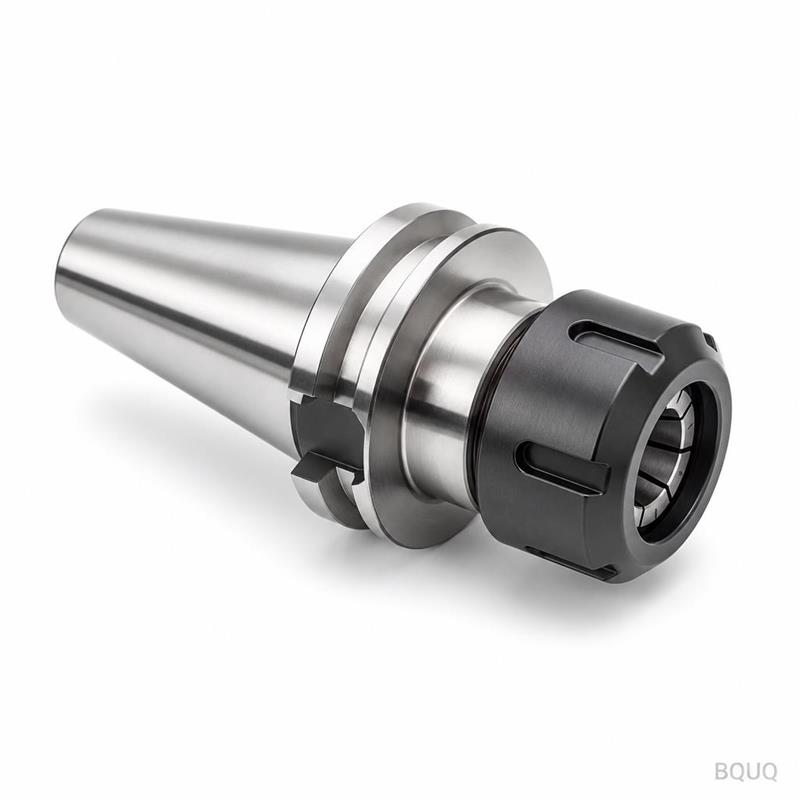
- ER11 veya ER8 pens aynası. Mikro parmak frezeler için varsayılan. Somunu temiz tutun ve spesifikasyona göre torklayın — aşırı tork pensi bozar ve sapma ekler.
- TG100 pens. Çekilme riski olan küçük matkaplar için daha yüksek tutuş.
- Hidrolik veya ısıyla büzüşmeli tutucu. Mevcut en iyi sapma, ancak yaklaşık 3 mm üzeri sap boyutlarıyla sınırlıdır. Çoğu atölyede 1 mm altı için uygulanamaz.
Bir işleme merkezinde mikro frezeleme için, ER11 veya ER8 pensli dengelenmiş bir takım tutucu pens aynası pratik seçimdir. İş mili hızı 20.000 rpm'yi geçtikçe denge daha da önemlidir.
1 mm altında hangi sıkma basıncı güvenlidir?
Sıkma basıncı, çoğu 1 mm altı düzenin başarısız olduğu yerdir. 12 mm'lik bir çubuğu rahatça kavrayan bir pens, aynı torkta 0,8 mm'lik ince duvarlı bir boruyu ezer.
Pratikte geçerli olan yönergeler:
- 1 mm duvar altı ince duvarlı borular ve burçlar: sıkma kuvvetini kaymayı önleyen minimuma düşürün. Yükün çevreye yayılması için daralan değil, özel delikli bir pens kullanın.
- Katı pimler ve çubuk: standart tork genellikle uygundur, ancak ilk parçadan sonra iz işaretlerini kontrol edin. Düz yüzeyler görürseniz, pens çok büyük veya çok sıkıdır.
- Gevrek malzemeler (cam dolgulu plastikler, bazı seramikler): pens içinde yumuşak çene veya yarık manşon adaptörü kullanın. Manşon yükü dağıtır ve nokta temasını önler.
- İsviçre kılavuz burcu: çubuk üzerinde hafif bir kayma geçmesine ayarlayın. Çok sıkı olursa çubuk sıkışır; çok gevşek olursa çubuk savrulur.
Yumuşak veya ince malzemeler işliyorsanız, yumuşak malzemeler için pens iş tutma yaklaşımı doğrudan geçerlidir — aynı mantık 1 mm altına kadar ölçeklenir.
İlk on parçayı hurdaya çıkarmadan 1 mm altı bir işi nasıl kurarsınız?
Kurulum disiplini, herhangi bir tek bileşenden daha önemlidir. Tekrarlanabilir bir sıra:
1. Konikliği ve pens deliğini temizleyin. Tüy bırakmayan bezle silin ve büyütme altında kontrol edin. 0,5 mm'de tek bir talaş %1 çap hatasıdır.
2. Çubuğu ölçün. Çapı uzunluk boyunca üç noktada doğrulayın. Çubuk toleransı genellikle pens delik toleransından daha geniştir.
3. Çubuğu yerleştirmeden önce pensi somuna oturtun. ER pensler somunun eksantrik halkasına oturmalıdır; önce çubuğu yerleştirmek pensi bozar.
4. Tutucu üreticisinin spesifikasyonuna göre torklayın. Daha fazla değil. Aşırı tork, 1 mm altı sapmanın en yaygın nedenidir.
5. Pensi değil, çubuğu göstergeyle ölçün. TIR'yi pens yüzeyinden 5–10 mm uzaklıkta çubuk üzerinde ölçün.
6. Taahhüt etmeden önce bir parça çalıştırın ve inceleyin. Çapı, yuvarlaklığı ve uzunluğu ölçün. Partiyi çalıştırmadan önce basıncı veya hızı ayarlayın.
7. 20 parçadan sonra tekrar kontrol edin. Termal kayma ve talaş birikimi bir çalıştırma boyunca sapmayı değiştirir.
Bu sıra, milimetre altı özelliklerin ve çapaksız kenarların rutin olduğu medikal tornalama işleri için kullanılanla aynıdır.
Hız, ilerleme ve talaş kontrolü ne olacak?
1 mm altında, talaş kontrolü takım aşınmasından daha büyük bir risktir. 10 mm çapta süpürülecek talaşlar, 0,5 mm'lik bir takımı sarar, yeniden keser ve kırar.
1 mm altı tornalama ve frezeleme için tipik başlangıç noktaları (gösterge niteliğinde, kural koyucu değil):
- İş mili hızı: yüksek — mikro frezeleme için genellikle 8.000–24.000 rpm ve İsviçre tornaları genellikle çubuk beslemeyi birkaç bin rpm'de çalıştırır.
- Kesme derinliği: mikro parmak frezeler için takım çapının %2–5'i kadar radyal temas.
- Diş başına ilerleme: 1 mm altı takımlar için 0,002–0,01 mm.
- Soğutucu: talaşları temizlemek için yüksek basınçlı veya hava üflemeli. Bu ölçekte sel soğutucu talaşları kesime geri itebilir.
- Delik delme: kanalları temizlemek için tam geri çekilmeli kısa delikler.
Pens standart numaraları kılavuzu, kesmeye başlamadan önce bir pensi belirli bir makine iş mili veya takım sapına eşleştirmeniz gerektiğinde kullanışlıdır.
Ne zaman İsviçre tipi bir düzene geçmelisiniz?
Parçanız çapı 1 mm'nin altındaysa ve yaklaşık 3× çaptan uzunsa, eşleştirilmiş pens ve kılavuz burçlu bir İsviçre tipi makine genellikle tek güvenilir yoldur. Kılavuz burç, çubuğu kesme noktasında destekler, böylece uzun uzunluk-çap oranlarında bile sapma tolerans içinde kalır.
Yüksek hacimli 1 mm altı pimler için karar, teknik olduğu kadar ekonomiktir: İsviçre tipi takımlar başlangıçta daha pahalıdır ancak 5C pensli geleneksel bir tornadan daha iyi tolerans ve çevrim süresi tutar. BQUQ her iki yaklaşımı da yürütür ve seçim müşteri başına değil, parça başına yapılır.
Ayrıca ikincil işlemler için küçük parçaları bir güç aynasında tutuyorsanız, güç aynası ve İsviçre iş tutma aralığı 1 mm altı bir birincil süreçle eşleşen seçenekleri kapsar.
Sıkça Sorulan Sorular
S: Standart bir ER11 pens 0,5 mm çubuğu doğru şekilde tutabilir mi?
C: Evet, ancak yalnızca 0,5–1,0 mm daralan tip değil, özel 0,5 mm delikli bir pens ise. Özel delikler, temiz ve doğru torklandığında sapmayı 0,005 mm altında tutar. Bu boyuttaki daralan pensler 0,01–0,02 mm hata getirir, bu da 0,5 mm'lik bir parça için çok fazladır.
S: Bir pensin güvenilir şekilde tutabileceği en küçük çap nedir?
C: Üretim işleri, İsviçre tipi pens ve eşleştirilmiş kılavuz burç ile yaklaşık 0,3 mm'ye kadar pratiktir. Bunun altında, çubuğun kendisini beslemek ve düzeltmek zorlaşır ve taşıma hasarı baskın olur. Çoğu atölye, geleneksel pensler için 0,5 mm ve İsviçre için 0,3 mm'de çizgiyi çeker.
S: 1 mm altı bir parçanın penste kaymasını nasıl durdururum?
C: İlk olarak, deliği çubuğa 0,01 mm içinde eşleştirin. İkinci olarak, tutucu spesifikasyonuna göre torklayın — yetersiz tork genellikle nedendir. Üçüncü olarak, çubuk ve pens deliğinde yağ veya talaş olup olmadığını kontrol edin. Kayma devam ederse, torku artırmak yerine TG100 veya özel bir İsviçre pensi gibi daha yüksek tutuşlu bir pense geçin.
S: Küçük çaplı işler için pens malzemesi önemli mi?
C: Evet. Sertleştirilmiş ve su verilmiş yay çeliği, tekrarlanan sıkma altında delik toleransını daha uzun süre korur. Ayna cilalı delikler, yumuşak malzemelerde sürtünmeyi ve iz bırakmayı azaltır. 1 mm altı işler için, delik aşınması sınırlayıcı faktördür, bu nedenle kaliteli su verilmiş bir pens, yumuşak olandan çok daha uzun ömürlüdür.
S: BQUQ 1 mm altı pens işi için hızlı teklif verebilir mi?
C: Evet. BQUQ, prototip ve düşük hacimli 1 mm altı parçalar için esnek MOQ ile 12 iş saatinde teklif verir. Çizimleri, malzemeyi ve hedef miktarı sc@bquq.com veya WhatsApp +86 13713157787'ye gönderin. Tek bir Dongguan fabrikasındaki dört üretim hattı, tek bir ISO9001 sistemi altında CNC işleme, damgalama, yaylar ve soğutucuları kapsar.
İlgili Kaynaklar
- BQUQ ve Dongguan fabrikamız hakkında: /about/
- Otomat torna pens serisi ve delik seçenekleri: /auto-lathe-collets/
- Güç aynaları ve İsviçre iş tutma: /power-chucks-swiss/
- Mikro frezeleme için takım tutucu pens aynaları: /tool-holder-collet-chucks/
- Hassas üretimde sektör trendleri: /industry-dynamics/
- Pensler ve iş tutma üzerine teknik makaleler: /bquq-blog/
- Vaka çalışmaları ve iletişim: /case/ | /contact/
BQUQ Mühendislik Ekibi tarafından yazılmıştır. BQUQ (Dongguan), tek bir ISO9001 fabrikasında CNC işleme (±0,005 mm), metal damgalama, özel yaylar ve soğutucu üretimi yürütür. Dongguan, Çin'den doğrudan kaynak — 12 saatte teklif: sc@bquq.com | WhatsApp +86 13713157787 | www.bquq.com


