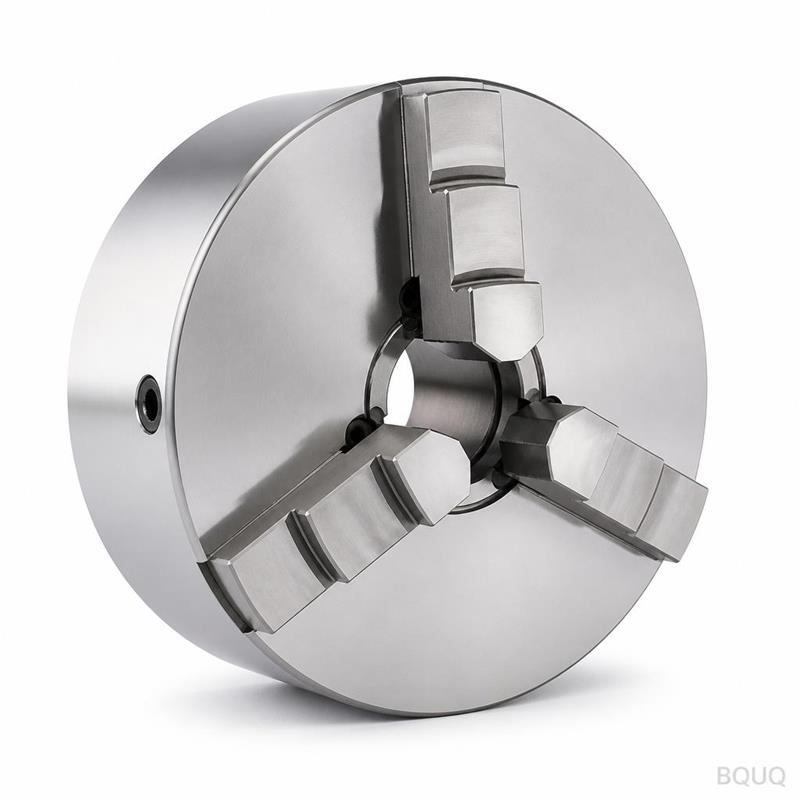
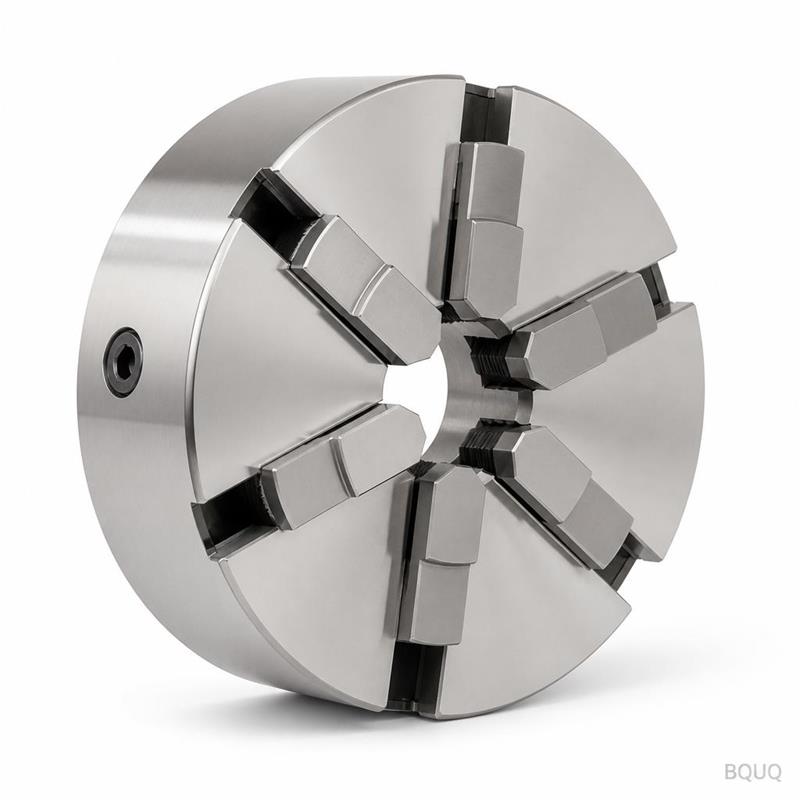
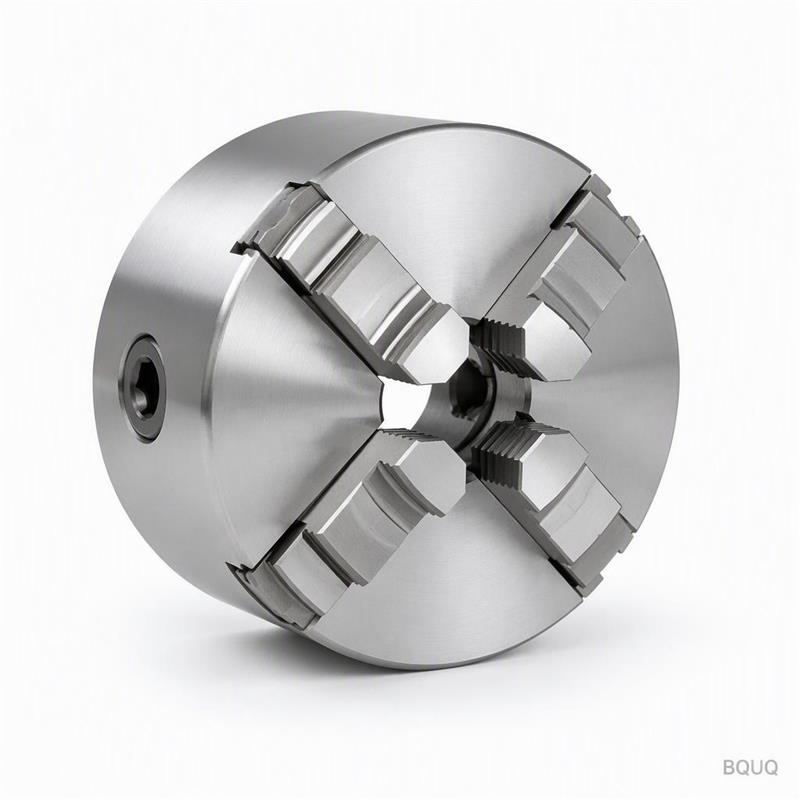
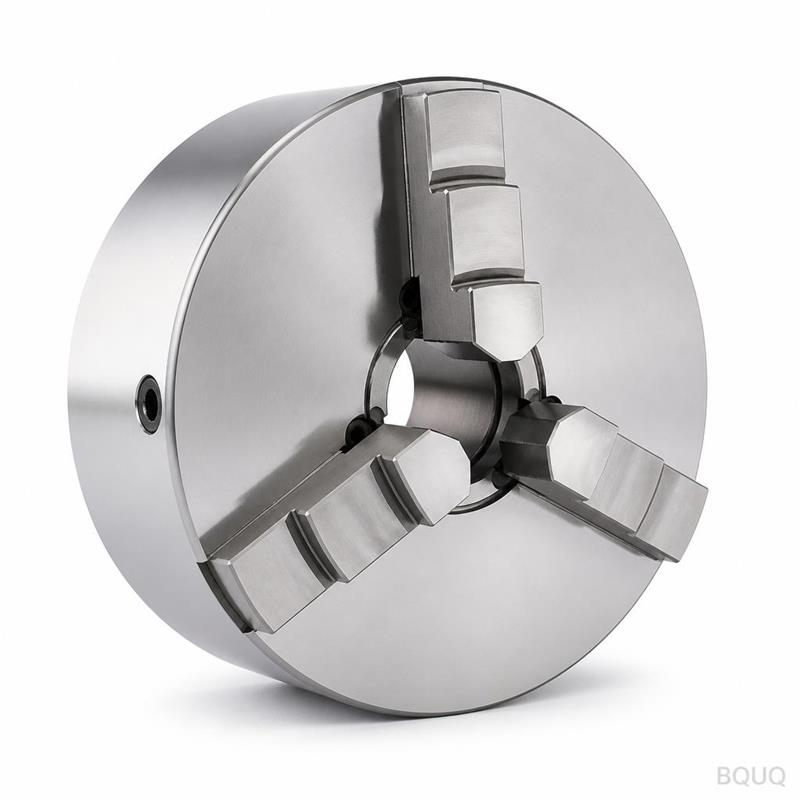
Torna için pens aynası, CNC tornalama merkezleri için tek darbeli preslenmiş bir bileşendir; belirli bir hatvede kanatçıklar ve sevkiyat öncesi düzlüğü doğrulanmış bir taban içerir. Presleme, parça maliyetinin karmaşıklıkla ölçeklenmesini engeller, ekstrüzyona kıyasla parti değişkenliğini daha iyi tolere eder ve sabit bir hava akışı zarfında kanatçık yoğunluğunu korur. Yüzey işlemi şekillendirme sonrası uygulanır; böylece korozyon koruması, işlenmiş alternatiflerde olduğu gibi kanatçık köklerinde kesilmez.
CNC tornalama merkezi için tasarlanan ürünündeki torna için pens aynası, termal dirence ulaşır. Kanatçıklar hatvede ölçüsündedir; taban, sevkiyat öncesi değerine kadar düz olduğu doğrulanır.
Tasarım Yaklaşımı ve Süreç
Tek darbesi, torna için pens aynasının tamamını şekillendirir; böylece parça maliyeti karmaşıklıkla ölçeklenmeyi durdurur. Takım ömrü çalışır ve çevrimi bir hattını besler.
Düşük kanatçık kalınlığı, preslemenin kazandığı yerdir: hatvede kanatçık, aynı zarf içindeki işlenmiş veya ekstrüde profilden daha fazla yüzey alanı sağlar.
Preslenmiş yapı, parti değişkenliğini ekstrüzyondan daha iyi tolere eder: kalıp aşınması ilk olarak kanatçık hatvesinde ölçülebilir bir kayma olarak ortaya çıkar ve bu durum saha yerine aşamasında tespit edilir.
Presleme, torna için pens aynasını hafif tutar; zarf bağlamında değerinden başlayarak, kanatçık yoğunluğundan ödün vermeden, hava akışı yol uzunluğunun muhafaza tarafından zaten sabitlendiği durumlarda önem taşır.
yüzey işlemi şekillendirme sonrası uygulanır; böylece korozyon koruması, işlenmiş alternatiflerde olduğu gibi kanatçık köklerinde kesilmez.
Malzeme Seçimi ve Yüzey İşlemi
Standart malzeme olup, ile birlikte tedarik edilir. CNC tornalama merkezi maruziyetinin endişe kaynağı olduğu uygulamalarda pasivasyon yolunu öneririz; iletkenliğin ağırlıktan daha önemli olduğu durumlarda ise copper C110 termal performansı artırır ve birim kütleyi yaklaşık olarak iki katına çıkarır.
Genel ölçüler değerinde çalışır; gibi kritik özellikler ayrıca tutulur. Şekillendirilmiş geometri, değerinde takım tekrarlanabilirliğini devralır ve delik konumu değerinde tutulur. Daha sıkı sınıflar ek bir pres operasyonu gerektirir; bu nedenle kararın takım imalatından sonra değil önce verilmesi faydalıdır.
Düzlük, bir üzerinde sınırına karşı kontrol edilir ve kanatçık adımı değerinde optik olarak doğrulanır. Raporlar her partiyle birlikte gönderilir.
Gelen , prese girmeden önce kalınlık ve sertlik açısından kontrol edilir. Şekillendirme sonrası, çizime karşı ve değerlerini doğrular.
Numune alma, kritik ölçüler için AQL 0.65 ve genel ölçüler için 1.5 olup, her ilk numunede uygulanır. değerinin ötesindeki sapmalar tam parti ayıklama başlatır.
Nihai muhafaza dir. Her karton parti, miktar ve muayene durumu ile etiketlenir ve kayıt, ISO9001 dosyasına karşı 10 yıl boyunca saklanır.
Bu Parça Nerede Kullanılır
CNC torna merkezinde, derecesi muhafazanın hâlâ ne kadar hava akışına ihtiyaç duyduğunu belirler. CNC torna merkezi bağlantı sıcaklıklarında, adımlı kanatçıklar delta-T'yi sensör bütçesi içinde tutar.
CNC torna merkezi programları bu geometrinin var olma sebebidir. Muhafazanın daha yükseğe çıkamadığı durumlarda, kanatçık yoğunluğu tek kaldıraçtır ve stok ile adım, alüminyum için pratik üst sınırdır.
CNC torna merkezi yapılarında, montaj yüzeyi termal derecelendirme kadar önemlidir: termal arayüz malzemesinin eşit şekilde yayılıp yayılmayacağını yoksa bir uçta birikip birikmeyeceğini belirler.
CNC torna merkezi üzerinde çalışan tasarımcılar, termal veriden önce düzlük isterler, çünkü CNC torna merkezi montajı otomatiktir ve düz olmayan bir taban hattı durdurur.
Teknik Özellikler
Parametre
Değer / Aralık
MOQ (prototip)
100 set
MOQ (üretim)
1000 set
Teslim süresi (prototip)
7 iş günü
Teslim süresi (üretim)
20 iş günü
SSS: Sipariş Öncesi Sorularınız
Torna için pens aynasını uygulamamıza göre özelleştirebilir misiniz?
Evet. Bir çizim veya numune gönderin, 3 iş günü içinde size bir DFM notu iletelim. Çoğu CNC torna merkezi özelleştirmesi , veya delik düzenini değiştirir ve bu üçü de yeni bir makine yerine mevcut preste takım değişikliğidir.
Torna için pens aynasının teslim süresi nedir?
Prototip, çizim onayından itibaren 7 iş günüdür; üretim ise ilk numune onaylandıktan sonra 20 iş günüdür. Yeni bir parça için takım imalatı sürer. Fiyat teklifi veriyoruz, ve Avrupa'ya deniz taşımacılığı rezervasyondan sonra yaklaşık 25 ila 30 gün sürer.
Montaj yüzeyindeki düzlük nedir?
üzerinde ölçülmüştür. CNC torna merkezi için önemli olan sayı budur, çünkü termal pedin eşit temas etmesi gerekir. Montajınız daha iyisini gerektiriyorsa, belirtin ve bir yüzey alma operasyonu ekleyebiliriz.
Numune almadan önce termal simülasyonda yardımcı olabilir misiniz?
Evet. Muhafaza hava akışınızı, giriş sıcaklığınızı ve dağıtılacak ısı yükünü gönderin; kararlı durum modeli çalıştırıp önerilen bir ve kombinasyonu ileteceğiz. Bu genellikle bir takım iterasyonunu tasarruf ettirir.
Torna için pens aynanız ile tıraşlanmış kanatçıklı torna pens aynası arasındaki fark nedir?
Tıraşlanmış kanatçıklar frezelenir, böylece ince, uzun kanatçıklar ve belirli bir yükseklikte daha yüksek yoğunluk elde edersiniz, ancak maliyet doğrudan kanatçık alanıyla ölçeklenir. Damgalama ise aynı sonucu tek darbede ve altında çok daha düşük birim maliyetle verir. Sabit yükseklikli bir muhafazadaki CNC torna merkezi için genellikle doğru cevap damgalamadır.
Nasıl Üretiyor ve Sevkiyat Yapıyoruz
Doğrudan Dongguan'dan kaynak: bobin stoku, şekillendirme, yüzey işleme ve muayene tek bir binada gerçekleşir, böylece düzlük parça paketlenmeden önce doğrulanır.
CNC torna merkezi maruziyeti için pasivasyonlu hat ile birlikte tedarik edilen standart malzeme
Tolerans
Kanatçık adımı ölçülebilir kayma; sevkiyat öncesi taban düzlüğü doğrulanır
Tedarik süresi
Takım çalışmaları ve çevrim bir hattı besler; makalede belirtilmemiştir
MOQ
Makalede belirtilmemiştir
Kapasite
Tek vuruşta parçanın tamamı şekillendirilir; hat beslemeli çevrim
Seçim / karşılaştırma
Seçenek
En uygun olduğu alan
Ödünleşim
Damgalı yapı
Düşük kanatçık kalınlığı ve metreküp başına yüksek kanatçık yoğunluğu
Kalıp aşınması ölçülebilir kanatçık adımı kayması olarak kendini gösterir, muayenede yakalanır
İşlenmiş profil
İşlenmiş alternatiflere ihtiyaç duyan uygulamalar
Korozyon koruması kanatçık köklerinde kesilebilir
Ekstrüde profil
Damgalı ile aynı zarf
Parti değişkenliğine karşı daha az toleranslı; kanatçık adımı kayması sahada ortaya çıkar
Pasivasyonlu hat
CNC torna merkezi maruziyeti endişeleri
İletkenliğin önemli olduğu durumlarda önerilir, makaleye göre
Proses / muayene
Aşama
Kontrol
Kayıt
Şekillendirme
Tek vuruşta torna aynası pensi komple şekillendirilir
Takım çalışmaları ve çevrim bir hattı besler
Kanat geometrisi
Kanatlar hatve ölçüsünde ölçülür
Kanat hatvesi muayenesi kalıp aşınması kaymasını yakalar
Taban
Taban sevkiyat öncesi düz doğrulanır
Sevkiyat öncesi düzlük doğrulaması
Yüzey işlemi
Yüzey işlemi şekillendirmeden sonra uygulanır
Korozyon koruması kanat köklerinde kesilmez
Sevkiyat
Her sevkiyat öncesi muayene
Madde bölümü başına: Her Sevkiyat Öncesi Muayene
Sıkça Sorulan Sorular
Torna aynası pensi ne için kullanılır?
CNC tornalama merkezleri için tasarlanmıştır ve ısıl dirence ulaşır. Damgalı tasarım, hatve ölçüsünde kanatlar ve sevkiyat öncesi düz doğrulanan bir taban kullanır. Muhafaza tarafından sabitlenen hava akış yolu uzunluklarına uygundur; burada kanat yoğunluğu, aynı zarf içindeki işlenmiş veya ekstrüde profillerden daha önemlidir.
Torna aynası pensi nasıl üretilir?
Tek vuruşta parçanın tamamı şekillendirilir, böylece parça maliyeti karmaşıklıkla ölçeklenmeyi durdurur. Takım çalışmaları ve çevrim bir hattı besler. Düşük kanat kalınlığı damgalamanın kazandığı yerdir: hatve ölçüsündeki kanatlar, aynı zarf içindeki işlenmiş veya ekstrüde profillerden santimetreküp başına daha fazla yüzey sağlar.
Bu parça için neden ekstrüzyon yerine preslenmiş konstrüksiyon tercih edilmeli?
Preslenmiş konstrüksiyon, parti değişkenliğine ekstrüzyondan daha iyi tolerans gösterir. Kalıp aşınması ilk olarak kanatçık adımında ölçülebilir bir kayma olarak kendini gösterir; bu da sahada değil, hatta yapılan muayenede tespit edilir. Presleme ayrıca sabit hava akışı zarfında kanatçık yoğunluğundan ödün vermeden parçayı hafif tutar.
Standart malzeme, şekillendirme sonrası uygulanan bir kaplama ile birlikte tedarik edilir; böylece korozyon koruması, işlenmiş alternatiflerde olduğu gibi kanatçık köklerinde kesilip açığa çıkmaz. CNC tornalama merkezi maruziyetinin endişe konusu olduğu uygulamalar için, iletkenliğin önemli olduğu durumlarda pasivasyon yolu önerilir.
Sevkiyat öncesi kanatçık adımı ve taban düzlüğü nasıl kontrol edilir?
Kanatçıklar adımında ölçülür ve taban sevkiyat öncesi düz olarak doğrulanır. Muayene, kalıp aşınmasını sahada değil, hatta kanatçık adımında ölçülebilir bir kayma olarak tespit eder. Her sevkiyat, muayene bölümüne uygun olarak çıkmadan önce muayeneden geçer.
Hayır. Kaplama şekillendirme sonrası uygulanır; bu nedenle korozyon koruması, işlenmiş alternatiflerde olduğu gibi kanatçık köklerinde kesilip açığa çıkmaz. Bu, CNC tornalama merkezi maruziyetinin endişe konusu olduğu ve iletkenlik için pasivasyon yolunun önerildiği durumlarda önemlidir.
Sevkiyat öncesi tolerans ve muayene gereksinimleri nelerdir?
Kanatçıklar adımında ölçülür ve taban sevkiyat öncesi düz olarak doğrulanır. Kalıp aşınması ilk olarak kanatçık adımında ölçülebilir bir kayma olarak kendini gösterir; bunu muayene sahada değil, hatta tespit eder. Her sevkiyat öncesi muayene bu parça için standarttır.