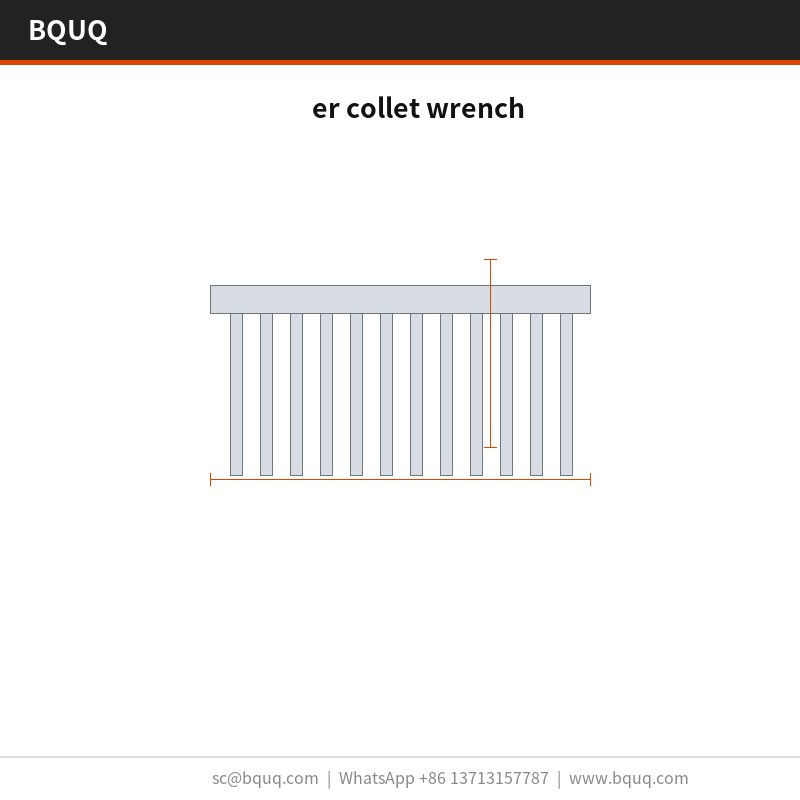
ER pens anahtarı, tek bir kalıptan tek darbede preslenen, taban ve kanatçıklardan oluşan tek parça dövme bir alettir. Kanatçık adımı bir üretim serisi boyunca tolerans içinde kalır, montaj yüzeyindeki düzlük doğrudan takımdan korunur ve yüzey işlemi şekillendirme sonrası uygulanır. Aylık üretim kapasite sınırında çalışır ve tek bir darbe tüm anahtarı şekillendirdiği için parça maliyeti karmaşıklıkla ölçeklenmez.
Bir taban ve kanatçıklar bu er pens anahtarını tanımlar. Takım üzerinde preslenerek üretilir, tutarlılığı korur ve belirtilen değerlerde geri döner. Aylık üretim kapasite sınırında çalışır.
Damgalama, ekstrüzyonun koruyamadığı tekrarlanabilir bir kanatçık profili sağlar: kalıp her kanatçığı tek darbede şekillendirir, böylece adım bir üretim serisi boyunca tolerans içinde kalır.
Taban ve kanatçıklar tek parça olarak preslendiği için kopabilecek lehimli bir bağlantı yoktur. Montaj yüzeyindeki düzlük doğrudan takımdan korunur ve bu da termal arayüz temasını homojen tutar.
Tek bir darbe tüm er pens anahtarını şekillendirir, böylece parça maliyeti karmaşıklıkla ölçeklenmez. Takım çalışır ve çevrim bir hattı besler.
Düşük kanatçık kalınlığı damgalamanın kazandığı yerdir: belirli bir adımdaki kanatçıklar, aynı hacimde işlenmiş veya ekstrüde edilmiş bir profile göre milimetreküp başına daha fazla yüzey sağlar.
Yüzey işlemi şekillendirme sonrası uygulanır, böylece korozyon koruması işlenmiş alternatiflerde olduğu gibi kanatçık köklerinde kesilmez.
Malzeme Seçimi ve Yüzey İşlemi
Standart malzeme, standart yüzey işlemiyle birlikte tedarik edilir. Delme ve kılavuz çekme maruziyetinin endişe kaynağı olduğu uygulamalar için pasivasyon yolunu öneriyoruz; iletkenliğin ağırlıktan daha önemli olduğu durumlarda bakır C110 termal performansı artırır ve birim kütleyi yaklaşık iki katına çıkarır.
Belirtebileceğiniz Tolerans Sınıfları
Genel ölçüler standart toleranslarda çalışır; kritik özellikler ayrıca tutulur. Şekillendirilmiş geometri takım tekrarlanabilirliğini devralır ve delik konumu belirtilen toleransta tutulur. Daha sıkı sınıflar ek bir pres operasyonu gerektirir, bu nedenle takım sonrası değil takım öncesi karar vermekte fayda vardır.
Her Sevkiyat Öncesi Muayene
Düzlük, belirtilen sınır değerine karşı bir granit üzerinde kontrol edilir ve kanatçık adımı optik olarak doğrulanır. Raporlar her partiyle birlikte gönderilir.
Gelen malzeme prese girmeden önce kalınlık ve sertlik açısından kontrol edilir. Şekillendirme sonrası, çizime karşı ölçü ve tolerans doğrulanır.
Parti izlenebilirliği bobinden kutuya kadar uzanır: ısı numarası, pres darbe aralığı ve muayene kaydı ekli kalır, böylece saha sorunu belirli bir üretim serisine bağlanabilir.
Düzlük dökme demir yerine granit üzerinde ölçülür, çünkü lepleme yapılmamış bir plaka üzerinde okuma farklı çıkar. Kayıtlar her iki okumayı da saklar.
Bu Parçanın Kullanıldığı Yerler
Delme ve kılavuz çekme yapılarında, montaj yüzeyi termal derecelendirme kadar önemlidir: termal arayüz malzemesinin homojen yayılıp yayılmayacağını veya bir uçta toplanacağını belirler.
Bir er pens anahtarının delme ve kılavuz çekme hacimlerinde çalıştığı yerlerde, parça-parça tutarlılık saha iadelerini belirler. Bir üretim serisi boyunca tutarlılık, termal eğriyi tek bir bant içinde tutar.
Delme ve kılavuz çekmede taban genellikle montaj arayüzü olarak da işlev görür. Düz bir yüzey, delme ve kılavuz çekme termal pedi için stabil bir yüzey sağlar.
Delme ve kılavuz çekme prototipleri için 10 iş günü, çizim incelemesi ve ilk numune üretimini kapsar. Üretim partileri, kabiliyet onaylandıktan sonra 20 iş gününe geçer.
Teknik Özellikler
Parametre
Değer / Aralık
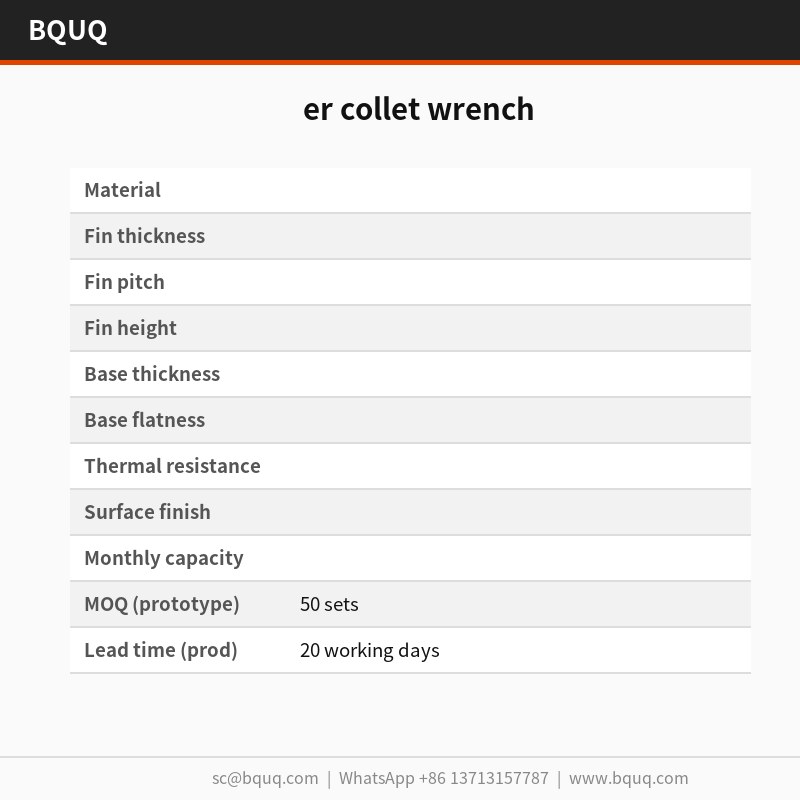
MOQ (prototip)
50 set
MOQ (üretim)
1000 set
Tedarik süresi (prototip)
10 iş günü
Tedarik süresi (üretim)
20 iş günü
SSS: Sipariş Öncesi Sorularınız
Hangi malzemeleri öneriyorsunuz?
Standart seçim olarak önerilir. Aşındırıcı bir ortamda delme ve kılavuz çekme için 6063-T5 öneriyoruz; en yüksek iletkenlik için bakır C110'a geçiyoruz; bu maliyet ve ağırlığı artırır ancak aynı hacimde termal direnci yaklaşık yarıya düşürür.
Ekstrüde edilmiş bir er pens anahtarıyla nasıl karşılaştırılır?
Ekstrüzyon, yılda yaklaşık 500.000 adetin üzerinde daha ucuzdur ve daha pürüzsüz bir profil sağlar. Damgalama bunun altında ve kanatçık kalınlığının 0,5 mm'nin altına düştüğü her yerde kazanır, çünkü ekstrüzyon tutarlılığı koruyamaz. Delme ve kılavuz çekme prototipleri için genellikle takım maliyeti belirleyicidir.
Er pens anahtarı toz boya veya kaplama yapılabilir mi?
Evet. Standart yüzey işlemi uygulanır. RAL 9005 toz boya tabana yaklaşık 0,1 mm ekler; çinko-nikel topraklama için daha iyidir. Eklenen herhangi bir kaplamanın hava akışı ile parça arasında yer aldığını unutmayın, bu nedenle kanatçık köklerini kaplamıyoruz.
CMM raporuyla birlikte 2D çizim ve talep üzerine 3D STEP sağlıyoruz. Her ikisi de düzlük çağrılarını ve takım ayrım çizgilerini gösterir; bu, kendi montajınızda kontrol yapıyorsanız önemlidir.
Hangi kalite sertifikalarına sahipsiniz?
Tesis ISO9001 sertifikalıdır ve parçalar talep üzerine RoHS ve REACH beyanlarıyla sevk edilir. Konteyner kapatılmadan önce üçüncü taraf SGS muayenesi düzenlenebilir; çoğu delme ve kılavuz çekme alıcısının belirttiği budur.
Hat, Dongguan'da tek bir ISO9001 tesisinde yer alır. Presler er pens anahtarı ailesini kapsar ve aylık mevcut taahhüt edilen üretim kapasitesi belirtilen seviyededir.
Standart çelik; opsiyonel pasivasyon yolu; iletkenlik için bakır C110
Tolerans
Kanatçık adımı bir üretim serisi boyunca tolerans içinde tutulur; düzlük doğrudan takımdan korunur
Tedarik süresi
Takım çalışır; çevrim bir hattı besler
MOQ
Aylık üretim kapasite sınırında çalışır
Kapasite
Aylık üretim kapasite sınırında çalışır
Seçim / karşılaştırma
Seçenek
En uygun olduğu yer
Ödünleşim
Damgalanmış tek parça
Tekrarlanabilir kanatçık profili ve lehimli bağlantı olmaması
Düşük kanatçık kalınlığı kalın kesit dayanımını sınırlar
Ekstrüde profil
Basit sabit kesitler
Kanatçık adımını damgalama gibi tutamaz
İşlenmiş alternatif
Karmaşık özellikler ve sıkı detaylar
Parça başına daha yüksek maliyet ve kanatçık köklerinde kesme işlemi
Pasivasyon yolu
Delme ve kılavuz çekme maruziyeti endişeleri
Şekillendirme sonrası ek bir proses adımı ekler
Bakır C110
İletkenliğin ağırlıktan daha önemli olduğu durumlar
Daha yüksek malzeme maliyeti ve ağırlık
Proses / muayene
Aşama
Kontrol
Kayıt
Damgalama
Kalıp her kanatçığı tek darbede şekillendirir; adım tolerans içinde
Takım kurulumu ve darbe kaydı
Şekillendirme
Taban ve kanatçıklar tek parça olarak preslenir; lehimli bağlantı yok
Tek parça doğrulaması
Düzlük
Montaj yüzeyi düzlüğü doğrudan takımdan korunur
Düzlük kontrol kaydı
Yüzey işlemi
Şekillendirme sonrası uygulanır; korozyon koruması kanatçık köklerinde kesilmez
Yüzey işlemi uygulama kaydı
Muayene
Her sevkiyat öncesi muayene
Sevkiyat muayene kaydı
Sıkça Sorulan Sorular
ER pens anahtarında kanatçık adım toleransı nedir?
Kalıp her kanatçığı tek darbede şekillendirir, böylece adım bir üretim serisi boyunca tolerans içinde kalır. Bu tekrarlanabilir kanatçık profili, ekstrüzyonun koruyamadığı şeydir. Montaj yüzeyindeki düzlük de doğrudan takımdan korunur ve termal arayüz temasını homojen tutar.
ER pens anahtarı bakır C110 olarak tedarik edilebilir mi?
Evet. İletkenliğin ağırlıktan daha önemli olduğu durumlarda bakır C110 termal performansı artırır. Standart malzeme standart yüzey işlemiyle tedarik edilir. Delme ve kılavuz çekme maruziyeti endişeleri için pasivasyon yolunu öneriyoruz. Yüzey işlemi şekillendirme sonrası uygulanır.
Kanatçık profili için damgalama ekstrüzyonla nasıl karşılaştırılır?
Damgalama, ekstrüzyonun koruyamadığı tekrarlanabilir bir kanatçık profili sağlar: kalıp her kanatçığı tek darbede şekillendirir, böylece adım bir üretim serisi boyunca tolerans içinde kalır. Taban ve kanatçıklar tek parça olarak preslendiği için kopabilecek lehimli bir bağlantı yoktur. Tek bir darbe tüm anahtarı şekillendirir.
Aylık üretim kapasite sınırında çalışır. Takım çalışır ve çevrim bir hattı besler. Tek bir darbe tüm ER pens anahtarını şekillendirir, böylece parça maliyeti karmaşıklıkla ölçeklenmez. Düşük kanatçık kalınlığı damgalamanın kazandığı yerdir: belirli bir adımdaki kanatçıklar, işlenmiş veya ekstrüde edilmiş bir profile göre milimetreküp başına daha fazla yüzey sağlar.
Yüzey işlemi şekillendirmeden önce mi sonra mı uygulanır?
Yüzey işlemi şekillendirme sonrası uygulanır, böylece korozyon koruması işlenmiş alternatiflerde olduğu gibi kanatçık köklerinde kesilmez. Delme ve kılavuz çekme maruziyetinin endişe kaynağı olduğu uygulamalar için pasivasyon yolunu öneriyoruz. İletkenliğin ağırlıktan daha önemli olduğu durumlarda bakır C110 termal performansı artırır.
Sevkiyat öncesi hangi muayene yapılır?
Her sevkiyat öncesi muayene. Kalıp her kanatçığı tek darbede şekillendirir, böylece adım bir üretim serisi boyunca tolerans içinde kalır. Montaj yüzeyindeki düzlük doğrudan takımdan korunur. Yüzey işlemi şekillendirme sonrası uygulanır, böylece korozyon koruması kanatçık köklerinde kesilmez.
İşlenmiş bir anahtar yerine neden damgalanmış ER pens anahtarı seçilmeli?
Damgalama, ekstrüzyonun koruyamadığı tekrarlanabilir bir kanatçık profili sağlar: kalıp her kanatçığı tek darbede şekillendirir, böylece adım bir üretim serisi boyunca tolerans içinde kalır. Taban ve kanatçıklar tek parça olarak preslendiği için kopabilecek lehimli bir bağlantı yoktur. Tek bir darbe tüm anahtarı şekillendirir, böylece parça maliyeti karmaşıklıkla ölçeklenmez.