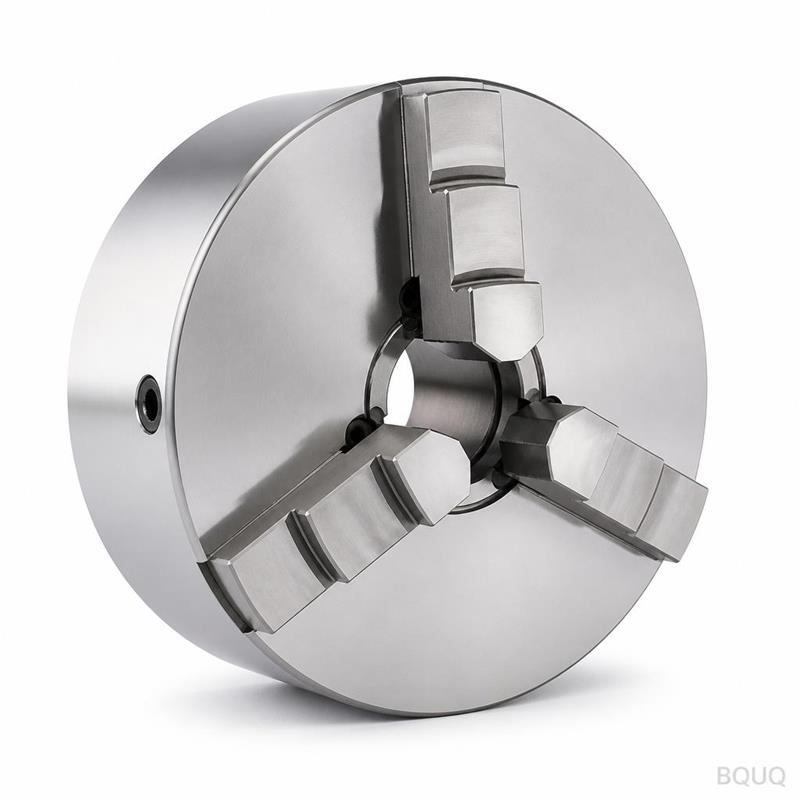
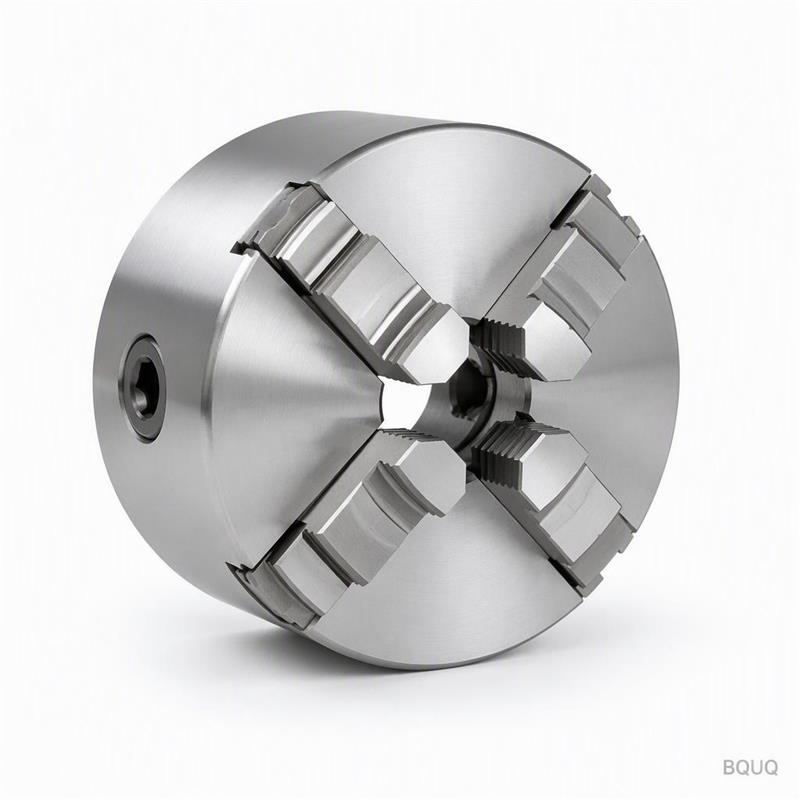
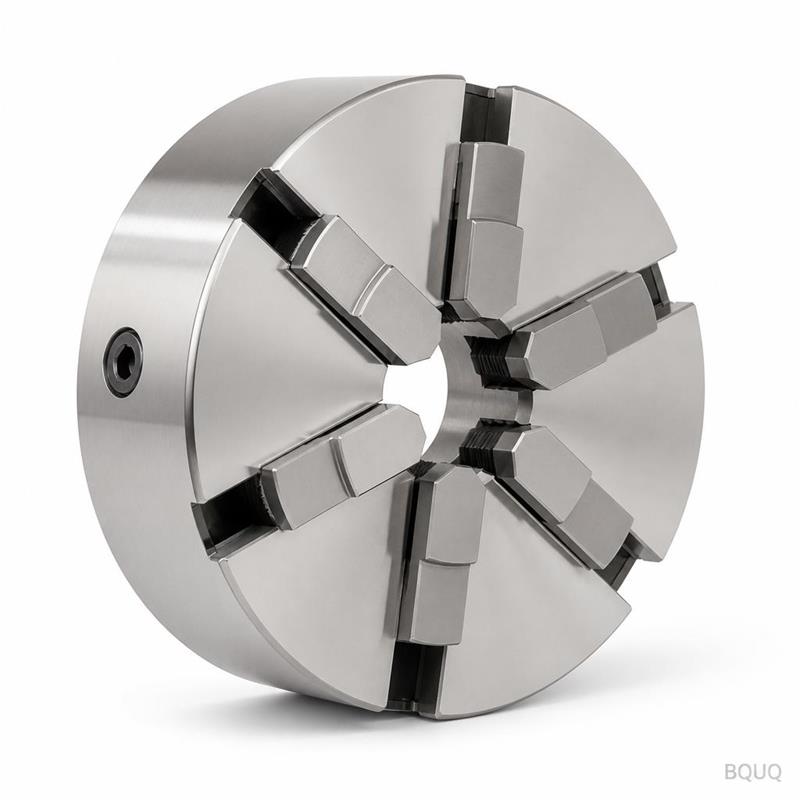
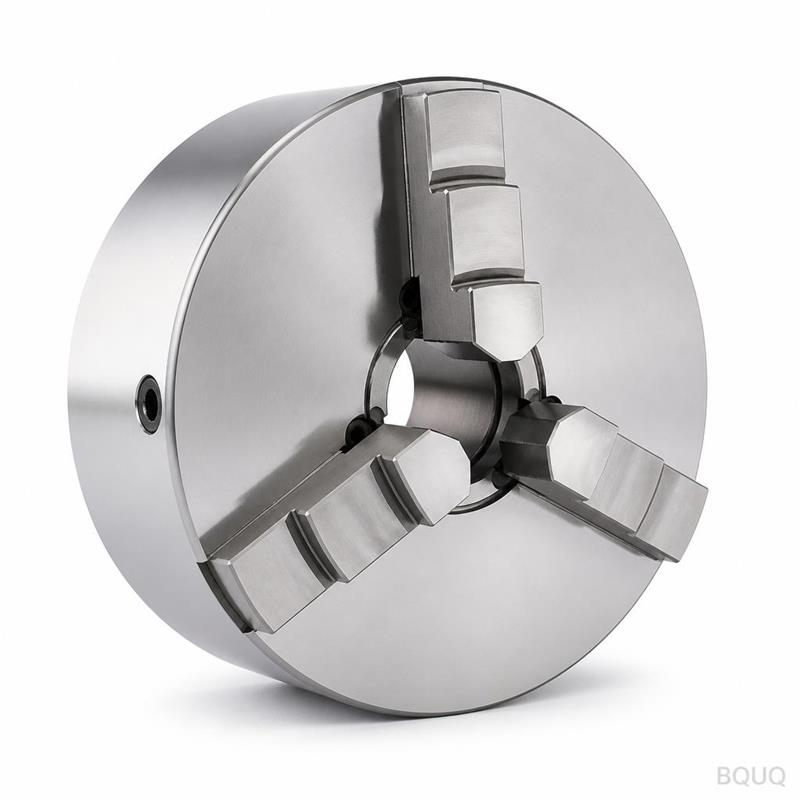
Ahşap torna tezgahı için kollet aynası, taban üzerinde belirli bir hatvede kalın kanatçıklarla ısıl direnç sağlayan, damgalanmış tek parçalı kanatçıklı bir bileşendir. Montaj yüzeyindeki düzlük doğrudan takımdan elde edilir ve her parti bir CMM raporuyla sevk edilir. Damgalanmış yapı parçayı hafif tutar, parti değişkenliğine tolerans gösterir ve kalıp aşınmasını sahada değil, muayene sırasında kanatçık hatvesinde ölçülebilir bir kayma olarak yakalar.
Ahşap torna tezgahı için kollet aynası, altında ısıl direnç sağlar. Kanatçıklar, bir taban üzerinde belirli bir hatvede kalınlıktadır ve her parti, belirli bir değerde bir CMM raporuyla sevk edilir.
Tasarım Yaklaşımı ve Süreç
Taban ve kanatçıklar tek parça olarak preslendiği için, arızalanacak bir lehim bağlantısı yoktur. Montaj yüzeyindeki düzlük doğrudan takımdan elde edilir, bu da ısıl arayüz temasını tekdüze tutar.
Tek bir strok, ahşap torna tezgahı için kollet aynasının tamamını oluşturur, böylece parça maliyeti karmaşıklıkla ölçeklenmeyi durdurur. Takım çalışmaları, ve çevrim bir hattı besler.
Düşük kanatçık kalınlığı, damgalamanın kazandığı yerdir: belirli bir hatvede kanatçıklar, aynı hacimde işlenmiş veya ekstrüde edilmiş bir profile göre metreküp başına daha fazla yüzey sağlar.
Damgalanmış yapı, parti değişkenliğine ekstrüzyondan daha iyi tolerans gösterir: kalıp aşınması ilk olarak kanatçık hatvesinde ölçülebilir bir kayma olarak ortaya çıkar ve bu, sahada değil, muayenede yakalanır.
Presleme, ahşap torna tezgahı için kollet aynasını hafif tutar, zarf boyutuna bağlı olarak, kanatçık yoğunluğundan ödün vermeden, bu da hava akışı yol uzunluğunun muhafazayla zaten sabitlendiği yerlerde önemlidir.
Malzeme Seçimi ve Yüzey İşlemi
Standart malzeme olup, ile birlikte tedarik edilir. Otomatik torna tezgahına maruz kalmanın endişe kaynağı olduğu uygulamalar için pasivasyon hattını öneriyoruz; iletkenliğin ağırlıktan daha önemli olduğu durumlarda ise bakır C110 termal performansı artırır ve birim kütleyi yaklaşık olarak iki katına çıkarır.
Genel ölçüler değerinde çalışır; gibi kritik özellikler ayrı olarak tutulur. Şekillendirilmiş geometri, değerindeki takım tekrarlanabilirliğini devralır ve delik konumu değerinde tutulur. Daha sıkı sınıflar ek bir pres operasyonu gerektirir; bu nedenle kararın takım imalatından sonra değil önce verilmesi faydalıdır.
Her parti, tarafından sağlanan bir CMM raporu içerir. Düzlük, hatve, taban kalınlığı ve delik konumunu kaydederiz ve hattan çıkmadan önce dışındaki her şeyi işaretleriz.
Numune alma, kritik ölçüler için AQL 0.65 ve genel ölçüler için 1.5 olup, her ilk numunede uygulanır. dışındaki sapmalar tam parti ayıklama başlatır.
Düzlük, dökme demir yerine granit üzerinde ölçülür; çünkü değerindeki , taşlanmamış bir plaka üzerinde farklı okunur. Kayıtlar her iki okumayı da saklar.
Nihai muhafaza dir. Her karton parti, miktar ve muayene durumu ile etiketlenir ve kayıt ISO9001 dosyasına karşı 10 yıl boyunca saklanır.
Otomatik torna tezgahında, sınıflandırma muhafazın hâlâ ne kadar hava akışına ihtiyaç duyduğunu belirler. Otomatik torna tezgahı bağlantı noktası sıcaklıklarında, belirli bir hatvedeki kanatçıklar delta-T'yi sensör bütçesi içinde tutar.
Otomatik torna tezgahı ambalajlama ve titreşim kuralları tek parça konstrüksiyona yönlendirir. Ahşap torna tezgahı için preslenmiş bir pens aynası, iki parçalı soğutucularda olağan arıza modu olan yapıştırıcı sünmesine sahip değildir.
Otomatik torna tezgahı tasarımları genellikle 2,0 m/s zorlamalı hava yolu çalıştırır. Belirtilen değerde otomatik torna tezgahı, fan gücü akustik sınırın altında kalarak hedefini koruyabilir.
Otomatik torna tezgahı prototipleri için 10 iş günü, çizim incelemesini ve ilk numuneyi kapsar. Üretim partileri, yetenek onaylandıktan sonra 20 iş gününe geçer.
Teknik Özellikler
Parametre
Değer / Aralık
MOQ (prototip)
50 set
MOQ (üretim)
200 set
Teslim süresi (prototip)
10 iş günü
Teslim süresi (üretim)
20 iş günü
SSS: Sipariş Öncesi Sorularınız
Hangi toleransı tutabiliyorsunuz?
Genel ölçüler ; kritik olanlar ise ayrı olarak tutulur. Şekillendirilmiş özellikler, takım tekrarlanabilirliğini devralır. Çiziminiz daha sıkı gerektiriyorsa, takım yapımından önce bize bildirin; böylece ek pres operasyonunu planlayabiliriz.
Ahşap torna aynası için kollet chuck toz boya veya kaplama yapılabilir mi?
Evet. Standart . RAL 9005'e toz boya, tabana yaklaşık 0,1 mm ekler; çinko-nikel topraklama için daha iyidir. Eklenen herhangi bir kaplamanın ile hava akışı arasında yer aldığını unutmayın, bu nedenle kanat köklerini kaplamıyoruz.
Montaj yüzeyindeki düzlük nedir?
üzerinde ölçülür. Otomatik torna için önemli olan sayı budur, çünkü termal pedin eşit temas etmesi gerekir. Montajınız daha iyisini gerektiriyorsa, belirtin; bir yüzey alma operasyonu ekleyebiliriz.
normal pres tonajında, takım ömrü yaklaşık olarak beklenmelidir. 'de bu 6 ila 12 aydır. Otomatik torna programları için yedek kalıp setlerini sahada bulunduruyoruz; bu, düzlük kaydında aşınma görülürse bekleme süresini ortadan kaldırır.
Yüzey işlemi olmadan teslimat yapabilir misiniz?
Evet, kendi bitirme işlemini yapan müşteriler için preslenmiş halde sevk ediyoruz. Risk, kanatlarındaki taşıma izleridir; bu nedenle bu parçaları içinde ayırıcı tabakalarla paketliyoruz.
Nasıl Üretiyor ve Sevkiyat Yapıyoruz
Doğrudan Dongguan'dan kaynak: bobin stok, şekillendirme, yüzey işleme ve muayene tek bir binada gerçekleşir, bu nedenle düzlük parça paketlenmeden önce doğrulanır.
Otomatik torna tezgahı deneyimimiz 2015'teki ilk takım programına kadar uzanıyor. Bu geçmiş, standart ve değerlerinin iyimser değil muhafazakar olmasının nedenidir.
Kalıp çalışmaları ve çevrim bir hattı besler; CMM raporuyla parti sevkiyatı
MOQ
Parti miktarları; her parti CMM raporuyla sevk edilir
Kapasite
Tek vuruşta parçanın tamamı şekillendirilir; hat çevrimi üretimi
Seçim / karşılaştırma
Seçenek
En uygun olduğu alan
Ödünleşim
Damgalanmış tek parça
Yüksek kanatçık yoğunluğu, düşük ağırlık, lehimli bağlantı yok
Kalıp aşınması kanatçık adımı kayması olarak kendini gösterir
İşlenmiş profil
Karmaşık geometriler
Karmaşıklıkla birlikte ölçeklenen daha yüksek maliyet
Ekstrüde profil
Tekdüze kesit
Parti değişkenliğine karşı daha az toleranslı
Lehimli montaj
Karışık malzemeler
Bağlantı termal çevrim altında arızalanabilir
Düşük kanatçık kalınlığında damgalama
Santimetreküp başına maksimum yüzey
Sıkı adım kontrolü gerektirir
Proses / muayene
Aşama
Kontrol
Kayıt
Şekillendirme
Tek vuruşta parçanın tamamı şekillendirilir; lehimli bağlantı yoktur
Takım çalıştırma parametreleri
Kanatçık adımı
Kalıp aşınması ölçülebilir kayma olarak izlenir
Muayene, parti aşamasında tespit eder
Düzlük
Montaj yüzü doğrudan takımdan korunur
Parti başına CMM raporu
Termal arayüz
Düzlük kontrolü sayesinde üniform temas
Parti başına CMM raporu
Nihai sevkiyat
Her sevkiyat öncesi muayene
Partide CMM raporu
Sıkça Sorulan Sorular
Ahşap torna tezgahı için pens aynası neyden yapılır?
Standart malzeme, belirtilen bir yüzey kalitesiyle tedarik edilir. Otomatik torna tezgahına maruz kalmanın endişe kaynağı olduğu uygulamalar için, bu ortama uygun bir malzeme sınıfı öneriyoruz. Damgalı tek parça konstrüksiyon, bir taban üzerinde adım aralığında kalın kanatçıklar kullanır ve her parti bir CMM raporuyla sevk edilir.
Montaj yüzündeki düzlük doğrudan takımdan korunur, bu da termal arayüz temasını üniform tutar. Taban ve kanatçıklar tek parça olarak preslendiği için, arızalanacak bir lehimli bağlantı yoktur. Muayene, kanatçık adımındaki herhangi bir ölçülebilir kaymayı sahada değil, parti aşamasında tespit eder.
Kanatçık adımı için hangi toleransı belirtebilirim?
Kanatçık adımı takım kontrolünde tutulur ve kalıp aşınması açısından izlenir; aşınma ilk olarak ölçülebilir bir kayma şeklinde kendini gösterir. Damgalı konstrüksiyon, parti bazlı değişkenliği ekstrüzyona kıyasla daha iyi tolere eder. Montaj yüzeyindeki düzlüğü doğrudan takımdan tutarız ve her parti için doğrulama amacıyla CMM raporu sunarız.
Neden işlenmiş veya ekstrüde yerine damgalı konstrüksiyon tercih edilmeli?
Düşük kanatçık kalınlığı, damgalama işleminin öne çıktığı alandır: aynı zarf içinde belirli adımdaki kanatçıklar, işlenmiş veya ekstrüde bir profile kıyasla birim hacim başına daha fazla yüzey sağlar. Tek bir strok tüm parçayı şekillendirir; böylece parça maliyeti karmaşıklıkla birlikte artmaz. Damgalı konstrüksiyon ayrıca parti bazlı değişkenliği ekstrüzyona kıyasla daha iyi tolere eder.
Tek parça tasarım termal performansı nasıl etkiler?
Taban ve kanatçıklar tek parça olarak preslendiği için kopabilecek bir lehim bağlantısı yoktur. Montaj yüzeyindeki düzlük doğrudan takımdan tutulur; bu da termal arayüz temasını homojen kılar. Damgalı tasarım, tutarlı ısı transferi için bir taban üzerinde belirli adımda kalın kanatçıklarla termal direnç sağlar.
Her partiyle birlikte hangi muayene kayıtları sevk edilir?
Her parti bir CMM raporuyla sevk edilir. Muayene, kalıp aşınmasını saha aşamasında değil parti aşamasında kanatçık adımındaki ölçülebilir bir kayma olarak yakalar. Montaj yüzeyindeki düzlük doğrulanır ve CMM raporu kalite kayıtlarınız için kritik ölçüleri belgeler.
Üretim için teslim süresi ve minimum sipariş miktarı nedir?
Kalıp çalışmaları ve çevrim bir hattı besler; parti miktarları ise sizin programınıza göre sevk edilir. Her parti bir CMM raporu ile birlikte gönderilir. Tek bir vuruşta parçanın tamamı şekillendirildiği için parça maliyeti karmaşıklıkla birlikte artmaz; bu da ihtiyaç duyduğunuz hacimde verimli üretim serilerini destekler.