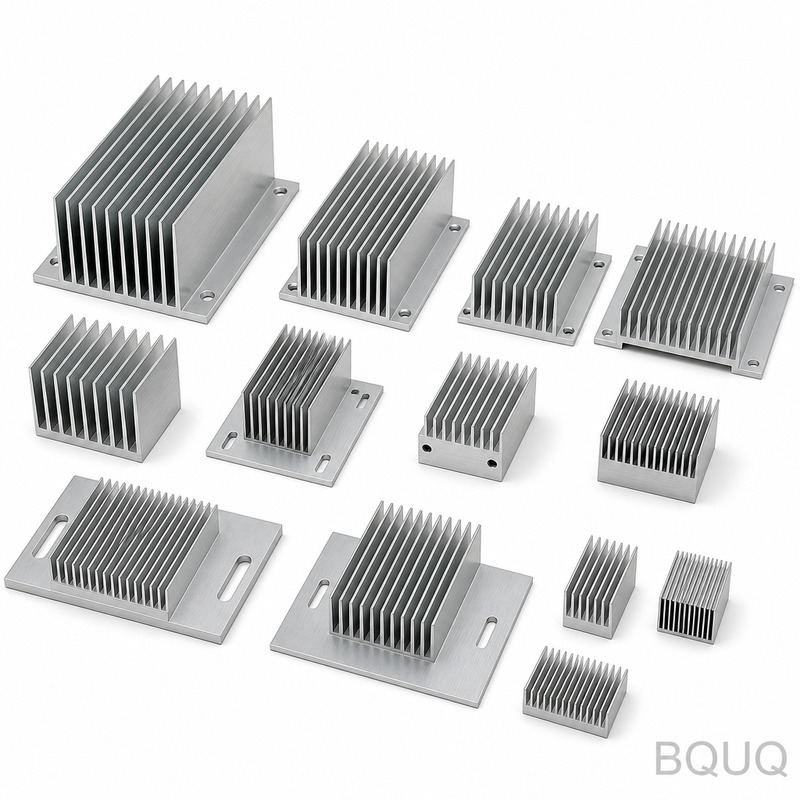
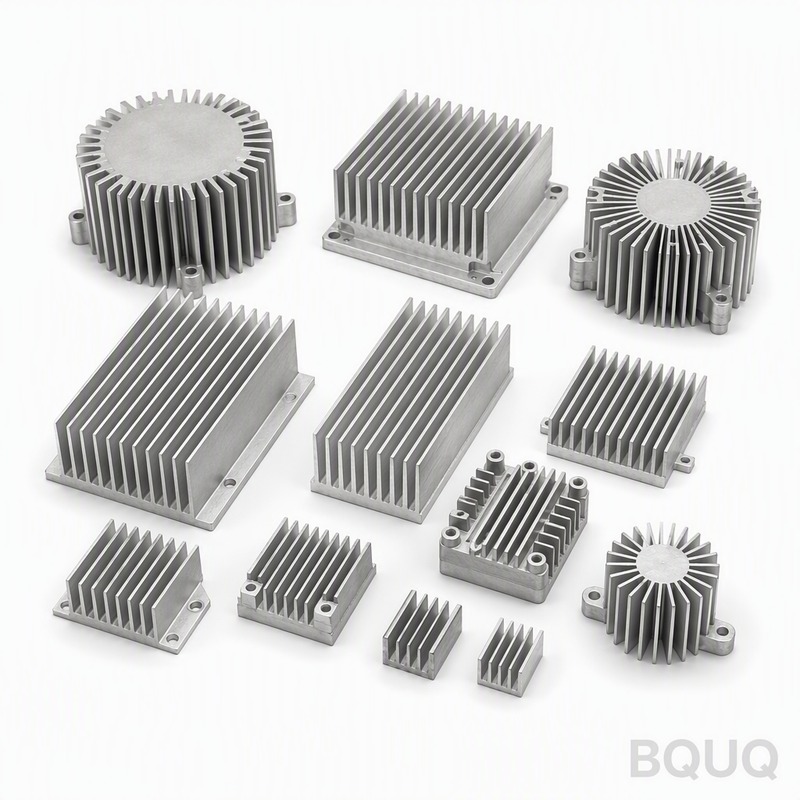
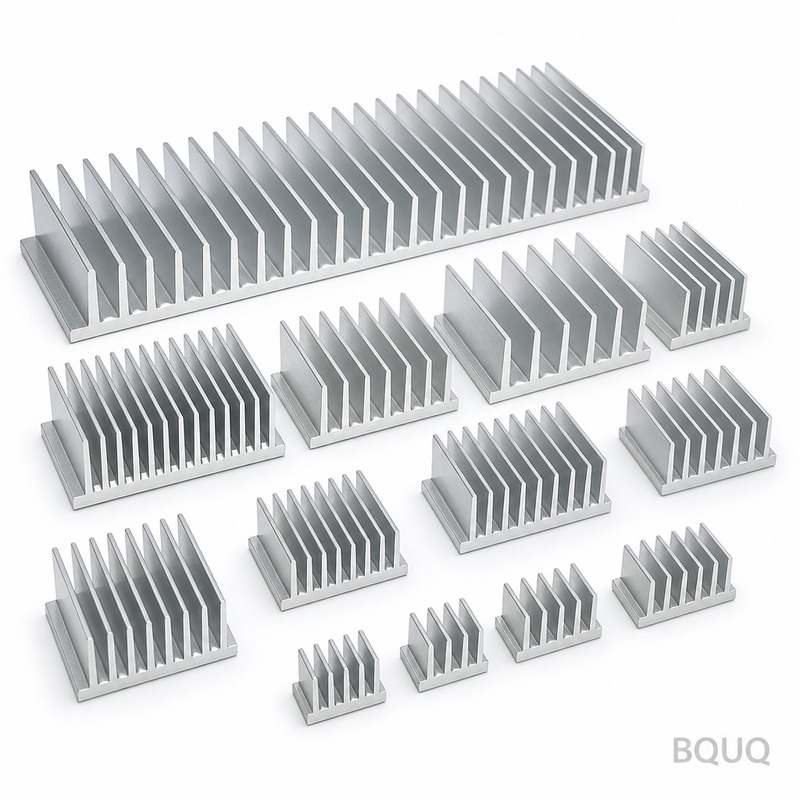
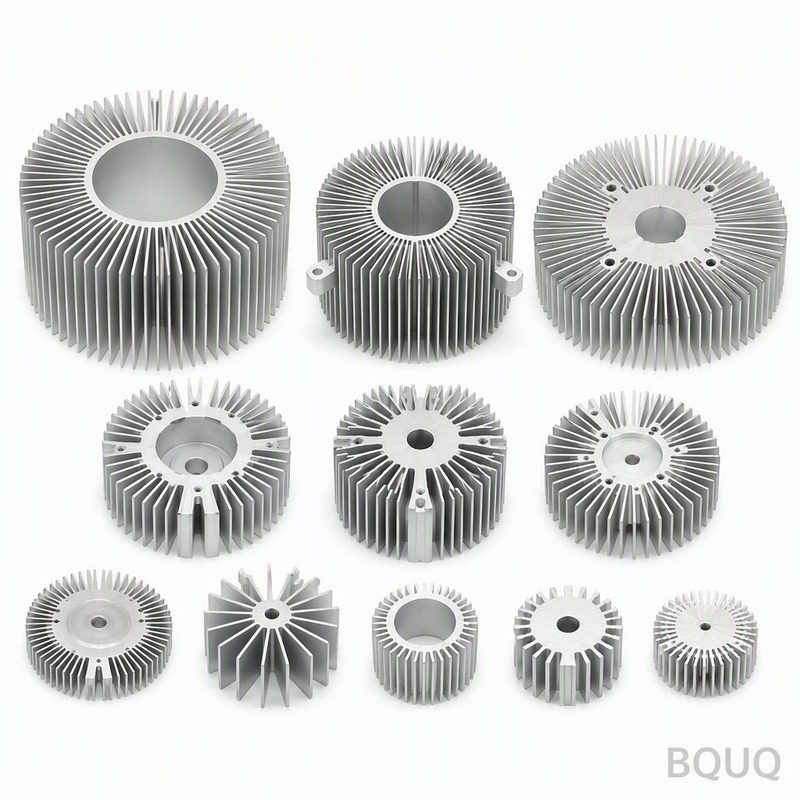
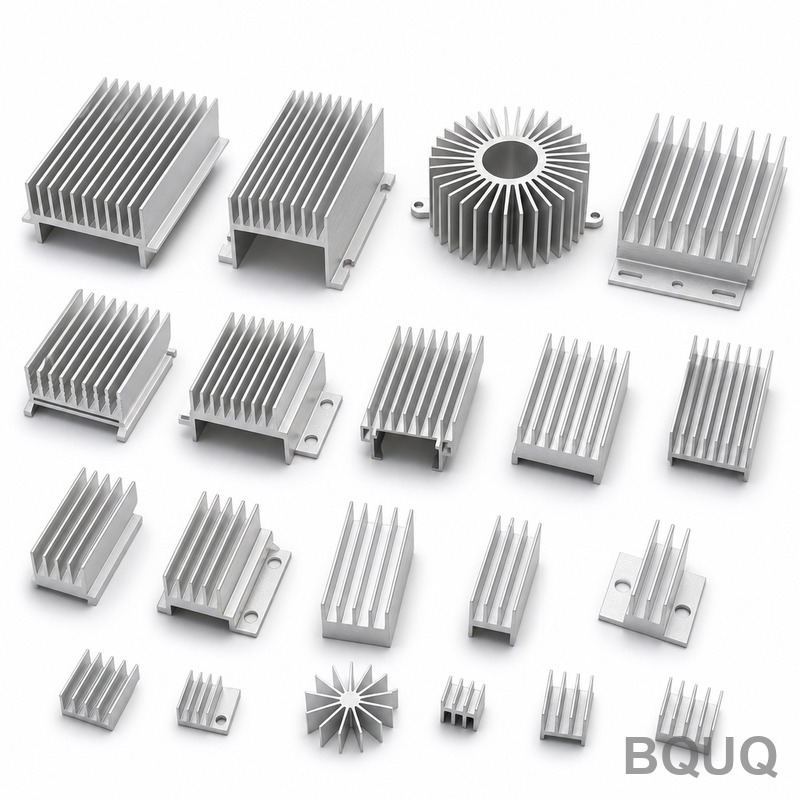
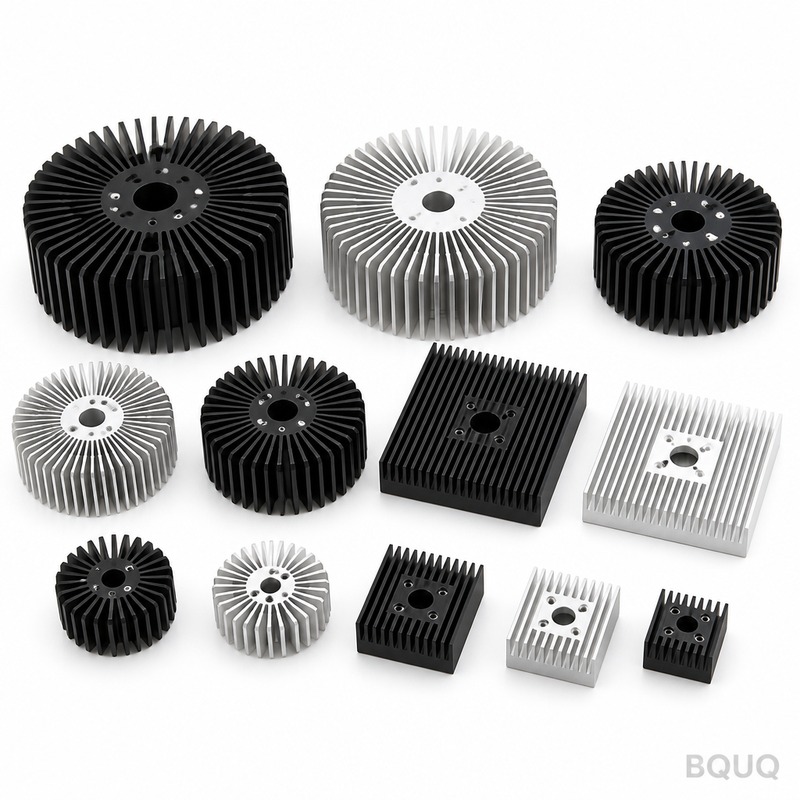
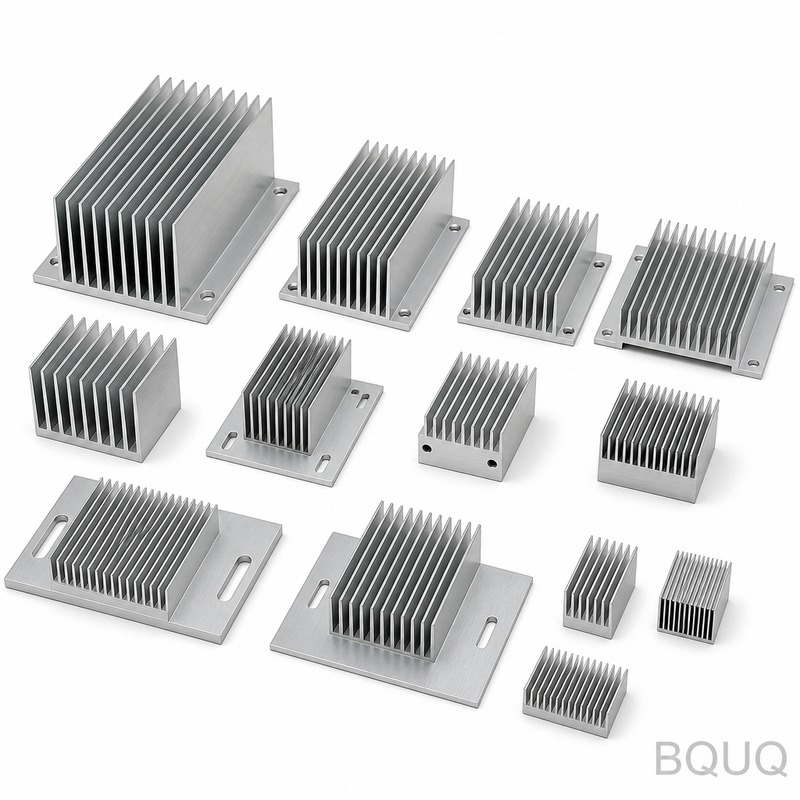
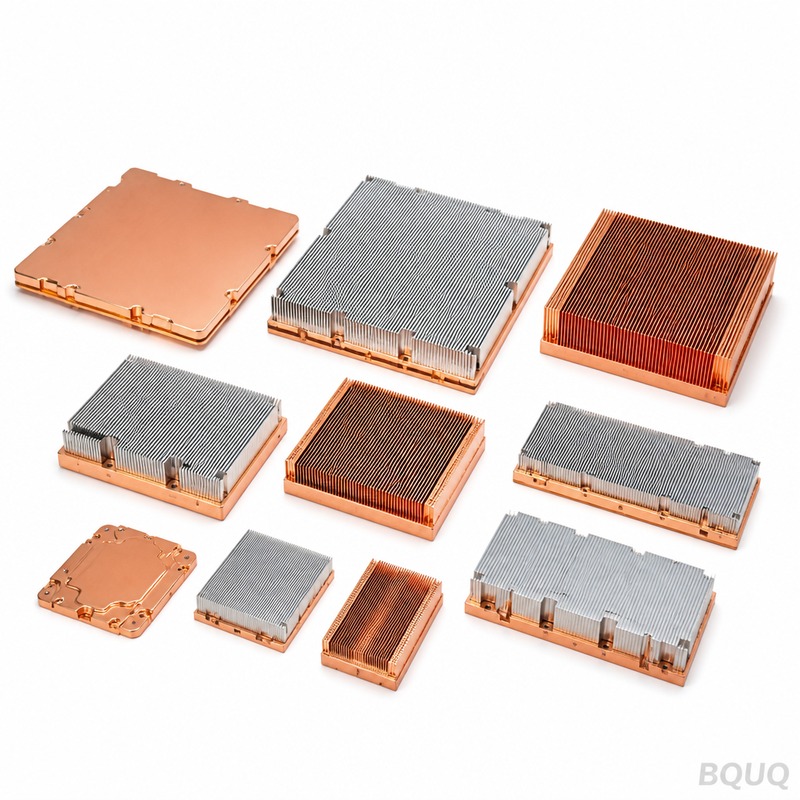
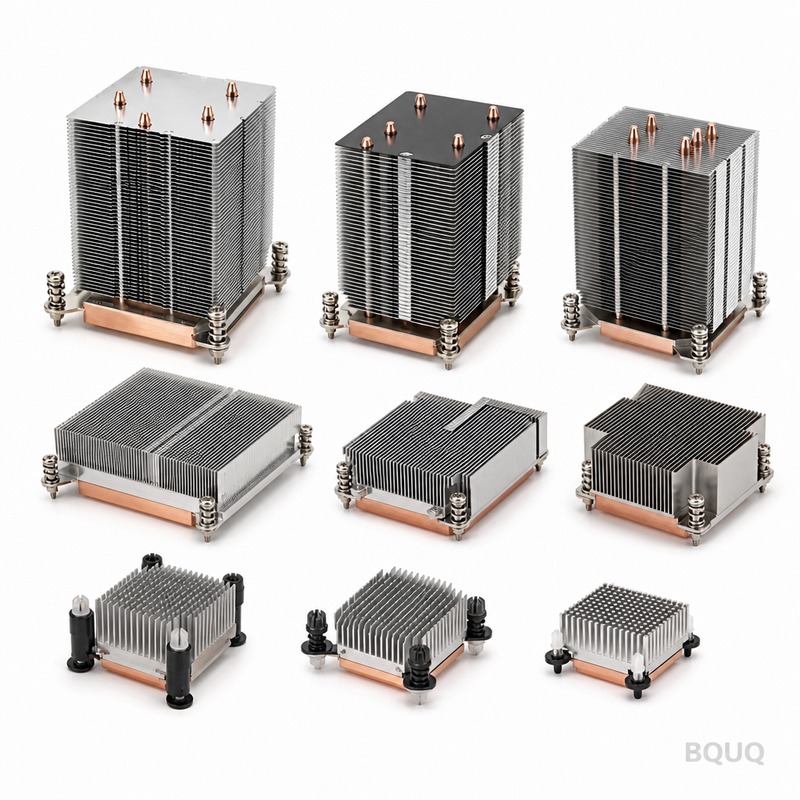
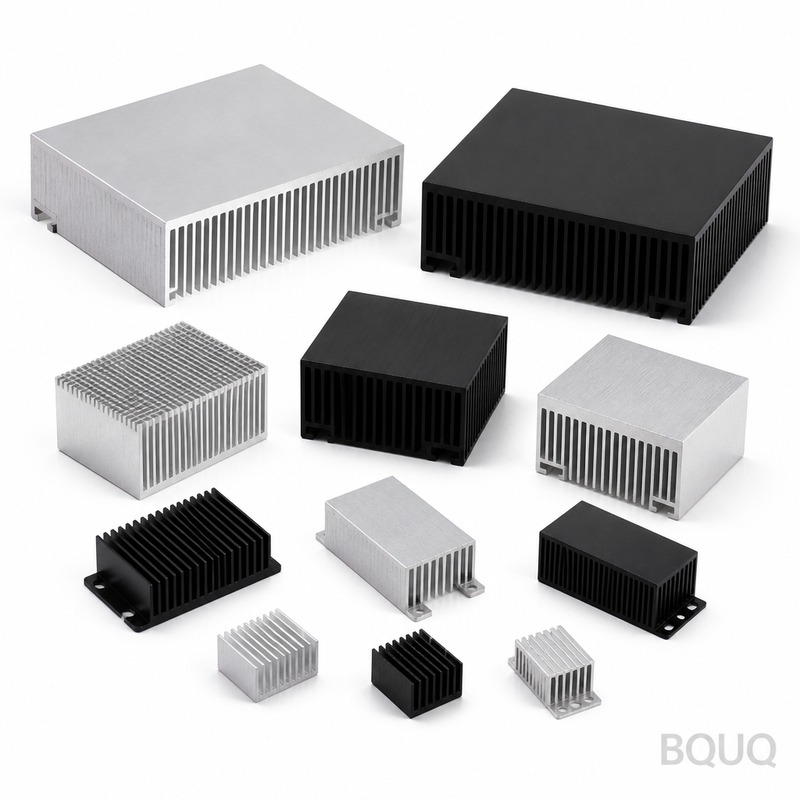
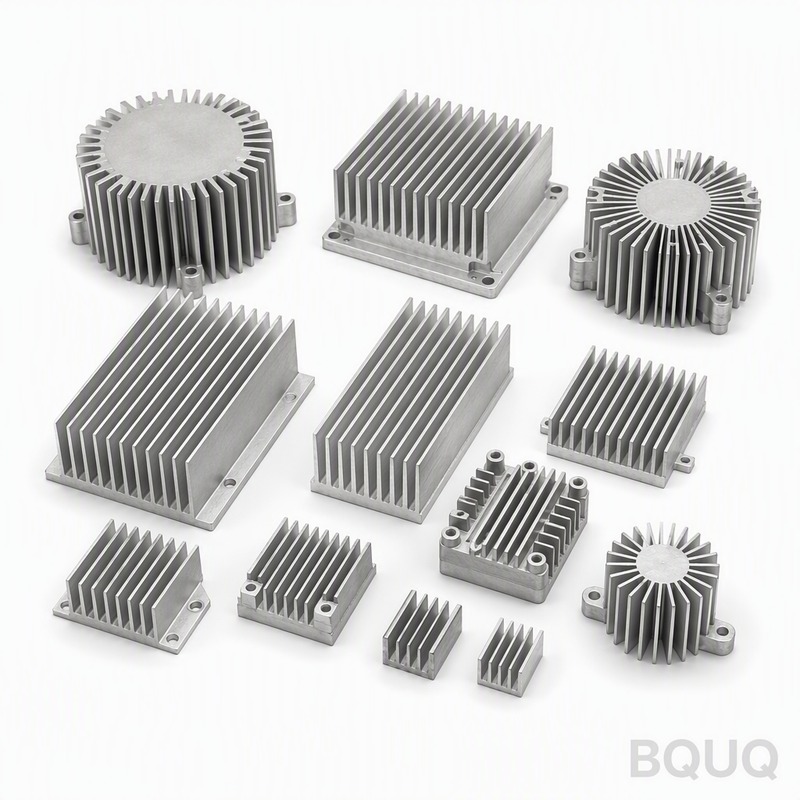
alüminyum ısı emiciler pasif soğutma: saf bakır C110, 1,5 mm hatvede 0,5 mm kanatçıklar, 100 mm üzerinde 0,10 mm düzlük, 1,10 K/W termal direnç. MOQ 500 adet, s...
alüminyum ısı emiciler pasif soğutma
alüminyum ısı emiciler pasif soğutma: 6061-T6 aluminium, 0.3 mm fins at 2.0 mm pitch, 0.15 mm over 100 mm flatness, 0.85 K/W thermal resistance. MOQ 50 pcs, ...
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
BQUQ'nun pasif soğutmalı alüminyum ısı emicileri, 3,0 mm taban ve 1,5 mm hatvede 0,5 mm kanatçıklarla tek parça damgalı bir tasarım kullanır; saf bakır C110'dan 250 T kalıpta preslenir. 100 mm üzerinde 0,10 mm düzlük korur ve ΔT = 75 K'de 2,0 m/s zorlamalı hava ile 1,10 K/W sağlar. Aylık kapasite 50.000 adettir.
3,0 mm taban ve 0,5 mm kanatçıklar bu pasif soğutmalı alüminyum ısı emicilerini tanımlar. Saf bakır C110'dan 250 T kalıpta preslenen ürün, 100 mm üzerinde 0,10 mm düzlük korur ve ΔT = 75 K, zorlamalı hava 2,0 m/s koşullarında 1,10 K/W değeri verir. Aylık üretim 50.000 adettir.
Tasarım Yaklaşımı ve Süreç
Taban ve kanatçıklar tek parça halinde preslendiği için kopabilecek bir lehim bağlantısı yoktur. Montaj yüzeyindeki 100 mm üzerinde 0,10 mm düzlük doğrudan kalıptan elde edilir; bu da termal arayüz temasının homojen kalmasını sağlar.
İnce kanatçık kalınlığı, damgalama yönteminin öne çıktığı noktadır: 1,5 mm hatvede 0,5 mm kanatçıklar, aynı hacim zarfında işlenmiş veya ekstrüde profillere kıyasla birim hacim başına daha fazla yüzey alanı sunar.
Tek parça geometrisi, iki parçalı soğutucularda bulunan yapıştırıcı katmanını ortadan kaldırarak termal yolu kısaltır. Saf bakır C110 ile hava akışı arasında damgalanmış yüzeyin kendisinden başka hiçbir şey yer almaz.
Damgalı yapı, partiler arası değişkenliğe ekstrüzyona göre daha iyi tolerans gösterir: kalıp aşınması ilk olarak kanatçık hatvesinde ölçülebilir bir kayma şeklinde ortaya çıkar ve bu durum saha koşullarında değil, 0,001 mm çözünürlüklü CMM ile muayenede tespit edilir.
Sert anodizasyon Tip III, 25-40 µm kaplama şekillendirme sonrasında uygulanır; böylece korozyon koruması, işlenmiş alternatiflerde olduğu gibi kanatçık köklerinde kesintiye uğramaz.
Malzeme Seçimi ve Yüzey İşlemi
Standart malzeme saf bakır C110 olup, Type III sert anodizasyon, 25-40 µm ile tedarik edilir. EV ve OBC şarj cihazı maruziyetinin endişe kaynağı olduğu uygulamalarda pasivasyon yolunu öneriyoruz; ağırlıktan çok iletkenliğin önemli olduğu durumlarda ise bakır C110 termal performansı artırır ve birim ağırlığı yaklaşık olarak iki katına çıkarır.
Belirtebileceğiniz Tolerans Sınıfları
Genel ölçüler ±0.20 mm'ye kadar çalışır; kanat hatvesinde ±0.03 mm gibi kritik özellikler ayrıca tutulur. Şekillendirilmiş geometri, ±0.05 mm'lik takım tekrarlanabilirliğini devralır ve delik konumu ±0.10 mm'de tutulur. Daha sıkı sınıflar ek bir pres operasyonu gerektirir; bu nedenle kararın takım sonrasında değil, takım öncesinde verilmesi yerinde olur.
Her Sevkiyattan Önce Muayene
Gelen saf bakır C110, prese girmeden önce kalınlık ve sertlik açısından kontrol edilir. Şekillendirme sonrasında, CMM 0.001 mm çözünürlüğü 100 mm'de 0.10 mm'yi ve çizime karşı 1.5 mm'yi doğrular.
Numune alma, kritik ölçüler için AQL 0.65 ve genel ölçüler için 1.5 olup, her ilk numunede CMM 0.001 mm çözünürlüğü uygulanır. ±0.20 mm'nin ötesindeki sapmalar tam lot ayıklama başlatır.
Düzlük, dökme demir yerine granit üzerinde ölçülür; çünkü 20 x 20 x 10 mm'de 100 mm'de 0.10 mm, lepleme yapılmamış bir plaka üzerinde farklı okunur. Kayıtlar her iki okumayı da saklar.
Şekillendirme sonrasında 0.5 mm kanat uçlarını çapak ve çatlak açısından inceliyoruz; çünkü damgalama, hiçbir çizim ölçüsünü kaydırmadan bir kökü yarabilir. Çapak limiti parça bazında belirlenir.
Bu Parçanın Kullanıldığı Yerler
EV ve OBC şarj cihazlarında, 1.10 K/W değeri muhafazanın hâlâ ne kadar hava akışına ihtiyaç duyduğunu belirler. EV ve OBC şarj cihazı bağlantı sıcaklıklarında, 1.5 mm hatveli 0.5 mm kanatçıklar delta-T'yi sensör bütçesi içinde tutar.
EV ve OBC şarj cihazı projeleri bu geometrinin var olma sebebidir. Muhafazanın daha yükseğe çıkamadığı durumlarda tek kaldıraç kanatçık yoğunluğudur ve 0.5 mm stok kalınlığıyla 1.5 mm hatve, alüminyum için pratik üst sınırdır.
Bir alüminyum ısı emicinin pasif soğutmasının EV ve OBC şarj cihazı hacimlerinde çalıştığı yerlerde, parça bazında tutarlılık saha iadelerini belirler. 50.000 adetlik bir seride ±0.05 mm, termal eğriyi tek bir bant içinde tutar.
EV ve OBC şarj cihazı prototipleri için 5 iş günü, çizim incelemesi ve ilk numuneyi kapsar. ±0.05 mm kabiliyeti onaylandıktan sonra üretim partileri 20 iş gününe geçer.
Teknik Özellikler
Parametre
Değer / Aralık
Malzeme
saf bakır C110
Kanatçık kalınlığı
0.5 mm
Kanatçık hatvesi
1.5 mm
Kanatçık yüksekliği
50 mm
Taban kalınlığı
3.0 mm
Taban düzlüğü
100 mm üzerinde 0.10 mm
Termal direnç
1.10 K/W
Termal test koşulu
ΔT = 75 K, zorlamalı hava 2.0 m/s
Yüzey işlemi
sert anodizasyon Tip III, 25-40 µm
Boyut aralığı
20 x 20 x 10 mm
SSS: Sipariş Öncesi Sorularınız
Her partide kaliteyi nasıl doğruluyorsunuz?
Her lot, 0,001 mm çözünürlüklü CMM ile denetlenir ve rapor sevkiyata dahil edilir. 100 mm üzerinde 0,10 mm, 1,5 mm, 3,0 mm ve delik konumunu ±0,20 mm'ye göre kontrol ederiz. Bobinden kutuya kadar lot izlenebilirliği 10 yıl boyunca saklanır.
saf bakır C110 standart tercihtir. Aşındırıcı ortamdaki EV ve OBC şarj cihazı için 6063-T5'i hard anodize Type III, 25-40 µm ile birlikte belirtiyoruz; en yüksek iletkenlik için bakır C110'a geçiyoruz; bu maliyeti ve ağırlığı artırır ancak aynı hacimde termal direnci yaklaşık yarıya düşürür.
100 mm üzerinde 0,10 mm, 25 °C'de granite yüzey plakası üzerinde ölçülür. EV ve OBC şarj cihazı için önemli olan sayı budur, çünkü termal ped eşit temas gerektirir. Montajınız daha iyisini gerektiriyorsa belirtin, bir yüzeysel işleme operasyonu ekleyebiliriz.
Takımlar değiştirilmeden önce ne kadar dayanır?
Normal pres tonajında saf bakır C110 üzerinde yaklaşık bir takım ömrü bekleyin. 50.000 adette bu 6 ila 12 aydır. EV ve OBC şarj cihazı programları için sahada yedek kalıp setleri bulunduruyoruz; bu, düzlük kaydında aşınma görülürse bekleme süresini ortadan kaldırır.
Alüminyum heat sink passive cooling ile skived fin alüminyum heat sink passive cooling arasındaki fark nedir?
Skived kanatçıklar frezelenir, böylece ince, uzun kanatçıklar ve belirli bir yükseklikte daha yüksek yoğunluk elde edersiniz, ancak maliyet doğrudan kanatçık alanıyla ölçeklenir. Stamping, 50.000 adetin altında çok daha düşük birim maliyetle tek darbede aynı sonucu verir. Sabit yükseklikte bir mahfazadaki EV ve OBC şarj cihazı için normalde doğru cevap stamped'dir.
Nasıl Üretiyor ve Sevkiyat Yapıyoruz
Doğrudan Dongguan'dan kaynak: bobin stoğu, şekillendirme, yüzey işleme ve muayene tek bir binada gerçekleşir; böylece 100 mm üzerinde 0,10 mm düzlük, parça paketlenmeden önce doğrulanır.
EV ve OBC şarj cihazı deneyimimiz 2015'teki ilk kalıp programına kadar uzanıyor. Bu geçmiş, standart hard anodize Type III, 25-40 µm ve ±0,20 mm değerlerinin iyimser değil, temkinli olmasının nedenidir.
Fabrika ISO9001 belgesine sahiptir ve PE poşet + petek karton, karton başına 15 kg ile birlikte RoHS ve REACH dokümantasyonunu sevk edebilir. Konteyner kapatılmadan önce talep üzerine üçüncü taraf SGS muayenesi düzenlenir.
Teklif isteyin: sc@bquq.com | WhatsApp +86 13713157787 | Dongguan, Çin
100 mm üzerinde 0,10 mm düzlük; CMM 0,001 mm çözünürlük
Tedarik süresi
Bu proses için standart: kalıp onayından sonra 2–4 hafta
MOQ
Bu proses için standart: 5.000 adet
Kapasite
Ayda 50.000 adet
Seçim / karşılaştırma
Seçenek
En uygun kullanım
Ödünleşim
Tek parça preslenmiş bakır C110
Düşük kanat kalınlığıyla yüksek hacimli pasif soğutma
250 T kalıp gerektirir; kalıp aşınması kanat adımını kaydırır
İşlenmiş profil
Düşük hacim veya karmaşık geometriler
Parça başına daha yüksek maliyet; metreküp başına daha az yüzey
Ekstrüde profil
Basit sabit kesitler
1,5 mm adımda 0,5 mm kanatlara ulaşamaz; parti varyasyonu daha zor tespit edilir
Yapıştırıcılı iki parçalı soğutucu
Karışık malzemeli montajlar
Yapıştırıcı katmanı termal direnç ekler ve arızalanabilecek bir bağlantı oluşturur
Proses / muayene
Aşama
Kontrol
Kayıt
Presleme
250 T kalıp presleri taban ve kanatçıkları tek parça olarak şekillendirir
Kalıp kurulum föyü ve ilk numune muayenesi
Düzlük
Montaj yüzeyinde 100 mm üzerinde 0,10 mm, kalıptan itibaren korunur
0,001 mm çözünürlükte CMM raporu
Kanatçık adımı
1,5 mm adım, kalıp aşınma kayması açısından izlenir
Ölçülen adım değerlerini içeren muayene kaydı
Yüzey kalitesi
Sert anodizasyon Tip III, şekillendirme sonrası 25–40 µm uygulanır
Kaplama kalınlığı sertifikası
Nihai muayene
Her sevkiyat öncesi muayene
Sevkiyat muayene kaydı
Sıkça Sorulan Sorular
Bu alüminyum ısı emicinin ısıl direnci nedir?
2,0 m/s zorlamalı havada ΔT = 75 K koşulunda 1,10 K/W değeri verir. Tek parça preslenmiş bakır C110 yapısı, iki parçalı soğutucularda bulunan yapıştırıcı katmanını ortadan kaldırarak ısıl yolu kısaltır. 100 mm üzerinde 0,10 mm düzlük, ısıl arayüz temasının homojen kalmasını sağlar.
Hangi malzeme kullanılıyor ve neden alüminyum yerine bakır?
Parça saf bakır C110'dan preslenmiştir. Bakır, alüminyuma kıyasla daha yüksek ısıl iletkenlik sunar ve 250 T presleme prosesi 3,0 mm taban ile 0,5 mm kanatçıkları tek parça olarak şekillendirir. Korozyon koruması için şekillendirme sonrası Sert anodizasyon Tip III, 25–40 µm uygulanır.
Kanatçık ölçüleri ve hatvesi nedir?
Kanatçıklar 1,5 mm hatvede 0,5 mm kalınlığında olup 3,0 mm tabana sahiptir. Bu düşük kanatçık kalınlığı, aynı hacimde işlenmiş veya ekstrüde edilmiş profile kıyasla birim hacim başına daha fazla yüzey alanı sağlar. Kalıp aşınması ilk olarak kanatçık hatvesinde ölçülebilir bir kayma olarak kendini gösterir ve 0,001 mm çözünürlükteki CMM ile tespit edilir.
Hangi düzlük ve toleransı tutabiliyorsunuz?
Montaj yüzeyinde 100 mm üzerinde 0,10 mm düzlüğü doğrudan kalıptan tutuyoruz. Muayenede 0,001 mm çözünürlükte CMM kullanılır. Bu, termal arayüz temasının homojen kalmasını sağlar ve sevkiyat öncesinde kanatçık hatvesindeki herhangi bir kalıp aşınması kaymasını yakalar.
Aylık üretim 50.000 adettir. Bu presli işlem için standart MOQ 5.000 adettir ve teslim süresi kalıp onayından sonra tipik olarak 2–4 haftadır. Kapasite, 250 T kalıp ve tek parça presli yapı ile ölçeklenir.
Korozyon koruması nasıl uygulanır ve şekillendirmeden sonra dayanır mı?
Sert anodizasyon Tip III, 25–40 µm, şekillendirmeden sonra uygulanır; böylece korozyon koruması, kaplamanın şekillendirmeden önce yapıldığı durumlarda olduğu gibi kanatçık köklerinde kesilmez. Bu, saf bakır C110 ile hava akışı arasındaki presli yüzeyi korur.
Neden ekstrüzyon yerine presli yapı tercih edilmeli?
Presli yapı, parti varyasyonunu ekstrüzyona kıyasla daha iyi tolere eder. Kalıp aşınması ilk olarak kanatçık hatvesinde ölçülebilir bir kayma olarak kendini gösterir ve muayene bunu sahada değil, CMM 0,001 mm çözünürlükte yakalar. Ayrıca birim hacim başına daha fazla yüzey için 1,5 mm hatvede 0,5 mm kanatçıklar elde edilir.