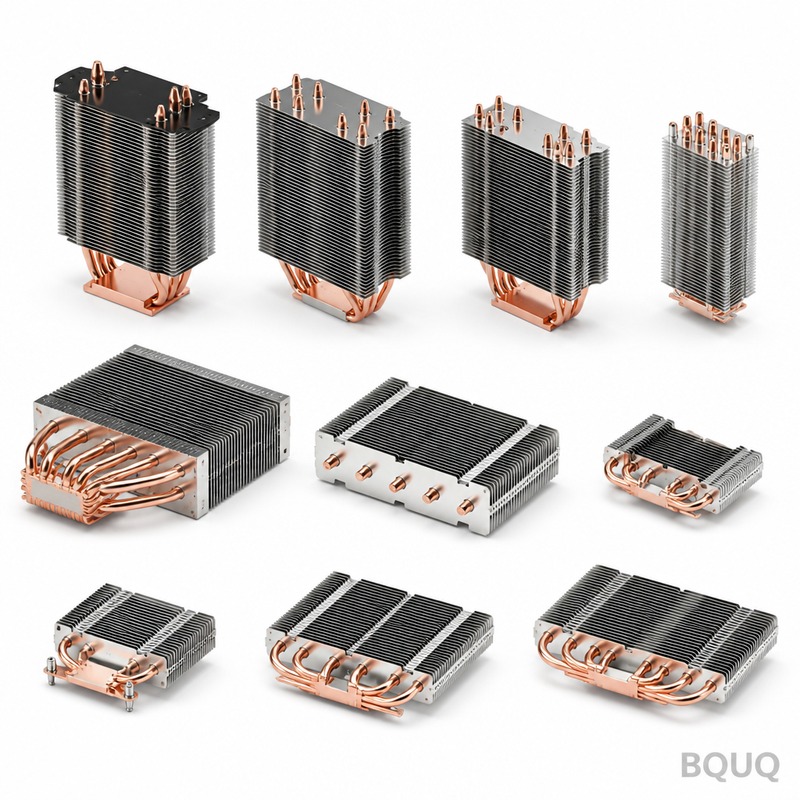
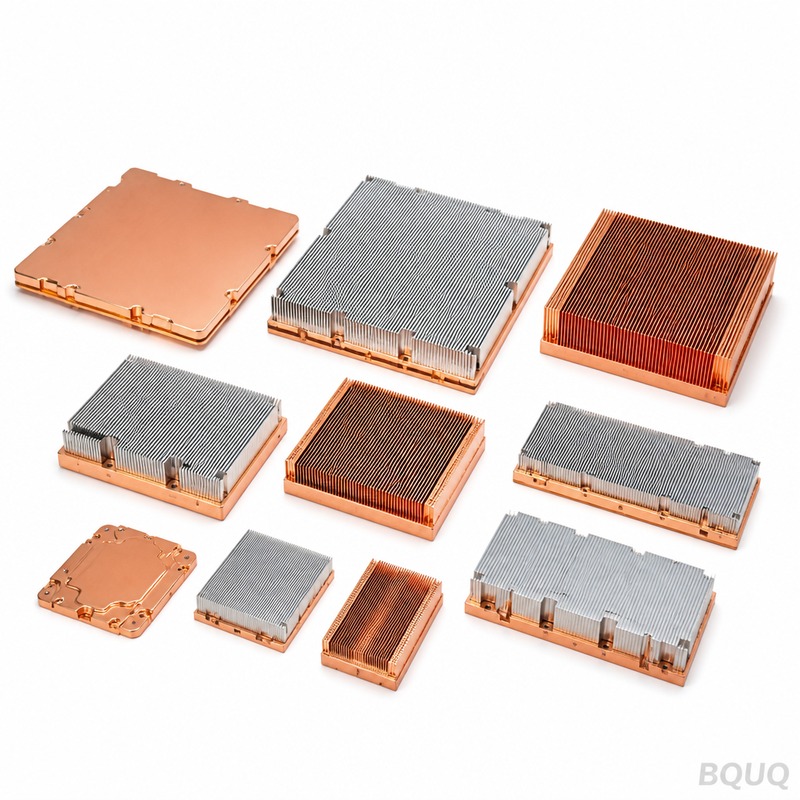
Bu Isı Borulu Soğutucunun Yaptığı İş — Ve Önemli Olan Rakamlar Bu, yüksek yoğunluklu termal yükler için tasarlanmış yapıştırmalı kanatlı bir ısı borulu soğutucudur — IGBT modülleri
Hassas Isı Borulu Soğutucu | BQUQ CNC Üretim Çin
Bu Isı Borulu Soğutucunun Yaptığı İş — Ve Önemli Olan Rakamlar Bu, yüksek yoğunluklu termal yükler için tasarlanmış yapıştırmalı kanatlı bir ısı borulu soğutucudur — IGBT modülleri, lazer diyotları ve
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Bu Isı Borulu Soğutucunun Yaptığı İş — Ve Önemli Olan Rakamlar
Bu, yüksek yoğunluklu termal yükler için tasarlanmış yapıştırmalı kanatlı bir ısı borulu soğutucudur — IGBT modülleri, lazer diyotları ve CPU/GPU dizileri gibi. Bakır veya alüminyum taban plakasını işliyoruz, ısı borularını pres geçme veya lehimleme ile monte ediyoruz ve temas yüzeyini 0,02 mm düzlükte CNC ile tıraşlıyoruz. Aynı hacimdeki katı alüminyum ekstrüzyona kıyasla %25–40 termal direnç düşüşü elde edersiniz. Kritik montaj deliklerinde toleranslar ±0,01 mm'de tutulur, taban paralelliği 0,03 mm içinde kalır ve taban sertliği 48 HRC'ye ulaşır (alüminyum için T6 temper, bakır için H02). Prototipler için teslim süresi 15 gündür, seri üretim 20–25 günde sevk edilir. Her birim numune alınarak değil, tamamı kontrol edilerek sevk edilir.
Isı Borularını Tabana Nasıl Bağlıyoruz — Lehimleme vs. Pres Geçme ve Neden Önemli
İki yöntem kullanıyoruz ve siz titreşim profilinize ve termal bütçenize göre seçim yapıyorsunuz. Lehim bağlantısı (kurşunsuz SAC305), X-ray ile ölçülen %2'nin altında boşluk oranı ve 0,01 °C/W temas direnci sağlar. CNC ile işlenmiş kanallara pres geçme, 0,02 mm sıkı geçme sağlar — lehim boşluğu yoktur, ancak termal direnç biraz daha yüksektir (0,03 °C/W). Her iki yöntemde de, boru-kanal temas alanını maksimize etmek için standart bir parmak freze yerine özel bir form takımıyla ısı borusu kanallarını CNC ile işliyoruz. Isı borusu montajında salgı, tüm boru uzunluğu boyunca 0,05 mm'de tutulur. Bu, damgalanmış ve kıvrılmış bir parça değil — işlenmiş bir arayüzdür.
Taban ve Kanatlar İçin Kullandığımız Malzemeler ve Isıl İşlem
Taban plakası seçenekleri: C1100 bakır (oksijensiz, %101 IACS iletkenlik) veya 6061-T6 alüminyum (T6 durumunda 48 HRC eşdeğeri sertlik). Kanatlar ya 1100 alüminyum (0,2 mm kalınlık, 2,5 mm hatve) ya da C1020 bakırdır (0,15 mm kalınlık, 2,0 mm hatve). Kanat yuvalarını EDM ile değil, 0,5 mm karbür testere ile işliyoruz, böylece kanat kenarları 0,05 mm'nin altında çapaksız kalır. Bakır tabanlar için, lehim akıtma öncesi oksidasyonu önlemek amacıyla nikel kaplama (3–5 µm) uyguluyoruz. Sinterlenmiş fitilli bir ısı borusuna ihtiyacınız varsa, 10 yıllık ısı borusu üretim deneyimine sahip bir ortaktan tedarik ediyoruz — ancak tüm işleme ve montajı kendi tesisimizde yapıyoruz. Sertlik, her partide tahminen değil, Rockwell test cihazı ile doğrulanır.
Temas Yüzeyinde CNC İşleme Toleransları ve Yüzey Kalitesi
Alt yüzey — CPU'nuza veya IGBT'nize temas eden yüzey — en kritik olanıdır. Tabanın tamamında (300 mm x 300 mm'ye kadar) düzlüğü 0,02 mm'de tutuyoruz. Temas yüzeyinde yüzey kalitesi Ra 0,4 µm'dir; bu, 0,05 mm TIM katmanı için dışarı pompalamadan yeterince incedir. Montaj delikleri ±0,01 mm toleransla delinir ve raybalanır; datum'a göre gerçek konum 0,05 mm'dir. Honlanmış bir yüzey gerekiyorsa, talep üzerine Ra 0,2 µm'ye kadar çıkıyoruz — 100 adedin altında ek ücret yoktur. Bu rakamlara nasıl ulaştığımıza dair referans için CNC işleme toleransları rehberimizi okuyun — çiziminize uygulayabileceğimiz standart, hassas ve yüksek hassasiyet sınıfları arasındaki farkı açıklar.
Her Sevkiyattan Önce Muayene — X-Ray, CMM ve Termal Test
İlk parça raporuna dayanarak sevkiyat yapmıyoruz. Her bir Isı Borulu Soğutucu, üç aşamalı bir muayeneden geçer. İlk olarak, bir koordinat ölçüm makinesi (CMM) tüm kritik boyutları (±0,01 mm) kontrol eder — parça başına 30–40 nokta, kayıtlı ve izlenebilir. İkinci olarak, dijital bir X-ray ünitesi lehim bağlantısını boşluklar için tarar — boşluk alanı %2'nin üzerinde olan herhangi bir birimi reddediyoruz. Üçüncü olarak, bir termal test düzeneği (ısıtılmış bakır blok, termokupl ızgarası) 80 W girişte gerçek termal direnci ölçer. Teorik değerden %5'ten fazla sapma olursa, yeniden işliyor veya hurdaya ayırıyoruz. Sevkiyatınızdaki her birimin seri numarasıyla birlikte bir PDF raporu alırsınız. Bizim hassas üretim tanımımız budur, Çin'de sıfır kestirmeyle üretilir.
Teslim Süresi, Minimum Sipariş ve Prototipten 10.000 Birime Nasıl Ölçekleniyoruz
Prototip (1–5 adet): 15 gün. Pilot üretim (20–50 adet): 18 gün. Seri üretim (500+ adet): 20–25 gün. Minimum siparişimiz yoktur — test için tek bir birim sipariş edin, 10.000 parçalık bir üretimle aynı takım ve özenle işleyelim. Fark kurulum süresindedir: prototipler için standart takım tutucular ve manuel prob kullanırız; seri üretim için özel fikstürler ve proses içi ölçüm kullanırız. Takım seçenekleriniz için CNC kesici takım seçim rehberimize bakın — bakır ve alüminyum için karbür kalitelerini nasıl seçtiğimizi açıklar; bu, yüzey kalitenizi ve maliyetinizi doğrudan etkiler. Dongguan'da 35 CNC işleme merkezi, 12 pres makinesi ve 6 yay sarma makinesiyle 20 yıllık bir fabrikayız — soğutucular bizim için yan iş değil, ana ürün hattıdır.
Isı Borularını Nakliyede Nasıl Paketliyor ve Koruyoruz
Isı boruları kırılgandır — yanlış noktada 0,5 mm'lik bir göçük kılcal hareketi öldürür. Her birimi, ısı boruları bir boşlukta asılı olacak şekilde özel EVA köpük yerleştiriciyle paketliyoruz — kutu duvarlarıyla temas yok. Bakır tabanlar için sadece plastik sargı değil, VCI (buhar korozyon inhibitörü) kağıdı uyguluyoruz. Her kutu, bir nem emici paket ve nem göstergesi kartı ile kapatılır. Hava kargo için ISTA 2A standartlarına test edilmiş çift duvarlı oluklu kutular kullanıyoruz. Deniz taşımacılığı için kaymaz tabakalar ve kenar koruyucularla ahşap palet ekliyoruz. Masanıza bükülmüş bir ısı borusu gelmeyecek — 2018'den bu yana 200.000'den fazla soğutucu birimi sevk ettik ve hasar oranı %0,1'in altındadır.
Özel Bir Isı Borulu Soğutucuya İhtiyacınız Olduğunda — Sizden İhtiyacımız Olanlar
Bize bir STEP veya IGES dosyası ve kritik boyut çağrıları içeren bir 2D PDF gönderin. Henüz çiziminiz yoksa, mevcut soğutucunun bir fotoğrafını ve termal yükü (watt cinsinden) ve ortam sıcaklığını gönderin. 48 saat içinde bir kanat yoğunluğu ve ısı borusu sayısı önereceğiz. Ayrıca bir rakibin parçasını tersine mühendislikle de çözebiliriz — bunu 30'dan fazla müşteri için yaptık. Sadece montaj deliği desenini ve bileşen ayak izini söyleyin. Bir numune işleyeceğiz, test düzeneğimizde test edeceğiz ve üretim siparişi vermeden önce size termal verileri göndereceğiz. Biz böyle çalışıyoruz — minimum sipariş yok, minimum sipariş miktarı yok, baskı yok. Sadece hassas üretim ve dürüst rakamlar.
Özellik
Değer / Aralık
Taban Malzemesi
C1100 Bakır (%101 IACS) veya 6061-T6 Alüminyum
Kanat Malzemesi
1100 Alüminyum (0,2 mm) veya C1020 Bakır (0,15 mm)
Taban Sertliği
48 HRC (Alüminyum T6) / 40 HRC (Bakır H02)
Temas Yüzeyi Düzlüğü
0,02 mm (300 x 300 mm tabana kadar)
Yüzey Kalitesi (temas yüzeyi)
Ra 0,4 µm (Ra 0,2 µm isteğe bağlı)
Delik Toleransı
±0,01 mm (delinmiş ve raybalanmış)
Gerçek Konum (delikler)
Datum'a göre 0,05 mm
Isı Borusu Salgısı
Tüm boru uzunluğu boyunca 0,05 mm
Lehim Boşluk Oranı
<%2 (X-ray ile doğrulanmış)
Termal Direnç (lehim bağlantısı)
0,01 °C/W temas direnci
Teslim Süresi (prototip)
15 gün
Teslim Süresi (seri üretim)
20–25 gün
Minimum Sipariş
Minimum sipariş yok — 1 adet kabul edilir
Muayene
Seri numarasına göre %100 CMM + X-ray + termal test