Kamera Modülü EMI Kalkanı Damgalama: 0.15mm SUS304, Derin Çekme, Ayda 5M Adet
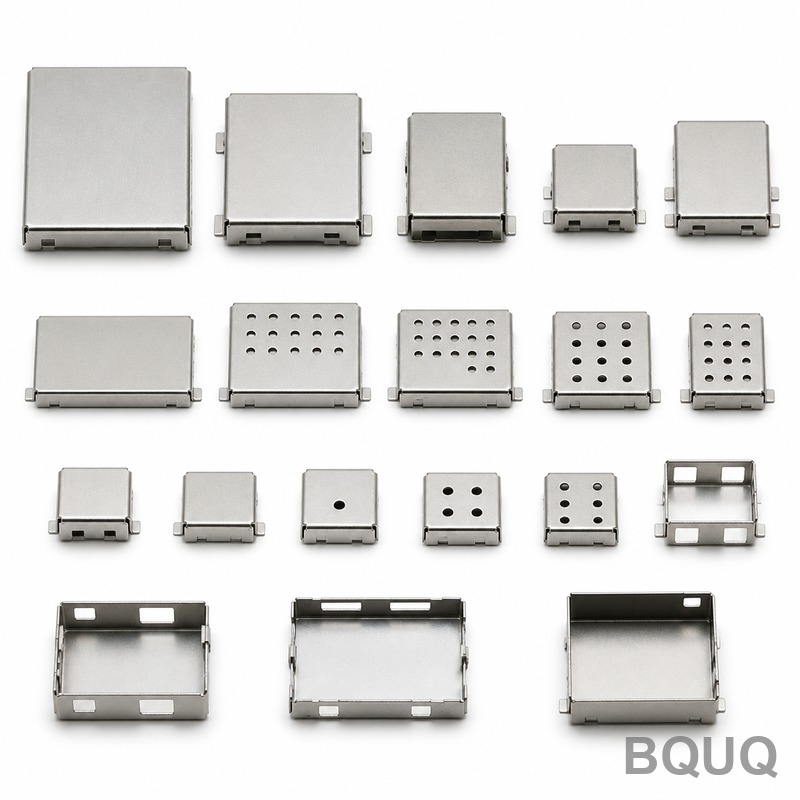
Kamera modülü EMI kalkanı, iki parmağınız arasında bükebileceğiniz kadar ince, çekilmiş paslanmaz bir kaptır. 0.15mm'de SUS304, akıllı telefon kamerasının ihtiyaç duyduğu kalkanlamayı sağlar, ancak takıma neredeyse hiç tutunma payı ve kalıba neredeyse hiç itme payı bırakmaz. Bunu ayda beş milyon adetle çarptığınızda parça artık bir çizim olmaktan çıkar ve takım ömrü ile tutarlılık sorununa dönüşür.
Proje Arka Planı & Zorluk
Shenzhen'deki bir tüketici elektroniği OEM'i, amiral gemisi bir kamera modülü için kalkanlama kutusuna ihtiyaç duydu. Kalkan doğrudan görüntü sensörünün ve sürücü IC'lerinin üzerinde yer alır, bu nedenle modül çevresindeki elektromanyetik girişimi engellemeli ve aynı zamanda telefonun iç yığın yapısına sığacak kadar alçak kalmalıdır. Önceki tedarikçileri düz duvarları başarabiliyor ancak derin çekilmiş köşeyi tutamıyordu: çekme sonrası alt kavis bölgesinde mikro çatlaklar oluşuyor ve kap boyunca kaplama kalınlığı sapıyordu, bu da son testte aralıklı kalkanlama arızalarına dönüşüyordu.
Malzeme, şekillendirilebilirliği için değil, kalkanlama performansı ve korozyon direnci için seçilen 0.15mm kalınlığında SUS304 paslanmaz çeliktir. Hızlı iş sertleşmesi yapar: her çekme geçişi akma dayanımını artırır ve kalan sünekliği düşürür, bu nedenle daha kalın stokta tek geçişte temiz şekillenen bir kap, aynı geometri 0.15mm'de denendiğinde köşede çatlar. Çizim, ±0.03mm içinde 2.5mm kap derinliği, ±0.05mm içinde toplam yükseklik, çatlaksız alt kavis ve 1-2µm'de homojen elektrolitik nikel gerektirir.
Hacim hedefi, progresif kalıpta ayda 5.000.000 adetti. Bu oranda takım aşınması ve galling (soğuk kaynama) artık bakım kalemleri olmaktan çıkıp tüm sürecin kendisi haline gelir: 0.15mm paslanmaz, kalıp çeliğine karşı hızla galling yapar ve tek bir pürüzlü çekme yarıçapı şekillendirmek yerine yırtar. Bu kadar ince bir şeridi yüksek vuruş hızlarında germeden veya katlamadan işlemek, sorunun ikinci yarısıydı.
Kalkanlama performansı parçanın var olma nedenidir, ancak ilk başarısız olan çekilmiş geometridir. Alt kavisteki bir çatlak hem kalkanlama sızıntısı hem de telefon içinde gevşek parçacık kaynağıdır, bu nedenle müşterinin giriş muayenesi herhangi bir çatlağı yeniden işleme adayı değil, ret olarak değerlendirdi. Kalkan ayak izi de küçüktür - yaklaşık 6mm kare - bu da kaptaki her toleransı orantılı olarak sıkı hale getirir.
BQUQ Süreç Çözümü
Yaklaşımımız: derin çekmeyi progresif kalıpta kademeli geçişlere bölmek, takımı galling direnci için tasarlamak ve tek sürekli hatta düşük gerilimli nikel ile bitirmek.
Progresif Kalıp & Çok Aşamalı Çekme
Kap, tek seferde değil dört aşamada çekilir; her aşama derinliğin kontrollü bir kısmını alır, böylece malzeme şekillendirme sınırına asla ulaşmaz. Çekme yarıçapları 0.15mm duvara göre cömerttir, tutucu kuvveti istasyon başına ayarlanır ve bir ara gerilim giderme adımı son çekme-ölçüye işleminden önce sünekliği geri kazandırır. Kılavuz delikleri her istasyondan geçer, böylece parça ilk şekillendirmeden son kesmeye kadar aynı datuma göre konumlanır. 0.15mm paslanmaz sınırlı uzamaya sahip olduğundan, iş parçası cömert boyutlandırılır ve son kesme son çekmeden sonra yapılır, böylece hiçbir istasyon zaten sınırına yakın malzemeyi germek zorunda kalmaz.
Ultra İnce Şerit İşleme & Galling Kontrolü
0.15mm şerit, kapalı devre gerilim kontrolü altında beslenir, böylece istasyonlar arasında gerilemez veya burkulmaz. Çekme bölgelerindeki kalıp yüzeyleri düşük sürtünme için kaplanır, boşluklar karbon çeliği kuralından ödünç alınmak yerine özellikle paslanmaz için ayarlanır ve özel bir yağlama ve şerit temizleme programı, çekme bileşiminin aşınma kalıntılarını yarıçaplardan uzaklaştırmasını sağlar. Ayda beş milyon adette yırtılmaz bir köşeyi bir milyon yerine bu korur. Şerit gerilimi sürekli izlenir ve pres, sapma durumunda içinden geçmek yerine durur, çünkü bu kalınlıkta gerilmiş bir şerit görünür şekilde deforme olmadan çok önce tolerans dışına çıkar.
Elektrolitik Nikel Kaplama
Şekillendirmeden sonra parçalar temizlenir ve 1-2µm elektrolitik nikel ile kaplanır. Akım dağılımı, kalınlığın çekilmiş duvarlar ve alt kavis üzerinde homojen kalmasını sağlayacak şekilde düzenlenir ve sıra, ince paslanmaz duvarı gevrekleştirecek hidrojen alımını önlemek için ayarlanır. Kalınlık ve kaplama bütünlüğü, üretim boyunca numune bazında kontrol edilir. Parçalar doğrudan hattan kurutulur ve paketlenir, böylece ince duvarlar şekillendirme ile sevkiyat arasında hiçbir noktada gevşek olarak elle tutulmaz.
Önemli Özellikler
| Madde | Şartname |
|---|---|
| Malzeme | SUS304 paslanmaz çelik, 0.15mm |
| Kap derinliği | 2.5mm ±0.03mm |
| Toplam yükseklik | ±0.05mm |
| Alt kavis | Derin çekme sonrası çatlaksız, %100 görsel doğrulama |
| Yüzey bitirme | Elektrolitik nikel, 1-2µm, duvarlar ve kavis üzerinde homojen |
| Hacim | Progresif kalıplarda ayda 5.000.000 adet |
| Muayene | %100 görsel + kalıp içi sensörler, CMM ilk numune, CPK≥1.33 |
| Teslimat | İlk numune 6 gün, ilk üretim partisi 15 gün |
Kalite Kontrol & Teslimat
İlk numune muayenesi, tam CMM boyutsal yerleşimi, çekilmiş köşenin çatlak açısından metalurjik kontrolü ve kalıp serbest bırakılmadan önce nikel kalınlık haritasıdır. Üretimde, kalıp içi sensörler besleme ve tonajı izlerken %100 görsel muayene hat hızında kap derinliğini, kavis varlığını ve yüzey kusurlarını kontrol eder. Kap derinliği ve yüksekliği SPC ile grafiklendirilir ve CPK≥1.33'te tutulur, tümü ISO9001:2015 sistemi altında, parti başına muayene raporları ile birlikte sevk edilir.
Takım durumu, planlı bakım aralığına karşı vuruş sayısı ile izlenir, böylece çekme yarıçapları aşınma parçayı işaretleyecek veya yırtacak noktaya ulaşmadan önce düzeltilir.
Sonuçlar: çizim onayından 6 gün sonra numuneler, 15 gün içinde ilk üretim partisi, ardından ayda 5.000.000 adette aylık yuvarlanan programlar. Köşe mikro çatlaması ortadan kalktı, nikel kalınlık varyasyonu kap boyunca 1-2µm bandına düştü ve kalkandan kaynaklanan son test kalkanlama arızaları önceki oranın küçük bir kısmına indi. Galling kontrol altına alındıktan sonra kalıp bakım aralıkları uzatıldı, bu da programdan plansız duruşları kaldırdı ve çıktıyı stabilize etti.
İlgili Ürünler & Kaynaklar
Bu kalkan, endüstriler arasında muhafazalar, kapaklar ve kalkanlama parçalarına uyguladığımız aynı sac metal damgalama mantığını izler. İlgili ürünler ve okumalar:
Daha büyük bir kalkanlama uygulaması için, Sunucu EMI Kalkanlama Kapağı Sac Metal Damgalama vaka analizimize bakın. Bu üretimlerin arkasındaki ekipman ve kalite sistemini görmek için BQUQ Hakkında sayfasını ziyaret edin.
SSS
0.15mm SUS304'ü derin çekmek neden bu kadar zor?
SUS304 hızlı iş sertleşmesi yapar ve 0.15mm'de bu sertleşmeyi karşılayacak çok az malzeme kalır. Daha kalın stokta işe yarayan tek geçişli çekme, alt kaviste çatlar, bu nedenle çekmeyi ara gerilim giderme ile dört aşamaya böleriz ve kap derinliğini 2.5mm ±0.03mm'de tutarız.
Ayda beş milyonluk bir üretimde galling'i nasıl durduruyorsunuz?
Takımı süreç olarak ele alarak. Çekme bölgelerinde düşük sürtünmeli kaplama, özellikle paslanmaz için ayarlanmış boşluklar ve aşınma kalıntılarını yarıçaplardan uzak tutan bir yağlama ve şerit temizleme programı. Bu kombinasyon, ayda 5.000.000 adedi teorik bir oran olmaktan çıkarıp pratik hale getirir.
Kap içindeki nikel kaplama ne kadar homojen?
Kaplama 1-2µm elektrolitik nikeldir ve akım dağılımı, kalınlığın çekilmiş duvarlar ve alt kavis üzerinde tutarlı kalmasını sağlayacak şekilde düzenlenir. Üretim boyunca numunelerde kalınlık ve kaplama bütünlüğünü kontrol eder ve bandı tek bir nominal değer yerine 1-2µm'de tutarız.
Hangi hacim ve teslim süresini beklemeliyim?
Bu parça ayda 5.000.000 adet olarak çalışır. İlk numune, çizim onayından 6 gün sonra ve ilk üretim partisi 15 gün içinde sevk edilir, ardından hat aylık yuvarlanan programlarla çalışır. Çizimi gönderin, 12 saat içinde teklif verelim.