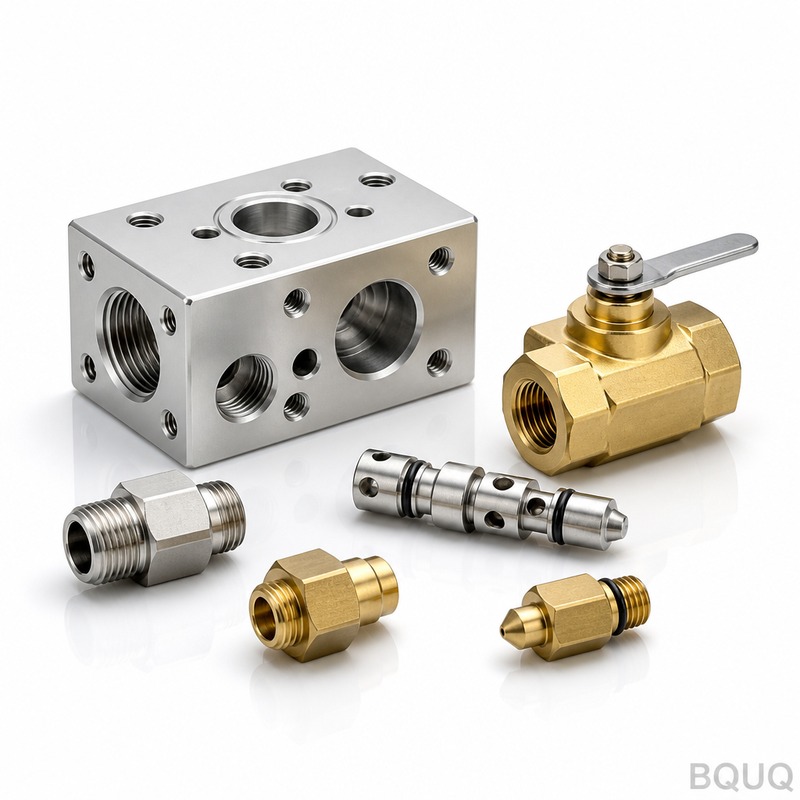
Hidrolik Valf Manifoldu CNC İşleme: 6061-T6 Alüminyum, ±0.02mm Tolerans, Ra0.4 Sızdırmazlık Yüzeyleri, Ayda 200-1000 Adet
Küçük bir hidrolik valf manifoldu, çizimi okuyana kadar basit bir alüminyum blok gibi görünür. İçinde, yağ devreleri derinlikte kesişir, kartuş valf yuvaları deliklerin dibinde oturur ve işlenmiş bir sızdırmazlık yüzeyi, montajın sızıp sızdırmayacağına karar verir. Toleranslar dürüst olanlardır - kağıt üzerindeki en sıkı sayılar değil, ancak derin, talaş tahliyesine düşman boşluklarda, parti parti, ay ay korunmalıdır.
Proje Arka Planı ve Zorluk
Müşterimiz, Kuzey Amerika inşaat makineleri endüstrisine Tier-1 tedarikçi olup, kompakt ekskavatörler, skid steer yükleyiciler ve teleskopik yükleyiciler için hidrolik sistemler tedarik etmektedir. Bize, 6061-T6 alüminyumdan işlenmiş bir dizi küçük entegre manifold bloğu için geldiler - kompakt makine platformlarında kartuş valfleri, tahliye valflerini ve yön devrelerini barındıran manifoldlar. Hacimler, platform sezonuna bağlı olarak ayda 200 ila 1000 adet arasında değişmekte ve aynı manifold ailesi birkaç makine modelinde ortak kullanılmaktadır.
Zorluk, nominal tolerans değildir - müşteri ±0.02mm belirtir, ki bu herhangi bir yetkin atölyenin açık bir yüzeyde tutabileceği bir değerdir. Zorluk, bu toleransların nerede olduğudur. Kartuş valf yuvaları derin deliklerin dibinde işlenir; takım erişimi uzun ve incedir ve herhangi bir sapma veya termal kayma, toleransı tam olarak önemli olduğu derinlikte yer. Yağ devreleri blok içinde birbirini keser ve kesişim geometrisi - bir delinmiş yolun diğeriyle buluştuğu yer - çapaksız veya yanlış hizalamasız temiz bir şekilde bağlanmalıdır, çünkü kısmen tıkanmış bir çapraz port, müşterinin test tezgahında, haftalar ve binlerce kilometre sonra, yalnızca düzensiz valf yanıtı olarak ortaya çıkar.
Üçüncü talep sızdırmazlık yüzeyidir. Manifoldun montaj yüzeyi O-ringlere ve düz contalara karşı sızdırmazlık sağlar; müşteri bu yüzeylerde Ra0.4 ve buna uygun düzlük gerektirir. Aşırı agresif bir yüzeyleme geçişi, kör bir uç veya 6061 blok üzerinde kontrolsüz bir sıkma kuvveti, rayba izleri veya hafif bir çanaklaşma gösterecek ve müşterinin montaj hattındaki sızıntı testi başarısız olacaktır. Bölgedeki önceki tedarik düzenlemeleri, ilk numunelerde sayıları tutabiliyor ancak partiler arasında sapma gösteriyordu - çapraz port kesişimleri birkaç onda bir sapıyor, sızdırmazlık yüzeyleri Ra0.6-0.8 aralığında geliyordu - ve giriş muayenesindeki sızıntı testi başarısızlık oranları bu düzenlemeyi sürdürülemez hale getirdi.
BQUQ Süreç Çözümü
Planımız: derin boşlukları, kesişen devreleri ve sızdırmazlık yüzeylerini her biri kendi operasyonu ve kendi kontrolü olan üç ayrı mühendislik problemi olarak ele almak.
Derin Boşluk Delme ve Yuva İşleme
Kartuş yuvaları, uzunluk-çap oranına göre seçilen takımlarla özel bir ince delme geçişinde bitirilir, hızdan ziyade öngörülebilirlik için seçilen parametrelerle kesilir. Talaş tahliyesi, ön delmede içten soğutma ve kademeli delme döngüleriyle yönetilir, böylece talaşlar derinlikte asla yeniden kesilmez. Uzun takımlar saptığı için, derin boşlukların dürüstçe tutamayacağı ±0.005mm sayılarının peşinden gitmiyoruz - süreç bu özelliklerde ±0.02mm'de tasarlanmış ve fiyatlandırılmıştır ve burada marjla tutar, deliğin ağzında değil tam delik derinliğinde CMM ölçümüyle doğrulanır.
Çapraz Delinmiş Devre Kontrolü
Kesişen yağ devreleri, kesişim kalitesine göre tasarlanmış bir sırayla delinir: kesişen eş delik, ana devreden sonra, kesişim bölgesinde azaltılmış ilerlemeyle delinir, böylece çıkış yırtılmaz. Matkap burçları ve tek kurulumda delme kuralları, iki yolu müşterinin akış spesifikasyonunun gerektirdiği hizalama bandı içinde tutar. Delme sonrası, her devre çok aşamalı çapak alma ve yıkama dizisinden geçer - her yoldan çapraz delik fırçaları, ardından yüksek basınçlı yıkama, ardından kesişim bölgelerinin boroskop örneklemesi - çünkü bir devre içinde hayatta kalan bir çapak, müşterinin tezgah testine kadar göremeyeceği bir başarısızlıktır.
Sızdırmazlık Yüzeyi Bitirme
O-ring ve conta yüzeyleri, yüzey başına bir yüzeyleme geçişinde, yeni bir takımla, blok serbest bırakıldıktan sonra geri yaylanacak bir çanaklaşmaya zorlanmayacak şekilde haritalanmış sıkma kuvvetiyle son operasyon olarak işlenir. Ra0.4, parti başına bir yüzey pürüzlülük test cihazında doğrulanır ve düzlük bir granit yüzey plakasında kontrol edilir. Yüzeyler bitirmeden sonra kapaklarla korunur ve anodlama ve paketleme boyunca kapalı kalır - bu yüzeylerdeki anod, müşterinin spesifikasyon kalınlığındadır ve Ra0.4 gereksinimi, müşterinin montaj deneyiminin tanımladığı gibi bitmiş, kaplanmış yüzey için geçerlidir.
Anahtar Spesifikasyonlar
| Öğe | Spesifikasyon |
|---|---|
| Malzeme | 6061-T6 alüminyum |
| Genel tolerans | ±0.02mm, derin boşluk ve çapraz delinmiş özelliklerde tutulur |
| Çapraz devre hizalaması | Kesişen yağ yolları tek kurulumda işlenir, delik ve fırça ile çapak alınır, boroskopla örneklenir |
| Sızdırmazlık yüzeyleri | Ra0.4, düzlük granit plakada doğrulanır, kaplama ve paketleme boyunca korunur |
| Yüzey işlemi | Şeffaf anod (doğal renk) |
| Hacim | Ayda 200-1000 adet, mevsimsel platform esnekliği |
| Muayene | CMM tam düzen, yuva derinliğinde derin delik ölçümü, parti başına Ra ve yıkama temizlik kontrolleri |
| Teslimat | Numuneler için 3-7 gün, ilk üretim partisi için 12-20 gün |
Kalite Kontrol ve Teslimat
Her yeni manifold revizyonu, CMM'de ilk numune düzeniyle başlar; yuva delikleri içindeki derinlik konumu ölçümü ve çapraz port kesişimlerinin akış kontrolü dahil. Üretimde, kritik yuva boyutları CPK ile hedef ≥1.33 olacak şekilde izlenir, Ra parti başına ölçülür ve kesişim bölgelerinin boroskop örneklemesi sabit bir örnekleme planıyla yürütülür. Her şey ISO9001:2015 sistemi altında çalışır ve her sevkiyat, 6061-T6 stoğu için boyutsal rapor, temizlik onayı ve malzeme izlenebilirliği taşır.
Teslimat sonucu: çizim onayından sonra 3-7 gün içinde numuneler, karmaşıklığa bağlı olarak 12-20 gün içinde 200 adetlik ilk parti ve o zamandan beri aylık döner teslimatlar. Müşterinin bu manifold ailesindeki giriş sızıntı testi başarısızlıkları, sızdırmazlık yüzeyi süreci ve yüzey koruma adımları benimsendikten sonra sıfıra düştü ve yeni bir teleskopik yükleyici platformu için iki ek çapraz portlu bir türev manifold yayınladıklarında, revize edilmiş ilk numune standart 3-7 günlük numune penceresi içinde teslim edildi ve üretim bir sonraki aylık döngüde başladı.
Lojistik ve izlenebilirlik süreci tamamlar. Her manifold, sızdırmazlık yapmayan bir yüzeyde lazerle işaretlenmiş bir parti kodu taşır, böylece sahada bir makinede bulunan bir ünite, dakikalar içinde malzeme partisine, işleme partisine ve muayene raporuna kadar izlenebilir. Kartonlar, dişli boşluklarda port koruyucularla paketlenir ve VCI içermeyen astarlarla kapatılır ve sevkiyat belgeleri, boyutsal rapor ve temizlik sertifikasını aynı klasörde içerir, bu da müşterinin Kuzey Amerika fabrikalarının parçaları ayrı bir belge takibi olmadan almasını sağlar.
İlgili Ürünler ve Kaynaklar
Bu parça ailesi ve ilgili CNC işleri hakkında daha fazlası için bkz:
İlgili vaka: Robotik Eklem Redüktör Muhafazası CNC İşleme - ince cidarlı robotik muhafazalara uygulanan aynı 6061-T6 süreç disiplini.
SSS
Derin çapraz delinmiş devrelerde gerçekte hangi toleransı tutabilirsiniz?
Derin boşluk ve çapraz delinmiş özelliklerde ±0.02mm'yi dürüstçe teklif ediyoruz, çünkü uzun takımlar sapar ve derinlikte ±0.005mm'nin peşinden gitmek verilmeye değer bir söz değildir. Parçanın izin verdiği yerlerde, erişilebilir konumlarda ±0.005mm'ye ve sızdırmazlık yüzeylerinde Ra0.4'e ulaşıyoruz.
Kesişen yağ yollarında çapakları ve tıkanmayı nasıl önlersiniz?
Kesişimler, çıkış bölgesinde azaltılmış ilerlemeyle delinir, ardından her yol sabit bir planla çapraz delik fırçalama, yüksek basınçlı yıkama ve boroskop örneklemesinden geçer. Her sevkiyat bir yıkama temizlik onayı taşır.
Numuneler ve ilk üretim partisi için teslim süresi nedir?
Çizim onayından sonra 3-7 gün içinde numuneler, karmaşıklığa bağlı olarak 12-20 gün içinde ilk üretim partisi. Aylık döner programlar, mevsimsel esneklikle ayda 200-1000 adedi kapsar.
Sızdırmazlık yüzeylerinde partiler arasında Ra0.4'ü nasıl korursunuz?
Sızdırmazlık yüzeyleri son operasyon olarak bitirilir, yüzey başına yeni bir takımla bir yüzeyleme geçişi yapılır, ardından parti başına bir pürüzlülük test cihazı ve granit plaka düzlük kontrolü ile doğrulanır. Yüzeyler anodlama ve paketleme boyunca korunur, böylece gelen şey ölçtüğümüzle eşleşir.