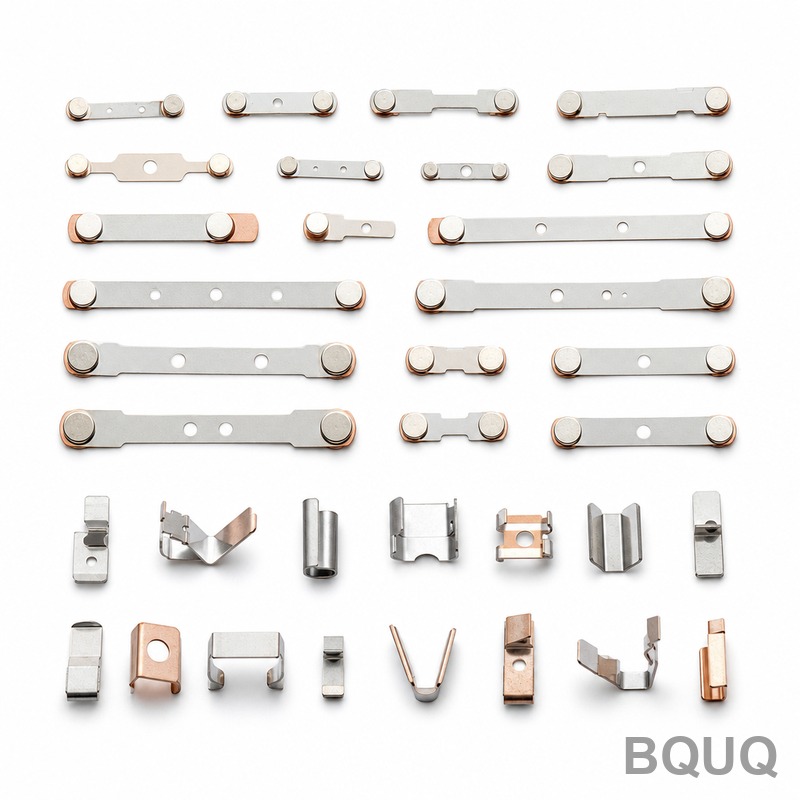
Röle Reed Kontak Damgalama: C5191 Fosfor Bronz 0,3mm, ±%5 Kuvvet Toleransı, Ayda 2M adet
Bir rölenin hareketli kontak yayı, elektriksel anahtarlamayı mekanik yorulma mühendisliğine dönüştüren parçadır. Milyonlarca kez esner, kontak kuvveti bütçesini taşır ve her çevrimden sonra tam olarak aynı konuma dönmelidir. 0,3mm fosfor bronzdan damgalandığında zorluk iki katına çıkar: bu kalınlıkta yay kuvveti, milimetrenin yüzde biriyle ölçülen toleranslarla belirlenir.
Proje Arka Planı & Zorluklar
Müşteri, ürün yelpazesi makine imalatı ve proses kontrol pazarlarına satılan arayüz röleleri, güvenlik röleleri ve zamanlayıcı modüllerini kapsayan bir Avrupalı endüstriyel otomasyon röle üreticisidir. Röleleri uzun elektriksel ömür için spesifiye edilmiştir ve hareketli kontak düzeneği - kontak noktasını taşıyan damgalanmış bir reed yayı - bu iddianın merkezindedir. Önceki tedarik düzenlemeleri bir ürün yeniden tasarımına ayak uyduramaz hale geldiğinde, parçayı yeni bir kaynak için açtılar.
Çizimdeki zorluklar belirgindi. Yay, 0,3mm kalınlıkta ve ±0,01mm toleransla C5191 fosfor bronzdan damgalanır; bu doğrudan kuvvet-sehim eğrisini kontrol eder. Gerekli yay kuvveti toleransı ±%5'tir - malzeme kalınlığı, tane yönelimi, kesim kenarı kalitesi ve form yarıçapının hepsi aynı sayıya katkıda bulunduğunda bu geniş bir pencere değildir. Çapak yüksekliği 0,03mm veya altında kalmalıdır, çünkü 0,3mm'lik bir şeritte küçük bir çapak bile gerilme yığılması oluşturur ve çevrim sırasında yorulma çatlağını başlatır. Ve parça nikel kaplıdır, bu nedenle kaplama yay yüzey durumunu değiştirmemeli veya geometrinin zaten sınırında olduğu yerde kalınlık eklememelidir.
Ticari zorluk da aynı derecede gerçekti: denetim için hazır proses dokümantasyonu, istikrarlı teslimatlar ve hacim ölçeklendikçe kalitede düşüş olmamasını bekleyen bir Avrupalı müşteriyle ayda 800.000 ila 2.000.000 adet hacimler. Parçayı damgalayabilecek bir tedarikçi bulmak kolaydı. Ayda iki milyon adette kuvvet üzerinde ±%5'i tutabilecek bir tedarikçi değildi.
BQUQ Proses Çözümü
Parçaya bir damgalama olarak davranmadan önce bir yay olarak yaklaştık - malzemeyi, kesim kenarını ve şekillendirme sırasını kontrol ederek kuvvet eğrisinin şansa bağlı değil, prosesin bir çıktısı olmasını sağladık.
Malzeme Disiplini ve Tane Yönelimi
C5191 fosfor bronz şerit, sabit bir temper ve şerit ilerlemesine göre kontrollü bir haddeleme yönü ile spesifiye edilmiştir. Yayı tane boyunca değil de taneye çapraz bükmek, şekillendirilebilirliği ve iş sertleşmesi profilini değiştirir ve her ikisi de kuvvet çıktısını değiştirir. Gelen şerit, her bobin için kalınlık ve temper açısından değirmen sertifikalarına göre kontrol edilir, çünkü 0,3mm'de değirmenin standart toleransı içindeki bir kalınlık kayması zaten ölçülebilir bir kuvvet kaymasıdır.
İnce Şerit Şekillendirme için Progresif Kalıp Stratejisi
Parça, şerit boyunca kılavuz konumlandırmalı çok istasyonlu bir progresif kalıpta çalışır; çapak kontrolü için delme ve boşaltma istasyonları ve sehim açısından kritik bükümleri iki kontrollü adıma bölen bir şekillendirme sırası vardır. Kalıplar, yalnızca vuruş sayısına göre değil, profil projektörü altında ölçülen çapak yüksekliğine göre tanımlanan bir bileme aralığında bakıma alınır - çapaklar 0,03mm'ye yaklaşırsa, parçalar kaymadan önce kesme istasyonları bakıma çıkarılır. Taşıyıcı tasarımı, kırılgan yay bölümünü son boşaltma vuruşuna kadar tamamen destekler, böylece kalıp içindeki taşıma sırasında hiçbir şey konumundan çıkmaz. Form yarıçapları, seri üretimden önce deneme takım çalışmalarıyla ayarlandı, çünkü 0,3mm'lik bir şeritte geri yaylanan bir yarıçap ile oturan bir yarıçap arasındaki fark milimetrenin birkaç yüzde biridir - ve bu fark tam olarak kuvvet toleransının ememeyeceği şeydir.
Kuvvet Doğrulama ve Nikel Kaplama Kontrolü
Yay kuvveti, tanımlanmış bir AQL'ye göre üretimden numunelenir ve müşterinin belirlediği sehim noktasına karşı bir kuvvet-sehim test cihazında ölçülür; kabul bandı ±%5'tir. Nikel kaplama, damgalamadan sonra sıkı kontrol edilen bir kaplama kalınlığı ile uygulanır ve kaplama parametreleri özellikle bu parça için kalifiye edilmiştir, böylece kaplama yay oranını kaydırmaz veya hidrojen kaynaklı gevreklik bırakmaz. Her kaplanmış lotdan numuneler, kaplamadan sonra kuvvet açısından yeniden kontrol edilir ve kimya ile mekanik arasındaki döngü kapatılır.
Ana Spesifikasyonlar
| Madde | Spesifikasyon |
|---|---|
| Malzeme | C5191 fosfor bronz, değirmen sertifikalı şerit, kontrollü temper ve tane yönü |
| Şerit kalınlığı | 0,3mm ±0,01mm |
| Proses | Progresif kalıp damgalama: delme, iki adımda şekillendirme, son boşaltma |
| Yay kuvveti toleransı | Müşteri tanımlı sehimde ±%5, lot başına doğrulanır |
| Çapak yüksekliği | ≤0,03mm, profil projektörü altında izlenir |
| Yüzey bitişi | Elektrokaplama nikel, parça üzerinde kalifiye edilmiş kaplama kalınlığı |
| Hacim | Ayda 800.000 - 2.000.000 adet |
| Muayene | İlk numune yerleşimi, lot başına kuvvet-sehim numunelernesi, kritik boyutlarda CPK≥1,33 |
| Teslimat | Numuneler 5-7 gün içinde, ilk parti 15 gün içinde, aylık yuvarlanan programlar |
Kalite Kontrol & Teslimat
Her parti, çizime karşı tam bir ilk numune yerleşimi ile başlar. Üretim sırasında kalınlık, çapak yüksekliği ve form konumları sabit aralıklarla kontrol edilir - çapaklar bir profil projektörü altında okunur, böylece ≤0,03mm sınırı varsayılmaz, ölçülür. Yay kuvveti, lot başına kuvvet-sehim test cihazında numunelenir ve kritik boyutlarda istatistiksel kontrol, serbest bırakma koşulu olarak CPK≥1,33'te çalışır; tümü ISO9001:2015 sistemi içindedir. Her sevkiyat, müşterinin denetim izi için uygun boyutsal rapor, kuvvet verileri ve kaplama dokümantasyonu taşır.
Müşteri ayrıca ilk üretim serbest bırakmasından önce yerinde bir proses denetimi için bir mühendis gönderdi. Denetim, gelen şerit doğrulaması, kalıp bakım kayıtları, kuvvet testi verileri ve kaplama kalifikasyon dosyasını kapsadı ve düzeltici faaliyet olmadan geçti - bu onlar için önemliydi çünkü aynı dokümantasyon paketi kendi müşteri denetimlerini de besliyor. Avrupa sevkiyatı için paketleme, kararmaya karşı ara katmanlar ve nem kontrollü torbalar kullanır, çünkü oksitlenmiş gelen bir yay kontağı, müşterinin ayırması gereken bir yay kontağıdır.
Teslimat, müşterinin röle üretim planıyla uyumlu aylık yuvarlanan serbest bırakmalara taşındı. Yeniden tasarlanan röle platformları yükselirken, hacimler ayda 800K'dan 2M'ye çıktı ve kuvvet toleransı kaçağı olmadan, kalifikasyon veri paketi - kuvvet eğrileri, kaplama kalınlığı, CPK kayıtları - müşterinin otomotiv müşterilerine yönelik kendi PP tarzı dosyasını destekledi.
İlgili Ürünler & Kaynaklar
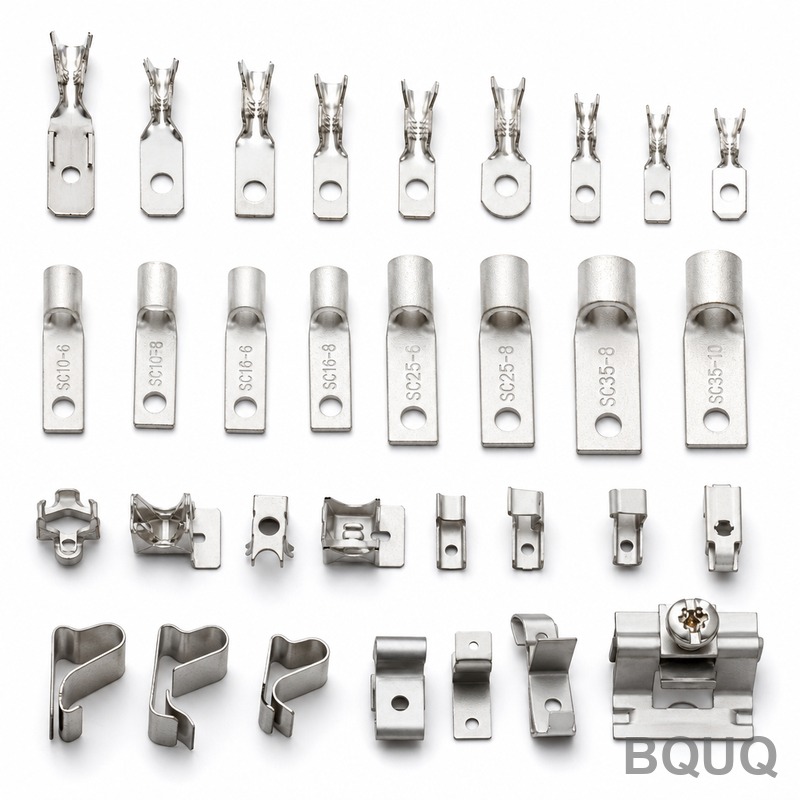
Bu kategorideki daha fazla parçayı görmek için Damgalanmış Elektrik Terminalleri & Kontakları koleksiyonuna ve Damgalanmış Hidrojen Yakıt Hücresi Bipolar Plakaları koleksiyonuna veya şu kaynaklara göz atın:
Kalite sistemi detayları ve bu programların arkasındaki çok prosesli tek fabrika kurulumu için, BQUQ Hakkında yetenekler, kapasite ve sertifikaları kapsar.
SSS
0,3mm'lik bir şeritte yay kuvvetini ±%5 içinde nasıl tutuyorsunuz?
Üç kontrol: kalıp tasarımında tane yönü ayarlanmış sabit temperli C5191 şerit, ölçülen çapak yüksekliği ile tetiklenen kalıp bakımı ile iki adımlı şekillendirme sırası ve her lottan numunelenen kuvvet-sehim testi. Kritik boyutlar CPK≥1,33'te çalışır, böylece kuvvet dağılımı parti parti ±%5 bandı içinde kalır.
Çapak yüksekliğini 0,03mm veya altında ne tutar?
Çapak, muayene şansıyla değil, kesici takım durumuyla yönetilir. Kalıbın kesme istasyonları, profil projektörü ölçümleriyle tanımlanan aralıklarla bilenir ve her kontrolde çapak yüksekliği kaydedilir. Parçalar 0,3mm kalınlığında olduğundan, 0,03mm çapak sınırı, kesme kenarlarının kayma yorulma açısından kritik seviyelere ulaşmadan çok önce yenilendiği anlamına gelir.
Nikel kaplama, kaplamadan sonra yay kuvvetini etkiler mi?
Kaplama prosesi, kontrollü bir kaplama kalınlığı ile tam olarak bu parça üzerinde kalifiye edilmiştir ve her kaplanmış lottan numuneler kaplamadan sonra kuvvet testine tabi tutulur. Kalifikasyonda, kaplama sonrası kuvvet okumaları aynı ±%5 kabul bandı içinde kaldı ve bu yeniden kontrol, lot dokümantasyonunda sürekli bir gereklilik olarak kalır.
Aylık hacmimizi ve teslimat ritmimizi karşılayabilir misiniz?
Evet. Damgalama hatlarımız ayda 100K ila 5M adedi destekler; bu program aylık yuvarlanan serbest bırakmalarla ayda 800K-2M adette çalışır. Standart teslim süresi numuneler için 3-7 gün ve ilk parti için 12-20 gündür; aylık programlar müşterinin röle üretim planına göre kilitlenir.