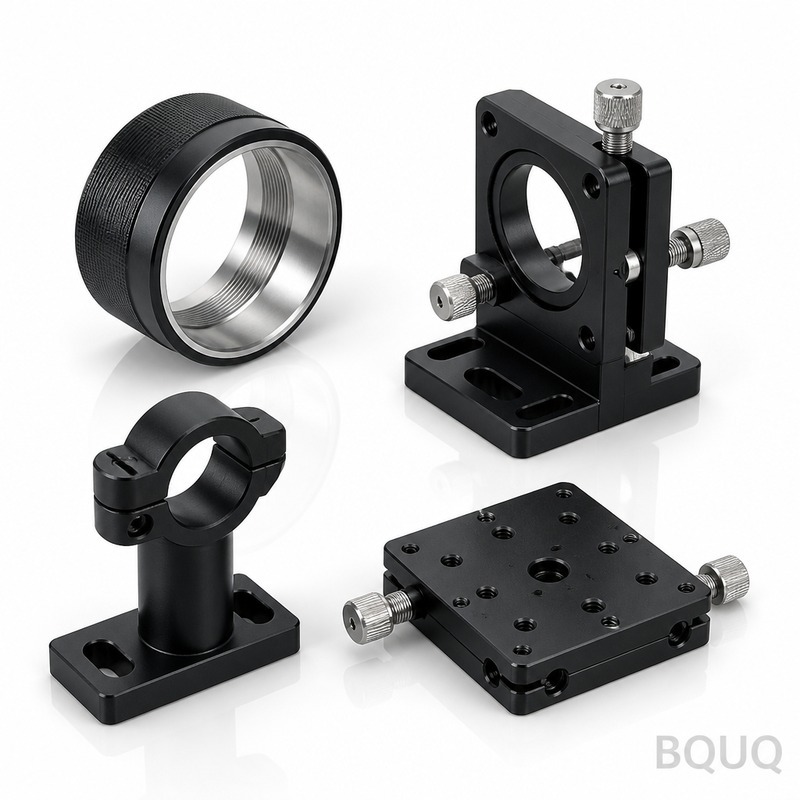
Optik Cihaz Montaj Parçası CNC İşleme: 6061-T6 Alüminyum, ±0.005mm Delik Konumları, Ra0.8, Siyah Anodize
Bir metroloji cihazı için optik montaj parçası iki şeye bağlıdır: delik konumu ve yüzey kararlılığı. Optik ekseni konumlandıran montaj delikleri, teknik resimde belirtilen konumdan birkaç mikron içinde kalmalı ve anodize yüzeyler ışığı saçmamalı veya sıcaklıkla boyutsal olarak kaymamalıdır. Aylık yüzlerce adet hacim ve sürekli mühendislik değişiklikleri eklendiğinde, tedarik sorunu işleme sorunundan daha zor hale gelir.
Proje Arka Planı ve Zorluklar
Müşterimiz, yarı iletken muayene ekipmanı üreten bir Avrupalı OEM'dir - Avrupa ve Asya'daki fab'lara satılan wafer metroloji ve hata inceleme sistemleri. Gizlilik şartları gereği isimlerini veremiyoruz; önemli olan parça. Optik muayene modülleri, 6061-T6 alüminyumdan işlenmiş bir dizi çok eksenli ayar braketi ve ayna montaj tabanı kullanır. Her montaj parçası bir optik bileşen taşır - bir ayna, ışın ayırıcı, kamera veya lazer modülü - ve tabandan optik elemana kadar hizalama zinciri takım üzerindeki termal döngüler boyunca korunmalıdır.
Bize gelmeden önce, işi yerel bir prototip atölyesi ile yurt dışı bir hacim tedarikçisi arasında bölmüşlerdi. Prototip atölyesi hızlıydı ancak 50 adedin üzerinde kritik delik konumlarını tutarlı bir şekilde koruyamıyordu. Hacim tedarikçisi kağıt üzerinde toleransı tutuyordu, ancak siyah anodizedeki partiden partiye değişkenlik - renk kayması, kalınlık sapmaları, ara sıra beyaz korozyon noktaları - giriş muayenesinde reddedilmeye neden oluyordu ve her ret, müşteriye yedek montaj parçaları yeniden kalifiye edilirken iki haftalık hat duruşuna mal oluyordu.
Teknik talepler ilk çizim incelemesinden itibaren netti. Parça genelinde ±0.01mm genel toleranslar, ancak optik ekseni tanımlayan kritik konumlandırma delikleri ±0.005mm - sadece doğrusal boyut değil, gerçek konum. Montaj ve referans yüzeyleri Ra0.8'e kadar işlenmiş, böylece montaj parçaları kinematik tabanlara tekrarlanabilir şekilde oturur. Tutarlı kalınlık ve renkte siyah anodize, çünkü karanlık bir muayene odası içindeki istenmeyen yansıma sensör verilerinde gürültü olarak görünür. Ve ayda 300 ila 800 adet hacimler, optik platform geliştikçe birkaç çeyrekte bir gelen tasarım revizyonları ile.
BQUQ Süreç Çözümü
Yaklaşımımız: ±0.005mm delik desenini ve anodize partisini projeyi yürüten iki özellik olarak ele almak ve süreci bunların etrafında kurmak.
Referans Tutarlı Kurulum Stratejisi
Optik eksen, braketin üç yüzü boyunca bir delik zinciri ile tanımlanır. Bu delikleri farklı kurulumlarda işlemek, konum hatasının birikme şeklidir. Bu nedenle süreç, hizalama zincirindeki her kritik deliğin birincil işleme merkezinde tek bir kurulumda bitirilmesi için organize edildi; parçanın kendi konumlandırma referansları - fikstür referanslı bir orijin değil - koordinat tabanı olarak kullanıldı. Kritik olmayan özellikler ikinci bir operasyonda bitirilir. İşleme, termal kompanzasyonlu dikey işleme merkezlerinde planlanır ve kurulum sayfaları revizyon başına kilitlenir, böylece aynı parça operatörden bağımsız olarak her zaman aynı kurulum mantığını izler.
±0.005mm için Takım Yolu ve Delik İşleme Stratejisi
Kritik delik deseni için delme sadece bir ön operasyondur. Her kritik delik, tek bir hafif geçiş, düşük radyal temas ve aşınma durumunun tahmin edilmek yerine delik sayısına göre izlenmesi için özellik ailesine özel takımlarla bitirme frezelemesi veya bitirme delik işlemesi ile işlenir. Süreç içi kontroller, her vardiyanın ilk ve son parçasının konumunu doğrulamak için makinedeki bir dokunmatik prob kullanır; tam doğrulama CMM'de yapılır. Anodize öncesi işleme ile anodize sonrası boyut arasında, belgelenmiş bir kompanzasyon kuralı tutarız: anodize katmanı belirtilen kalınlıkta yüzey başına yaklaşık 2 μm oluşturur, bu nedenle kaplama öncesi boyutlar buna göre kaydırılır ve her partinin ilk parçalarında doğrulanır.
Anodize Parti Kontrolü
Siyah anodize, kozmetik retlerin doğduğu yerdir, bu yüzden onu bir işleme özelliği gibi kontrol ederiz. Raf yönelimi, fonksiyonel yüzeylerde görünür raf izlerini önlemek için parça ailesi başına sabitlenir. Banyo parametreleri, boya konsantrasyonu ve sızdırmazlık süresi parti başına kaydedilir ve her anodize partisinden saklanan bir numune partinin yanında gönderilir, böylece müşterinin giriş muayenesi benzeri benzerle karşılaştırır. Renk ve kalınlık, paketlemeden önce - müşteri aldıktan sonra değil - saklanan numuneye göre kontrol edilir.
Önemli Özellikler
| Madde | Özellik |
|---|---|
| Malzeme | 6061-T6 alüminyum (talep üzerine 7075 mevcuttur) |
| Genel tolerans | ±0.01mm |
| Kritik konumlandırma delikleri | ±0.005mm gerçek konum |
| Yüzey kalitesi | Montaj ve referans yüzeylerinde Ra0.8 |
| Yüzey işlemi | Siyah anodize, parti başına tutarlı kalınlık, her partide saklanan numuneler gönderilir |
| Hacim | Aylık 300-800 adet, değişken programlarla |
| Muayene | İlk parçalarda tam CMM düzeni, kritik deliklerde CPK≥1.33, parti muayene raporları |
| Teslimat | Numuneler için 3-7 gün, ilk üretim partisi için 12-20 gün |
Kalite Kontrol ve Teslimat
Her yeni revizyon, bir ilk parça düzeni ile başlar: tüm delikler CMM'de problanır, kritik konumlar ±0.005mm bandına karşı ölçülen değerler olarak raporlanır ve anodize kalınlığı sadece bir tanık kuponu üzerinde değil, gerçek yüzeylerde doğrulanır. Üretimde, kritik delik konumları ≥1.33 hedefiyle CPK tarafından izlenir ve aşınma sınırına yaklaşan her takım, kullanım ömrünün sonunda değil, vardiya içinde değiştirilir. Tüm bunlar ISO9001:2015 kalite sistemi altında yürütülür ve her parti boyutsal rapor, anodize parti kaydı ve saklanan numunelerle birlikte gönderilir.
İlk yıl boyunca teslimat sonucu: çizim yayınlandıktan sonra 3-7 gün içinde numune setleri, miktara bağlı olarak 12-20 gün içinde ilk üretim partisi ve müşterinin modül üretim planına uygun aylık değişken teslimatlar. Hat duruşlarının orijinal tetikleyicisi olan anodize görünümü için giriş reddi, parti kontrolü ve saklanan numuneler uygulandığından beri tekrarlanmadı. Müşteri, iki konumlandırma deliğini taşıyan ve bir kablo kanalı ekleyen bir platform revizyonu yayınladığında, değişiklik 12 saat içinde fiyatlandırıldı ve revize edilmiş ilk parça aynı 3-7 günlük numune penceresi içinde gönderildi.
Paketleme, optik donanım için kalite zincirinin bir parçasıdır. Son muayeneden sonra, her montaj parçası VCI içermeyen, tüy bırakmayan bir astarla ayrı ayrı torbalanır, kartonda köpükle ayrılır ve parti dokümantasyonu üstte olacak şekilde paketlenir, böylece giriş muayenesi her kutuyu açmadan başlayabilir. Müşterinin Avrupa'daki teslim alma rıhtımı, her teslimatı nokta kontrolünden yalnızca parti kaydıyla denetime geçti, bu da giriş döngülerini birkaç gün kısalttı ve montaj parçalarının doğrudan modül montajına akmasını sağladı.
İlgili Ürünler ve Kaynaklar
Bu parça ailesini nasıl işlediğimizi ve tipik bir ürünün nasıl göründüğünü görmek için buradan başlayın:
İlgili vaka: Robotik Eklem Redüktör Yuvası CNC İşleme - üretim hacimlerinde ±0.005mm özellikleri tutmanın bir başka örneği.
SSS
Optik montaj parçalarında delik konumlarını ne kadar hassas tutabilirsiniz?
Kritik konumlandırma delikleri ±0.005mm gerçek konumda tutulur, genel özellikler ±0.01mm'dir. Konum, ilk parçalarda CMM ile doğrulanır ve CPK ile izlenir ve anodize büyümesi önceden kompanze edilir, böylece kaplama sonrası boyutlar bantta kalır.
Siyah anodize rengini partiler arasında nasıl tutarlı tutuyorsunuz?
Raf yönelimi, banyo parametreleri ve sızdırmazlık süresi parti başına kaydedilir ve her partide saklanan bir numune gönderilir. Müşteri, gelen parçaları bizim onayladığımız aynı referansla karşılaştırır, bu da daha önce yaşadıkları renk kayması retlerini ortadan kaldırdı.
Numuneler ve ilk parti için teslim süresi nedir?
Çizim onayından sonra 3-7 gün içinde numuneler ve karmaşıklık ve miktara bağlı olarak 12-20 gün içinde birkaç yüz adetlik ilk üretim partisi. Bundan sonra, üretim planınıza uygun aylık değişken programlar yürütürüz.
Sık tasarım revizyonları ile ayda 300-800 adet işleyebilir misiniz?
Evet - bu hacim aralığı bizim temel düşük hacimli üretim bandımızdır ve revizyonlar kilitli kurulum sayfaları ve değişikliklerde 12 saatlik fiyat teklifi dönüşü ile ele alınır, böylece bir revizyon teslim sürenizi sıfırlamaz.