
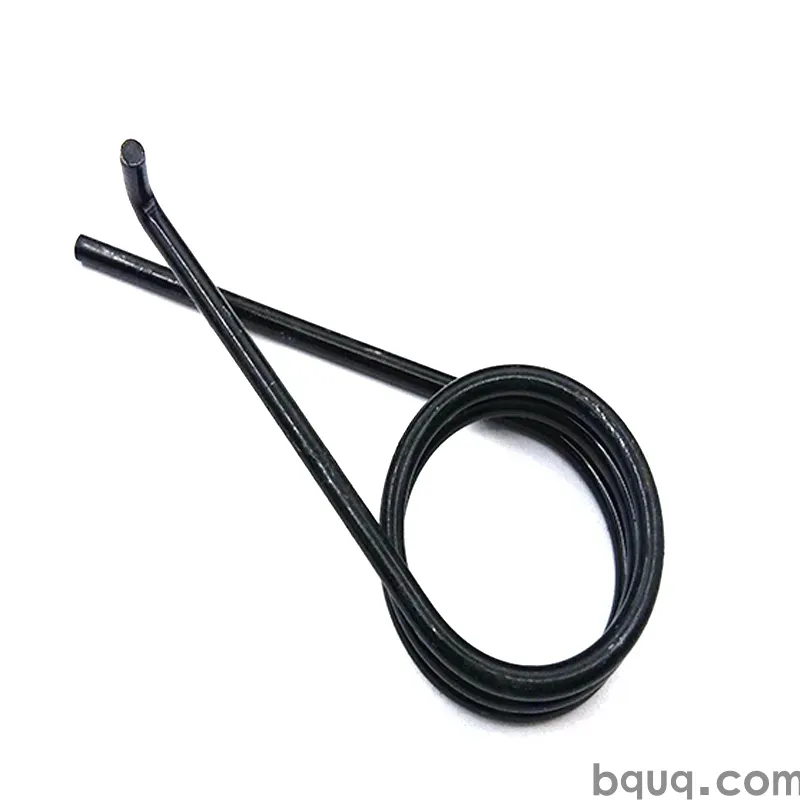
Süspansiyon ve Hareket Sistemlerinde Yaylar: Tasarım Temelleri
Kısa cevap: Bir süspansiyon veya hareket yayı tasarlarken önce beş sayıyı sabitleyin — takılı boy, yüklü boy, o boydaki yük, maksimum strok ve çevrim ömrü. Yay oranı k (N/mm) = ΔF/Δx olup oran, tel çapının dördüncü kuvvetiyle ölçeklenir; bu nedenle %10 tel değişimi oranı yaklaşık %46 değiştirir. Tipik süspansiyon yayları %15–35 ön yük ile 20–120 N/mm aralığında çalışır; hareket kontrol yayları genellikle 5 N/mm'nin altındadır. 2–5 günde prototip üretin, ardından seri üretime geçmeden önce 10^5–10^6 çevrimde doğrulayın. BQUQ özel yaylar için 12 iş saatinde teklif verir.
Süspansiyon yayları ve hareket kontrol yayları çizimde benzer görünür ancak kullanımda çok farklı davranır. Biri yol veya makine şokunu emer ve milyonlarca çevrim boyunca sarkmadan dayanmalıdır. Diğeri bir mekanizmayı konumlandırır, bir ön yükü korur veya bir kolu geri getirir ve genellikle enerji depolamadan çok tekrarlanabilirliğe önem verir. Tasarım temellerini doğru anlamak — oran, ön yük, strok, malzeme ve yorulma — garanti süresi boyunca dayanan bir yayı sahada arızalanan bir yaydan ayıran şeydir.
Bu kılavuz, bir RFQ göndermeden önce önemli olan mühendislik kararlarını ve gerçekten ihtiyaç duyacağınız sayıları kapsar.
Bir hareket sisteminde süspansiyon yayı gerçekte ne yapar?
Bir süspansiyon veya hareket sistemindeki yay dört görevden birini veya birkaçını yerine getirir:
1. Yük taşıma — statik bir kütleyi tanımlı bir yükseklikte destekler (araç köşe ağırlığı, makine kafası, dengeleyici).
2. Enerji depolama ve geri dönüş — bir darbeyi emer ve kontrollü bir mesafe boyunca geri verir.
3. Ön yük ve boşluk kontrolü — eşleşen parçaları temas halinde tutar, böylece bir mekanizma titremez veya konum kaybetmez.
4. Frekans ayarı — kütle-yay sisteminin doğal frekansını, bir motor, yol veya pompadan gelen uyarımdan uzakta olacak şekilde ayarlar.
Çoğu gerçek tasarım bu görevlerden iki veya üçünü aynı anda yapar. Bu nedenle ilk adım asla "bir yay seçmek" değildir — önemli olan iki çalışma noktasındaki yük-sehim gereksinimini yazmaktır: takılı (ön yüklü) boy ve tasarım yüklü boy.
Tanımlamanız gereken iki çalışma noktası
| Parametre | Sembol | Tipik süspansiyon değeri | Tipik hareket kontrol değeri |
|---|---|---|---|
| Serbest boy | L0 | 180–400 mm | 15–80 mm |
| Takılı boy | L1 | L0'ın %70–85'i | L0'ın %80–95'i |
| Yüklü boy | L2 | L0'ın %45–65'i | L0'ın %60–85'i |
| Yay oranı | k | 20–120 N/mm | 0,2–5 N/mm |
| Çevrim ömrü hedefi | N | 10^5–10^6 | 10^6–10^7 |
Bu aralıklar gösterge niteliğindedir, spesifikasyon değildir — hafif bir römork süspansiyonu ile ağır bir kamyon aksı farklı dünyalarda yaşar. Ancak tablonun yapısı önemlidir: L1, L2 ve her birindeki yükü dolduramıyorsanız, hiçbir yay tedarikçisi size doğru teklif veremez ve aldığınız teklif bir tahmindir.
Bir süspansiyon uygulaması için yay oranını nasıl hesaplarsınız?
Temel ilişki basittir:
k = ΔF / Δx
Burada k N/mm cinsinden oran, ΔF newton cinsinden kuvvet değişimi ve Δx milimetre cinsinden sehim değişimidir. Süspansiyon köşeniz tasarım yükünde 2.400 N ve takılı ön yükte 1.500 N gerektiriyorsa ve bu iki durum arasındaki strok 40 mm ise:
k = (2400 − 1500) / 40 = 22,5 N/mm
Bu sizin hedef oranınızdır. Tasarımdaki diğer her şey — tel çapı, sarım sayısı, ortalama çap — sahip olduğunuz alana sığarken bu sayıya ulaşmak için vardır.
Oran formülü ve tel çapının neden baskın olduğu
Yuvarlak telli helisel bası yayı için:
k = (G · d⁴) / (8 · D³ · n)
- G = kayma modülü (karbon çeliği için 79.000 N/mm², paslanmaz çelik için 69.000 N/mm²)
- d = tel çapı (mm)
- D = ortalama sarım çapı (mm)
- n = aktif sarım sayısı
Tel çapındaki dördüncü kuvvet terimi, yay tasarımındaki en önemli tek gerçektir. Küçük geometri değişikliklerinin büyük oran değişiklikleri yarattığı anlamına gelir:
| Değişim | Orana etkisi |
|---|---|
| Tel çapı +%10 | +%46 |
| Tel çapı −%10 | −%34 |
| Ortalama çap +%10 | −%25 |
| Aktif sarım +1 | oran orantılı olarak düşer (n+1)/n |
Bu nedenle "sadece 0,2 mm daha kalın yap" asla önemsiz bir değişiklik değildir ve şekillendirme sırasında geri yaylanma kompanzasyonu önemlidir. Ayrıca, sıkı tel çapı toleransını tutabilen ve sarım sayısını hassas şekilde kontrol edebilen bir tedarikçinin, %5 daha ucuza teklif verenden daha değerli olmasının nedeni de budur.
Oran ve geometri ödünleşimleri üzerinde çalışıyorsanız, krom silisyum yay çeliği hakkındaki notlarımız aynı problemin malzeme tarafını kapsar.
Ön yük, strok ve katı yüksekliğin neden kesin bir sınır olduğu
Ön yük, takılı boyda yayda zaten bulunan kuvvettir. Önemlidir çünkü:
- Yayın yerine oturmasını sağlar ve ters yükler altında titreme veya kalkmayı önler.
- Sistemin statik olarak nerede duracağını belirler — sürüş yüksekliği, mekanizma dinlenme konumu.
- Herhangi bir dinamik olay gerçekleşmeden önce yayın kullanılabilir strokunun bir kısmını tüketir.
Kesin kısıt katı yüksekliktir: tüm sarımların birbirine değdiği andaki yay uzunluğu. Maksimum sıkıştırılmış uzunluğunuz, katı yüksekliğin üzerinde bir marjla kalmalıdır; süspansiyon işleri için tipik olarak strokun %15–20'si ve hafif hareket kontrolü için %10'u. Sarım teması yumuşak bir arıza değildir — yükü doğrudan yay yataklarına aktarır ve genellikle yayı veya yuvayı tahrip eder.
Strok bütçesi örneği
| Aşama | Uzunluk (mm) | Kuvvet (N) | Notlar |
|---|---|---|---|
| Serbest | 250 | 0 | Sadece referans |
| Takılı | 200 | 1.125 | 22,5 N/mm'de 50 mm ön yük |
| Statik yüklü | 160 | 2.025 | Normal çalışma konumu |
| Maksimum sıkıştırma | 120 | 2.925 | Tam darbe / strok sonu |
| Katı yükseklik | 100 | — | Kullanımda ulaşılmamalıdır |
Burada yay, takılıdan katıya 80 mm kullanılabilir stroka sahiptir ve tasarım bunun 80 mm'sini kullanır. Bu çok sıkıdır. Daha iyi bir tasarım ya oranı düşürür, ya serbest boy ekler ya da katı yükseklik marjı 20 mm veya daha fazla olacak şekilde daha yüksek bir paketi kabul eder.
Hangi yay tipi hangi hareket fonksiyonuna uyar?
Üç aile çoğu süspansiyon ve hareket işini kapsar ve her birinin doğal bir uygulaması vardır.
| Tip | Yük yönü | Tipik kullanım | Ana tasarım kısıtı |
|---|---|---|---|
| Bası yayı | İtme / eksenel | Araç süspansiyonu, kalıp yayları, dengeleyici, valf geri dönüşü | Katı yükseklik ve burkulma |
| Burulma yayı | Dönme torku | Menteşeler, kollar, kapak geri dönüşü, pedal geri dönüşü | Bacak geometrisi ve gövde boşluğu |
| Çekme yayı | Çekme / eksenel | Gergiler, geri çekiciler, kapı kapatıcılar, kablo geri dönüşü | Kanca gerilme yığılması ve başlangıç gerilimi |
Üçünün tamamını kesen iki husus daha vardır:
Burkulma. Serbest boyu ortalama çapının yaklaşık 2,6 katından fazla olan bir bası yayı, yönlendirilmediği sürece yana doğru burkulabilir. Uzun süspansiyon yayları neredeyse her zaman tam da bu nedenle bir amortisör çubuğu üzerinde yönlendirilir veya bir yuvaya oturtulur.
Dalgalanma ve rezonans. Bir yay, saf bir yay değil, dağıtılmış bir kütle-yay sistemidir. Belirli frekanslarda, dalga hareketi sarımlar boyunca ilerler ve gerilmeyi çarpıcı biçimde artırabilir. Sisteminizde bilinen bir uyarım frekansı varsa — motor devri, yol girdisi, pompa darbesi — bunu yayın doğal frekansıyla karşılaştırın. Yay rezonansı ve dalgalanma makalemiz hesaplamayı adım adım anlatır.
Süspansiyon ve hareket yayları için malzeme seçimi
Malzeme seçimi, yorulma ömrünü, korozyon davranışını ve maliyeti diğer herhangi bir tek karardan daha fazla etkiler.
| Malzeme | Kayma modülü (N/mm²) | Maks. servis sıcaklığı | Yorulma | Korozyon | Göreli maliyet |
|---|---|---|---|---|---|
| Müzik teli (ASTM A228) | 79.000 | ~120 °C | Mükemmel | Zayıf | Düşük |
| Yağda temperlenmiş karbon | 79.000 | ~150 °C | Çok iyi | Zayıf | Düşük |
| Krom silisyum | 79.000 | ~220 °C | Mükemmel | Zayıf | Orta |
| 302 / 304 paslanmaz | 69.000 | ~250 °C | İyi | Çok iyi | Orta |
| 17-7PH paslanmaz | 76.000 | ~315 °C | Mükemmel | Çok iyi | Yüksek |
| Fosfor bronz | 43.000 | ~120 °C | Orta | Mükemmel | Orta |
| Inconel / Hastelloy | 66.000 | 400 °C+ | Mükemmel | Mükemmel | Çok yüksek |
Süspansiyon işleri için krom silisyum, yorulma direnci ve yüksek sıcaklıkta sarkmaya karşı direnci nedeniyle yüksek çevrimli, yüksek gerilmeli uygulamalarda varsayılan seçimdir. Islak veya yıkama ortamlarındaki hareket kontrolü için 302 veya 304 paslanmaz genellikle pratik cevaptır. Yüksek sıcaklık veya yüksek korozif görevler için nikel alaşımları devreye girer — bu aralıkta çalışıyorsanız Hastelloy ve Inconel yaylar karşılaştırmamıza bakın.
Bir uyarı: "korozyon direnci eklemek" için karbon çeliğinden paslanmaza geçmek G'yi yaklaşık %13 düşürür, bu da oranı aynı oranda düşürür. Sadece malzemeyi değiştirmek değil, geometriyi yeniden ayarlamanız gerekir.
Gerilme, set ve yorulma
Tasarım gerilmesi, ihtiyacınız olan çevrim sayısı için malzemenin izin verilen değerinin altında olmalıdır. Dinamik servisteki bası yayları için kaba bir kural olarak:
- 10^5 çevrim: çekme dayanımının ~%45'ine kadar
- 10^6 çevrim: çekme dayanımının ~%38'ine kadar
- 10^7 çevrim: çekme dayanımının ~%32'sine kadar
Bunlar ön boyutlandırma için kullanılan gösterge yüzdeleridir, belirli geometriniz ve yüzey durumunuz üzerinde doğrulanmış yorulma verilerinin yerini tutmaz. Yüzey kalitesi son derece önemlidir — yüksek gerilmeli bir sarımdaki çizik veya korozyon çukuru bir çatlak başlangıç noktasıdır. Yüzeyi bası altına sokan bilyeli dövme, yorulma ömrünü uzatmanın en ucuz yollarından biridir ve otomotiv süspansiyon yaylarında standart uygulamadır.
Ön setleme (scragging) diğer standart adımdır. Yay, üretim sırasında bir kez katı yüksekliğin ötesine sıkıştırılır, böylece ilk birkaç plastik set çevrimi montajınızda değil fabrikada gerçekleşir. Bu yapılmazsa, bir süspansiyon yayı servisin ilk saatlerinde birkaç milimetre serbest boy kaybedebilir.
Toleranslar, test ve çizimde belirtilmesi gerekenler
Yayları spesifiye etmek aldatıcı derecede zordur. "Bası yayı, 250 mm serbest boy" diyen bir çizim size bir şey verir, ancak muhtemelen ihtiyacınız olanı değil.
Minimum çizim içeriği
- Tel çapı ve toleransı
- Dış veya iç çap (hangisi olduğunu ve toleransı belirtin)
- Serbest boy ve toleransı
- Toplam ve aktif sarım sayısı
- Oran (N/mm) ve ölçüldüğü sehim aralığı
- Bir veya iki belirtilen boydaki yük — bu en faydalı tek kontroldür
- Uç durumu (kapalı, kapalı ve taşlanmış, açık)
- İlgiliyse sarım yönü
- Malzeme spesifikasyonu ve varsa kaplama (kaplama, boya, bilyeli dövme)
- Burulma yayları için dönüş yönü
Gerçek sorunları yakalayan muayene noktaları
| Kontrol | Yöntem | Neden önemli |
|---|---|---|
| Takılı boydaki yük | Sabit sehimde yük hücresi | Oran ve serbest boy hatalarını birlikte yakalar |
| Serbest boy | Optik veya temaslı | Set ve sarım kaymasını tespit eder |
| Diklik | Gönye ve sentil | Yan yüklemeyi ve burkulmayı önler |
| Tel çapı | Mikrometre | Oran üzerindeki dördüncü kuvvet etkisi |
| Yüzey durumu | 10× büyütmede görsel | Çatlak başlangıç noktaları |
| Sarım sayısı | Görsel / optik | Oran ve katı yükseklik |
Boydaki yük testinin tek başına serbest boydan çok daha bilgilendirici olduğunu unutmayın. İki yay aynı serbest boyu paylaşabilir ve farklı oranlara sahip olabilir; bunu yalnızca bir yük testi ortaya çıkarır. Boy toleransını ayrıntılı olarak anlamakta fayda var — yay boy toleransı yazımız, bir yığılma içinde oran toleransıyla nasıl etkileşime girdiğini açıklar.
Prototip, doğrulama, sonra ölçeklendirme
Yeni bir süspansiyon veya hareket yayı için pratik sıra:
1. İki çalışma noktasını ve çevrim ömrü hedefini tanımlayın.
2. Geometriyi boyutlandırın oran formülünü kullanarak, ardından katı yüksekliği ve burkulmayı kontrol edin.
3. Malzemeyi seçin ortam, sıcaklık ve yorulma hedefine göre.
4. Prototip üretin — kısa partiler hızlı ve ucuzdur, iki veya üç oran varyantını yan yana test etmek için yeterlidir. Yay prototipi ve kısa parti üretimi bölümüne bakın.
5. Doğrulayın temsili yük ve çevrim sayısında ve ilk 100 çevrimden sonra seti ölçün.
6. Seri üretime alın kabul kriteri olarak tek başına serbest boy değil, boydaki yükü kullanarak.
BQUQ, Dongguan'daki tek bir fabrikada CNC işlemeden ±0,005 mm'ye, metal damgalamaya, özel yaylara ve soğutuculara kadar dört üretim hattı işletir; böylece eşleşen bir yatak, tutucu veya ısıl işlem görmüş yuva gerektiren bir yay, üç tedarikçi arasında koordine edilmek yerine birlikte tedarik edilebilir. Esnek MOQ, 50 parçalık bir prototip partisinin ve 50.000 parçalık bir üretim partisinin aynı süreçten çıkması anlamına gelir. Teklifler 12 iş saatinde gönderilir.
Sıkça Sorulan Sorular
S: İhtiyacım olan yay oranını nasıl hesaplarım?
C: İki çalışma noktanız arasındaki yük değişimini sehim değişimine bölün: k = ΔF/Δx. Yay, tasarım yükünde 2.400 N ve takılı ön yükte 1.500 N'u 40 mm strok boyunca taşımalıysa, gerekli oran 22,5 N/mm'dir. Ardından katı yükseklik ve burkulma sınırlarına uyarak bu orana ulaşmak için tel çapını, ortalama çapı ve aktif sarımları boyutlandırın.
S: Bir süspansiyon yayı için tipik ön yük nedir?
C: Araç ve makine süspansiyonu için ön yük genellikle toplam tasarım yükünün %15–35'idir; bu, yayı ters yükler altında yerinde tutar ve statik sürüş yüksekliğini belirler. Hafif hareket kontrol yayları genellikle daha yüksek ön yük yüzdeleriyle çalışır — %30–50 — çünkü ana görevleri büyük dinamik stroku emmek yerine bir mekanizmayı konumunda tutmaktır.
S: Paslanmaz çelik iyi bir süspansiyon yayı olur mu?
C: Ortama bağlıdır. Paslanmaz korozyona iyi direnç gösterir, ancak kayma modülü karbon çeliğinden yaklaşık %13 daha düşüktür, bu nedenle geometriyi yeniden ayarlamazsanız oran düşer. Ayrıca yüksek gerilmede krom silisyumdan daha düşük yorulma dayanımına sahiptir. Islak, yıkama veya hafif korozif görevlerde orta gerilmede paslanmaz kullanın; yüksek çevrimli, yüksek gerilmeli süspansiyon işleri için krom silisyum kullanın.
S: Yayım montajdan sonra neden boy kaybetti?
C: Bu, ilk çevrimlerde gerilme gevşemesi ve yerel akma nedeniyle oluşan settir. İşlem görmemiş yaylarda normaldir ve tipik olarak serbest boyun %1–3'ü kadardır. Fabrikada ön setleme (scragging), yayı bir kez katı yüksekliğin ötesine sıkıştırır, böylece set teslimattan önce gerçekleşir. Set ilk yüz çevrimden sonra da devam ediyorsa, tasarım gerilmeniz muhtemelen çok yüksektir.
S: Bir süspansiyon yayı kaç çevrim dayanmalıdır?
C: Otomotiv süspansiyon yayları tipik olarak temsili yükte 10^5–10^6 çevrimde doğrulanır; endüstriyel hareket kontrol yayları ise genellikle 10^6–10^7 hedefler. Daha yüksek rakamlara ulaşmak için tasarım gerilmesini çekme dayanımının kabaca %32–38'inin altında tutun, bilyeli dövme belirtin ve yüzey finish'ini kontrol edin — çukurlar ve çizikler yorulma çatlaklarının başladığı yerlerdir.
İlgili Kaynaklar
- BQUQ Hakkında — Dongguan'da dört üretim hattı tek çatı altında ISO9001 fabrikası
- Bası yayları — süspansiyon, kalıp ve dengeleyici yay üretimi
- Burulma yayları — kol, menteşe ve geri dönüş yayı tasarım desteği
- Çekme yayları — özel kancalı gergi ve geri çekme yayları
- Teknik makaleler — yay tasarımı, malzemeler ve tolerans kılavuzları
- Sektör trendleri — hareket bileşenlerinde tedarik ve üretim değişimleri
- İletişim — 12 iş saatinde teklif için çizim gönderin
BQUQ Mühendislik Ekibi tarafından yazılmıştır. BQUQ (Dongguan), tek bir ISO9001 fabrikasında CNC işleme (±0,005 mm), metal damgalama, özel yaylar ve soğutucu üretimi yürütür. Dongguan, Çin'den doğrudan kaynak — 12 saat içinde teklif: sc@bquq.com | WhatsApp +86 13713157787 | www.bquq.com


