
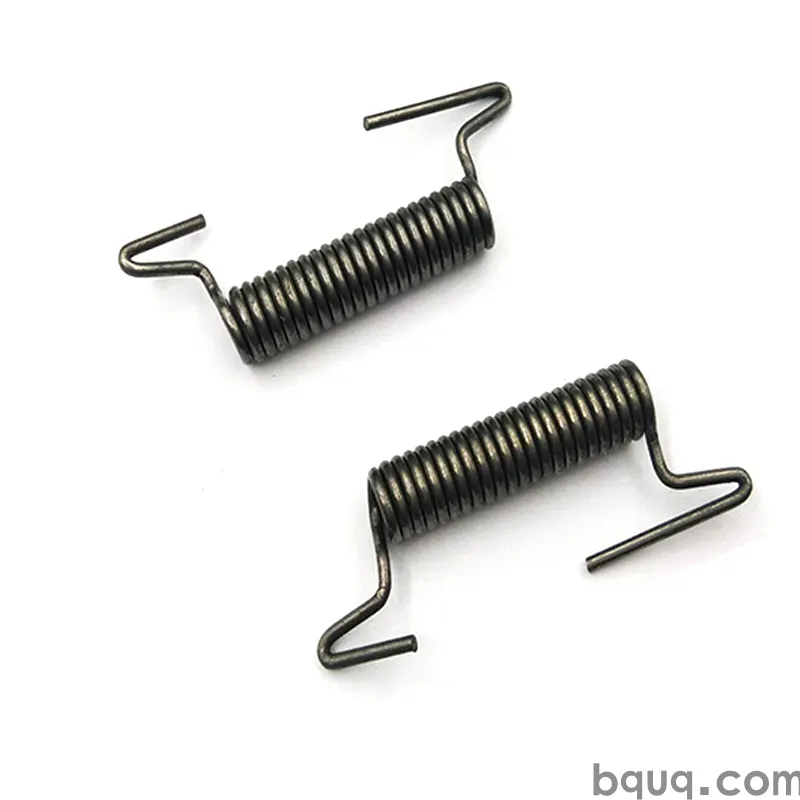
Serbest Boy ve Toleranslar: Bir Fabrikanın Tutabildiği Değerler
Kısa cevap: Serbest boy toleransı, bir yay fabrikasının bitmiş bir yayın yüksüz boyunda gerçekte tutabildiği aralıktır — standart üretimde 25 mm'lik bir basma yayında tipik olarak ±0,5 mm, çizim gerektirdiğinde ±0,15 mm veya daha iyisine sıkılaştırılır. Bu, serbestçe seçebileceğiniz bir sayı değildir; tel çapı değişimi, sarım makinesi çözünürlüğü, gerilim giderme hareketi ve uç işlemenin toplamıdır. Dongguan'daki BQUQ'da basma, çekme ve burulma yaylarını 12 iş saatinde teklif ediyor ve tutacağımız serbest boy toleransını belirtiyoruz, çizimde iyi görüneni değil.
Serbest boy tam olarak nedir?
Serbest boy, bir yayın yüksüz, kısıtlanmamış durumdaki toplam eksenel uzunluğudur. Bir basma yayı için, üzerine hiçbir şey basmadığında bir taşlanmış uç yüzeyinden diğerine olan mesafedir. Bir çekme yayı için, bir kancanın içinden diğer kancanın içine olan uzunluktur. Bir burulma yayı için genellikle gövde uzunluğu artı bacak konfigürasyonu ile değiştirilir, çünkü önemli olan "serbest" boyut doğrusal değil açısaldır.
Serbest boy bir referans boyutudur, performans boyutu değil. Montajınızın gerçekte önemsediği genellikle üç şeyden biridir:
- Montaj boyu — montaj kapandığında yayın oturduğu uzunluk, bu ön yükü belirler.
- Yüklü boy — çalışma sehimindeki uzunluk, bu çalışma kuvvetini belirler.
- Tam sıkışma yüksekliği — tam sıkışmadaki uzunluk, bu yayın mekanizmadan önce dibe vurup vurmayacağını belirler.
Serbest boy önemlidir çünkü giriş muayene tezgahında ölçülmesi en kolay boyuttur ve yukarı akışta bir şey değiştiğinde kayan boyuttur. Serbest durumda 1 mm uzun olan bir yay yine de montaj yükünü mükemmel karşılayabilir — ya da karşılamayabilir. Serbest boya yazdığınız tolerans, ne kadar yük değişimini kabul etmeye razı olduğunuzun bir vekilidir.
Serbest boy neden üretim sırasında kayar
Tel kesildikten sonra serbest boyu dört şey hareket ettirir:
1. Tel çapı değişimi. Yay teli tam bir boyuta değil, bir toleransa çekilir. 1,0 mm'lik bir telde ±0,02 mm salınım, sarım çapını ve dolayısıyla belirli bir uzunluğa sığan sarım sayısını değiştirir.
2. Sarım gerilimi ve adım ayarı. Makine adımı mekanik veya servo ile ayarlar. Tel beslemesi ve kam zamanlamasındaki küçük değişiklikler, herhangi bir ısıl işlemden önce sarılmış boyu değiştirir.
3. Gerilim giderme. Düşük sıcaklıkta gerilim giderme, sarmadan kalan artık gerilmeleri gevşetir ve tipik olarak bir basma yayını hafifçe kısaltır. Miktar malzemeye, tel boyutuna ve fırın çevrimine bağlıdır.
4. Uç taşlama ve set verme. Taşlama uç sarımlarından malzeme kaldırır; bir "set" veya ön set verme işlemi, boyu stabilize etmek için yayı kasten tam sıkışmanın ötesine sıkıştırır. Her ikisi de nihai serbest boyu değiştirir.
Dördünü de kontrol etmeyen bir fabrika geniş bir tolerans teklif eder ve umut eder. Bunları kontrol eden bir fabrika sıkı olanı tekrarlanabilir şekilde tutabilir.
Bir fabrika gerçekte hangi toleransı tutabilir?
Aşağıdaki tablo, yaygın malzemelerde (müzik teli, paslanmaz çelik, yağ temperli krom-silisyum) soğuk sarılmış yaylar için standart üretim kabiliyeti olarak kabul ettiğimiz değerlerdir. Bunlar üretim planlaması için gösterge niteliğinde rakamlardır, çizim incelemesi olmadan varsayabileceğiniz bir spesifikasyon değildir.
| Serbest boy (mm) | Standart üretim | Sıkılaştırılmış (çizimde belirtilen) | Notlar |
|---|---|---|---|
| 10'a kadar | ±0,25 mm | ±0,10 mm | Küçük yaylar, ince tel, uç taşlamaya duyarlı |
| 10 – 25 | ±0,50 mm | ±0,15 mm | Elektronik ve beyaz eşya için en yaygın aralık |
| 25 – 50 | ±0,75 mm | ±0,25 mm | Adım kontrolü baskındır; set verme önerilir |
| 50 – 100 | ±1,50 mm | ±0,50 mm | Uzun yayların stabilize edilmesi için ön set verme gerekir |
| 100'ün üzeri | Uzunluğun ±%2,0'i | Uzunluğun ±%0,75'i | Boy toleransı genellikle yüzde olarak ifade edilir |
İki şeye dikkat edin. Birincisi, tolerans uzunlukla ölçeklenir — 120 mm'lik bir yayda ±0,1 mm istemek, daha sıkı bir muayene değil, farklı bir üretim yolu istemektir. İkincisi, "sıkılaştırılmış" sütun ulaşılabilirdir ancak daha pahalıdır, çünkü %100 boy ayıklama, ön set verme veya daha yavaş bir sarma çevrimi anlamına gelir.
Serbest boy toleransı yük toleransına nasıl dönüşür
Çoğu çizimin yanlış yaptığı kısım burasıdır. Serbest boy toleransı ve yük toleransı yay oranı üzerinden bağlantılıdır. Serbest boy aralığını ve yük aralığını bağımsız olarak belirtirseniz, fiziksel olarak imkansız bir kombinasyon belirtiyor olabilirsiniz.
| Yay oranı (N/mm) | Serbest boy toleransı | Sabit montaj boyunda ortaya çıkan yük değişimi |
|---|---|---|
| 1,0 | ±0,50 mm | ±0,50 N |
| 5,0 | ±0,50 mm | ±2,50 N |
| 20,0 | ±0,50 mm | ±10,0 N |
| 20,0 | ±0,15 mm | ±3,0 N |
Alt iki satırı birlikte okuyun. Sert bir yayda, yük değişimini yarıya indirmenin tek pratik yolu boy toleransını yarıya indirmektir — ya da yük aralığını kabul edip boy aralığını açarsınız. Yay oranını veya montaj boyunu değiştirmeyi gerektirmeyen üçüncü bir seçenek yoktur.
Hâlâ yayı boyutlandırıyorsanız, oran, aktif sarımlar ve sehim arasındaki ilişkiler basma yayı tasarım hesaplayıcısı kılavuzumuzda işlenmiştir.
Serbest boy toleransı yay tipine göre farklılık gösterir mi?
Evet, ve önemli ölçüde. Uç koşulları, neyin ölçülebilir ve neyin kontrol edilebilir olduğunu değiştirir.
Basma yayları
Basma yaylarını tutmak en kolaydır, çünkü serbest boy iki taşlanmış yüzey arasındaki tek eksenel boyuttur. Kapalı ve taşlanmış uçlar en iyi kontrolü sağlar; kapalı-taşlanmamış uçlar daha ucuzdur ancak tel ucu geometrisi saçılma ekler. Açık uçlar, düz oturmayan ve sıkı bir serbest boy çağrısı taşımaması gereken yaylar içindir.
Çekme yayları
Çekme yayları daha zordur. Serbest boy kancaların içinden ölçülür ve kanca geometrisi — ilmek konumu, büküm yarıçapı, başlangıç gerilimi — sarım gövdesiyle hiç ilgisi olmayan değişim ekler. Pratik bir yaklaşım, gövde uzunluğunu sıkı, kancalar dahil toplam uzunluğu daha gevşek toleranslamak ve kanca konumunu ayrı bir mastarla kontrol etmektir.
Burulma yayları
Burulma yaylarını uzunluk olarak ifade etmek en zordur. Anlamlı serbest durum boyutları gövde uzunluğu, iç çap, bacak açısı ve bacak uzunluğudur. Gövde uzunluğu toleransı basma yayı serbest boyu gibi davranır; bacak açısı genellikle derece cinsinden toleranslanır ve montaj uyumunu gerçekte yönlendiren boyuttur. Burulma yayı üretim hattımız aynı çizimde hem gövde uzunluğu hem de bacak açısı çağrılarını işler.
| Yay tipi | Birincil serbest durum boyutu | Tipik standart tolerans | Değişimin ana kaynağı |
|---|---|---|---|
| Basma | Toplam serbest boy | 25 mm'de ±0,5 mm | Adım kontrolü, taşlama, gerilim giderme |
| Çekme | Gövde uzunluğu + kanca konumu | 25 mm'de ±0,8 mm | Kanca şekillendirme, başlangıç gerilimi |
| Burulma | Gövde uzunluğu + bacak açısı | ±0,5 mm / ±3° | Bacak şekillendirme, sarım çapı |
Gerekenden sıkı olmak neden bir erdem değil, bir maliyettir
Serbest boyda her sıkı adım maliyet ekler. Orta boy bir basma yayında ±0,5 mm'den ±0,15 mm'ye gitmek tipik olarak aşağıdakilerden birini veya birkaçını gerektirir:
- Parti numunelendirmesi yerine proses içi boy kontrolü ile daha yavaş sarma
- Gerilim gidermeden sonra bir ön set verme veya "set" işlemi
- Manuel veya otomatik ayıklama ile %100 boy mastarlama
- Sarma hattında daha yüksek hurda oranı, birim maliyete yansıtılır
Bunların hiçbiri, montajın buna ihtiyacı yoksa montajı iyileştirmez. Doğru soru "ne kadar sıkı tutabilirsiniz?" değil, "mekanizmam ne kadar yük değişimini tolere edebilir?"dir. Bundan geriye doğru çalışın.
Alıcılara verdiğimiz iki pratik kural:
1. Serbest boyu yalnızca yay sert bir dayanağa oturuyorsa toleranslayın. Montaj boyu gövde tarafından belirleniyorsa, serbest boy değişimi doğrudan ön yük değişimine dönüşür. Yay bir vida veya değişken bir boşlukla sıkıştırılıyorsa, serbest boy çok daha az önemlidir.
2. Hissettiğiniz şey yük olduğunda boyu değil yükü toleranslayın. Belirli bir sehimde yapılan bir yük testi, tel çapını, sarım sayısını ve boyu tek bir ölçümde yakalar. Genellikle daha ucuz kontrol budur. Buna nasıl yaklaştığımızı yay yük testi bölümünde görün.
Bir yay aşırı sıkıştırıldığında ne olur
Serbest boy toleransı ayrıca yayın ne kadar hareket ettiğiyle etkileşir. Bir basma yayını tasarım sehiminin ötesine itin, akma yapar — serbest boy kalıcı olarak büyür ve sonraki her çevrim farklı bir temelden başlar. Ön set vermenin var olma nedeni budur: bu akmayı bir kez, kontrollü olarak kasten tetikler, böylece müşterinin aldığı yay zaten stabil olur. Mekanizma yay aşırı yük ve akma makalemizde açıklanmıştır.
Montajınız bir arıza durumunda aşırı harekete geçebiliyorsa, bunu RFQ'da belirtin. Malzemeyi ve set verme işlemini değiştirir.
Bir çizime serbest boy nasıl yazılır
Bir fabrikanın hızlı teklif verebileceği ve güvenilir şekilde tutabileceği bir çizim genellikle şunları içerir:
- Serbest boy, referans notu değil, açık toleranslı temel boyut olarak
- Ölçüm yönü (toplam, kancaların içinden, yalnızca gövde)
- Uç koşulu (kapalı ve taşlanmış, kapalı taşlanmamış, açık)
- Bir veya iki belirtilen sehimli boyda yük, toleranslı
- Maksimum tam sıkışma yüksekliği
- Malzeme ve yüzey bitirme
- Varsa ön set verme gereksinimi
Yalnızca serbest boyu biliyor ve başka hiçbir şey bilmiyorsanız, yine de teklif verebiliriz — ancak sorularla geri döneriz ve bu iyi bir işarettir. Montaj boyu, sehim ve tam sıkışma yüksekliğini sormadan sıkı bir serbest boy teklif eden bir fabrika, bir yay değil bir sayı teklif ediyordur.
BQUQ, tek bir Dongguan fabrikasında dört üretim hattı işletir: ±0,005 mm'ye kadar CNC işleme, metal damgalama, özel yaylar ve soğutucu üretimi. Bu burada önemlidir çünkü yay uçları sıklıkla işlenmiş bir yatak, damgalanmış bir tutucu veya şekillendirilmiş bir klips gerektirir ve hepsinin tek çatı altında olması, üç tedarikçinin her birinin kendi aralığını tutmasıyla oluşan tolerans yığılmasını ortadan kaldırır. Çizimi sc@bquq.com adresine gönderin, taahhüt edeceğimiz serbest boy toleransı dahil 12 iş saatinde teklif alın. MOQ esnektir, bu nedenle prototip ve pilot partiler memnuniyetle karşılanır.
Sıkça Sorulan Sorular
S: Bir basma yayı için normal serbest boy toleransı nedir?
C: Yaklaşık 25 mm uzunluğunda soğuk sarılmış bir basma yayı için, müzik teli veya paslanmaz çelikte ±0,5 mm normal üretim kabiliyetidir. ±0,15 mm gibi daha sıkı aralıklar ön set verme ve %100 boy mastarlama ile ulaşılabilir, ancak maliyet ve çevrim süresi ekler. Doğru tolerans, çizimde hassas görünene değil, montajınızın tolere ettiği yük değişimine bağlıdır.
S: Serbest boy toleransı yay yükünü etkiler mi?
C: Evet, doğrudan. Sabit montaj boyunda, yük değişimi serbest boy değişimi çarpı yay oranına eşittir. 20 N/mm'lik bir yayda ±0,5 mm aralık ±10 N yük saçılması üretir. 1 N/mm'lik bir yayda aynı aralık yalnızca ±0,5 N üretir. Bu nedenle sert yaylar genellikle daha sıkı boy toleranslarına veya yük bazlı bir kabul kriterine ihtiyaç duyar.
S: Standart tablodan daha sıkı bir tolerans tutabilir misiniz?
C: Genellikle evet, sınırlar içinde. Küçük yaylarda kabaca ±0,1 mm'nin altında, kısıt ölçümün kendisi haline gelir ve sizinle mastar tekrarlanabilirliğini tartışırız. Uzun yaylarda çok sıkı çağrılar genellikle tasarımı değiştirerek daha iyi çözülür — uzunluğu azaltmak, bir yatak eklemek veya serbest boy yerine sehimde yükü toleranslamak.
S: Bir çekme yayında serbest boy nasıl ölçülür?
C: Bir çekme yayında serbest boy normalde bir kancanın içinden diğerinin içine, yay serbest asılı ve yük uygulanmadan ölçülür. Kanca şekillendirme sarım gövdesinden bağımsız değişim eklediğinden, gövde uzunluğunu sıkı, kancadan kancaya toplam uzunluğu daha gevşek toleranslamanızı ve kanca konumunu ayrıca mastarlamanızı öneririz.
S: Serbest boy çağrısı olan bir yayı teklif etmek için hangi bilgilere ihtiyacınız var?
C: Varsa çizimi gönderin. Yoksa, tel çapını veya istenen yükü, dış veya iç çapı, serbest boyu, montaj boyunu, çalışma sehimini, tam sıkışma yüksekliği sınırını, malzeme tercihini, uç koşulunu ve tahmini yıllık miktarı verin. Bunlarla 12 iş saatinde teklif verebilir ve siz taahhüt etmeden önce fiziksel olarak ulaşılamayan herhangi bir toleransı işaretleyebiliriz.
İlgili Kaynaklar
- BQUQ ve Dongguan fabrikamız hakkında: /about/
- Basma yayları: /compression-springs/
- Burulma yayları: /torsion-springs/
- Özel çekme yayları: /extension-custom-springs/
- Sektör trendleri: /industry-dynamics/
- Teknik makaleler: /bquq-blog/
- SSS ve iletişim: /faq/ | /contact/
BQUQ Mühendislik Ekibi tarafından yazılmıştır. BQUQ (Dongguan), tek bir ISO9001 fabrikasında CNC işleme (±0,005 mm), metal damgalama, özel yaylar ve soğutucu üretimi yürütür. Dongguan, Çin'den doğrudan kaynak — 12 saatte teklif: sc@bquq.com | WhatsApp +86 13713157787 | www.bquq.com


