
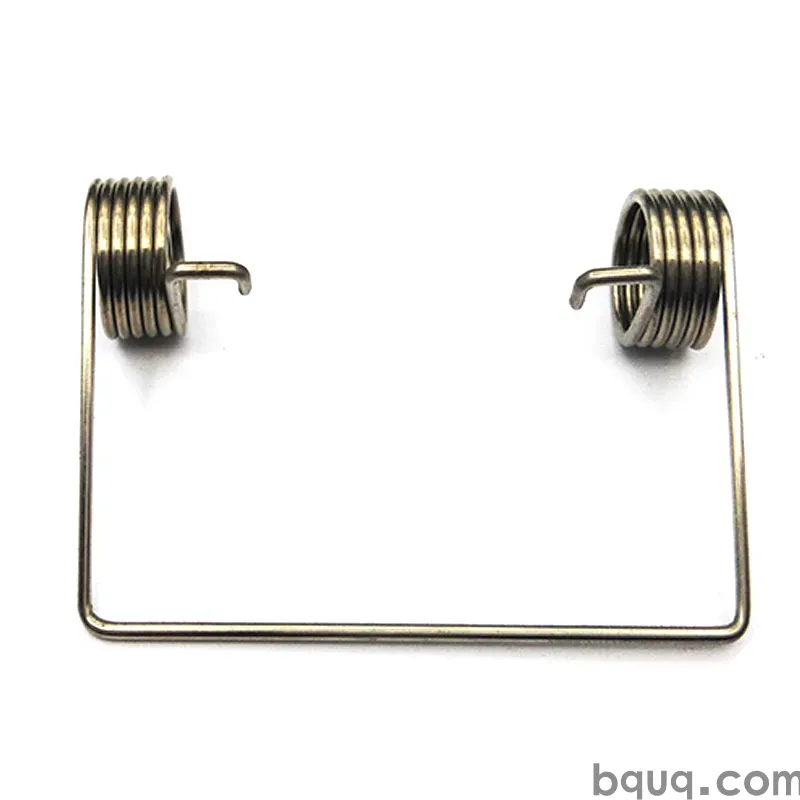
Aşırı Yük ve Akma: Bir Yay Neden Yaylanmayı Bırakır?
Kısa cevap: Bir yay, iç gerilmesi malzemenin akma dayanımını aştığında yaylanmayı bırakır. Tel kalıcı bir set alır, serbest uzunluk kısalır ve belirli bir yükseklikteki yük düşer — genellikle tek bir ciddi aşırı yükten sonra %5–20 oranında. Müzik teli ve 302 paslanmaz çelik için, statik görevde tasarım gerilmesini çekme dayanımının yaklaşık %40–45'inin altında, döngüsel görevde ise %30–35'in altında tutun. Bunu aşarsanız, set, yorulma veya kırılma bekleyin. BQUQ, tek bir Dongguan ISO9001 fabrikasında CNC eksenlerinde ±0.005 mm hassasiyetle yayları işler ve sarar, teklifler 12 iş saatinde geri döner.
Yük Altındaki Bir Yayın İçinde Gerçekte Ne Olur?
Helezonik bir yay, bir bobine sarılmış bir burulma çubuğudur. Sıkıştırdığınızda, tel uzunluğu boyunca bükülmez — burulur. Enerjiyi depolayan bu burulma kayma gerilmesidir ve çok fazla zorlarsanız yayı sonunda yok eden de budur.
Yük arttıkça sırayla üç şey olur:
1. Elastik bölge. Gerilme, şekil değiştirme ile orantılı kalır. Yükü kaldırın, yay tam serbest uzunluğuna döner. Tasarım yapmak isteyeceğiniz tek bölge burasıdır.
2. Akma noktası. Gerilme, malzemenin burulma akma dayanımını aşar. Bazı kristal düzlemleri kalıcı olarak kayar. Yükü kaldırın ve yay başladığından daha kısa olarak geri döner.
3. Plastik çökme veya kırılma. Daha yüksek gerilmede yay büyük bir kalıcı set alır, sarımlar birbirine değer veya tel çatlar — genellikle gerilmenin yoğunlaştığı sarımın iç tarafında.
İlk ikisi, montajları sessizce mahvedenlerdir. Akmış bir yay hâlâ iyi görünür. Sadece o kadar sert itmez.
"Set" Neden Gerçek Arıza Modudur?
Kalıcı set, akmanın ölçülebilir belirtisidir. Bunu şu şekilde görürsünüz:
- Serbest uzunluk çizimden kısa
- Montaj yüksekliğindeki yük belirtilenden düşük
- Katı yüksekliğe beklenenden erken ulaşılır
Tipik bir soğuk sarım sıkıştırma yayı için, çekme dayanımının %60'ına tek bir aşırı yük, serbest uzunlukta %2–8 kayıp yaratabilir. %70'e çıkarsanız, %10–20 kaybedebilirsiniz, ayrıca sarımda görünür bir eğilme olur. İşte bu noktada yay, herhangi bir faydalı anlamda "yaylanmayı bırakır".
Bir Yayın Akmış Olduğunu Nasıl Anlarsınız?
Saha semptomları sektörler arasında tutarlıdır:
| Semptom | Genellikle ne anlama gelir | Hızlı kontrol |
|---|---|---|
| Serbest uzunluk spesifikasyondan kısa | Aşırı yükten kalıcı set | Yüksüz uzunluğu çizimle karşılaştırın |
| Yükseklikteki yük >%5 düşük | Kısmi akma veya gerilme gevşemesi | Montaj yüksekliğinde yük hücresi testi |
| Yay erken dibe vurur | Set + azalmış hareket | Katı yüksekliği ölçün |
| Görünür eğilme veya düzensiz adım | Yerel plastik deformasyon | Görsel + adım ölçer |
| Sarım iç çapında çatlaklar | Akmadan sonra yorulma veya hidrojen gevrekleşmesi | Boya penetrant veya manyetik parçacık |
| Montajda takırtı | Set sonrası ön yük kaybı | İlk numune yüküyle karşılaştırın |
Bir partide bunlardan birden fazlası görülürse, tasarım gerilmesi görev döngüsü için çok yüksektir — tel tedarikçisinin hatası değil.
Bir Yayın Hayatta Kalıp Kalmayacağını Belirleyen Gerilme Sınırları
Her yay malzemesinin bir burulma akma dayanımı vardır, tipik olarak yay çelikleri için nihai çekme dayanımının %45–60'ı. Tasarım pratiği, çalışma gerilmesini bunun çok altında tutar.
| Malzeme | Tipik çekme (MPa) | Statik tasarım gerilmesi (% UTS) | Döngüsel tasarım gerilmesi (% UTS) | Notlar |
|---|---|---|---|---|
| Müzik teli (ASTM A228) | 2200–2600 | %40–45 | %30–35 | En iyi küçük yay yorulma ömrü |
| Yağda temperlenmiş MB (A229) | 1600–1900 | %40–45 | %30–35 | Daha büyük tel için iyi |
| Krom-silisyum (A401) | 1900–2100 | %42–48 | %32–38 | Yüksek sıcaklık, darbe görevi |
| 302 paslanmaz | 1500–1900 | %35–40 | %28–32 | Korozyon direnci, daha düşük yorulma |
| 17-7 PH paslanmaz | 1700–2000 | %38–42 | %30–34 | 302'den daha iyi yorulma |
| Fosfor bronz | 900–1200 | %35–40 | %28–32 | Elektriksel, manyetik olmayan |
| Inconel 718 | 1800–2100 | %40–45 | %32–38 | Yüksek sıcaklık, pahalı |
Sayılar, oda sıcaklığında soğuk çekilmiş veya soğuk haddelenmiş yay teli için tipiktir. Sıcak sarılmış veya gerilme giderme uygulanmış yaylar farklı davranır — her zaman tel üreticisinin veri sayfasıyla doğrulayın.
Döngüsel Görev Neden Daha Düşük Gerilme Gerektirir?
Yorulma çatlakları, gerilme yoğunlaşmasının en yüksek olduğu sarım iç çapında başlar. %40 UTS'de 10⁵–10⁶ döngü elde edebilirsiniz. %30 UTS'de aynı yay 10⁷+ döngü çalışabilir. Değişim gerçektir: daha düşük gerilme daha fazla tel, daha büyük zarf, daha fazla maliyet demektir. Alternatif, bir valf treninde veya bir mandalda 200.000 döngüde arızalanan bir yaydır.
Dinamik uygulamalar için yay dinamik yük tasarımı notlarımıza bakın.
Yay İndeksi, Eğrilik ve Gerilme Yoğunlaşması
Yay indeksi (D/d — ortalama çap bölü tel çapı), sarımın iç tarafında ne kadar gerilme yoğunlaştığını belirler. Düşük indeksli yaylar (5'in altında) serttir ve iç çapta yüksek gerilme altındadır. Yüksek indeksli yaylar (12'nin üzerinde) esnektir ve tutarlı sarımı zordur.
| İndeks (D/d) | Eğrilik gerilme faktörü | Pratik etki |
|---|---|---|
| 4–5 | 1.15–1.20 | Yüksek iç çap gerilmesi, sıkı tolerans riski |
| 6–9 | 1.08–1.12 | Çoğu tasarım için ideal nokta |
| 10–12 | 1.05–1.08 | İyi yorulma, burkulmaya dikkat |
| >12 | ~1.03 | Burkulma ve sarım dengesizliği |
Aşırı yük arızaları sürekli aynı noktada — ilk aktif sarımın iç tarafında — meydana geliyorsa, indeks muhtemelen çok düşüktür. Malzemeyi değiştirmeden önce bunu gözden geçirin. Yay indeksi ve gerilme makalemiz hesaplamayı adım adım anlatır.
Akmayı Önlemek İçin Tasarım Kuralları
1. Statik için çalışma gerilmesini %40 UTS'nin, döngüsel için %32'nin altında tutun. Bu, en büyük kaldıraçtır.
2. Montajın uygulayabileceği maksimum yüke göre tasarlayın, nominal yüke göre değil. Taşıma, aşırı hareket ve termal genleşmeyi dahil edin.
3. Katı yükseklik payı ekleyin. Maksimum çalışma yüksekliği ile katı yükseklik arasında en az %15 hareket bırakın.
4. Yayı önceden setleyin (scragging). Üretim sırasında bir kez katı hale getirin, kontrollü set oluşturun, sonra serbest uzunluğu ölçün. Bu, yayı hizmet ömrü boyunca stabilize eder.
5. Yorulma için bilyeli dövme yapın. Yüzeyde basma yönünde kalıntı gerilme oluşturur, çelik yaylarda tipik olarak %20–40 yorulma ömrü kazancı sağlar.
6. Sıcaklığa dikkat edin. Müzik teli için 120 °C veya 302 paslanmaz için 250 °C'nin üzerinde, akma altında bile gerilme gevşemesi hızlanır.
7. Gerçekten ihtiyacınız olan yük toleransına uyan tel çapı ve serbest uzunluk toleranslarını belirtin. Yük asıl gereksinimse, serbest uzunluk toleransını gevşetmek nadiren yardımcı olur.
Ön Setleme: Ucuz Sigorta
Ön setleme (scragging veya setting olarak da adlandırılır), yayın üretim sırasında kasıtlı olarak aşırı sıkıştırılması anlamına gelir; böylece bir kez, kontrollü koşullar altında akar ve sonrasında elastik davranır. Doğru yapılırsa, yayın serbest uzunluğu ömrünün geri kalanında %1 içinde stabildir. Yanlış yapılırsa — aşırı sıkıştırılır veya gerilme giderme uygulanmazsa — sürekli sürünen bir yay elde edersiniz.
Tedarikçiniz yüksek gerilimli yayları önceden setlemiyorsa, nedenini sorun. Hacimde neredeyse hiçbir maliyeti yoktur ve bir dizi saha şikayetini ortadan kaldırır.
Aşırı Yük Kaçınılmaz Olduğunda
Bazı uygulamalar — amortisörler, güvenlik mandalları, geri tepme sistemleri, kalıp yayları — aşırı yükü absorbe etmek için tasarlanmıştır. Bu durumlarda:
- Daha yüksek gerilmeye dayanabilen krom-silisyum veya 17-7 PH kullanın
- Aşırı yük durumunu istisna değil, çalışma durumu olarak tasarlayın
- Sarım eklemek yerine tel çapını artırın
- Daha büyük bir zarfı kabul edin
Yayların tekrarlanan darbeye maruz kaldığı kalıp ve damgalama uygulamaları için yay kalıp uygulamaları sayfasına bakın.
Akma Arızalarını Önleyen Üretim Kontrolleri
BQUQ'da yaylar, süreç içi adım ve çap izleme özellikli CNC sarım makinelerinde sarılır, ardından kontrollü atmosferli bir fırında gerilme giderme işlemi yapılır. Dongguan'da tek çatı altındaki dört üretim hattı, sıkıştırma, çekme ve burulma yaylarının yanı sıra çevrelerindeki damgalama ve CNC parçalarını kapsar.
Aşırı yüke eğilimli yaylar için temel kontroller:
- Tel sertifikasyonu — her parti için çekme ve kimya fabrika sertifikaları
- Gerilme giderme — parti başına kaydedilen sıcaklık ve süre
- Ön set doğrulama — öncesi ve sonrası ölçülen serbest uzunluk
- Yük testi — sadece serbest uzunluk değil, montaj yüksekliğinde numune alma
- İzlenebilirlik — poşet üzerindeki parti kimliği, fırın ve sarım kayıtlarına bağlı
Aşırı yük içeren bir görev döngüsü için sıkıştırma yayları veya çekme özel yayları tedarik ediyorsanız, yük-yükseklik eğrisini ve en kötü durum hareketini gönderin. Tasarımın dayanıp dayanmayacağını veya daha fazla tel gerekip gerekmediğini size söyleyelim.
Sıkça Sorulan Sorular
S: Bir yay aktıktan sonra toparlanabilir mi?
C: Hayır. Akma, kristal düzeyinde kalıcı plastik deformasyondur. Tel bir kez kaydığında, yay orijinal serbest uzunluğuna veya yüküne dönmez. Bazen yeni, stabil bir uzunluğa yeniden setlenebilir, ancak orijinal performans kaybolur. Akmış yayları "yeniden eğitmeye" çalışmak yerine değiştirin.
S: Ne kadar aşırı yük kalıcı set yaratır?
C: Malzemeye ve indekse bağlıdır, ancak genel bir kural olarak, burulma gerilmesinde çekme dayanımının yaklaşık %45–50'sini aşmak ölçülebilir set oluşturur. 2300 MPa UTS'de müzik teli için bu yaklaşık 1050–1150 MPa'dır. İyi tasarlanmış çoğu statik yay 800–950 MPa'da çalışır. Marj kasıtlıdır.
S: Isı, aşırı yükle aynı soruna neden olur mu?
C: Benzer sonuç, farklı mekanizma. Isı, gerilme gevşemesine neden olur — tel, akma altında bile yavaşça yük kaybeder. Müzik teli genellikle sürekli yaklaşık 120 °C ile sınırlıdır; 302 paslanmaz yaklaşık 250 °C'ye; Inconel 718 600 °C+'ya. Yayınız hizmette görünür deformasyon olmadan yük kaybediyorsa, olası neden sıcaklıktır.
S: Ön setlenmiş yaylar belirtmeli miyim?
C: Evet, çekme dayanımının %35'inin üzerinde çalışan veya hassas bir montajda kullanılan her yay için. Ön setleme, serbest uzunluğu ve yükü stabilize eder ve üretim hacminde genellikle çok az maliyetlidir. Çizimde ön set yüksekliği ve setleme sonrası kabul edilebilir serbest uzunluk toleransı ile belirtin. Bu, yaygın bir saha şikayeti kaynağını ortadan kaldırır.
S: BQUQ yay serbest uzunluğunda hangi toleransı tutabilir?
C: Tipik sıkıştırma yayları için, serbest uzunlukta ±0.5 mm ve montaj yüksekliğinde yükte ±%5 standarttır. Daha sıkı toleranslar — küçük yaylarda serbest uzunlukta ±0.2 mm'ye kadar — süreç içi ölçümle elde edilebilir. CNC eksenleri takım ve uç taşlama geometrisinde ±0.005 mm tutar. Özel bir teklif için yük-yükseklik eğrinizi gönderin.
İlgili Kaynaklar
- BQUQ ve Dongguan fabrikamız hakkında: /about/
- Sıkıştırma, çekme ve burulma yayları: /compression-springs/, /extension-custom-springs/, /torsion-springs/
- Yay tedarikinde sektör trendleri: /industry-dynamics/
- Daha fazla teknik makale: /bquq-blog/
- Sıkça sorulan sorular: /faq/
- Vaka çalışmaları: /case/
- Mühendislik ekibiyle iletişime geçin: /contact/
BQUQ Mühendislik Ekibi tarafından yazılmıştır. BQUQ (Dongguan), tek bir ISO9001 fabrikasında CNC işleme (±0.005 mm), metal damgalama, özel yaylar ve soğutucu üretimi yürütmektedir. Dongguan, Çin'den doğrudan kaynak — 12 saat içinde teklif: sc@bquq.com | WhatsApp +86 13713157787 | www.bquq.com


