
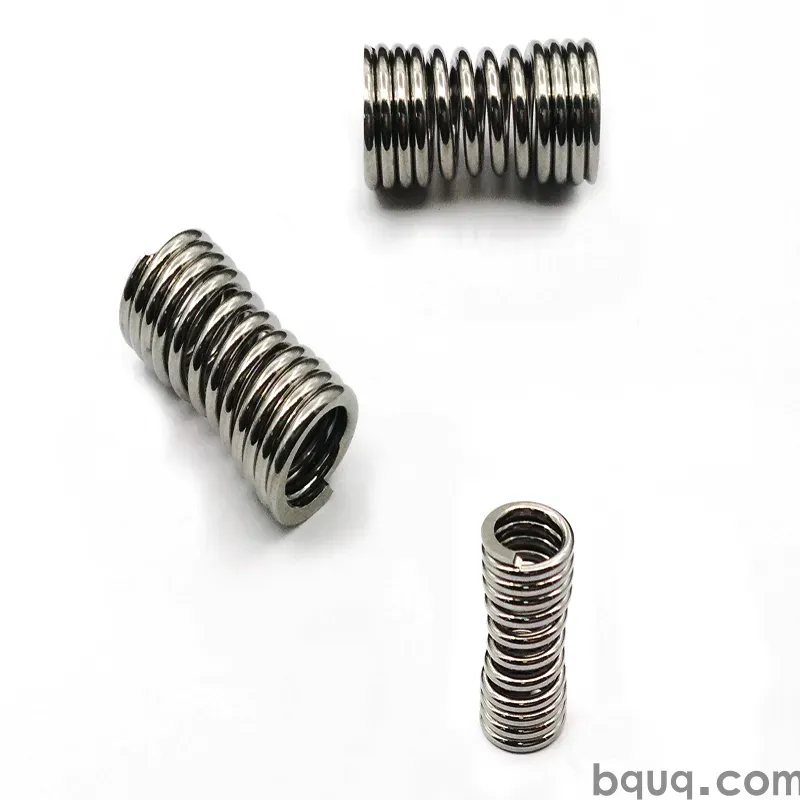
Enjeksiyon ve Damgalama Kalıplarında Kalıp Yayları
Kısa cevap: Kalıp yayları, bir takım içinde enerji depolayan ve serbest bırakan ağır hizmet tipi bası yaylarıdır — parçaları iter, sıyırıcıları geri getirir, sürgüleri ön yükler ve kamları tutar. Enjeksiyon kalıplarında genellikle serbest uzunluğun %10–30'u kadar sapma ile çalışır ve yaklaşık 200 °C'ye kadar kalıp sıcaklıklarında 100.000 ila 1.000.000+ çevrim dayanmalıdır. Damgalama kalıplarında daha zorlu çalışırlar: serbest uzunluğun %25–40'ı kadar sapmalar, dakikada yüzlerce çevrim hızı ve yorulma ömrünü belirleyen şok yükleri. BQUQ, bu yayları tek bir ISO9001 Dongguan fabrikasında işler ve sarar, CNC özelliklerinde ±0.005 mm toleransı korur ve özel kalıp yaylarını 12 iş saatinde teklif eder.
Bir kalıp veya kalıpta kalıp yayı tam olarak ne işe yarar?
Kalıp yayı genel amaçlı bir yay değildir. Sınırlı bir cep içinde, tanımlanmış bir montaj uzunluğunda, tanımlanmış sayıda vuruş için, takımın yanlış beslenmesine veya çıkarma yapamamasına neden olacak kadar kuvvet kaybetmeden çalışacak şekilde tasarlanmış bir bası yayıdır.
Bir enjeksiyon kalıbında, kalıp yayları genellikle dört işten birini yapar:
- Çıkarma dönüşü. Parça çıkarıldıktan sonra itici plakayı başlangıç konumuna geri iter, böylece kalıp güvenli bir şekilde kapanabilir.
- Sıyırıcı ve plaka ön yükü. Bir sıyırıcı plakayı veya sürgüyü, kalıp açılana veya serbest bırakılana kadar tanımlı bir konumda tutar.
- Sürgü ve kaldırıcı tahriki. Hidrolik sistemlerin çok hantal veya yavaş olacağı yerlerde yan hareketli bir sürgüyü, bir kaldırıcıyı veya bir kam dönüşünü tahrik eder.
- Valf ve sıcak yolluk desteği. Bir pim veya valf kapısı üzerinde hafif, tekrarlanabilir bir ön yük sağlar.
Bir damgalama kalıbında, aynı yay ailesi şu şekillerde görülür:
- Sıyırıcı yayları — zımba malzemeye girerken şeridi düz tutar, sonra serbest bırakır.
- Baskı pedi yayları — çekme ve şekillendirme işlemlerinde malzeme akışını kontrol eder.
- İtici ve çıkarıcı yaylar — bitmiş parçayı kalıptan uzağa iter.
- Kam dönüş yayları — her vuruşta bir kam sürgüsünü dinlenme konumuna getirir.
Ortak nokta, yayın bir aşınma parçası olmasıdır. Değiştirilmek üzere tasarlanmıştır ve takım, değiştirmenin saatler değil dakikalar alacağı şekilde tasarlanmalıdır.
Bir kalıp yayı sıradan bir bası yayından nasıl farklıdır?
Bir kalıp yayını genel bir bası yayından ayıran üç şey vardır: malzeme, geometri ve yük-sapma spesifikasyonu.
| Özellik | Sıradan bası yayı | Kalıp yayı |
|---|---|---|
| Tipik tel | Müzik teli, 0.3–3 mm | Krom-silisyum veya krom-vanadyum alaşımı, 3–20 mm |
| Sarım formu | Açık adım, yuvarlak uçlar | Kapalı ve taşlanmış uçlar, dikdörtgen veya trapez tel kesiti yaygın |
| Sapma aralığı | Serbest uzunluğun %10–25'i | Damgalama için serbest uzunluğun %25–40'ı, kalıplar için %10–30'u |
| Yük toleransı | Genellikle ±%10 | Tanımlı uzunlukta nominal yükte tipik olarak ±%5 |
| Renk kodlaması | Nadir | Yük sınıfı için standart (ISO 10243 tarzı) |
| Ömür hedefi | Uygulamaya bağlı | Nominal sapmada vuruş cinsinden belirtilir |
| Isıl işlem | Gerilim giderme | Su verilmiş ve temperlenmiş, bilyeli dövme, ön ayar (scragged) |
Dikdörtgen tel kesiti en büyük farktır. Dikdörtgen veya trapez bir tel, aynı cep çapına daha fazla malzeme sığdırır, böylece bir kalıp yayı aynı dış çapa sahip yuvarlak telli bir yaydan milimetre başına çok daha fazla kuvvet sağlar. Bu nedenle kalıp ve kalıp tasarımcıları, birden fazla yuvarlak telli yayı üst üste koymak yerine yüksek yük değerine sahip kompakt bir yay belirleyebilir.
Ön ayar, bazen scragging olarak adlandırılır, diğer sessiz farktır. Yay, üretim sırasında bir kez nominal sapmasının ötesine sıkıştırılır, böylece kalıcı şekil değişikliğini takımda değil fabrikada alır. Ön ayar yapılmamış bir kalıp yayı, ilk birkaç yüz vuruşta serbest uzunluğunu kaybeder ve takım da çıkarma kuvvetini kaybeder.
Kalıp yayı renk kodları gerçekte ne anlama gelir?
Uluslararası olarak satılan çoğu kalıp yayı, genellikle ISO 10243 ile ilişkilendirilen renk kodlu bir yük sınıflandırmasını takip eder. Renkler, yayın güvenli bir gerilme aralığında kalırken serbest uzunluğuna göre ne kadar sıkıştırılabileceğini tanımlar — mutlak anlamda ne kadar güçlü olduğunu değil.
| Renk kodu | Yük sınıfı | Tipik maks. sapma (serbest uzunluğun %'si) | Tipik kullanım |
|---|---|---|---|
| Yeşil | Hafif | ~%40 | Hafif sıyırıcılar, dönüş yayları, düşük kuvvetli çıkarma |
| Mavi | Orta | ~%32 | Genel kalıp çıkarma, orta sıyırıcı yükü |
| Kırmızı | Ağır | ~%25 | Ağır sıyırıcılar, baskı pedleri, yüksek çıkarma kuvveti |
| Sarı | Ekstra ağır | ~%20 | Yüksek kuvvetli pedler, kısa strok, yüksek çevrimli damgalama |
| Kahverengi / diğer | Süper ağır | ~%15 | Aşırı yük, çok kısa strok, yüksek yük altında kam dönüşü |
İki pratik uyarı. Birincisi, renk size sapma sınırını söyler, kuvveti değil — farklı serbest uzunluklara sahip iki kırmızı yayın yük değerleri çok farklıdır. İkincisi, renkler bir gelenektir, kanun değil. Her zaman tedarikçinin yük-sapma tablosundan gerçekten kullandığınız montaj uzunluğundaki değerle çalışın ve cep derinliğini, delik çapını ve mil çapını doğrulayın.
Gerçek bir takım için kalıp yayı nasıl boyutlandırılır?
Boyutlandırma dört adımlı bir hesaplamadır ve düzgün yapmaya değer çünkü yetersiz boyutlandırılmış bir yay erken arızalanır ve aşırı boyutlandırılmış bir yay takıma zarar verir.
Adım 1: Çalışma konumunda gerekli kuvveti tanımlayın
Yayın önemli olduğu anda — serbest uzunlukta değil — sağlaması gereken kuvveti hesaplayın. Bir itici dönüş yayı için bu, itici plakayı kaldırmak için gereken kuvvet artı sürtünme artı bir güvenlik marjıdır, genellikle 1.3–1.5×.
Adım 2: Montaj uzunluğunu ve stroku seçin
Montaj uzunluğu = cep derinliği eksi plaka, pul veya mil omzu tarafından alınan boşluk. Strok = yayın takım çevrimi sırasında kat ettiği mesafe. Sonra:
Sapma % = (strok ÷ serbest uzunluk) × 100
Sonuç renk sınıfı sınırının üzerindeyse, daha uzun bir serbest uzunluğa, daha ağır bir sınıfa veya farklı bir cep tasarımına ihtiyacınız vardır.
Adım 3: Delik ve mili kontrol edin
Kalıp yayları genellikle dış çap, iç çap ve serbest uzunluk ile belirtilir. Cep deliği yakın bir kayma geçmesi olmalıdır — tipik olarak yay dış çapından birkaç onda bir milimetre daha büyük — ve mil veya kılavuz pim yay iç çapından birkaç onda bir daha küçük olmalıdır. Çok fazla boşluk yayın burkulmasına izin verir; çok az ise sıkışır ve cebi aşındırır.
Adım 4: Ömrü ve sıcaklığı kontrol edin
Sapma arttıkça ömür dik bir şekilde düşer. %25 sapmada bir milyon vuruş için derecelendirilmiş bir yay, %40'ta bunun sadece bir kısmını karşılayabilir. Sıcak bir kalıpta, standart krom-silisyum yaylar sıcaklık yükseldikçe yük kapasitesini kaybeder; yaklaşık 200 °C'nin üzerinde farklı bir alaşıma veya tamamen farklı bir mekanizmaya bakmalısınız.
Yalnızca gösterge niteliğinde bir örnek:
| Parametre | Değer |
|---|---|
| Çalışma konumunda gerekli kuvvet | 900 N |
| Cep deliği | 25 mm |
| Mevcut cep derinliği | 80 mm |
| Gerekli strok | 16 mm |
| Seçilen yay | 25 mm OD × 12.5 mm ID × 76 mm serbest uzunluk, kırmızı sınıf |
| Çalışma konumunda sapma | 16 ÷ 76 = %21 |
| Kırmızı sınıf sınırı | %25 |
| Karar | Kabul edilebilir, oturma ve aşınma için marjlı |
Hangi malzemeler ve yüzey işlemleri kullanılır ve ne zaman önemlidir?
Krom-silisyum alaşımlı çelik (genellikle AISI 9254 veya eşdeğeri) kalıp yayları için varsayılan malzemedir. Yorulma dayanımı, sertleşebilirlik ve maliyet arasında iyi bir denge sunar ve çoğu yeşil, mavi, kırmızı ve sarı katalog yayının arkasındaki malzemedir.
Krom-vanadyum çeliği (AISI 6150 veya eşdeğeri), daha yüksek sıcaklık direnci veya daha iyi yorulma performansı gerektiğinde kullanılır. Daha pahalıdır ve farklı işlenir, ancak sıcak kalıplarda yükü daha iyi korur.
Paslanmaz kaliteler gıda, tıbbi ve temiz oda takımlarında veya kalıbın yoğuşma ve yıkama gördüğü yerlerde görülür. Genellikle krom-silisyumdan daha düşük yorulma dayanımına sahiptirler, bu nedenle yay daha muhafazakar boyutlandırılmalıdır. yay korozyon koruması kılavuzumuz malzeme ve kaplama ödünleşimlerini ayrıntılı olarak ele alır.
Yüzey işlemleri çoğu tasarımcının beklediğinden daha önemlidir:
- Bilyeli dövme yüzeyde basma yönünde artık gerilme oluşturur ve yorulma ömrünü uzatmanın en ucuz yollarından biridir.
- Ön ayar serbest uzunluğu ve yükü stabilize eder.
- Çinko veya çinko-nikel kaplama korozyon direnci ekler ancak tavlama adımı atlanırsa yüksek mukavemetli çeliği gevrekleştirebilir.
- Toz boya veya boya renk kodlu yaylarda yaygındır ancak kalınlık ekler — delik boşluğunuza göre kontrol edin.
Isıl işlem ve gerilim giderme isteğe bağlı adımlar değildir. Sarılmış, sertleştirilmiş ve temperlenmiş ancak hiç gerilim giderme yapılmamış bir kalıp yayı uzunlukta kayar ve yük kaybeder. yay gerilim giderme makalemiz işlemin artık gerilmeye ne yaptığını ve neden takımda ömür olarak ortaya çıktığını açıklar.
Kalıp yaylarının serviste arızalanmasına ne neden olur?
Arızalar nadiren gizemlidir. Birkaç nedende toplanırlar.
| Arıza modu | Tipik kök neden | Çözüm |
|---|---|---|
| Uç sarımı yakınında yorulma çatlağı | Sınıf sınırının üzerinde sapma veya bilyeli dövme yok | Sapmayı azaltın, serbest uzunluğu artırın, dövülmüş yay belirtin |
| Serbest uzunluk / yük kaybı | Yay ön ayarlı değil veya akma üzerinde çalıştırılıyor | Ön ayarlı yaylar belirtin, sapmayı yeniden kontrol edin |
| Burkulma veya eğilme | Delik çok büyük, kılavuz mil yok, yay çok ince | Delik geçmesini sıkın, kılavuz mil veya manşon ekleyin |
| Sarımlarda aşınma ve fretting | Kirlenme, kötü delik yüzeyi, yan yük | Delik yüzeyini iyileştirin, yağlama ekleyin, yan yükü kaldırın |
| Korozyon çukurlaşması | Yoğuşma, yıkama, uyumsuz kaplama | Paslanmaza geçin veya kaplamayı yükseltin |
| Uç sarımı ezilmesi | Yetersiz kapalı uç yatak yüzeyi | Kapalı ve taşlanmış uçlar kullanın, cep düzlüğünü kontrol edin |
Hem kalıplarda hem de damgalama kalıplarında erken arızanın en yaygın tek nedeni, yayı tasarımcının fark ettiğinden daha katı yüksekliğine yakın çalıştırmaktır. Bir yay katı yüksekliğe sıkıştırıldığında, sarımlar birbirine değer, gerilme yükselir ve yay etkin bir şekilde rijit bir blok haline gelir. Her zaman katı yükseklik ile maksimum sıkıştırılmış yükseklik arasında boşluk bırakın — strokun %10'u makul bir kuraldır.
Enjeksiyon kalıbı ve damgalama kalıbı uygulamaları nasıl farklıdır?
Aynı yay ailesini kullanırlar ancak onu çok farklı şekilde zorlarlar.
| Faktör | Enjeksiyon kalıbı | Damgalama kalıbı |
|---|---|---|
| Çevrim hızı | Düşük, saniyeler ila dakikalar | Yüksek, dakikada onlarca ila yüzlerce |
| Baskın yük | Sabit ön yük, termal kayma | Şok ve darbe |
| Sıcaklık | Kavitede ~200 °C'ye kadar | Genellikle ortam sıcaklığına yakın, zımbada yerel ısınma |
| Sapma | Serbest uzunluğun %10–30'u | Serbest uzunluğun %25–40'ı |
| Ömür hedefi | Genellikle 100.000–500.000 çevrim | Genellikle 1.000.000+ çevrim |
| Ana arıza etkeni | Termal yük kaybı, korozyon | Yorulma, burkulma, aşınma |
| Değiştirme erişimi | Genellikle kalıp sökülmesi gerekir | Genellikle preste erişilebilir |
Pratik sonuç, kalıp yaylarının genellikle sıcaklık ve zaman içinde kuvvet koruması için boyutlandırılması, damgalama kalıbı yaylarının ise şok altında yorulma ömrü için boyutlandırılmasıdır. Bir uygulamada iyi performans gösteren bir yay diğerinde hızla arızalanabilir.
Kalıp yayları özelleştirilebilir mi ve RFQ neleri içermelidir?
Evet — ve birçok takımda katalog yayı bir uzlaşmadır. Özel kalıp yayları, katalog öğesine göre cebi yeniden tasarlamak yerine zaten sahip olduğunuz cebe uymasını sağlar. Tipik özelleştirmeler arasında standart dışı serbest uzunluklar, belirli bir montaj uzunluğunda belirli yük, alternatif tel kesitleri, paslanmaz veya krom-vanadyum malzeme ve özel uç konfigürasyonları bulunur.
Faydalı bir RFQ şunları içerir:
- Dış çap, iç çap ve serbest uzunluk (veya cep boyutları)
- Montaj uzunluğunda gerekli yük, toleranslı
- Strok ve çevrim hızı
- Çalışma sıcaklığı ve ortamı
- Vuruş cinsinden beklenen ömür
- Malzeme veya yüzey işlemi tercihleri
- Yıllık ve partibaşı miktar
BQUQ, tek bir Dongguan fabrikasında dört üretim hattında ±0.005 mm hassasiyetle CNC işleme, metal damgalama, özel yay sarma ve soğutucu üretimi yapar. Bu, kalıp yayları için önemlidir çünkü yay ve içinde oturduğu cep, aynı çizim setine, aynı tolerans yığınına ve aynı kalite sistemine göre yapılabilir. Esnek MOQ geçerlidir ve teklifler 12 iş saatinde geri döner. özel yay RFQ kılavuzumuz teklifi hızlandıran bilgileri adım adım açıklar.
Sıkça Sorulan Sorular
S: Hangi renk kalıp yayını kullanacağımı nasıl bilirim?
C: Renkten değil, ihtiyacınız olan sapmadan başlayın. Strok bölü serbest uzunluğu yüzde olarak hesaplayın, sonra sınırı bu rakamın üzerinde marjla duran en hafif sınıfı seçin. Yeşil yaklaşık %40, mavi yaklaşık %32, kırmızı yaklaşık %25 ve sarı yaklaşık %20'ye izin verir. Her zaman tedarikçinin yük-sapma tablosundan montaj uzunluğunuzdaki gerçek yükü doğrulayın, çünkü renk tek başına kuvveti tanımlamaz.
S: Kalıp yayı yerine standart bir bası yayı kullanabilir miyim?
C: Bazen, yük hafifse, sapma küçükse ve çevrim sayısı düşükse. Yüksek kuvvet, yüksek çevrim sayısı veya sınırlı bir cep olan her şey için kalıp yayı daha iyi bir seçimdir. Dikdörtgen kesitli tel aynı deliğe daha fazla malzeme sığdırır, ön ayarlı yaylar serbest uzunluğunu korur ve bilyeli dövme yorulma ömrünü uzatır. Maliyet farkı genellikle bir takım duruşunun maliyetinin yanında küçüktür.
S: Kalıp yayları hangi sıcaklığa dayanabilir?
C: Standart krom-silisyum kalıp yayları tipik olarak yaklaşık 200 °C'ye kadar kullanılır ve sıcaklık yükseldikçe yük kapasitesi düşer. Krom-vanadyum kaliteleri sıcak kalıplarda daha iyi dayanır. Bu aralıkların üzerinde farklı bir mekanizma veya yüksek sıcaklık alaşımı düşünmelisiniz. Katalog değerinin kalıp sıcaklığınızda geçerli olduğunu varsaymak yerine her zaman yük düşürme eğrisini isteyin.
S: Kalıp yayları ne sıklıkla değiştirilmelidir?
C: Sabit bir takvime göre değil, duruma göre değiştirin. Serbest uzunluğu orijinal spesifikasyona göre inceleyin, uç sarımlarının yakınında çatlak olup olmadığına bakın ve korozyon veya aşınma izlerini kontrol edin. Serbest uzunluğunun yüzde birkaçından fazlasını kaybetmiş bir yay zaten daha az kuvvet sağlıyordur. Değiştirmeyi planlı bakıma dahil etmek, üretim ortasında bir takım arızasından çok daha ucuzdur.
S: Kalıp yaylarını küçük miktarlarda tedarik ediyor musunuz?
C: Evet. BQUQ esnek MOQ ile çalışır, böylece prototip takımlar ve düşük hacimli üretim partileri hacim programlarının yanında desteklenebilir. Cep boyutlarını, montaj uzunluğunda gerekli yükü, stroku ve beklenen ömrü gönderin, 12 iş saatinde teklif verelim. Özel serbest uzunluklar ve standart dışı tel kesitleri istisna değil rutindir.
İlgili Kaynaklar
- BQUQ ve Dongguan üretim ayak izimiz hakkında: /about/
- Kalıp, mold ve endüstriyel uygulamalar için bası yayları: /compression-springs/
- Kam, mandal ve dönüş mekanizmaları için burulma yayları: /torsion-springs/
- Takım ve hassas bileşenlerde endüstri trendleri: /industry-dynamics/
- Yay tasarımı ve üretimi üzerine teknik makaleler: /bquq-blog/
- Tedarik ve toleranslar hakkında sıkça sorulan sorular: /faq/
- Üretim hatlarımızdan vaka çalışmaları: /case/
- Bir mühendisle konuşun: /contact/
BQUQ Mühendislik Ekibi tarafından yazılmıştır. BQUQ (Dongguan), tek bir ISO9001 fabrikasında CNC işleme (±0.005 mm), metal damgalama, özel yaylar ve soğutucu üretimi yapar. Dongguan, Çin'den doğrudan kaynak — 12 saatte teklif: sc@bquq.com | WhatsApp +86 13713157787 | www.bquq.com


