
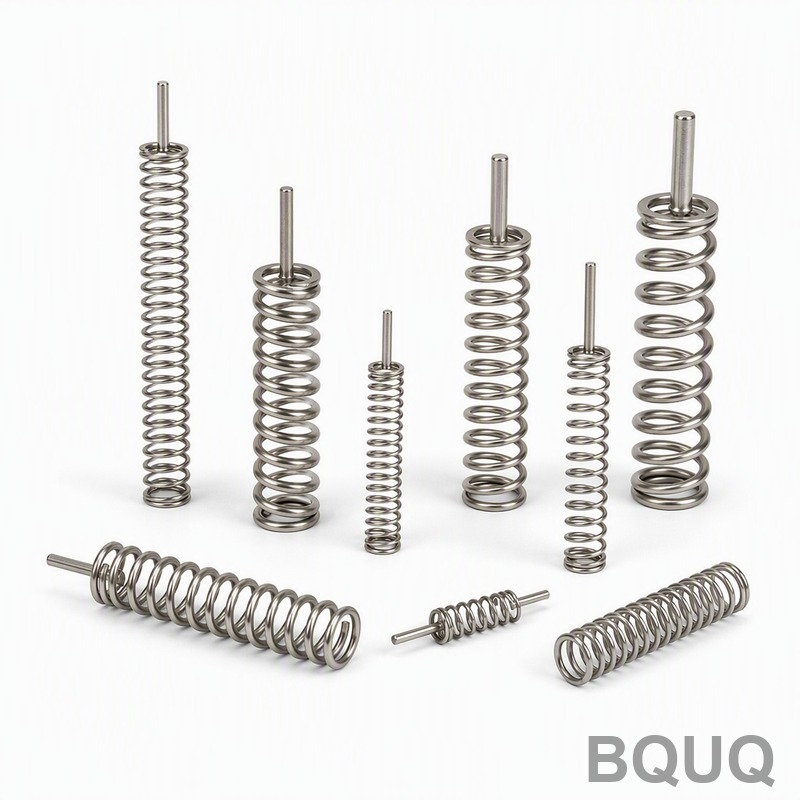
Bilyeli Dövme Ayarı: Yoğunluk, Kapsama ve Spesifikasyonlar
Kısa cevap: Yaylar için üretime hazır bir bilyeli dövme spesifikasyonu dört şeyi belirtir — Almen yoğunluğu (tipik olarak basma yayları için 0.006–0.014 A, küçük çekme yayları için 0.004–0.010 A), kapsama (minimum %100 görsel, doygunluk eğrisi ile doğrulanır), bilye malzemesi (dökme çelik bilye S230/S170 veya paslanmaz çelik için seramik Z425/Z300) ve kontrol yöntemi (Almen şerit tipi A veya N, tutucu ve fikstür dönüş hızı). Yoğunluk, doygunluk eğrisi ile belirlenir — maruz kalma süresinin iki katına çıkarılmasının ark yüksekliğini %10'dan az artırdığı nokta — bir süre tahmin edilerek değil. Çelik yaylarda yorulma ömründeki tipik kazançlar 2× ila 10× arasındadır; bu, malzemeye, gerilme oranına ve yüzeyin zaten dekarbürize edilmiş veya çizilmiş olup olmadığına bağlıdır.
Yay Yorulma Ömrü İçin Bilyeli Dövme Neden Önemlidir?
Yaylar statik aşırı yükten değil, yorulmadan kırılır. Çekme dayanımının %30'u ile %60'ı arasında çevrim yapan bir basma yayı, neredeyse her zaman çekme gerilmesinin zirve yaptığı sarımın iç tarafında çatlar — bu, sarma, taşlama ve ısıl işlemden kalan artık çekme gerilmesinin zaten bulunduğu yerdir.
Bilyeli dövme, bu yüzeye kontrollü hızda yuvarlak bilyelerin çarptırılmasıyla çalışır. Her çarpma küçük bir plastik çukur oluşturur ve çevredeki elastik malzeme geri iter, tipik olarak 0.10–0.30 mm derinliğinde bir basma artık gerilme tabakası bırakır. Yorulma çatlakları, çekme gerilmesinin en yüksek olduğu yerde başlar; 400–800 MPa (bilyeli dövülmüş yay çeliği için tipik) basma tabakası, yerel ortalama gerilmeyi negatife kaydırır ve başlamayı geciktirir.
Bir yay mühendisi için pratik sonuçlar şunlardır:
- Aynı tel çapı için daha yüksek izin verilen gerilme veya daha küçük tel çapında aynı gerilme (ağırlık ve maliyet tasarrufu).
- Aynı gerilmede daha uzun çevrim ömrü — valf kalitesinde çelikte yaygın olarak 2× ila 10×.
- Yüzey kusurlarına karşı daha iyi tolerans, çünkü basma tabakası küçük çatlak büyümesini bastırır.
Bilyeli dövme, iyi sarma, doğru gerilme giderme veya temiz telin yerini tutmaz. Sağlam bir süreci güçlendirir; kötü bir süreci kurtarmaz.
Almen Yoğunluğu Nedir ve Nasıl Ayarlanır?
Almen yoğunluğu doğrudan bir gerilme okuması değil, bir vekil ölçümdür. Standart bir çelik şerit (tip A, N veya C) bir tutucuya kenetlenir ve bir tarafı bilyeli dövülür. Basma gerilmesi arttıkça şerit eğrilir ve ark yüksekliği bir Almen göstergesinde inçin binde biri (veya mm) cinsinden ölçülür.
Yoğunluk değeri, doygunluktaki ark yüksekliğidir. Doygunluk, doygunluk eğrisi yöntemiyle bulunur: ayrı şeritleri artan maruz kalma sürelerinde (T, 2T, 4T, 8T...) bilyeli dövün ve ark yüksekliğini zamana karşı çizin. Süreyi iki katına çıkarmak ark yüksekliğini %10'dan az artırdığında eğri doygunluğa ulaşmıştır ve bu ark yüksekliği yoğunluktur.
| Almen şeridi | Kalınlık | Tipik kullanım | Yoğunluk aralığı |
|---|---|---|---|
| Tip N | 0.79 mm | Küçük yaylar, 1.5 mm altı tel | 0.002–0.008 N |
| Tip A | 1.29 mm | Genel yay işleri | 0.004–0.016 A |
| Tip C | 2.39 mm | Ağır sarım, büyük tel | 0.008–0.020 C |
Yay atölyeleri için pratik kurallar:
- Şeridi tel boyutuna uygun seçin. 0.8 mm tel yayında tip A kullanmak, parçanın gerçekte aldığı değeri abartır. Küçük yaylar genellikle tip N ile belirtilir.
- Bir kurulum, bir doygunluk eğrisi. Bilye boyutu, hava basıncı, nozul mesafesi, açı veya çark hızının değiştirilmesi eğriyi geçersiz kılar.
- Makine parametrelerini kaydedin, sadece sayıyı değil. Tek başına "0.010A" tekrarlanabilir değildir. Spesifikasyon; bilye boyutu ve tipi, basınç veya çark hızı, nozul çapı ve mesafesi, çarpma açısı, fikstür dönüşü ve maruz kalma süresini listelemelidir.
Bir çizim yalnızca "SAE J442/J443'e göre bilyeli dövme" diyorsa ve yoğunluk belirtmiyorsa, atölye makul bir değer seçer — ve yorulma modelinizle eşleşmeyebilecek bir parça alırsınız.
Kapsama: Alıcıların En Sık Yanlış Anladığı Sayı
Kapsama, yüzey alanının en az bir çarpma almış yüzdesidir. Yoğunluk ile aynı şey değildir ve Almen şeridi ile ölçülmez.
- %100 kapsama, yüzeydeki her noktanın en az bir çukur gösterdiği anlamına gelir. Yorulma açısından kritik yaylar için normal gereklilik budur.
- %200 kapsama, %100'e ulaşıldıktan sonra maruz kalma süresinin iki katına çıkarıldığı anlamına gelir. Bu bir süre çarpanıdır, görsel bir durum değildir. %200 kapsamayı göremezsiniz.
- Tam kapsama bazen gevşek bir şekilde kullanılır; belirtilen bir doğrulama yöntemiyle %100 görsel olarak belirtin.
Kapsama, aynı malzeme ve yüzey finishine sahip bir test kuponunun bilyeli dövülmesi ve ardından 10×–20× büyütmede incelenmesiyle doğrulanır. Görsel incelemenin güvenilir olmadığı durumlarda — örneğin sıkı sarılmış bobinlerin içinde veya koyu, oksitlenmiş yüzeylerde — floresan izleyici bilyeli dövme kullanılır.
| Gereklilik | Atölyede anlamı | Doğrulama |
|---|---|---|
| %100 görsel | Her nokta en az bir kez çarpmış | Kupon + 10× büyütme |
| %200 (2× süre) | %100 maruz kalma süresinin iki katı | Süre kaydı + kupon |
| %300 (3× süre) | Aşırı yorulma için kullanılan üç kat maruz kalma | Süre kaydı + kupon |
| Kapsama belirtilmemiş | Atölye varsayılanı, genellikle %100 görsel | Proses sayfasını isteyin |
İki arıza modu yaygındır. Birincisi, aşırı bilyeli dövme: yaklaşık %200–300 kapsamanın ötesinde, orantılı yorulma kazancı olmadan maliyet ve yüzey hasarı riski (yüksek karbonlu çelikte pul pul dökülme, aşırı bilyeli dövme çatlakları) ekler. İkincisi, gölgeleme: sıkı sarılmış bir basma yayında, bilye bitişik sarımların iç kısmına ulaşamaz. Çözüm, mümkünse son sarmadan önce bilyeli dövme yapmak, dövme sırasında parçayı döndürmek veya gölgelenen bölgelerde belgelenmiş daha düşük kapsamayı kabul etmektir.
Bilye Seçimi: Çelik, Seramik veya Kesilmiş Tel
Bilye seçimi hem elde edilebilir yoğunluğu hem de yüzey durumunu belirler.
- Dökme çelik bilye (S110–S330), karbon ve alaşımlı yay çeliği için ana seçenektir. Ucuz, yoğun ve derin basma tabakaları üretir. Keskin kenarlı hasara neden olan kırık parçacıklar için düzenli olarak elenmelidir.
- Koşullandırılmış kesilmiş tel bilye daha tekdüze, yuvarlak bir şekle ve daha düşük bozulma oranına sahiptir. Kritik yaylar ve kirlenmenin önemli olduğu paslanmaz çelik için tercih edilir.
- Seramik bilye (Z300, Z425) manyetik değildir, kimyasal olarak inerttir ve paslanmaz çelik yüzeylere demir gömmez — korozyona dayanıklı yay uygulamaları için önemlidir. Daha pahalıdır ve farklı şekilde bozulur, bu nedenle yoğunluk eğrileri yeniden oluşturulmalıdır.
- Cam boncuklar daha düşük yoğunluk üretir ve genellikle temizlik veya hafif kozmetik bilyeli dövme için kullanılır, yorulma açısından kritik yaylar için değil.
Bilye boyutu ile yoğunluk ilişkisi: aynı hızda daha büyük bilye daha yüksek yoğunluk verir ancak daha kaba yüzey finishi bırakır. Küçük yaylar için tipik olarak S170 veya Z300; ağır süspansiyon bobinleri için S280–S330 kullanılır.
Atölyeye Hazır Bir Bilyeli Dövme Spesifikasyonu Oluşturma
Bir yay tedarikçisinin gerçekten uygulayabileceği bir spesifikasyon şu blokları içermelidir:
1. Kapsam ve parça tanımlama — çizim numarası, malzeme, tel çapı, yay tipi.
2. Yoğunluk — Almen şerit tipi ve hedef ark yüksekliği, toleransla birlikte (örneğin, 0.008–0.011 A).
3. Kapsama — minimum %100 görsel veya belirtilen bir çarpan.
4. Bilye — boyut, tip ve durum (yuvarlak, elenmiş, kırık bilye yok).
5. Makine parametreleri — basınç veya çark hızı, nozul çapı, mesafe, açı, parça dönüşü, maruz kalma süresi.
6. Doygunluk kanıtı — kuruluma bağlı, dosyada saklanan bir doygunluk eğrisi.
7. Bilyeli dövme sonrası işlemler — gerilme giderme sıcaklık limitleri (basma tabakasını gevşetmemek için tipik olarak 230 °C altında), kaplama, boyama.
8. Muayene — kupon sıklığı, Almen şerit sıklığı ve kayıt saklama.
7. maddeyi dikkatlice not edin. Bir yay bilyeli dövüldükten sonra yüksek sıcaklıkta pişirilir veya kaplanırsa, basma gerilmesinin bir kısmı gevşer. 190–210 °C'de hidrojen gevrekleşmesi giderme pişirmesi ile çinko kaplama genellikle kabul edilebilir; daha yüksek sıcaklık prosesleri değildir. Bu nedenle sıra — şekillendirme, ısıl işlem, bilyeli dövme, yüzey bitirme — önemlidir ve kaplama ve boya seçenekleri bilyeli dövme spesifikasyonu ile birlikte kararlaştırılmalıdır.
Farklı Yay Tiplerinin Bilyeli Dövülmesi
Basma yayları
Sarma, uç taşlama ve gerilme gidermeden sonra bilyeli dövün. Kritik bölge, aktif sarımların iç çapıdır. Dövme sırasında parçanın döndürülmesi esastır; statik fikstür bir gölge bandı bırakır. Otomotiv sınıfı valf yayları için tipik yoğunluk 0.008–0.012 A'dır.
Çekme yayları
Kanca ve ilk sarım yorulma açısından kritik bölgelerdir ve ulaşılması zordur. Birçok atölye gövdeyi bilyeli dövüp kancada kısmi kapsamayı kabul eder veya kancayı daha küçük bir nozul ile birden fazla açıdan dövler. Önemliyse kanca gereksinimini açıkça belirtin — kanca geometrisinin gerilme yığılmasıyla nasıl etkileştiği için başlangıç gerilmesi ve kanca tasarımı bölümüne bakın.
Burulma yayları
Bacaklar ve sarım gövdesinin iç kısmı sıcak noktalardır. Bacaklar genellikle sarmadan sonra büküldüğü için, bilyeli dövme son bükmeden sonra yapılmalı, öncesinde değil.
Büyük veya ağır bobinler
Nozul kabini yerine çarklı püskürtme veya tambur makinesinde işlenir. Yoğunluk, çark hızı ve bilye akış hızı ile ayarlanır; doygunluk eğrileri parti başına çalıştırılır.
Proses Kontrolü ve Yaygın Hatalar
| Hata | Sonuç | Düzeltme |
|---|---|---|
| Spesifikasyon yalnızca "bilyeli dövme" diyor | Kontrolsüz, tekrarlanamaz | Yoğunluk, kapsama, bilye, parametreler ekleyin |
| Yoğunluk doygunluk yerine süreye göre ayarlanmış | Aşırı veya eksik bilyeli dövme | Her kurulum için doygunluk eğrisi çalıştırın |
| Kırık bilye elenmemiş | Keskin kenarlar, yüzey hasarı, çatlaklar | Bilyeyi günlük eleyin, bozulma limitinde değiştirin |
| Parça döndürülmemiş | Gölgelenen bölgeler, sarımların içinde kapsama yok | Döner fikstür veya tambur prosesi |
| Son şekillendirmeden önce bilyeli dövme | Basma tabakası bükülme ile tahrip olur | Tüm şekillendirme ve gerilme gidermeden sonra dövün |
| Bilyeli dövme sonrası yüksek sıcaklıkta pişirme | Artık gerilme gevşer | Bilyeli dövme sonrası sıcaklığı sınırlayın, sırayı doğru uygulayın |
| Almen şerit tipi tel ile uyumsuz | Yanlış yoğunluk raporlanır | Şerit tipini parça ölçeğine uydurun |
Maliyet, Teslim Süresi ve Tedarik Notları
Bilyeli dövme ayrı bir işlem ekler, dolayısıyla maliyet ve teslim süresi ekler. Küçük yaylar için işlemin kendisi genellikle birim fiyatın küçük bir kısmıdır; daha büyük maliyet etkeni ilk numune için fikstür ve kurulumdur. Bir doygunluk eğrisi mevcut olduğunda ve fikstür yapıldığında, parça başına marjinal maliyet düşüktür.
BQUQ'da özel yaylar, esnek MOQ ile 12 iş saati içinde fiyatlandırılır, böylece bir bilyeli dövme gereksinimi büyük bir ilk sipariş zorlamadan prototip miktarında değerlendirilebilir. CNC işleme, damgalama, yay sarma ve soğutucu üretimi Dongguan'da tek bir ISO9001 çatısı altında çalıştığı için, bilyeli dövme kurulumları için takım ve fikstür işleri taşerona verilmek yerine şirket içinde halledilebilir.
Alıcılar için herhangi bir yay tedarikçisine sorulacak üç soru:
1. Doygunluk eğrileri çalıştırıyor musunuz ve benim parçam için bir tane gösterebilir misiniz?
2. Hangi Almen şerit tipini kullanıyorsunuz ve ne sıklıkla doğrulanıyor?
3. Yayım bilyeli dövmeden sonra en yüksek hangi sıcaklığa maruz kalıyor?
Cevaplar belirsizse, bilyeli dövme mühendislikten çok dekoratif olma olasılığı yüksektir.
Sıkça Sorulan Sorular
S: Bir basma yayı için hangi Almen yoğunluğunu belirtmeliyim?
C: Çoğu karbon ve alaşımlı çelik basma yayı için 0.006–0.012 A uygulanabilir bir başlangıç aralığıdır; küçük tel yayları tip N'de yaklaşık 0.003–0.007 N olarak belirtilir. Doğru değer tel çapına, gerilme seviyesine ve gerekli çevrim ömrüne bağlıdır. Tedarikçinizden gerçek malzeme ve yüzey bitirme üzerinde bir doygunluk eğrisi çalıştırmasını ve yoğunluğu genel bir tablodan değil bu eğriden ayarlamasını isteyin.
S: %100 kapsama, %200 kapsama ile aynı mıdır?
C: Hayır. %100 kapsama, yüzeydeki her noktanın en az bir çarpma aldığı anlamına gelir. %200 kapsama bir süre talimatıdır: %100'e ulaşmak için gereken maruz kalma süresinin iki katı süreyle bilyeli döversiniz. Görsel olarak farklı bir yüzey değildir. Yüksek yüzdelerde kapsama gözle değerlendirilemediği için, bir kupon üzerinde büyütme altında doğrulanır ve proses sayfasında maruz kalma süresi olarak kaydedilir.
S: Paslanmaz çelik yaylara bilyeli dövme uygulanabilir mi?
C: Evet, ancak bilye seçimi önemlidir. Dökme çelik bilye, paslanmaz yüzeylere demir parçacıkları gömerek korozyon bölgeleri oluşturabilir. Z300 veya Z425 gibi seramik bilye kirlenmeyi önler ve paslanmaz çelik ile diğer korozyona duyarlı yaylar için olağan seçimdir. Seramik bilye için yoğunluk eğrileri yeniden oluşturulmalıdır çünkü yoğunluğu ve bozulma davranışı çelik bilyeden farklıdır.
S: Bilyeli dövme, sarmadan sonra gerilme gidermenin yerini tutar mı?
C: Hayır. Gerilme giderme, sarma ve şekillendirmeden kalan artık çekme gerilmesini ortadan kaldırır ve boyutları stabilize eder; bilyeli dövme ise yüzeyde kontrollü bir basma tabakası oluşturur. Bunlar sırayla yapılan tamamlayıcı adımlardır. Gerilme giderme yapılmamış bir yayı bilyeli dövmek, alttaki çekme gerilmesini yerinde bırakır ve distorsiyona veya azalmış yorulma performansına yol açabilir.
S: Gerçekçi olarak ne kadar yorulma ömrü iyileşmesi bekleyebilirim?
C: Çelik yaylar için tipik kazançlar çevrim ömründe 2× ila 10× arasındadır, ancak bu sayı büyük ölçüde malzemeye, gerilme oranına, yüzey durumuna ve parçanın zaten dekarbürize edilmiş veya çizilmiş olup olmadığına bağlıdır. Bilyeli dövme, dayanıklılık sınırının zaten üzerinde olan bir tasarımı telafi edemez. Yayınlanan çarpanları gösterge olarak kabul edin ve bir gerilme artışı taahhüt etmeden önce kendi yorulma testinizle doğrulayın.
İlgili Kaynaklar
- BQUQ Hakkında — Dongguan'da dört üretim hattına sahip tek çatı altında ISO9001 fabrikası
- Basma yayları — çizime göre sarılmış, taşlanmış ve bilyeli dövülmüş
- Çekme özel yayları — kanca ve gövde bilyeli dövme seçenekleri
- Burulma yayları — çevrimsel uygulamalar için bacak ve sarım gövdesi bilyeli dövme
- Teknik makaleler — yay tasarımı, malzemeler ve proses kılavuzları
- Sektör trendleri — alıcılar için tedarik ve üretim sinyalleri
- İletişim — 12 iş saati içinde fiyat teklifi için çizim gönderin
BQUQ Mühendislik Ekibi tarafından yazılmıştır. BQUQ (Dongguan), tek bir ISO9001 fabrikasında CNC işleme (±0.005 mm), metal damgalama, özel yaylar ve soğutucu üretimi yürütmektedir. Dongguan, Çin'den doğrudan kaynak — 12 saat içinde fiyat teklifi: sc@bquq.com | WhatsApp +86 13713157787 | www.bquq.com


