
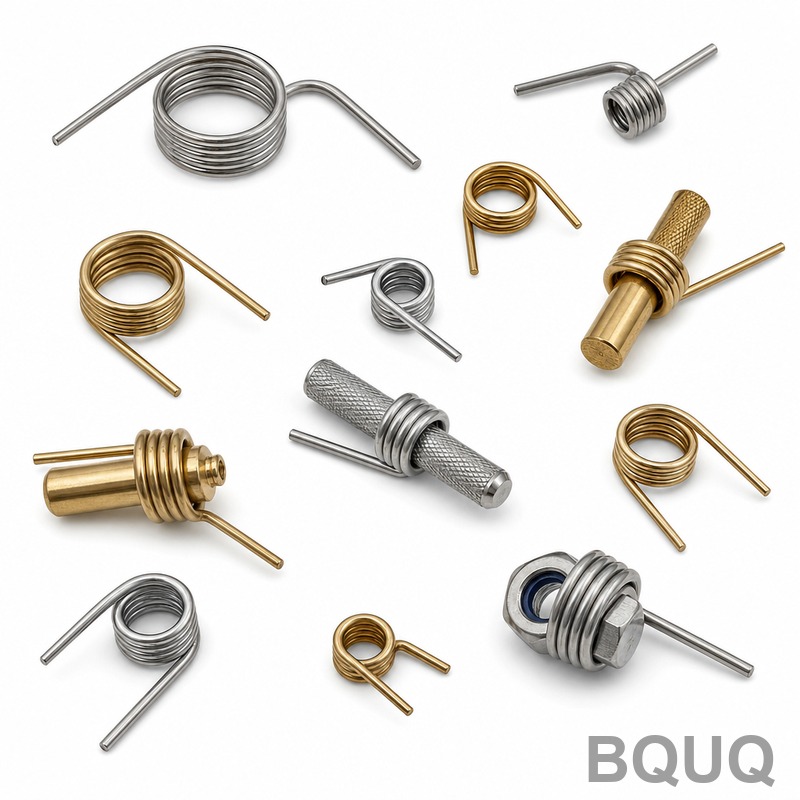
Uzatma Yaylarında Başlangıç Gerilimi: Doğru Ayar
Kısa cevap: Başlangıç gerilimi, sıkı sarılmış bir uzatma yayının herhangi bir yük uygulanmadan önce zaten taşıdığı iç kuvvettir — bu, bobinleri birbirine bastıran şeydir. Tipik değerler yayın anma yükünün %5–15'i arasındadır, ancak indeks ve malzemeye bağlı olarak pratikte %2–25 görülür. Çok düşük ayarlanırsa yay takırdar ve serbest boyunu kaybeder; çok yüksek ayarlanırsa bobinler sıkışır, kanca gerilimi artar ve yay çalışma stroku içinde hiç uzamayabilir. Sıfır sehimde bir kuvvet (N veya lbf) olarak belirtin, yüzde olarak değil, ardından ilk segmentin orijinden kaydırıldığı bir yük-sehim eğrisi üzerinde doğrulayın.
Başlangıç gerilimi tam olarak nedir?
Sıkı sarılmış bir uzatma yayı gevşek bir parça değildir. Sarım sırasında tel gerilim altında beslenir ve bobinler birbirine sıkıca sarılır. Yay mandrelden çıkarıldığında, telin kendi elastik geri kazanımı helezonu açmaya çalışır, ancak bobinler zaten temas halindedir — bu nedenle yay genişlemek yerine bu geri kazanımı artık burulma gerilimi olarak depolar. Sonuç, gerilim altındaki bir halat gibi davranan bir yaydır: uygulanan yük iç ön yükü aşana kadar uçlarının ayrılmasına direnir.
Bir yük-sehim grafiğinde bu, orijinden geçmeyen düz bir çizgi olarak görünür. Doğrusal bölgeyi sıfır sehime doğru ekstrapole edin ve kuvvet eksenini pozitif bir değerde keser. Bu kesişim başlangıç gerilimidir, genellikle P₁ veya Fᵢ olarak yazılır.
Tasarım için iki sonuç önemlidir:
- Yay P₁'in altında hiç uzamaz. Mekanizmanızın yayın 0,5 N'da hareket etmeye başlaması gerekiyorsa ve başlangıç geriliminiz 2 N ise, yay 2 N'ye ulaşana kadar rijit bir bağlantıdır.
- Oran (yay sabiti) etkilenmez. Başlangıç gerilimi eğriyi yukarı kaydırır; eğimini değiştirmez. Oran, tel çapı, bobin çapı ve aktif bobinler tarafından belirlenir.
Bu, uzatma yayları ile normalde bobinler arasında boşluk olacak şekilde sarılan ve eşdeğer bir ön yükü olmayan basma yayları arasındaki temel farktır — kuvvet eğrileri gerçekten sıfırdan başlar.
Başlangıç gerilimi neden çoğu mühendisin beklediğinden daha önemlidir?
Çünkü bir çizimde en sık atlanan parametredir ve en sık başka bir şey gibi görünen saha arızalarına neden olan parametredir.
| Sahadaki belirti | Gerçek kök neden | Çizimde genellikle eksik olan |
|---|---|---|
| Yay "takırdar" veya kancalar dururken vurur | Başlangıç gerilimi çok düşük; bobinler bir arada tutulmuyor | P₁ değeri yok, minimum yok |
| Yay, yük spesifikasyonun çok üzerine çıkana kadar uzamaz | Başlangıç gerilimi çok yüksek | Maksimum P₁ yok veya hiç kuvvete dönüştürülmemiş bir yüzde |
| Serbest boy birkaç çevrimden sonra uzar | Bobinler gevşemiş; düşük P₁ ile yüksek indeks kombinasyonu | P₁'e bağlı serbest boy toleransı yok |
| Kanca ilk bobinde kırılır | Yüksek P₁, kanca bükülmesinde gerilimi yoğunlaştırır | Kanca yarıçapı veya gerilim limiti belirtilmemiş |
| Yay uzar ancak tüm aralıkta kuvvet düşüktür | Oran yanlış, başlangıç gerilimi değil | Oran ve P₁ tek bir "boyda yük" olarak birleştirilmiş |
Son satır en yaygın yanlış teşhistir. Bir alıcı "30 mm uzamada 10 N" belirtir ve 30 mm'de 10 N okuyan bir yay alır — ancak oran ve başlangıç gerilimi arasındaki bölünme yanlıştır. Giriş muayenesini geçer ve montajda kötü davranır, çünkü 5 mm uzamadaki kuvvet mekanizmanın ihtiyacından tamamen farklıdır.
Başlangıç gerilimi üretim sırasında nasıl oluşturulur?
Başlangıç gerilimi ayrı bir işlem değildir. Yayın nasıl sarıldığının bir yan ürünüdür ve sarım makinesindeki dört şey tarafından kontrol edilir:
1. Tel besleme gerilimi. Sarım sırasında daha yüksek besleme gerilimi daha fazla artık gerilim ve daha yüksek P₁ üretir. Bu birincil ayardır.
2. Sarım hızı ve adım. Uzatma yayları sıkı sarılır, bu nedenle adım nominal olarak sıfırdır; hız, telin besleme merdanelerinden geçerken ne kadar işlenerek sertleştiğini etkiler.
3. Mandrel çapının bobin iç çapına oranı. Bitmiş iç çapa göre daha sıkı bir sarım, daha fazla geri kazanım gerilimini içeride kilitler.
4. Gerilim giderme / ısıl işlem. Sarımdan sonra düşük sıcaklıkta gerilim giderme, artık gerilimin bir kısmını gevşetir. Daha fazla süre veya sıcaklık daha düşük P₁ anlamına gelir. Bu nedenle P₁ çizimde belirtilmeli ve ısıl işlem koşulu sabitlenmelidir — aksi takdirde aynı yay tasarımı iki farklı üretimden 3 N veya 9 N olarak geri gelebilir.
Bir yay üreticisi için hedef P₁'e ulaşmak, besleme gerilimini ayarlamak ve ardından bir çekme testi ile doğrulamak meselesidir. Bu kontrol edilebilir bir süreçtir, ancak yalnızca hedef toleranslı bir sayı olarak belirtilirse. "Sıkı sarılmış" bir spesifikasyon değildir.
Başlangıç gerilimi ile yay indeksi arasındaki ilişki
Yay indeksi (D/d, ortalama bobin çapının tel çapına bölümü) ne kadar başlangıç geriliminin pratik olduğunu güçlü şekilde etkiler. Düşük indeksli yaylar — örneğin D/d 4 ila 6 — serttir ve bobinler kaymadan yüksek başlangıç gerilimini tutabilir. Yüksek indeksli yaylar, D/d 12'nin üzerinde, nispeten ince telden büyük bir çap etrafına sarılır ve bobinleri kapalı tutmak için gereken artık gerilim telin akma dayanımı ile sınırlıdır.
Ulaşılabilir olan için pratik bir kural:
| Yay indeksi (D/d) | Tipik ulaşılabilir başlangıç gerilimi | Notlar |
|---|---|---|
| 4–6 | Anma yükünün %15–25'i | Sert, sağlam, kanca gerilimi sınırlayıcı faktördür |
| 6–10 | Anma yükünün %8–15'i | Çoğu endüstriyel uzatma yayı için ideal nokta |
| 10–14 | Anma yükünün %4–10'u | İnce tel; P₁ ısıl işleme duyarlı hale gelir |
| 14'ün üzeri | Anma yükünün %2–6'sı | Tutulması zor; farklı bir mekanizma düşünün |
Bunlar gösterge aralıklarıdır, garanti değildir — ulaşılabilir değer ayrıca malzemeye ve telin çekme dayanımına bağlıdır. Bu bantların dışında belirli bir P₁'e ihtiyacınız varsa, çizim dondurulmadan önce bir görüşme yapmaya değer. Temel gerilim ilişkileri yay indeksi ve gerilim makalemizde daha ayrıntılı olarak ele alınmıştır.
Bir çizimde başlangıç gerilimini nasıl belirtirim?
Sıfır sehimde bir kuvvet olarak, toleransla belirtin ve test yöntemini belirtin. Eksiksiz bir uzatma yayı çağrısı şunları içerir:
- Serbest boy (toleranslı)
- Dış veya iç çap (toleranslı)
- Tel çapı
- Aktif bobinler veya toplam bobinler
- Başlangıç gerilimi P₁, N veya lbf cinsinden, tolerans bandı ile
- Oran, N/mm veya lbf/in cinsinden
- Bir veya iki referans boyda yük (çapraz kontrol)
- Kanca tipi, kanca yarıçapı ve kanca yönü
- Malzeme ve yüzey işlemi
- Isıl işlem / gerilim giderme koşulu
İşlenmiş bir örnek aritmetiği netleştirir. 40 mm uzamada 12 N'ye ihtiyacınız olduğunu ve yayın yaklaşık 1,5 N'da hareket etmeye başlamasını istediğinizi varsayalım.
- Gerekli oran = (12 − 1,5) / 40 = 0,2625 N/mm
- Başlangıç gerilimi P₁ = 1,5 N ±0,4 N
- 20 mm'de çapraz kontrol yükü = 1,5 + (0,2625 × 20) = 6,75 N
Artık yay üreticisinin hem geometriyi hem de sarım düzenini sabitleyen iki bağımsız kısıtı vardır. Yalnızca 40 mm'de 12 N rakamını verseydiniz, bunu karşılayan sonsuz sayıda oran/P₁ kombinasyonu olurdu — ve çoğu mekanizmanız için yanlış olurdu.
Tolerans bandını seçmek
Daha sıkı olması daha pahalıdır ve P₁ doğası gereği orandan daha değişkendir. Çalışma kılavuzu olarak:
| Uygulama | Önerilen P₁ toleransı | Gerekçe |
|---|---|---|
| Statik gerdirici, kritik olmayan | ±%25 | Sadece parçaları bir arada tutması gerekir |
| Genel endüstriyel mekanizma | ±%15 | İşlev ve maliyeti dengeler |
| Hassas geri dönüş / sensör yayı | ±%10 | Konum tekrarlanabilirliği önemlidir |
| Enstrümantasyon, düşük kuvvetli aktüasyon | ±%7 veya daha sıkı | %100 muayene gerektirir, birim maliyet daha yüksektir |
±%7'den daha sıkı toleranslar ulaşılabilir ancak erken tartışılmalıdır, çünkü genellikle numune alma yerine her parçanın bir yük test cihazında taranması anlamına gelir.
Başlangıç gerilimi nasıl ölçülür ve doğrulanır?
Standart yöntem bir yük-sehim çekme testidir. Yay kancalara veya pimlere takılır, yavaşça uzatılır ve kuvvet birkaç boyda kaydedilir. Başlangıç gerilimi daha sonra eğrinin doğrusal kısmına düz bir çizgi uydurularak ve kuvvet ekseni kesişimi okunarak bulunur.
Sayının anlamlı olup olmadığını belirleyen pratik noktalar:
- Doğru tutucuyu kullanın. Kancalar doğru çaptaki pimlere oturmalıdır. Sıkıştırılmış veya yandan yüklenmiş bir kanca düşük okur ve yanlış P₁ verir.
- Belirtilen uzatma hızında test edin. Hızlı çekmek dinamik bir bileşen ekler. Standart uygulama yavaş, yarı statik bir çekmedir.
- Yalnızca doğrusal bölge üzerinde ölçün. İlk birkaç milimetre kanca oturması ve bobin ayrılmasını içerebilir; son kısım akma sınırına yaklaşabilir. Ortayı uydurun.
- Aynı numunede serbest boyu kontrol edin. Düşük P₁ ve uzun serbest boy genellikle birlikte gider ve birbirini doğrular.
- Numune boyutu önemlidir. ±%15 tolerans için, ilk numuneden 5 parçalık bir numune artı periyodik süreç içi kontroller normalde yeterlidir. ±%7 için %100 test planlayın.
Bir yük test cihazınız yoksa, giriş muayenesi için basit bir karşılaştırmalı kontrol işe yarar: yaydan bilinen bir kütle asın ve uzamayı ölçün. Yay, y mm üretmesi gereken bir yük altında x mm uzarsa, tutarsızlık P₁'in mi yoksa oranın mı yanlış olduğunu söyler — iki farklı yükte iki okuma aldığınız sürece. Tek bir okuma ikisini ayıramaz.
Başlangıç gerilimini ne zaman artırmalı veya azaltmalıyım?
Deneme yanılma ile değil, bilinçli olarak ayarlayın.
Başlangıç gerilimini şu durumlarda artırın:
- Yay, dururken bir mekanizmayı titreşime veya takırdamaya karşı tutmalıdır
- Yayın hafif bir ön yük veya boşluk önleyici eleman olarak işlev görmesine ihtiyacınız vardır
- Montaj, bir eşik kuvvetine ulaşılana kadar hareket etmemelidir (mandallı davranış gibi)
- Serbest boy birçok çevrim boyunca stabil kalmalıdır
Başlangıç gerilimini şu durumlarda azaltın:
- Mekanizma çok küçük kuvvetlere tepki vermelidir
- Kanca gerilimi zaten sınıra yakındır — yüksek P₁, kancadan sonraki ilk bobinde gerilimi yoğunlaştırır
- Yay maksimum uzamasına yakın çalışır, burada eklenen P₁ toplam gerilimi akma sınırına doğru iter
- Gövde yerine kancada yorulma arızaları görüyorsunuz
Son nokta vurgulanmaya değer. Başlangıç gerilimi doğrudan kancadaki ve ilk aktif bobindeki gerilime eklenir; bunlar zaten bir uzatma yayının en yüksek gerilimli bölgeleridir. %10 P₁'de sorun olmayan bir yay, çalışma yükünde hiçbir değişiklik olmadan %20 P₁'de kancada arızalanabilir. Bir yorulma sorunuyla uğraşıyorsanız, yay aşırı yük ve akma analizimiz bir ön yük sorununu gerçek bir aşırı gerilim sorunundan nasıl ayırt edeceğinizi kapsar.
Malzeme seçimi ulaşılabilir başlangıç gerilimini nasıl etkiler?
Malzeme tavanı belirler. Başlangıç gerilimi depolanmış elastik enerjidir, bu nedenle malzemenin akma dayanımı ve kayma modülü ile ölçeklenir.
| Malzeme | Göreceli ulaşılabilir P₁ | Notlar |
|---|---|---|
| Müzik teli (ASTM A228) | En yüksek | Yüksek çekme, küçük, sert yaylar için en iyi |
| Yağ temperli MB / sert çekilmiş | Yüksek | Genel amaçlı endüstriyel uzatma yayları |
| Krom-silisyum | Yüksek | İyi yorulma ömrü; genellikle daha yüksek gerilimli tasarımlar için kullanılır |
| 302 / 304 paslanmaz | Orta | Müzik telinden daha düşük çekme; korozyon direnci ödünleşimi |
| 316 paslanmaz | Daha düşük | En iyi korozyon direnci, en düşük ulaşılabilir P₁ |
| Fosfor bronz / berilyum bakır | Düşük ila orta | Manyetik olmayan veya iletken uygulamalar |
Korozyon nedeniyle müzik telinden 304 paslanmaza geçerseniz, aynı geometrinin belirgin şekilde daha düşük başlangıç gerilimi sağlayacağını bekleyin — ve sarım düzenini yeniden ayarlamayı planlayın. Tel çapı seçimi tüm bunlarla etkileşir; yay teli çapı seçimi kılavuzumuz ödünleşimleri adım adım açıklar.
BQUQ uzatma yayı başlangıç gerilimini nasıl ele alır
BQUQ, Dongguan'daki tek bir fabrikada dört üretim hattı işletir — ±0,005 mm'ye kadar CNC işleme, metal damgalama, özel yaylar ve soğutucu üretimi — ISO9001 kapsamında. Uzatma yayları şirket içinde sarılır, gerilim giderme yapılır ve çekme testi uygulanır, böylece belirttiğiniz P₁, aldığınız P₁'dir.
Bunun özel bir uzatma yayı siparişi için pratikte anlamı:
- P₁'in bir kuvvet ve tolerans olarak belirtildiği çizimi gönderin; yalnızca "boyda yük" varsa, bunu oran ve başlangıç gerilimine ayırmanıza yardımcı oluruz
- Esnek MOQ — prototip ve kısa seri miktarlar memnuniyetle karşılanır, böylece hacme geçmeden önce P₁'i gerçek montajda doğrulayabilirsiniz
- 12 iş saatinde teklifler, hedef P₁'inizin seçtiğiniz indeks ve malzemenin gerçekçi olarak sağlayabileceği aralığın dışında kalması durumunda üretilebilirlik notu dahil
- İlk numune yük-sehim verileri talep üzerine sağlanır, böylece kesişimi kendiniz doğrulayabilirsiniz
Aynı montaj için diğer yay tiplerini de tedarik ediyorsanız, aynı sahada burulma yayları ve basma yayları üretiyoruz, bu da malzeme listesi genelinde toleransları ve malzeme partilerini tutarlı tutar.
Sıkça Sorulan Sorular
S: Bir uzatma yayı için tipik başlangıç gerilimi değeri nedir?
C: Çoğu endüstriyel uzatma yayı, maksimum uzamada anma yükünün %5 ila %15'i arasında başlangıç gerilimi ile tasarlanır, en yaygın bant %8–12'dir. Düşük indeksli yaylar (D/d 4–6) %15–25 tutabilir, D/d 14'ün üzerindeki yüksek indeksli yaylar genellikle %2–6 ile sınırlıdır. Bunları gösterge başlangıç noktaları olarak alın, ardından gerçek mekanizmanıza göre doğrulayın.
S: Bir uzatma yayında başlangıç gerilimi sıfır olabilir mi?
C: Evet, ancak bobinler arasında boşluk olan kasıtlı olarak açık sarılmış bir uzatma yayı gerektirir. Böyle bir yayın ön yükü yoktur ve yük-sehim eğrisi orijinden geçer. Ödünleşim, bobinlerin kayabilmesi ve serbest boyun daha az stabil olmasıdır, bu nedenle açık sarılmış uzatma yayları esas olarak çok düşük aktüasyon kuvvetinin stabiliteden daha önemli olduğu yerlerde kullanılır.
S: Başlangıç gerilimi yay oranını değiştirir mi?
C: Hayır. Başlangıç gerilimi yük-sehim çizgisini kuvvet ekseni boyunca yukarı veya aşağı kaydırır ancak eğimini değiştirmez. Yay oranı tel çapına, ortalama bobin çapına, aktif bobinlere ve malzemenin kayma modülüne bağlıdır. Bu nedenle her iki değeri bağımsız olarak belirtmelisiniz — tek bir "boyda yük" rakamı ikisini ayırt edemez.
S: Uzatma yayım neden yanlış başlangıç gerilimi ile geri geldi?
C: Genellikle çizim yalnızca belirli bir uzamada bir yük belirttiği için, oran ve başlangıç gerilimi bölünmesi tanımsız kalmıştır. Diğer nedenler arasında belirtilmemiş bir ısıl işlem koşulu, korozyon direnci için malzeme değişimi veya etkin aktif bobin sayısını değiştiren bir kanca geometrisi bulunur. P₁'i toleranslı bir kuvvet olarak belirtin ve malzeme ile gerilim gidermeyi sabitleyin.
S: Yük test cihazı olmadan başlangıç gerilimini nasıl kontrol ederim?
C: Eğrinin doğrusal kısmında bilinen iki yükte iki uzatma okuması alın. Aralarındaki eğim oranı verir ve bu çizgiyi sıfır uzamaya doğru ekstrapole etmek başlangıç gerilimi kesişimini verir. Tek bir okuma oranı başlangıç geriliminden ayıramaz. Ancak ±%7 toleranslar için kalibre edilmiş bir çekme test cihazı tek güvenilir yoldur.
İlgili Kaynaklar
- BQUQ ve Dongguan'daki dört üretim hattımız hakkında (/about/)
- Özel uzatma yayları, basma yayları ve burulma yayları (/extension-custom-springs/)
- Yay ve hassas bileşen tedarikinde sektör trendleri (/industry-dynamics/)
- Yay tasarımı ve üretimi üzerine teknik makaleler (/bquq-blog/)
- Özel yay siparişi hakkında sıkça sorulan sorular (/faq/)
- BQUQ müşterilerinden vaka çalışmaları (/case/)
- 12 saatlik teklif için mühendislik ekibiyle iletişime geçin (/contact/)
BQUQ Mühendislik Ekibi tarafından yazılmıştır. BQUQ (Dongguan), tek bir ISO9001 fabrikasında CNC işleme (±0,005 mm), metal damgalama, özel yaylar ve soğutucu üretimi yürütür. Doğrudan Dongguan, Çin'den tedarik edin — 12 saat içinde teklif: sc@bquq.com | WhatsApp +86 13713157787 | www.bquq.com


