
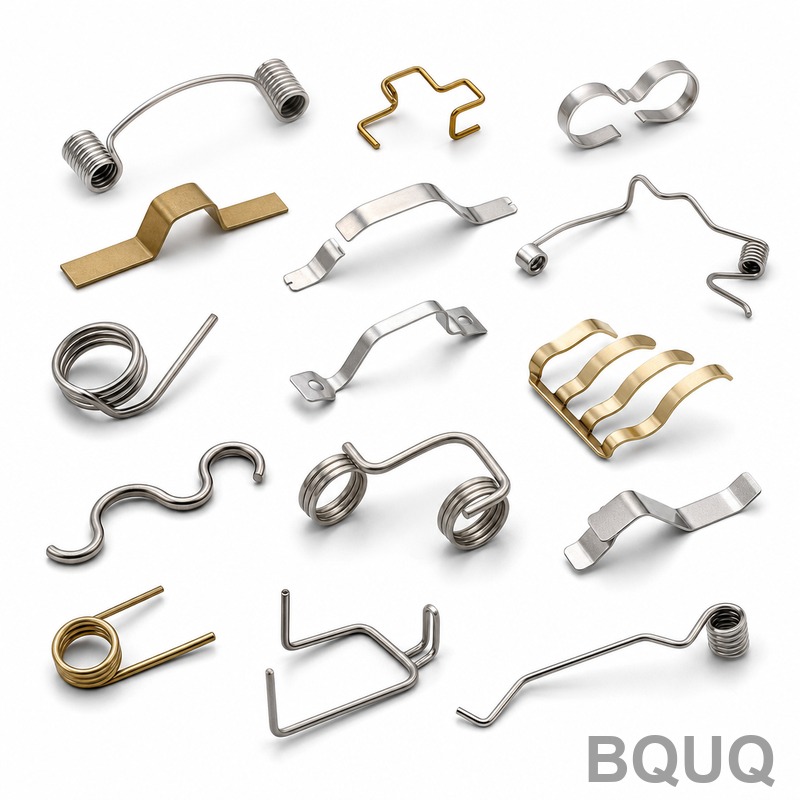
Yaylarda Gerilim Giderme ve Ayar: Neden Önemli?
Kısa cevap: Gerilim giderme ve ayar, bir yayın 10 çevrim mi yoksa 10 milyon çevrim mi dayanacağını belirleyen iki ısıl ve yükleme adımıdır. Gerilim giderme, sarma ve şekillendirmeden kalan artık gerilimleri ortadan kaldırır; malzemeye bağlı olarak genellikle 200–450 °C'de 30–60 dakika uygulanır. Ayar (ön ayar veya scragging), yayı çalışma aralığının ötesine aşırı yükler, böylece kalıcı deformasyon montajınızda değil fabrikada gerçekleşir. İkisi birlikte başlangıç yük kaybını %5–15'ten %2–3'ün altına düşürür, serbest uzunluğu stabilize eder ve yorulma ömrünü bir mertebe artırabilir. Bunları atlamak parça başına birkaç kuruş tasarruf sağlar ve sahada arızalara mal olur.
Yaylar basit görünür. Bir tel sarmalı, birkaç büküm, bitti. Gerçekte ise yay, sürekli gerilim altında yaşayan bir yapıdır ve sarma sonrası ona nasıl davrandığınız, hizmette nasıl davranacağını neredeyse tamamen belirler. En önemli iki süreç: gerilim giderme ve ayar. Bunları anlayan alıcılar öngörülebilir montajlar elde eder. Anlamayanlar ise gevşeyen, sarkan veya çatlayan yaylarla kalır.
Yay Üretiminde Gerilim Giderme Nedir?
Gerilim giderme, sarma, dolama veya damgalama sonrası uygulanan kontrollü bir düşük sıcaklık ısıl işlemidir. Görevi, sertleştirme veya temperlemede olduğu gibi telin mikro yapısını değiştirmek değil, malzemenin soğuk şekillendirme ile kilitlenen iç gerilimlerini gevşetmesini sağlamaktır.
Tel bir helezon haline getirildiğinde, sarmalın içi sıkışır ve dışı gerilir. Bu karşıt gerilimler parçada kalır. Yayı boyutsal olarak oynak yaparlar, yayın hizmette zaten gördüğü gerilime eklenirler ve yorulma çatlaklarının daha erken başlamasına neden olurlar.
Gerilim giderme gerçekte neyi değiştirir
- Boyutsal kararlılık. Yay sarma sonrası kaymayı durdurur ve serbest uzunluk ile çapı daha iyi korur.
- Artık gerilim azalması. Tepe kilitli gerilimler düşer, böylece çalışma gerilimi akma öncesi daha fazla paya sahip olur.
- Yorulma performansı. Daha az gerilim yükseltici, çatlakların daha geç başlaması anlamına gelir. İyi uygulanan gerilim giderme için tipik yorulma ömrü iyileşmesi %20–100'dür ve süreç malzemeye göre ayarlandığında daha da fazladır.
- Yük tutarlılığı. Parti bazında yük dağılımı daralır, bu binlerce birim monte ettiğinizde önemlidir.
Tipik gerilim giderme parametreleri
Bunlar yaygın yay malzemeleri için gösterge aralıklardır. Kesin değerler tel çapına, sarmal oranına ve gerekli toleransa bağlıdır — her zaman tedarikçinizin proses sayfasıyla doğrulayın.
| Malzeme | Tipik sıcaklık | Tipik süre | Notlar |
|---|---|---|---|
| Müzik teli (ASTM A228) | 200–260 °C | 30 dk | Düşük sıcaklık çekme dayanımını korur |
| Yağda temperlenmiş MB / sert çekilmiş | 200–300 °C | 30–45 dk | Aşırı temperlemeden kaçının |
| Paslanmaz 302 / 304 | 250–400 °C | 30–60 dk | Daha yüksek aralık östenitik kaliteleri stabilize etmeye yardımcı olur |
| 17-7PH (CH900) | 400–480 °C | 60 dk | Çökelme sertleşmesi gerilim giderme ile etkileşir |
| Fosfor bronz | 150–200 °C | 30 dk | Daha düşük üst sınır; aşırı yumuşatmak kolaydır |
| Inconel 718 / X-750 | 400–500 °C | 60–240 dk | Malzemeye özgü; üretici verileriyle doğrulayın |
İki hata yaygındır. Birincisi, çok sıcak çalıştırmak — teli kullanılabilir kılan soğuk işlem mukavemetini kaybedersiniz. İkincisi, çok soğuk veya çok kısa çalıştırmak — fırının maliyetini alırsınız ama faydasını göremezsiniz. 150 °C'de on dakika "ısıl işlem görmüş" bir yay aslında hiç gerilim giderme görmemiştir.
Ayar (Ön Ayar veya Scragging) Nedir?
Ayar mekanik bir süreçtir, termal değil. Yay, tanımlanmış bir aşırı yüke — genellikle maksimum çalışma sehiminin 1,1 ila 1,5 katı veya akma sınırına yakın ama altında bir gerilim seviyesine — sıkıştırılır (veya uzatma yayları için uzatılır). Kısa süre orada tutulur, bazen birkaç kez çevrim yapılır, sonra serbest bırakılır.
Yay orijinal serbest uzunluğuna geri dönmez. Daha kısa döner. Amaç da budur.
Bir yay neden "ayar" yapar?
Her yayın, telin akma dayanımına yakın küçük bir bölgesi vardır ve malzeme plastik olarak deforme olur. Bir yayı ilk kez çalışma yüksekliğine yüklediğinizde, en yüksek gerilime maruz kalan sarmallar — genellikle uçlara en yakın olanlar veya en sıkı eğriliğe sahip olanlar — hafifçe akar. Yay kısalır ve yay oranı aktif sarmal sayısına bağlı olduğundan, belirli bir yükseklikteki yük değişir.
Bunun müşterinin montajında olmasına izin verirseniz şunları elde edersiniz:
- İlk birkaç çevrimden sonra yük kaybı
- Yükseklik toleranslarını bozan serbest uzunluk kayması
- Cıvatalı bir bağlantıda kaybolan ön yük
- Üretim partisi boyunca dengesiz davranış
Ayarın sağladıkları
Ayar, bu plastik deformasyonu kontrollü fabrika koşullarında gerçekleşmeye zorlar. Ayardan sonra yay, çalışma aralığı içinde boyutsal olarak kararlıdır ve yük-yükseklik eğrisi tekrarlanabilir.
| Parametre | Ayar olmadan | Ayar ile |
|---|---|---|
| Başlangıç yük kaybı (ilk çevrimler) | Tipik %5–15 | Tipik %2–3'ün altında |
| Serbest uzunluk kayması | Belirgin, partiye bağlı | Stabilize |
| Parti genelinde yük dağılımı | Daha geniş | Daha dar |
| Aynı gerilimde yorulma ömrü | Temel | Genellikle iyileşmiş |
| Ön yüklü montajda uyum | Riskli | Öngörülebilir |
Ayarın "yayı aşırı yükle ve umut et" olmadığını unutmayın. Tanımlanmış bir tutma süresi ve tanımlanmış çevrim sayısı ile hesaplanmış bir aşırı yüktür, ardından ölçüm yapılır. Bir tedarikçi size ayar yükünü ve tutma süresini söyleyemiyorsa, tahmin ediyordur.
Gerilim Giderme ve Ayar Birlikte Nasıl Çalışır?
İki süreç birbirini tamamlar ve sıralama önemlidir.
1. Yayı sarın veya şekillendirin.
2. Şekillendirme artık gerilimlerini gidermek ve boyutları stabilize etmek için gerilim giderme uygulayın.
3. Aralığın çalışma ucunda kontrollü plastik deformasyonu zorlamak için ayar / ön ayar yapın.
4. Ölçün ve ayırın — serbest uzunluk, oran ve test yüksekliğindeki yük.
5. Yüksek çevrimli veya yüksek sıcaklık uygulamaları için isteğe bağlı ikincil gerilim giderme.
Gerilim gidermeden önce bir yayı ayarlarsanız, gerilim yüklü bir parçayı plastik deformasyona zorlarsınız ve sonuç daha az öngörülebilir olur. Gerilim giderme yapıp hiç ayar yapmazsanız, yay hizmetin ilk çevrimlerinde hala yük kaybeder — sadece daha az dramatik olur.
Bir adımı ne zaman atlayabilirsiniz
Her yayın ikisine de ihtiyacı yoktur. Rehber:
- Hafif hizmet, kritik olmayan yaylar (bir mandal dönüşü, bir ekran detenti) genellikle sadece gerilim giderme gerektirir veya bazı durumlarda hiçbirini gerektirmez.
- Ön yüklü montajlar (cıvatalı bağlantılar, contalar, konektörler) neredeyse her zaman ayar gerektirir, çünkü yük kaybı doğrudan arızaya neden olur.
- Yüksek çevrimli yaylar (valfler, pompalar, aktüatörler, amortisörler) her ikisini de gerektirir, ayrıca bilyeli dövme ve yüzey durumuna dikkat edilmelidir.
- Yüksek sıcaklık yayları hizmet sıcaklığına göre ayarlanmış gerilim giderme gerektirir; hizmette 200 °C'de gevşeyen bir yay, bunun üzerinde bir gerilim giderme çevrimine ihtiyaç duyar.
Gerilim Giderme Yay Oranını Etkiler mi?
Kesin olarak, gerilim giderme telin elastik modülünü değiştirmez, bu nedenle elastik aralıkta yay oranını değiştirmez. Değiştirdiği şey, bir parti boyunca oran ve yükün tutarlılığı ve yayın doğrusal olmayan davranmaya başladığı noktadır.
Buna karşılık ayar, yük-yükseklik eğrisini değiştirir — çünkü elastik yanıttan aktif sarmalları çıkarır. Ayar yapılmış bir yay, aynı yükseklikte ayarsız bir yaydan farklı bir yük okur. Bu nedenle çizimler, yayın ayarlı mı ayarsız mı tedarik edildiğini ve yükün hangi test yüksekliğinde ölçüldüğünü belirtmelidir.
Çiziminiz "oran 12 N/mm, serbest uzunluk 40 mm" diyorsa ve ayardan bahsetmiyorsa, iki tedarikçi de çizimi karşılayabilir ve yine de montajınızda farklı davranan yaylar teslim edebilir. Bu, "yaylar spesifikasyon dışı" anlaşmazlıklarının en yaygın kaynaklarından biridir — ve bu bir üretim sorunu değil, spesifikasyon sorunudur.
Malzemeye Özgü Hususlar
Farklı tel kaliteleri farklı tepki verir ve proses penceresi birbirinin yerine kullanılamaz. Birkaç pratik not:
- Müzik teli ve yağda temperlenmiş tel iş atlarıdır. Düşük sıcaklıkta gerilim giderirler ve öngörülebilir şekilde ayarlanırlar. Ayrıca aşırı temperlemeye en duyarlı olanlardır, bu nedenle sıcaklık kontrolü önemlidir.
- Paslanmaz çelikler (302, 304, 316) daha düşük modüle ve farklı gevşeme davranışına sahiptir. Daha yüksek gerilim giderme sıcaklıklarından faydalanırlar, ancak çok yüksek olursa soğuk işlem mukavemetini kaybedersiniz. Kalite seçiminin işleme ile nasıl etkileşime girdiği için yay malzemesi seçimi ve müzik teli notlarımıza bakın.
- 17-7PH ve 17-4PH çökelme sertleşmeli kalitelerdir. Gerilim giderme ve yaşlandırma birleştirilebilir, ancak program tasarlanmalıdır, kopyalanmamalıdır.
- Nikel alaşımları (Inconel, Hastelloy) sıcaklık ve korozyonun diğer her şeyi dışladığı yerlerde kullanılır. Gerilim giderme çevrimleri daha uzun ve daha sıcaktır ve ayar yükleri daha fazla payla seçilir.
Yorulma Ömrü: Faydanın Göründüğü Yer
Yorulma, hareketli yaylarda baskın arıza modudur. Bir çatlak, bir yüzey kusurunda veya bir gerilim konsantrasyonunda başlar, genellikle çekme geriliminin en yüksek olduğu sarmalın iç tarafında.
Gerilim giderme yardımcı olur çünkü sarmadan kalan artık çekme gerilimi doğrudan hizmet çekme gerilimine eklenir. Onu ortadan kaldırın, etkin alternatif gerilim düşer. Ayar yardımcı olur çünkü teli kritik yüzeyde basınç altında ön yükler, bu da bilyeli dövmenin arkasındaki aynı prensiptir.
Tipik birleşik etki: gerilim giderme ve ayar yapılmamış 200.000 çevrimde arızalanacak bir yay, her iki süreç doğru uygulandığında 1–2 milyon çevrime ulaşabilir. Bu bir mertebedir ve genellikle malzemeyi yükseltmekten daha ucuzdur. Çevrimsel yüklemenin tasarım paylarıyla nasıl etkileşime girdiği hakkında daha fazla bilgi için dinamik yükler için yay tasarımı sayfasına bakın.
Yay Çiziminize Neler Koymalısınız
Bu süreçlerin uygulanmasını istiyorsanız, belirtin. Tedarikçiler niyetinize değil, çizime göre üretir.
| Çizim öğesi | Neden önemli |
|---|---|
| Malzeme kalitesi ve tel çapı toleransı | Proses penceresini belirler |
| Gerilim giderme: sıcaklık aralığı ve süre | "Bir şey yaptık" ısıl işlemini önler |
| Ayar: yük veya sehim, tutma süresi, çevrimler | Ayarı tekrarlanabilir kılar |
| Yük ölçümü için test yüksekliği | Ayar vs. ayarsız belirsizliğini ortadan kaldırır |
| Oran toleransı ve yük toleransı | İki farklı şeydir; ikisini de belirtin |
| Yüzey bitirme / bilyeli dövme gereksinimi | Yorulma ömrü ile etkileşir |
| Hizmet sıcaklığı | Minimum gerilim giderme sıcaklığını belirler |
"İyi ticari uygulamaya göre gerilim giderme" belirten bir çizim spesifikasyon değildir. Bir umuttur.
Kalite Kontrol ve Doğrulama
En azından, yetkin bir yay tedarikçisi şunları gösterebilmelidir:
- Parti başına gerçek sıcaklık ve süreyi içeren fırın kayıtları
- Kaydedilen yük ve sehim ile ayar ekipmanı
- Belirtilen test yüksekliğinde yük testi, lot başına numune alma ile
- Serbest uzunluk ve diklik ölçümü
- Kritik programlar için yorulma veya gevşeme testi
BQUQ, Dongguan'daki tek bir fabrikada ISO9001 altında dört üretim hattı işletir; CNC işleme ±0,005 mm'ye kadar, metal damgalama, özel yaylar ve soğutucular. Yay üretimi, kontrollü gerilim giderme ve ayar içerir; yük testi lot başına kaydedilir. Teklifler 12 iş saatinde geri döner ve MOQ esnektir — prototip ve kısa seri miktarlar dahil, ki bu genellikle ayar davranışının ilk kez doğrulandığı yerdir. Bir program planlıyorsanız, yay teslim süresi planlaması kılavuzumuz ısıl işlem ve ayarın programa nasıl uyduğunu kapsar.
Sıkça Sorulan Sorular
S: Gerilim giderme temperleme ile aynı mı?
C: Hayır. Temperleme, sertleştirmeden sonra çeliğin mikro yapısını ve tokluğunu ayarlamak için uygulanan daha yüksek sıcaklıkta bir işlemdir. Gerilim giderme, soğuk şekillendirmeden sonra mikro yapıyı veya sertliği önemli ölçüde değiştirmeden artık gerilimleri azaltmak için uygulanan daha düşük sıcaklıkta bir işlemdir. Müzik teli ve yağda temperlenmiş tel için gerilim giderme, temperleme aralığının çok altında gerçekleşir, bu nedenle telin mevcut ısıl işlemini geri almaz.
S: Ayarsız bir yaydan ne kadar yük kaybı beklemeliyim?
C: Çalışma yüksekliğine yüklenen tipik bir ayarsız sıkıştırma yayı için, ilk birkaç çevrimde başlangıç yük kaybı genellikle malzemeye, gerilim seviyesine ve sarmal oranına bağlı olarak %5–15'tir. Düzgün ayarlanmış bir yay tipik olarak %2–3 içinde kalır. Fark, daha yüksek gerilim seviyelerinde ve karbon çelik telden daha kolay gevşeyen paslanmaz kalitelerde daha da açılır.
S: Ayar fabrika yerine müşterinin montajında yapılabilir mi?
C: Yapılabilir, ancak nadiren iyi bir fikirdir. Montajda ayar, ilk yük çevriminin yayı öngörülemez şekilde deforme etmesi anlamına gelir ve tasarladığınız herhangi bir ön yük veya yükseklik toleransı kayar. Ayrıca plastik deformasyonun ölçüm veya kontrol olmadan gerçekleşmesi anlamına gelir. Fabrika ayarı tekrarlanabilir, doğrulanmış ve belgelenmiştir, bu nedenle ön yüklü montajlar her zaman bunu belirtmelidir.
S: Gerilim giderme yayın rengini veya yüzeyini değiştirir mi?
C: Havada düşük sıcaklıkta gerilim giderme, karbon çelikte sıcaklığa bağlı olarak samandan maviye değişen hafif bir oksit tonu üretebilir. Bu kozmetiktir ve işlevi etkilemez. Görünüm önemliyse, paslanmaz için pasivasyon veya karbon çelik için hafif yağ bitirme gibi bir son işlem belirtin. Gerilim giderme kaplama veya boyayı çıkarmaz, bu nedenle kaplanmış yaylar genellikle kaplamadan önce gerilim giderilir.
S: Bir yay çok yüksek sıcaklıkta gerilim giderilirse ne olur?
C: Soğuk işlem mukavemetini kaybedersiniz. Müzik teli ve sert çekilmiş tel, mukavemetinin çoğunu alaşım içeriğinden değil çekmeden alır. Aşırı ısınma bunu gevşetir, akma dayanımını düşürür ve yayın taşıyabileceği yükü azaltır. Yay soğukken bir yük testini geçebilir ve hizmette sarkabilir. Bu nedenle sıcaklık kontrolü ve parti kayıtları nominal fırın ayarından daha önemlidir.
İlgili Kaynaklar
- BQUQ'nun hassas üretime nasıl yaklaştığını öğrenin: /about/
- Sıkıştırma yayları, uzatma yayları ve burulma yaylarına göz atın: /compression-springs/, /extension-custom-springs/, /torsion-springs/
- Teslim sürelerini ve malzeme bulunabilirliğini etkileyen sektör trendleri: /industry-dynamics/
- Yaylar, damgalama ve CNC hakkında daha fazla teknik makale: /bquq-blog/
- Yaygın tedarik ve spesifikasyon soruları: /faq/
- Program örnekleri ve proses yeteneği: /case/
- 12 saatlik teklif için çizim gönderin: /contact/
BQUQ Mühendislik Ekibi tarafından yazılmıştır. BQUQ (Dongguan), tek bir ISO9001 fabrikasında CNC işleme (±0,005 mm), metal damgalama, özel yaylar ve soğutucu üretimi yürütür. Dongguan, Çin'den doğrudan kaynak — 12 saat içinde teklif: sc@bquq.com | WhatsApp +86 13713157787 | www.bquq.com


