
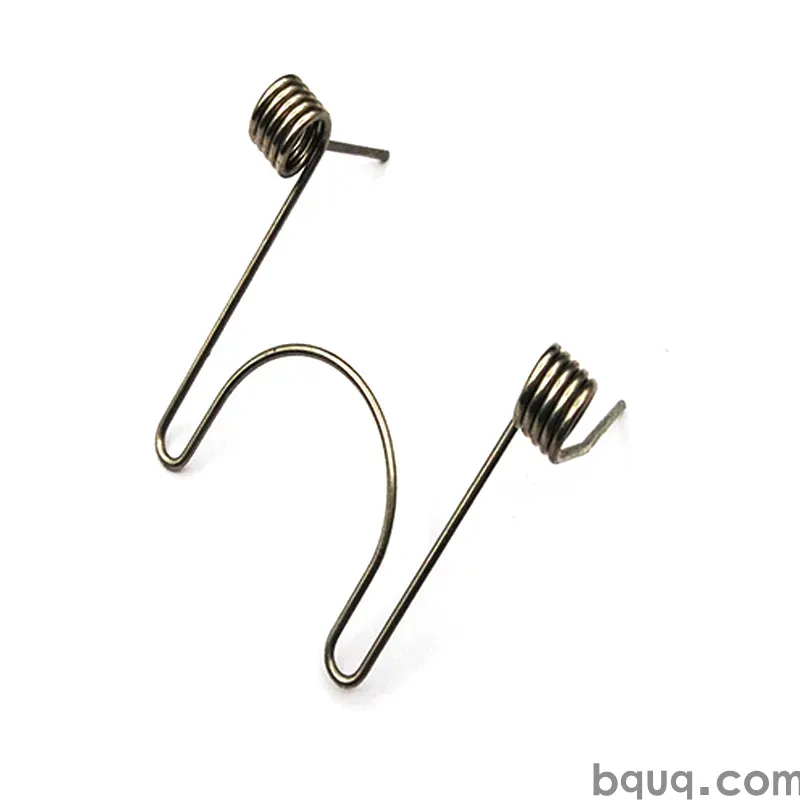
Kalıpsız Yay Prototipleri ve Kısa Seriler
Kısa cevap: Çoğu basma, çekme ve burulma yayı için sert bir kalıba hiç ihtiyaç yoktur. CNC sarma makinelerinde ve kam tahrikli şekillendiricilerde telden şekillendirilirler, bu nedenle bir prototip basitçe bir ila elli adetlik kısa bir üretim serisidir. Tel, kurulum süresi ve muayene için ödeme yaparsınız — kalıp için değil. BQUQ'da, kalıpsız bir yay prototipi genellikle çizim onayından sonra 5–10 iş günü içinde sevk edilir ve teklifler 12 iş saatinde geri döner. Kalıp yalnızca damgalanmış yassı yaylar, yay klipsleri veya şekillendirilmiş şerit profili gerektiğinde gerekli hale gelir; burada bir kesme veya bükme kalıbı gerçekten gereklidir. Yuvarlak telli yaylar için, "kalıp maliyeti" genellikle sıfırdır.
Çoğu yay neden doğası gereği kalıpsızdır
Enjeksiyon kalıplama veya dökümden gelen alıcılar, her yeni parçanın bir kalıpla başladığını varsayar. Yaylar farklıdır. Helisel bir basma yayı, bir helezon haline getirilmiş bir tel uzunluğudur; "kalıp" makinenin programı, besleme silindirleri, adım aleti ve sarma noktasıdır. Programı değiştirin, yayı değiştirin.
Bunun bir prototip programı için üç pratik sonucu vardır:
- Kurulum sermaye değil, zamandır. Adım, çap ve serbest uzunluğu ayarlamak için bir operatöre ödeme yaparsınız — işlenmiş bir kalıp bloğu için değil.
- Yineleme ucuzdur. İlk prototipiniz %8 fazla sertse, sonraki revizyon bir program değişikliği ve yeni bir tel kesme uzunluğudur.
- Küçük miktarlar uygundur. 25 adetlik bir parti meşru bir sipariştir, baş belası değil, çünkü hacme yayılacak bir kalıp amortismanı yoktur.
Kalıbın ortaya çıktığı yer: yassı yaylar, yay klipsleri, damgalanmış kontaklar ve yuvarlak tel yerine şeritten şekillendirilen herhangi bir yay. Bunlar bir kesme veya progresif kalıp gerektirir ve bu maliyet gerçektir. Tasarımınız yuvarlak tel ise, genellikle kalıp konuşmasını tamamen atlayabilirsiniz.
Hangi yay tipleri kalıpsız prototiplenebilir?
Bu, tek bir çizim göndermeden önce maliyet yapınızı belirlediği için çözülmesi gereken ilk sorudur.
| Yay tipi | Prototip için kalıp gerekli mi? | Tipik prototip yöntemi | Notlar |
|---|---|---|---|
| Basma (yuvarlak tel) | Hayır | CNC sarma makinesi, 2–4 eksen | Adım, uçlar ve oran programla ayarlanır |
| Çekme (yuvarlak tel) | Hayır | CNC sarma makinesi + kanca şekillendirme | Kanca geometrisi ana değişkendir |
| Burulma (yuvarlak tel) | Hayır | CNC sarma makinesi + bacak şekillendirme | Bacak açısı ve bükülme yarıçapı makinede ayarlanır |
| Çift burulma / çift gövde | Hayır | CNC sarma makinesi, çok adımlı | Daha yüksek kurulum süresi, yine de kalıp yok |
| Konik / fıçı basma | Hayır | Değişken adımlı CNC sarma makinesi | Düşük katı yükseklik için iyi |
| Yassı yay / yaprak yay | Genellikle evet | Lazer kesim veya damgalanmış boşluk | Düşük hacimli lazer kesim kalıptan kaçınır |
| Yay klipsi / damgalanmış kontak | Hacim için evet | Progresif kalıp | Prototip lazer kesim veya tel EDM ile yapılabilir |
| Tel formu (helezonik olmayan) | Bazen | CNC tel şekillendirici | Karmaşık 3D formlar bir fikstür gerektirebilir |
Desen açıktır: yay tel sarılarak yapılıyorsa, kalıpsız bölgedesiniz. Şerit kesilip bükülerek yapılıyorsa, değilsiniz — ancak lazer kesim ve tel EDM, 1–100 adetlik prototip miktarları için boşluğu kapatabilir.
Prototip teslim süresini ve maliyetini gerçekte ne belirler
Kalıp olmadan, teslim süreniz dört şey tarafından yönetilir. Bunları anlamak programı sıkıştırmanıza olanak tanır.
1. Tel bulunabilirliği
Standart yay çelikleri — müzik teli, yağda temperlenmiş, 302/304 paslanmaz, 17-7PH — genellikle yaygın çaplarda stokta bulunur. Inconel veya Hastelloy gibi egzotik alaşımlar genellikle sipariş edilmelidir, bu da bir ila üç hafta ekleyebilir. Prototipiniz program açısından kritikse, alaşımın katı bir gereklilik mi yoksa tercih mi olduğunu sorun.
2. Kurulum karmaşıklığı
Kapalı ve taşlanmış uçlu basit bir basma yayı 30–60 dakika kurulum gerektirebilir. Belirli bacak açılarına sahip çift burulma yayı veya sıkı bir indeks ve yüksek yay oranına sahip bir yay birkaç saat sürebilir. Kurulum, 25 adetlik bir siparişteki en büyük tek kalemdir — bu yüzden aynı parçanın ikinci siparişi çarpıcı biçimde daha ucuzdur.
3. Uç ve özellik geometrisi
Kapalı uçlar, taşlanmış uçlar, kancalar, halkalar, küçültülmüş uçlar ve bacak bükümleri tümü işlem ekler. Her işlem ayrı bir kurulum adımıdır. İki taşlanmış uçlu bir yay, tel aynı olsa bile kapalı, taşlanmamış uçlu olandan prototip için daha pahalıdır.
4. Muayene ve dokümantasyon
Birden fazla sehimde yük testi, bir oran eğrisi veya boyutsal bir rapor gerekiyorsa, bu mühendislik zamanıdır. Bir tasarım doğrulama yapısı için buna değer; bir uyum kontrolü için genellikle gereksizdir.
| Maliyet etkeni | Düşük | Orta | Yüksek |
|---|---|---|---|
| Tel tipi | Müzik teli, 302 SS | Yağda temperlenmiş, 17-7PH | Inconel, Hastelloy, titanyum |
| Kurulum süresi | 0,5–1 sa | 1–3 sa | 3–8 sa |
| Uç konfigürasyonu | Kapalı, taşlanmamış | Kapalı ve taşlanmış | Kancalar, halkalar, özel bacaklar |
| Muayene | Boyutsal kontrol | Bir noktada yük | Tam oran eğrisi + rapor |
| Miktar | 1–10 | 10–50 | 50–500 |
Tabloyu fiyat listesi olarak değil, gösterge niteliğinde bir aralık yapısı olarak değerlendirin. Faydalı çıkarım, prototip aşamasında miktarın en az önemli etken olduğudur — geometri ve alaşım çok daha fazla önem taşır.
Hızlı teklif alan bir prototip yay çizimi nasıl yazılır
Temiz bir çizim, 12 saatlik bir teklif ile üç günlük bir e-posta zinciri arasındaki farktır. Çizime veya RFQ'ya şunları ekleyin:
1. Tel çapı toleranslı (örn. 1,20 mm ±0,02)
2. Dış veya iç çap — hangisi olduğunu ve toleransı belirtin
3. Serbest uzunluk ve tolerans
4. Toplam sarım ve aktif sarım veya katı yükseklik
5. Uç tipi — kapalı, kapalı ve taşlanmış, açık, çift kapalı
6. Sarım yönü — aksi belirtilmedikçe sağ
7. Malzeme ve varsa yüzey işlemi (pasivasyon, kaplama, bilye püskürtme)
8. Belirli bir sehimde yük veya hedef yay oranı
9. Maksimum çalışma sıcaklığı ve ortam, ilgiliyse
10. Yıllık veya prototip miktarı, açıkça ayrılmış
Oranı henüz bilmiyorsanız sorun değil — zarfı (mevcut alan), taşımanız gereken yükü ve sehim aralığını gönderin. Bir yay mühendisi bir geometri önerebilir. Hâlâ tasarımlar arasında seçim yapıyorsanız, çekme yayı uç tipleri karşılaştırması, kanca geometrisinin gerilme yığılmasını ve montaj uzunluğunu nasıl değiştirdiği için faydalı bir referanstır.
Toleranslar hakkında bir not
Yuvarlak telli yaylar için ±0,005 mm bir CNC işleme toleransıdır, yay toleransı değil — yay toleransları tel çapı, indeks ve sarma tekrarlanabilirliği tarafından yönetilir. İyi kontrol edilen bir işlem için serbest uzunlukta gerçekçi bir prototip toleransı tipik olarak ±%1–2'dir ve yük genellikle bir referans sehimde ±%10 olarak belirtilir. Bunun ötesinde sıkılaştırma mümkündür ancak verim maliyeti getirir. Yük doğruluğu montajınız için kritikse, çizimdeki her boyutu sıkılaştırmak yerine bunu açıkça belirtin — mühendis daha sonra kontrolü önemli olduğu yere odaklayabilir.
Prototip vs. kısa seri vs. üretim: ne değişir
Yuvarlak telli yaylar için üretim yöntemi 10 adet ile 10.000 adet arasında neredeyse değişmez. Değişen proses kontrolüdür.
| Aşama | Miktar (tipik) | Yöntem | Kontrol odağı |
|---|---|---|---|
| Prototip | 1–50 | CNC sarma makinesi, manuel kurulum | Geometri ve uyum |
| Kısa seri | 50–5.000 | CNC sarma makinesi, yarı otomatik | Oran tutarlılığı, ilk numune |
| Üretim | 5.000+ | CNC sarma makinesi veya kam şekillendirici, otomatik | Yükte SPC, Cpk, parti izlenebilirliği |
Bu yüzden bir yay prototipi üretimin gerçek bir önizlemesidir: tel yolu aynıdır, bu nedenle bir prototipte ölçtüğünüz mekanik davranış aktarılır. Bu, prototipin işlendiği ve üretim parçasının kalıplandığı süreçler için geçerli değildir.
Hacimleriniz sonunda hız için kam tahrikli bir şekillendiriciyi haklı çıkarırsa, yay geometrisi genellikle aynı kalır — farklı bir parça değil, çevrim süresi satın alıyorsunuz.
Prototipinizi test etme: ne ölçülmeli ve neden
Uyan bir prototip mutlaka çalışan bir prototip değildir. İki ölçüm çoğu sorunu yakalar:
- Montaj yüksekliğinde yük. Bu, montajınızın gerçekte hissettiği sayıdır. Yayın serviste gördüğü sehimde, keyfi bir noktada değil, bir yük test cihazında ölçün.
- Oran (N/mm). Oran, yayın tüm strok boyunca nasıl davrandığını söyler ve tel çapınızın ve aktif sarımlarınızın doğru olup olmadığını ortaya çıkaran sayıdır. Hızlı bir yöntem yay oranı vs yük bölümünde açıklanmıştır — mekanizmanızın uzun bir hareketi olduğunda ikisi arasındaki fark önemlidir.
Kritik uygulamalar için bir yorulma kontrolü ve bir set/gevşeme kontrolü ekleyin. Sıcak çalışan veya hızlı çevrim yapan yaylar bilye püskürtme veya gerilme giderme seti gerektirebilir; bu özel bir proje değil, normal bir kısa seri işlemidir.
Prototipiniz bir elektronik uygulaması içinse — kontak yükü, anten bobini, pil kontağı — yük penceresi genellikle dardır ve ölçüm yöntemi yay kadar önemlidir. Yay yük testi, prototip ve üretim partileri arasında sayılarınızın karşılaştırılabilir olması için fikstürleme ve sehim kontrolünü kapsar.
Bir yay prototipine maliyet ekleyen yaygın hatalar
Aşırı tolerans belirtme. ±1 mm yeterliyken serbest uzunlukta ±0,1 mm, işlevsel bir kazanç olmadan kurulum çabasını ikiye katlar.
Program ortasında malzeme değiştirme. İlk prototipten sonra müzik telinden paslanmaza geçmek oranı, korozyon davranışını ve bazen sarma kurulumunu değiştirir. Erken karar verin.
Ortamı unutmak. Yay nem, tuz spreyi veya bir temizleme döngüsü görüyorsa, tasarım dondurulduktan sonra değil, prototipte paslanmaz veya bir kaplama belirtin. Korozyon direnci bir malzeme kararıdır, sonradan düşünülen bir yüzey işlemi değil.
Erken kalıp talep etmek. Tasarımınız yuvarlak tel ise, prototip veya kısa seri için kalıba gerek yoktur. Bütçe ayırmadan önce sorun.
Toleranssız bir STEP dosyası göndermek. CAD geometrisi nominali tanımlar; neyin kabul edilebilir olduğunu tanımlamaz. Modeli her zaman bir tolerans tablosuyla eşleştirin.
Prototipleri distribütör yerine neden fabrikadan tedarik etmeli
Bir distribütör katalogdan teklif verir ve fabrikadan sipariş eder. Prototipler için bu, bir gecikme katmanı ekler ve makineyi gerçekte çalıştıracak kişiye sorma yeteneğinizi ortadan kaldırır. Doğrudan bir üreticiden tedarik etmek şu anlama gelir:
- Kurulum soruları, kurulumu yapan kişiler tarafından yanıtlanır
- Tasarım değişiklikleri gerçek makine kabiliyetine göre tartışılabilir
- Prototip ve üretim aynı süreçten gelir, bu nedenle ölçeklendirme öngörülebilirdir
- Esnek MOQ — 20 adetlik bir prototip siparişi normal bir sipariştir
BQUQ, Dongguan'daki tek bir fabrikada CNC işleme, metal damgalama, özel yaylar ve soğutucuları kapsayan dört üretim hattını ISO9001 altında işletmektedir. Bu kombinasyon, prototipiniz sadece bir yay olmadığında önemlidir — örneğin, işlenmiş bir cebe oturan bir yay veya damgalanmış bir braketle eşleşen bir yay klipsi. Her iki sürecin tek çatı altında olması, tedarikçiler arasındaki tolerans yığılması tartışmasını ortadan kaldırır. /compression-springs/ adresinde basma yayı yelpazesine ve /torsion-springs/ adresinde burulma tasarımlarına bakın; özel kancalı çekme yayları /extension-custom-springs/ adresindedir.
Sıkça Sorulan Sorular
S: Bir yay prototipi almak için kalıp parası ödemem gerekiyor mu?
C: Yuvarlak telli basma, çekme ve burulma yayları için hayır. Geometrinin makine programında yaşadığı CNC sarma makinelerinde şekillendirilirler, bu nedenle bir prototip sadece kısa bir üretim serisidir. Kalıp yalnızca yassı yaylar, yay klipsleri ve damgalanmış şerit parçalar için geçerlidir; burada bir kesme veya bükme kalıbı gerçekten gereklidir. Lazer kesim veya tel EDM, bunların prototip miktarlarını kalıpsız karşılayabilir.
S: Özel bir yay prototipi için minimum sipariş miktarı nedir?
C: MOQ esnektir — tek bir parça veya 20 adetlik bir doğrulama yapısı, yuvarlak telli yaylar için normal bir sipariştir. Amorti edilecek kalıp olmadığı için ekonomi düşük hacimde işler; kalıp yerine tel, kurulum süresi ve muayene için ödeme yaparsınız. 50–200 adetlik daha büyük prototip partileri, kurulum daha fazla yayıldığı için genellikle parça başına daha iyi değerdir.
S: Bir yay prototipi ne kadar sürer?
C: Tel stokta olduğunda tipik olarak çizim onayından sonra 5–10 iş günü, teklifler 12 iş saatinde geri döner. Inconel veya Hastelloy gibi egzotik alaşımlar, çap rafta yoksa bir ila üç hafta ekleyebilir. Karmaşık geometri — çift burulma gövdeleri, çoklu bacak bükümleri veya yineleme gerektiren sıkı yük pencereleri — programı da uzatır.
S: Prototip yaylarımla yük testi alabilir miyim?
C: Evet. Belirli bir sehimde yük, yay oranı ve serbest uzunluk ölçülebilir ve raporlanabilir. Tasarım doğrulaması için, çalışma stroku boyunca bir oran eğrisi tek bir noktadan daha faydalıdır, çünkü tüm hareket boyunca davranışı gösterir. Test fikstürünün ilk seferde doğru kurulması için RFQ'da önemsediğiniz sehim noktalarını belirtin.
S: Prototip yayım üretimde aynı şekilde davranacak mı?
C: Yuvarlak telli yaylar için evet — şekillendirme yöntemi 10 adette ve 10.000 adette aynıdır, bu nedenle oran ve geometri aktarılır. Hacimde değişen şey proses kontrolüdür: ilk numune muayenesi, yükün istatistiksel izlenmesi ve parti izlenebilirliği. Üretim daha sonra hız için kam tahrikli bir şekillendiriciye geçerse, yay geometrisi aynı kalır.
İlgili Kaynaklar
- BQUQ ve Dongguan fabrikamız hakkında: /about/
- Basma, burulma ve çekme yayı ürün yelpazeleri: /compression-springs/, /torsion-springs/, /extension-custom-springs/
- Yay ve metal bileşen tedarikinde sektör trendleri: /industry-dynamics/
- Yay tasarımı ve üretimi üzerine teknik makaleler: /bquq-blog/
- Teklif, MOQ ve toleranslar hakkında sıkça sorulan sorular: /faq/
- Prototipten üretime vaka çalışmaları: /case/
- 12 saatlik teklif için mühendislik ekibimizle iletişime geçin: /contact/
BQUQ Mühendislik Ekibi tarafından yazılmıştır. BQUQ (Dongguan), tek bir ISO9001 fabrikasında CNC işleme (±0,005 mm), metal damgalama, özel yaylar ve soğutucu üretimini yürütmektedir. Dongguan, Çin'den doğrudan tedarik edin — 12 saatte teklif: sc@bquq.com | WhatsApp +86 13713157787 | www.bquq.com


