
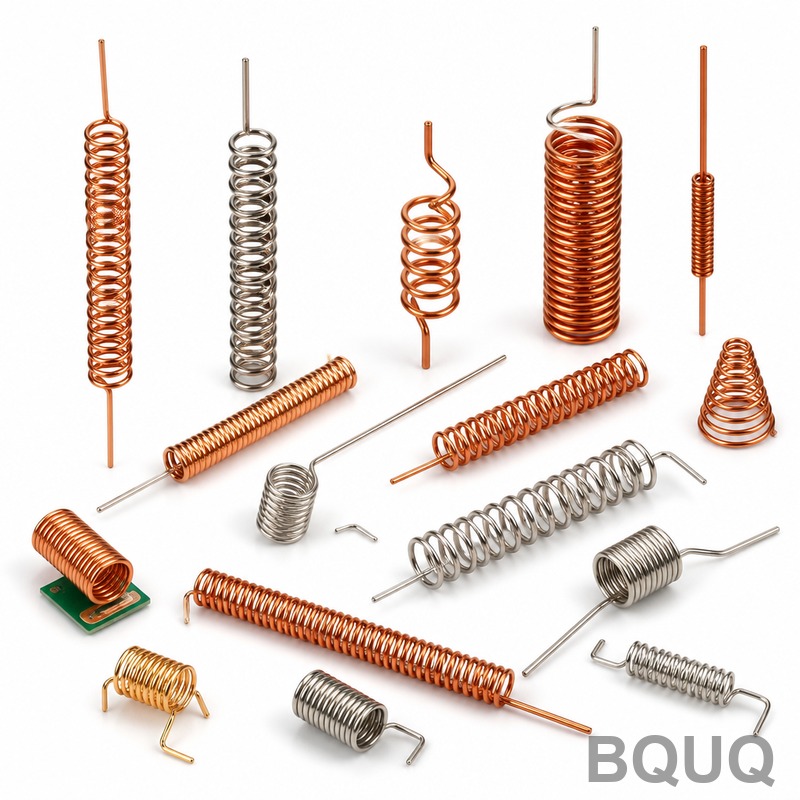
Burulma Yayı Gövde Çapı ve Boşluk
Kısa cevap: Burulma yayı gövde çapını, mandrel veya mil iç çapın %5–10'u kadar çalışma boşluğu bırakacak şekilde boyutlandırın — tipik olarak 10 mm iç çapta 0,2–0,5 mm — ve yay sarılırken gövdenin küçüldüğünü unutmayın. Yük altında çapı azalan bir burulma yayı, mandreline asla sıkışmamalıdır; aksi halde tork öngörülemez şekilde artar ve bacaklar yorulur. BQUQ'da ±0,005 mm CNC toleransında işleme ve sarım yapıyor, tipik tel çaplarında gövde çapını yaklaşık ±0,15 mm'de tutuyor ve burulma yayı tekliflerini 12 iş saatinde veriyoruz. Esnek MOQ, hacim taahhüdünde bulunmadan önce gerçek bir montajda boşluğu doğrulamanıza olanak tanır.
Burulma Yayı Gövde Çapı Neden Sadece Bir Katalog Numarası Değildir
Burulma yayı, basma veya çekmeye değil dönmeye direnen bir helezonik sarımdır. Gövde çapı — sarılmış helezonun dış çapı (OD) veya oluşturduğu deliğin iç çapı (ID) — bir tasarımın tezgahta çalışıp sahada sıkışıp sıkışmayacağını en sık belirleyen tek boyuttur.
Burulma yayı çapını basma yayı çapından daha zor belirginleştiren üç şey vardır:
1. Yay sarılır. Bacaklar birbirine doğru dönerken, sarım yönüne bağlı olarak helezon ya büyür ya da küçülür. Uygulanan tork yönünde sarılan bir yay mandreline doğru kapanır; ters yönde sarılan ise açılır.
2. Mandrel katı bir kısıttır. Serbest bir delikte duran basma yayının aksine, burulma yayı genellikle hareket edemeyen bir mil veya pim üzerinde çalışır. Helezon bu pime kapanırsa, sürtünme ve girişim anında artar.
3. Bacak geometrisi toleransı yer. Gövde çapı, bacak uzunluğu, bacak açısı ve serbest konum birbiriyle etkileşir. 0,3 mm büyük bir gövde, bacakları karşılık gelen özellikle hizadan çıkarabilir.
Fabrikadan burulma yayları tedarik eden alıcılar için pratik soru şudur: hangi gövde çapını belirtmeliyim ve ne kadar boşluk bırakmalıyım?
Sarım Yönü Yük Altında Gövde Çapını Nasıl Değiştirir?
Bu, ilk çözülmesi gereken şeydir, çünkü boşluk bütçenizin çalışma sırasında büyüyüp küçüleceğini belirler.
İki sarım durumu
| Sarım / uygulanan tork | Yük altında helezon davranışı | Mandrel boşluğu eğilimi |
|---|---|---|
| Tork yönünde sarılmış (yay "kapanır") | Gövde çapı azalır | Boşluk küçülür — maksimum sehimde doğrulanmalıdır |
| Tork yönüne karşı sarılmış (yay "açılır") | Gövde çapı artar | Boşluk büyür — mandrel uyumu serbest durumdaki ID ile belirlenir |
Hangi durumun geçerli olduğundan emin değilseniz, bacaklara bakın: helezonların sıkıştığı şekilde sarılmış bir yayda bacakları birbirine çeken tork uygulamak kapanma durumudur. Birçok montaj, daha sert ve daha kompakt bir paket ürettiği için yanlışlıkla kapanma konfigürasyonunu kullanır — ve sonra mil üzerinde sıkışır.
Tipik çap değişimi
Yay indeksi (D/d, gövde çapının tel çapına bölümü) 6 ile 12 arasında olan bir burulma yayı için, tam sehimde gövde çapı değişimi tipik olarak serbest gövde çapının %2–6'sı aralığındadır. Bu gösterge niteliğindedir, garanti değildir — sehim açısı, indeks ve malzeme modülü ile ölçeklenir.
10 mm serbest ID'nin %4 kapanması durumunda 0,4 mm boşluk kaybedersiniz. Yalnızca 0,3 mm izin verdiyseniz, yay artık mandrelinde sıkı geçmedir.
Yay ve Mandrel Arasında Ne Kadar Boşluk Bırakmalısınız?
Evrensel bir sayı yoktur, ancak güvenilir bir başlangıç aralığı vardır.
| Uygulama | Önerilen çapsal boşluk (ID - mandrel) | Notlar |
|---|---|---|
| Statik veya düşük çevrimli, kapanan sarım | ID'nin %8–12'si | ID yük altında küçüldüğü için geniş |
| Statik veya düşük çevrimli, açılan sarım | ID'nin %5–8'i | ID büyür; sıkışma riski daha az |
| Dinamik, yüksek çevrimli, kapanan sarım | ID'nin %12–15'i | Aşınma, kalıntı, termal büyüme için pay ekleyin |
| Hassas cihaz, dar paket | ID'nin %3–5'i | Yalnızca doğrulanmış maksimum sehim ID'si ve cilalı mandrel ile |
| Aşındırıcı veya kirli ortam | ID'nin %10–15'i | Kalıntılar küçük boşlukları köprüler ve sıyırmaya neden olur |
Genel bir endüstriyel uygulamada 10 mm ID'li kapanan sarımlı bir yay için bu, yaklaşık 0,8–1,2 mm çapsal boşluk anlamına gelir — yani yaklaşık 8,8–9,2 mm'lik bir mandrel. Birçok mühendis içgüdüsel olarak bunu "hassasiyet" için 0,1–0,2 mm'ye sıkılaştırır ve sonra sahada sıkışma ile boğuşur.
Neden daha sıkı daha iyi değildir
Aşırı sıkı boşluk şunlara neden olur:
- Sürtünme torku yay torkuna eklenir ve yağlama durumuna göre değişir
- Yay teli ile mandrel arasında sıyırma, özellikle paslanmazda
- Yorulma başlangıcı helezonun sürtündüğü temas noktalarında
- Montaj hasarı — sıkı bir burulma yayı genellikle preslenir, bu da gövdeyi deforme eder
Mandrel yayı yönlendirmeli, tutmamalıdır. Radyal konumlandırmaya ihtiyacınız varsa, gövde-mandrel uyumu yerine bacakları ve uç özelliklerini kullanın.
Belirtmek İçin Serbest Gövde Çapını Nasıl Hesaplarsınız?
Mandrelden geriye doğru çalışın.
1. Mandrel çapını mil, pim veya göbekten sabitleyin. Bu genellikle yay tarafından değil, mukavemet ve yatak gereksinimleri tarafından belirlenir.
2. Boşluğu yukarıdaki tablodan sarım yönü ve görev çevrimine göre seçin.
3. Minimum çalışma ID'sini hesaplayın = mandrel çapı + boşluk.
4. Maksimum sehimde beklenen kapanmayı geri ekleyerek serbest ID'ye dönüştürün.
5. Serbest OD'ye dönüştürün = serbest ID + 2 × tel çapı.
6. Toleransı belirleyin — yaklaşık 2 mm'ye kadar tel çapları için tipik olarak gövde OD'sinde ±0,15 mm, talep üzerine daha sıkı.
Çözümlü örnek
| Adım | Değer |
|---|---|
| Mandrel çapı | 9,00 mm |
| Görev | Dinamik, kapanan sarım |
| Boşluk hedefi | ID'nin %12'si |
| Minimum çalışma ID'si | 10,20 mm |
| Maksimum sehimde beklenen kapanma | Serbest ID'nin %4'ü |
| Serbest ID | 10,20 / 0,96 = 10,63 mm |
| Tel çapı | 1,20 mm |
| Serbest OD | 10,63 + 2,40 = 13,03 mm |
| Belirtin | OD 13,0 mm ±0,15 mm, sağ sarım, kapanan |
Bu, çizim notlarınıza ait olan türden bir aritmetiktir. Bir tedarikçiye yalnızca bir OD ve tel boyutu verirseniz, sarım yönü ve boşluk amacı kaybolur — ve yorulma ömrünü yöneten yay indeksi ve gerilme ilişkisi kontrol edilmez.
Bir Burulma Yayı Gövdesinde Hangi Toleranslar Gerçekten Önemlidir?
Gövde çapı toleransı, yığılmış birkaç toleranstan yalnızca biridir. Yalnızca gövde OD'sini belirten alıcılar genellikle montajın hala başarısız olduğunu görür.
| Özellik | Tipik tolerans | Neden önemli |
|---|---|---|
| Gövde OD / ID | ±0,15 mm (gösterge) | Mandrel uyumu, radyal alan |
| Tel çapı | ±0,02 mm ila ±0,03 mm | Tork oranı, gövde çapı yığılması |
| Bacaklar arası serbest açı | ±2° ila ±5° | Ön yük konumu, bacak hizası |
| Bacak uzunluğu | ±0,3 mm | Karşılık gelen yuva geçmesi |
| Sarım sayısı | ±0,25 sarım | Oran ve gövde uzunluğu |
| Gövde uzunluğu | ±0,3 mm | Eksenel alan, uç boşluğu |
Gövde OD toleransı ve tel çapı toleransının birleştiğini unutmayın. Tel 0,03 mm fazla çalışırsa ve sarıcı nominali tutarsa, OD 0,06 mm büyür. Bu nedenle yay uzunluğu toleransı ve çap toleransı ayrı ayrı değil, birlikte belirtilmelidir.
Diklik ve uç koşulları
Kapalı, taşlanmış uçlu burulma yayları, açık uçlu helezonlardan farklı davranır. Taşlanmış uçlar daha düz bir eksenel yüz ve daha iyi gövde uzunluğu kontrolü sağlar, ancak taşlama ID'de etkin boşluğu azaltan küçük bir çapak oluşturabilir. Boşluk bütçeniz %5'in altındaysa, çapaksız veya tamburlanmış uçlar belirtin.
Hangi Malzemeler ve Kaplamalar Gövde Çapını Etkiler?
Malzeme seçimi hem serbest çapı hem de yük altında ne kadar hareket ettiğini değiştirir.
- Müzik teli (ASTM A228): yüksek modül, öngörülebilir, küçük gövdeler için iyi. yay malzemesi müzik teli hakkındaki notlarımıza bakın.
- Paslanmaz (302/304, 17-7PH): karbon çeliğinden daha düşük modül, bu nedenle aynı gerilmede biraz daha fazla çap değişimi; ayrıca mandrel üzerinde sıyırmaya daha yatkın.
- Fosfor bronz ve berilyum bakır: manyetik olmayan ve iletken seçenekler, daha düşük modül ve daha büyük çap değişimi ile.
- Kaplamalar: çinko, nikel ve epoksi yüzey başına 5–25 µm ekler, bu da ID boşluğunu azaltır. Çapın kaplamadan önce mi sonra mı ölçüldüğünü her zaman belirtin.
Paslanmaz mandreller üzerinde çalışan paslanmaz burulma yayları için %2–3 ekstra boşluk ekleyin ve benzer-benzer sıyırma çiftini kırmak için kuru film yağlayıcı veya bronz burç düşünün. BQUQ, korozyona dayanıklı paslanmaz kaliteleri standart olarak işler; ISO9001'in ötesinde sertifika iddia etmiyoruz.
Burulma Yayı Sıkışmasına Neden Olan Tasarım Hataları
Bunlar RFQ incelemelerinde tekrar tekrar ortaya çıkar.
1. Yalnızca OD belirtmek. Mandrel ID'yi önemser. Her ikisini de verin veya ID ve tel çapını verin.
2. Sarım yönünü göz ardı etmek. Sıkı bir mandrel üzerinde "kapanan" bir yay, gördüğümüz en yaygın saha arızasıdır.
3. Yayın yuvarlak olduğunu varsaymak. Çok az gerginlikle bir mandrel üzerine sarılan bir burulma yayı, özellikle düşük yay indeksinde hafif oval olabilir.
4. Termal büyümeyi unutmak. Alüminyum gövdeler ve çelik mandreller 60 °C'lik bir değişimde farklı hareket eder; 0,05–0,1 mm boşluk kaybolabilir.
5. Ön yük tanımı yok. Burulma yayları genellikle bir miktar açısal ön yük ile monte edilir. Bu ön yük, boşluk bütçesinin bir kısmını zaten tüketir.
6. Serbest açı ve monte edilmiş açıyı karıştırmak. Monte edilmiş açıdaki gövde çapı, serbest çap değildir.
Bir özel yay RFQ'su gönderdiğinizde, mandrel çapını, sarım yönünü, monte edilmiş açıyı, maksimum sehim açısını ve görev çevrimini ekleyin. Bu beş veri noktası, bir fabrikanın gövdeyi ilk seferde doğru boyutlandırmasını sağlar.
BQUQ Burulma Yayı Gövdelerini Nasıl Üretir ve Doğrular
BQUQ (Dongguan), tek bir fabrikada CNC işleme, metal damgalama, özel yaylar ve soğutucu üretimini kapsayan dört üretim hattı işletmektedir. Burulma yayları için bu şu anlama gelir:
- Tel şekillendirme ve sarım programlanabilir hatve, sarım yönü ve bacak açısına sahip CNC yay makinelerinde
- Şirket içi CNC mandreller ve fikstürler ±0,005 mm'de işlenir, böylece test mandrelleri üretim milinizle eşleşir
- İlk numune muayenesi gövde OD, ID, serbest açı, bacak uzunluğu ve oranını raporlar
- Esnek MOQ — prototip miktarlarından üretim hacimlerine
- 12 iş saati tam bir çizim üzerinde teklif için
Mandrel ve yay aynı fabrikadan geldiği için, boşluğu tahmin etmek yerine eşleşmiş bir çift üzerinde doğrulayabiliriz. Bu, hem işleme hem de yay sarma yeteneğine sahip doğrudan kaynak tedarikçinin pratik avantajıdır.
Montajınız ayrıca basma veya çekme yayları kullanıyorsa, aynı boşluk mantığı geçerlidir — eşdeğer çap ve boşluk kuralları için basma yayları ve çekme özel yayları bölümlerine bakın.
Sıkça Sorulan Sorular
S: Bir burulma yayı ile mandreli arasındaki ideal boşluk nedir?
C: Kapanan sarımlı bir burulma yayı için, iç çapın yaklaşık %8–12'si kadar çapsal boşluk bırakın; açılan sarım için genellikle %5–8 yeterlidir. 10 mm ID'de bu, yaklaşık 8,8–9,2 mm'lik bir mandrel anlamına gelir. Dinamik veya kirli ortam uygulamaları aralığın üst ucunda olmalıdır ve hassas cihaz tasarımları yalnızca maksimum sehim ID'si doğrulandığında %3–5'e kadar düşebilir.
S: Burulma yayı gövde çapı yay yüklendiğinde değişir mi?
C: Evet. Uygulanan tork yönünde sarılan bir yay mandreline doğru kapanır ve 6 ile 12 arasındaki yay indeksleri için tam sehimde tipik olarak gövde çapını serbest çapın %2–6'sı kadar azaltır. Tork yönüne karşı sarılan bir yay ise açılır. Boşluğu her zaman serbest durumda değil, maksimum sehimde doğrulayın, çünkü sıkışma orada meydana gelir.
S: Çizimimde burulma yayı OD mi yoksa ID mi belirtmeliyim?
C: Her ikisini de, ayrıca tel çapını ve sarım yönünü belirtin. Mandrel uyumu ID tarafından yönetilirken, radyal zarf alanı OD tarafından yönetilir. Yalnızca OD vermek, tedarikçinin ID'yi tel çapından çıkarsamasına neden olur ve herhangi bir tel toleransı uyumu kaydırır. Gövdenin doğru boyutlandırılabilmesi için serbest açı, bacak uzunluğu, monte edilmiş açı ve maksimum sehim açısını ekleyin.
S: Burulma yayı çap toleransları ne kadar sıkı olabilir?
C: Gövde OD'sinde tipik üretim toleransı, yaklaşık 2 mm'ye kadar tel çapları için yaklaşık ±0,15 mm'dir ve talep üzerine daha sıkı kabiliyet mevcuttur. Tel çapı kendisi tipik olarak ±0,02–0,03 mm çalışır ve bu iki tolerans yığılır. Boşluk bütçeniz ID'nin %5'inin altındaysa, çizimi üretime vermeden önce tedarikçinizle tolerans yığılmasını tartışın.
S: Bir burulma yayının mili üzerinde sıkışmasına ne neden olur?
C: Olağan nedenler, kapanan sarım çap azalması için yetersiz boşluk, "hassasiyet" için çok sıkı bir mandrel, paslanmaz yay ve paslanmaz mil arasında benzer-benzer sıyırma, boşluğu kapatan termal büyüme veya boşluk bütçesini zaten tüketen monte edilmiş bir ön yüktür. Boşluğu ID'nin %10–12'sine çıkarmak ve bir yağlayıcı veya burç eklemek çoğu saha sıkışma vakasını çözer.
İlgili Kaynaklar
- BQUQ ve Dongguan fabrikamız hakkında: /about/
- Burulma yayları, basma yayları ve çekme yayları: /torsion-springs/, /compression-springs/
- Yay ve metal bileşen tedarikinde endüstri trendleri: /industry-dynamics/
- Yay tasarımı ve toleransları hakkında teknik makaleler: /bquq-blog/
- B2B alıcıları için sıkça sorulan sorular: /faq/
- Hassas üretim projelerinden vaka çalışmaları: /case/
- 12 saatlik teklif için mühendislik ekibiyle iletişime geçin: /contact/
BQUQ Mühendislik Ekibi tarafından yazılmıştır. BQUQ (Dongguan), tek bir ISO9001 fabrikasında CNC işleme (±0,005 mm), metal damgalama, özel yaylar ve soğutucu üretimi yürütmektedir. Dongguan, Çin'den doğrudan kaynak — 12 saat içinde teklif: sc@bquq.com | WhatsApp +86 13713157787 | www.bquq.com


