
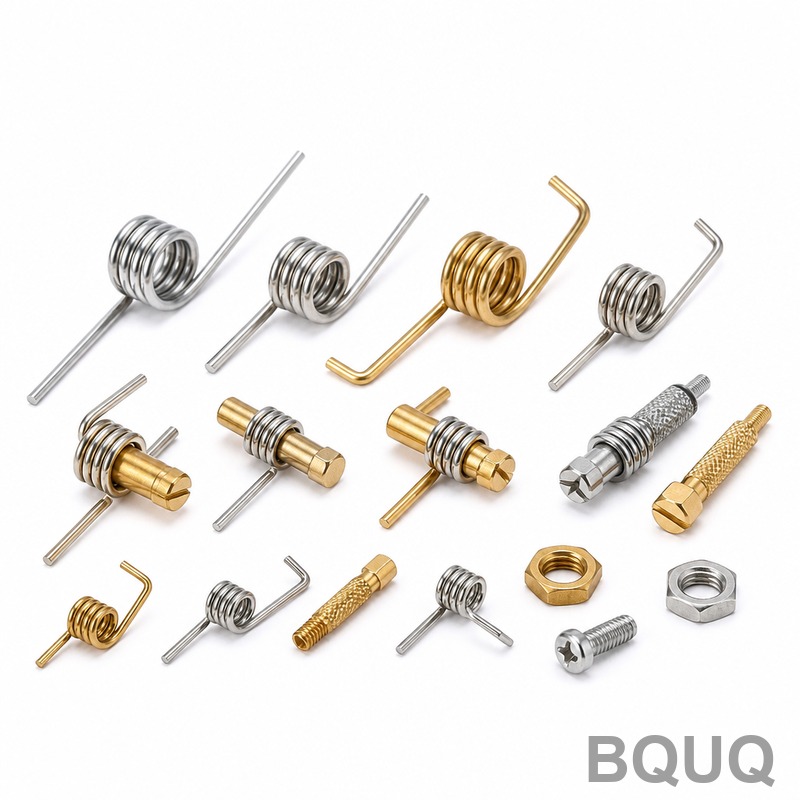
Uzatma Yayı Uç Tipleri: Kancalar, Halkalar ve Konfigürasyonlar
Kısa cevap: Başlıca uzatma yayı uç tipleri makine kancaları (tam halka, yarım halka, kısa kanca), yan halkalar, çapraz halkalar, uzatılmış kancalar ve dişli veya pres geçme uçlardır. Makine kancaları varsayılan ve en ucuz olanlardır; gövde ile aynı hatta, ek takım maliyeti olmadan şekillendirilir. Yan ve çapraz halkalar, yayın farklı bir eksen boyunca çekmesi gerektiğinde kullanılır; uzatılmış kancalar veya dişli uçlar ise montajın uzun bir erişime veya cıvatalı bir bağlantıya ihtiyaç duyduğu durumlarda ortaya çıkar. Uç tipi, serbest uzunluğu, kanca gerilme yığılmasını ve yayın ankrajına nasıl oturduğunu değiştirir — bu nedenle tel sipariş edilmeden önce, sonra değil, belirtilmelidir. BQUQ, tüm standart uç tiplerini Dongguan'daki aynı dört üretim hattında kendi bünyesinde şekillendirir.
Uç tipi neden çoğu alıcının beklediğinden daha önemlidir
Bir basma yayında, uçların yalnızca düz durması gerekir. Bir uzatma yayında ise uçlar tüm çalışma yükünü taşır. Yayın uyguladığı her kilogram kuvvet, genellikle kesit olarak gövde çapının yalnızca %60–70'i kadar olan ve bükümün iç tarafında yaklaşık 1,3 ila 1,6 arasında bir gerilme yığılma faktörüne sahip iki küçük tel bükümünden geçer.
Bu nedenle uzatma yayları nadiren gövdenin ortasında arızalanır. Kendi üretim sahamızdan alınan çekme testi verilerinde, iade edilen numunelerde gördüğümüz uzatma yayı arızalarının büyük çoğunluğu sarımlarda değil, kanca yarıçapında başlar. Yanlış halka belirtirseniz, gövde tasarım gerilmesine ulaşmadan önce yayın nominal yük kapasitesinin %20–40'ını kaybedebilirsiniz.
Uç tipi ayrıca yayın serbest uzunluğunu, montaj uzunluğunu ve bağlandığı braketin geometrisini belirler. Takım kesildikten sonra makine kancasından uzatılmış kancaya geçmek genellikle karşı parçada yeni bir fikstür anlamına gelir. Bunu RFQ aşamasında doğru yapın.
Standart uzatma yayı uç tipleri nelerdir?
Gerçek çizimlerde göreceğiniz altı aile vardır. Aşağıdaki tablo bunları, tipik uygulamalarını ve göreceli maliyetlerini özetler.
| Uç tipi | Açıklama | Tipik kullanım | Takım etkisi |
|---|---|---|---|
| Tam halka (makine kancası) | Tel 180° geri gövdeye bükülür, tam daire | Genel amaçlı, yüksek çevrim sayıları | Yok — hatta şekillendirilir |
| Yarım halka | Tel 180° bükülür ancak açık, gövdeye dönmez | Kısa montaj uzunluğu, düşük maliyet | Yok — hatta şekillendirilir |
| Kısa kanca | Tel 180°'den az, yaklaşık 90–120° bükülür | Dar alanlar, düşük yük | Yok — hatta şekillendirilir |
| Yan halka | Gövde düzleminde, bir tarafa kaydırılmış halka | Eksen dışı çekme yönü | İkincil işlem |
| Çapraz halka (çift halka) | Gövde eksenine dik iki halka | Dengeli iki noktalı ankraj | İkincil işlem |
| Uzatılmış kanca | Birkaç sarım çapı uzunluğunda düz veya şekilli bacak | Uzun erişim, özel ankraj geometrisi | İkincil işlem, genellikle CNC ile şekillendirilir |
Makine kancaları — tam halka, yarım halka ve kısa kanca — varsayılandır çünkü gövde ile aynı geçişte sarım makinesinde şekillendirilir. Ayrı bir kurulum, ek işçilik ve ek fikstür yoktur. Uygulamanız bu üçünden birini kabul edebiliyorsa, en düşük birim fiyatı ve en kısa teslim süresini elde edersiniz.
Yan halkalar, çapraz halkalar ve uzatılmış kancalar ikincil bir şekillendirme adımı gerektirir. Hatlarımızda bu genellikle özel bir tel şekillendirme istasyonu veya küçük bir CNC ile bükülmüş bacaktır. Bir kurulum ekler, ancak parça başı maliyet hacimde yine de mütevazıdır.
Tam halka ile yarım halka arasındaki pratik fark
Tam halka, teli yayın gövdesine geri döndürerek halkayı kapatır. Bu, yükü kancanın tüm çevresine dağıtır ve en iyi yorulma ömrünü sağlar. Ayrıca kancanın daha fazla eksenel alan kaplaması anlamına gelir — genellikle uç başına 1,5 ila 2 tel çapı ek serbest uzunluk.
Yarım halka, gövdeye dönmeden durur. Daha kısadır, malzeme açısından daha ucuzdur ve daha dar ceplere sığar, ancak yük yolu daha az dengelidir ve kanca yüksek uzamada açılma eğilimindedir. Statik veya düşük çevrimli uygulamalar için yarım halkalar kullanın ve yay yaklaşık 100.000 çevrimden fazla görüyorsa her zaman tam halkalar kullanın.
Kısa kancalar ve kabul edilebilir oldukları durumlar
Kısa kanca, kapalı bir halka yerine esasen kısmi bir bükümdür — genellikle 90° ila 120°. Tel çapının yaklaşık 0,4 mm'nin altında olduğu çok küçük yaylarda yaygındır ve tam bir halka bükmek teli aşırı derecede soğuk işlem sertleşmesine uğratır.
Kısa kancalar ayrıca yayın bir delikten geçmek yerine bir pim üzerine takıldığı yerlerde kullanılır. Pim sabit ve yük hafifse, kısa bir kanca tamamen yeterlidir. Yay pimden kayabiliyorsa, yeterli değildir.
Yan halkalar ve çapraz halkalar: çekme eksenel olmadığında
Bazen yay kendi merkez çizgisi boyunca çekemez. Ankraj noktaları kaydırılmıştır veya montajın iki bağlantı noktasına ihtiyacı vardır ya da yayın bir engeli aşması gerekir.
| Konfigürasyon | Yük yolu | En uygun | Dikkat edilmesi gerekenler |
|---|---|---|---|
| Yan halka (tek) | Eksen dışı, tek nokta | Kaydırılmış ankrajlar, düşük-orta yük | Halka kökünde eğilme momenti |
| Çapraz halka (çift) | İki simetrik nokta | Dengeli çekme, azaltılmış burulma | İki eşleşmiş ankraj gerektirir |
| Uzatılmış kanca, düz | Eksenel ancak uzun erişim | Bir muhafaza duvarından geçmek | Bacak çok uzunsa burkulma |
| Uzatılmış kanca, şekilli | Özel | Mevcut bir braketle uyum | Şekillendirilmiş bir özellik olarak belirtilmelidir |
Yan halka, gövde düzleminde ancak bir tarafa kaydırılmış olarak şekillendirilir. Yayın bir çıkıntının etrafından dolaşması veya bir kol koluna bağlanması gerektiğinde iyi bir çözümdür. Dezavantajı, halkanın kökünde bir eğilme momentidir ve bu, merkezlenmiş bir makine kancasına kıyasla yorulma ömrünü azaltır.
Bazen çift halka veya çapraz geçiş halkası olarak da adlandırılan çapraz halka, gövde eksenine dik iki halka yerleştirir. Simetrik iki noktalı bir bağlantı sağlar; bu, yayın yük altında burulmasını önlemek istediğinizde kullanışlıdır. Her iki halkanın da şekillendirilmesi ve birbirine hizalanması gerektiğinden daha pahalıdır.
Uzatılmış kancalar ve dişli uçlar
Uzatılmış kanca, basitçe daha uzun bacaklı bir kancadır. Bacak düz olabilir veya şekillendirilebilir — bükülmüş, kaydırılmış veya karşılık gelen bir özelliğe uyacak şekilde belirli bir profile dönüştürülmüş. Uzatılmış kancalar, otomotiv iç mekanizmalarında, cihaz mandallarında ve yayın bir boşluğu aşması gereken tıbbi cihaz montajlarında yaygındır.
Dişli uçlar ve pres geçme uçlar farklı bir kategoridir. Burada yayın ucu hiç kanca değil, işlenmiş veya şekillendirilmiş bir sonlandırmadır: bir iç diş, bir dış diş veya bir pres geçme bağlantı parçası. Bunlar, yayın takılmak yerine cıvatalanması veya vidalanması gerektiğinde kullanılır. Neredeyse her zaman ikincil bir işleme operasyonudur ve yayı bir emtia parçasından küçük bir montaja dönüştürür.
Tasarımınız dişli bir uç gerektiriyorsa, RFQ aşamasında belirtin — bu malzeme seçimini etkiler, çünkü sertleştirilmiş bir yay telini diş açmak pratik değildir ve uç bağlantı parçasını ayrı bir bileşen olarak belirtmeniz gerekebilir.
Uç tipleri yay performansını nasıl etkiler?
Uç tipini değiştirdiğinizde üç şey değişir.
Serbest uzunluk. Tam halka, uç başına yaklaşık 1,5–2 tel çapı ekler. Yarım halka yaklaşık 1 tel çapı ekler. Uzatılmış kanca 10 tel çapı veya daha fazlasını ekleyebilir. Montaj boşluğunuz sabitse, uç tipi sarımlar için ne kadar gövde uzunluğunuz kaldığını doğrudan belirler.
Gerilme yığılması. Bir kanca bükümünün içi tipik olarak 1,3 ila 1,6 arasında bir gerilme yığılma faktörü görür. Bu, gövde tasarım gerilmesi içinde rahatça olsa bile kancanın sınırlayıcı özellik olabileceği anlamına gelir. Bu, "hesaplaması iyi" olan bir yayın testte başarısız olmasının en yaygın nedenidir.
Başlangıç gerilmesi. Uzatma yayları genellikle başlangıç gerilmesi ile sarılır — sarımları ayırmak için gereken kuvvet. Uç tipi başlangıç gerilmesi değerini değiştirmez, ancak ne kadar tekrarlanabilir ölçebileceğinizi değiştirir, çünkü kötü şekillendirilmiş bir kanca ilk uzama sırasında kayabilir. Bununla ilgili daha fazla bilgi için uzatma yaylarında başlangıç gerilmesi kılavuzumuza bakın.
Kanca gerilmesi ve indeks üzerine bir not
Yay indeksi — ortalama sarım çapının tel çapına oranı — kanca tasarımıyla güçlü bir şekilde etkileşir. Düşük indeksli yaylar (indeks yaklaşık 5'in altında) iyi bir kanca ile şekillendirilmesi zordur çünkü büküm yarıçapı tele göre dardır. Yüksek indeksli yaylar (indeks yaklaşık 12'nin üzerinde) kolay kancalar oluşturur ancak burkulma ve dolaşmaya daha yatkındır. Çoğu makine kancası tasarımı için kullanılabilir bant yaklaşık indeks 5 ila 12'dir. Yay indeksi ve gerilme makalemiz hesaplamayı ayrıntılı olarak ele alır.
Bir çizimde uzatma yayı uçları nasıl belirtilir
İyi bir uzatma yayı çizimi, uç tipini açıkça belirtir. "Her iki ucu kanca" gibi belirsiz notlar yeniden işleme neden olur.
Bu ayrıntıları ekleyin:
- Uç tipi adı — tam halka, yarım halka, kısa kanca, yan halka, çapraz halka, uzatılmış kanca.
- Halka yönelimi — gövde ile aynı hizada veya belirtilen bir açıyla döndürülmüş. İki uç birbirine 90° ise, bunu belirtin.
- Halka iç çapı — halkanın geçmesi gereken delik veya pim, toleransla birlikte.
- Kanca uzunluğu — gövdenin ucundan halkanın dışına kadar ölçülür.
- Malzeme ve yüzey — korozyon genellikle ilk olarak kancada görülür, bu nedenle kaplama veya boya önemlidir. Yay korozyon koruması notlarımıza bakın.
- Montaj uzunluğunda ve maksimum uzamada yük — kanca derecelendirmeye dahil edilerek.
Karşı braketin bir numunesini veya 3D modelini sağlayabilirseniz, genellikle takım kesmeden önce uç geometrisini doğrulayabiliriz. Bu, bir hatayı yakalamak için mümkün olan en ucuz yerdir.
Şekillendirilmiş uçlar için tipik toleranslar
| Özellik | Tipik tolerans | Notlar |
|---|---|---|
| Halka iç çapı | ±0,15 mm | Talep üzerine daha sıkı |
| Kanca uzunluğu | ±0,3 mm | CNC ile şekillendirilmiş bacaklarda ±0,1 mm |
| Halka yönelim açısı | ±5° | Talep üzerine ±2° |
| Gövde serbest uzunluğu | ±%1 veya ±0,5 mm | Hangisi daha büyükse |
| Tel çapı | ±0,02 mm | Tel tedarikçisi spesifikasyonuna göre |
Bunlar tipik üretim için gösterge niteliğinde rakamlardır. Kesin kabiliyet tel çapına, malzemeye ve uç geometrisine bağlıdır — teklifte onaylarız.
Kancalı uçlar için malzemeler ve yüzeyler
Kanca soğuk şekillendirilmiş bir bükümdür, bu nedenle teli soğuk işlem sertleşmesine uğratır. Bu genellikle sorun değildir, ancak iki malzeme ailesi için önemlidir.
Östenitik paslanmaz çelikler 302 ve 304 gibi kolayca soğuk işlem sertleşmesine uğrar. Sıkı bir kanca bükümü teli yerel olarak kırılgan hale getirebilir, bu nedenle çok küçük paslanmaz yaylar genellikle tam halka yerine kısa kancalar kullanır. Yayınız paslanmaz ve kanca sıkıysa, şekillendirmeden sonra bir gerilme giderme geçişi isteyin.
Karbon çelikleri müzik teli ve yağda temperlenmiş tel gibi kancayı iyi alır ve tutar. Yüksek çevrimli makine kancalı yaylar için varsayılandır. Bir yüzey gerekir — çinko kaplama, toz boya veya fosfat ve yağ — çünkü çıplak karbon çeliği önce kancada paslanır.
Nikel alaşımları ve berilyum bakır yayın yüksek sıcaklık gördüğü veya manyetik olmayan davranış gerektirdiği yerlerde kullanılır. Bu malzemelerdeki kancalar genellikle çatlamayı önlemek için daha büyük bir yarıçapla şekillendirilir.
Yay malzemelerinin daha kapsamlı bir karşılaştırması ve kancada nasıl davrandıkları için, hangi bilgilerin gönderileceğini anlatan özel yay RFQ kılavuzumuza bakın.
Uçların imalatı: hatta gerçekte ne olur
BQUQ'da uzatma yayları, tek bir Dongguan fabrikasındaki dört üretim hattımızda CNC sarım makinelerinde sarılır. Makine kancaları hatta şekillendirilir: sarım makinesi gövdeyi sarar, ardından kam tahrikli bir parmak yay kesilmeden önce her uçtaki halkayı büker. Bu nedenle makine kancaları takım ücreti taşımaz.
Yan halkalar, çapraz halkalar ve uzatılmış kancalar sarım makinesinden düz bacaklarla çıkar ve ikincil bir tel şekillendirme istasyonuna gider. Orada, özel bir takım bacağı çizime göre büker. Düşük hacimli veya prototip işler için bacağı bunun yerine bir CNC tel bükme makinesinde şekillendirebiliriz, bu da sert bir takım kesmeyi tamamen önler.
Şekillendirmeden sonra, malzeme ve uygulamanın gerektirdiği yerlerde yaylar gerilme giderme işlemine tabi tutulur, ardından yüzey işlemi yapılır ve denetlenir. Kanca geometrisi bir optik karşılaştırıcı veya görüntüleme sistemi üzerinde çizime göre kontrol edilir ve yük, kalibre edilmiş bir test cihazında belirtilen test uzunluklarında doğrulanır.
Projeniz ayrıca basma veya burulma yayları içeriyorsa, bunları aynı zeminde üretiyoruz — bkz. özel basma yayları ve burulma yayları — bu da tek RFQ, tek kalite sistemi, tek sevkiyat anlamına gelir.
Sıkça Sorulan Sorular
S: En yaygın uzatma yayı uç tipi nedir?
C: Tam halka makine kancası açık ara en yaygın olanıdır. Gövde ile aynı hatta şekillendirilir, takım maliyeti eklemez, yükü kancanın tüm çevresine dağıtır ve en iyi yorulma ömrünü sağlar. Uygulamanızda özel bir geometrik kısıtlama yoksa, her iki uçta tam halka ile başlayın ve yalnızca test bir sorun gösterirse değiştirin.
S: Bir yayda farklı uç tiplerini karıştırabilir miyim?
C: Evet ve bu yaygındır. Bir yayın bir ucunda tam halka, diğer ucunda uzatılmış kanca veya bir ucunda makine kancası, diğer ucunda yan halka olabilir. Karışık uçlar iki operasyonda şekillendirilir, bu nedenle mütevazı bir maliyet artışı vardır. Çizimde her ucu ayrı ayrı, aralarındaki göreceli yönelim dahil olmak üzere belirtin.
S: Yarım halka ile ne kadar yük kapasitesi kaybederim?
C: Yarım halka, aynı tel çapındaki tam halkaya kıyasla kanca mukavemetini tipik olarak yaklaşık %15–30 azaltır, çünkü yük yolu daha az dengelidir ve kanca uzama altında açılabilir. Kesin rakam tel çapına ve halka geometrisine bağlıdır. Yayınız nominal yüküne yakın çalışıyorsa, tam halka kullanın.
S: Uzatma yayı uçları ayrı bir tolerans belirtimi gerektirir mi?
C: Evet. Halka iç çapı, kanca uzunluğu ve halka yönelim açısı, karşı parçadaki farklı özelliklerle arayüz oluşturdukları için her biri kendi toleransını taşımalıdır. Çizimde tek bir genel tolerans notu genellikle denetimde tartışmalara yol açar. Kritik olanı — normalde halka iç çapını — belirtin ve geri kalanı genel bir blok toleransına bırakın.
S: Özel uç konfigürasyonları için ne kadar teslim süresi beklemeliyim?
C: BQUQ, standart veya özel uçlu uzatma yayları için 12 iş saati içinde teklif verir. CNC ile şekillendirilmiş bacaklı prototip miktarları, malzeme bulunabilirliğine bağlı olarak tipik olarak yaklaşık bir ila iki hafta içinde sevk edilir; üretim hacimleri miktara ve yüzey işlemine bağlıdır. Esnek MOQ geçerlidir, bu nedenle prototip ve pilot partiler üretim siparişlerinin yanında memnuniyetle karşılanır.
İlgili Kaynaklar
- BQUQ ve Dongguan fabrikamız hakkında: /about/
- Herhangi bir uç konfigürasyonuna sahip özel uzatma yayları: /extension-custom-springs/
- Aynı zeminden basma ve burulma yayları: /compression-springs/, /torsion-springs/
- Yay ve metal bileşen tedarikinde sektör trendleri: /industry-dynamics/
- Yay tasarımı ve imalatı üzerine teknik makaleler: /bquq-blog/
- Teklif ve toleranslar hakkında sık sorulan sorular: /faq/
- Cihaz, otomotiv ve endüstriyel programlardan vaka çalışmaları: /case/
- 12 saatlik teklif için çizim gönderin: /contact/
BQUQ Mühendislik Ekibi tarafından yazılmıştır. BQUQ (Dongguan), tek bir ISO9001 fabrikasında CNC işleme (±0,005 mm), metal damgalama, özel yaylar ve soğutucu üretimi yürütmektedir. Dongguan, Çin'den doğrudan kaynak — 12 saat içinde teklif: sc@bquq.com | WhatsApp +86 13713157787 | www.bquq.com


