
Gerçekten preslenebilen ekstrüde ısı emici profiller tasarlayın: minimum kanat ve et kalınlığı, kanat oranı ve kalıp sınırları. BQUQ (ISO9001, Dongguan) 12 saat içinde fiyat teklifi verir.
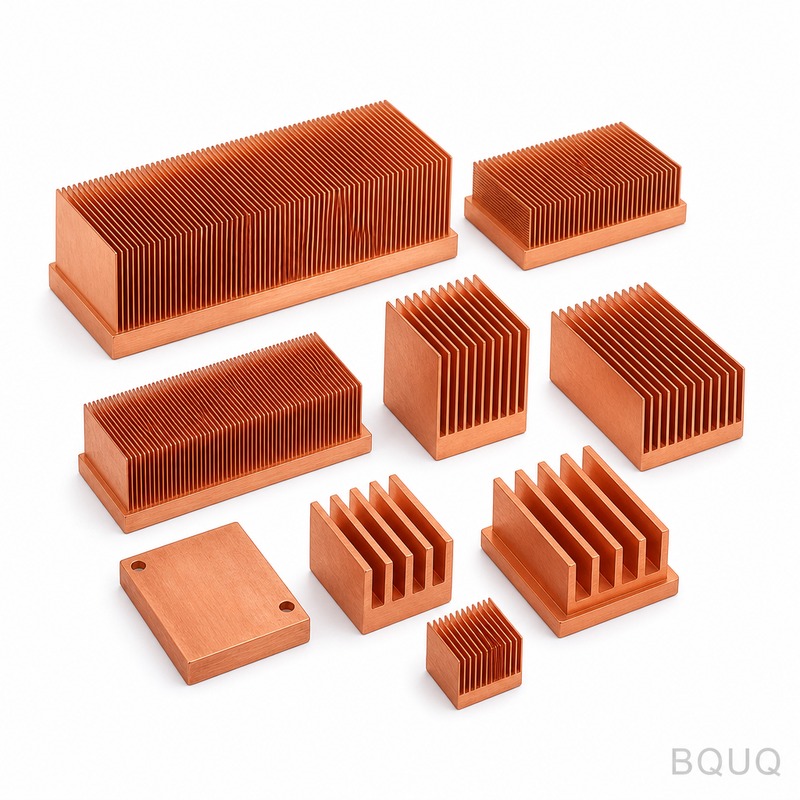
Alüminyum Ekstrüzyon için Tasarım: Kanat Oranları, Et Kalınlığı ve Kalıp Sınırları
Ekstrüde bir ısı emici profili ancak kalıbı kadar iyidir ve kalıpların katı sınırları vardır: 6063 için minimum kanat kalınlığı yaklaşık 1,0–1,3 mm, minimum et kalınlığı yaklaşık 1,2–1,5 mm, ekonomik kanat yüksekliği-boşluk oranları yaklaşık 6–8'e 1 ve pres tamburuna sığması gereken bir profil çevresi. Bu sınırlar içinde tasarlayın; profil hızlı preslenir, boyutunu korur ve az maliyetli olur; bu sınırların dışında tasarlarsanız, yavaş üretim, kısa kalıp ömrü ve her partide tolerans sorunları için ödersiniz.
Ekstrüzyon affedici görünür — sıcak alüminyumu bir delikten itin ve boyuna kesin. Pratikte kalıp, her kanat boyunca metal akışını dengelemesi gereken hassas bir alettir ve profil geometrisi bu dengenin ne kadar iyi çalışacağını belirler. Bu kılavuz, profil çizilmeden önce bir tasarımcının bilmesi gereken sayıları haritalandırır; böylece CAD'de harika görünen şekil, aynı zamanda bir presin gerçekten üretebileceği bir şekildir.
Kanat Geometrisi Kafesi: Kalınlık, Boşluk ve Oran
Kanatlar, termal bir profilin kalbidir ve ekstrüde edilmesi en zor özelliklerdir. Metal her ince kanada akmalı ve onu tamamen doldurmalıdır; kanat, yüksekliğine göre çok inceyse, ön kenar dolmadan soğur ve kısa veya yırtık kanatlar elde edersiniz. Endüstrinin pratik sayıları sıkı bir şekilde kümelenir çünkü fizik presler arasında pek değişmez.
| Tasarım parametresi | Pratik ekstrüzyon sınırı (tipik, 6063) | Sınırın ötesinde ne olur |
|---|---|---|
| Minimum kanat kalınlığı | 1,0–1,3 mm | Kanatlar kısa dolar veya yırtılır; kalıp ömrü çöker |
| Minimum et kalınlığı | 1,2–1,5 mm | Dalgalı duvarlar, zor boyut kontrolü |
| Kanatlar arası minimum boşluk | ~1,3–1,5 mm | Metal akamaz; yuvalar kapanır |
| Kanat yüksekliği-boşluk oranı | ~6–8:1 ekonomik | Yavaş pres, kırılgan kalıp, zayıf dolum |
| Maksimum kanat yüksekliği | ~100–150 mm profil | Bunun ötesinde toleranslar ve hız düşer |
| Profil çevrel çemberi | ~200–250 mm tipik | Pres tamburuna sığmalıdır |
Önemli çıkarım: oran, tasarımcıların en çok ihlal ettiği sayıdır. 40 mm yüksekliğindeki bir kanat, ekonomik bant içinde kalmak için en az 5–7 mm boşluğa ihtiyaç duyar — bu da doğal konveksiyonlu termal tasarımın zaten istediğiyle uyumludur. Termal analiziniz kafesin izin verdiğinden daha uzun, daha ince veya daha yoğun kanatlar gerektiriyorsa, kalıbı zorlamak yerine süreç CNC işleme, tıraşlama veya birleştirmeye değiştirilmelidir.
Et Kalınlığı Tekdüzeliği ve Metal Akışı
Alüminyum bir kalıptan suyun bir boru ağından akması gibi akar — en az dirençli yolu izler. Kanatlar, diller ve ince duvarlar akışa direnir; kalın bölümler metalin öne geçmesine izin verir. Kesit çok kalın ve çok ince bölgeleri karıştırırsa, kalıp çeliği ne kadar iyi olursa olsun, pres çıktısı bükülmüş, eğrilmiş veya asla dolmayan ince bölümlerle çıkar.
| Kesit karakteri | Profil üzerindeki etkisi | Tasarım çözümü |
|---|---|---|
| Her yerde tekdüze duvarlar | Düz, stabil, hızlı pres | Bunu hedefleyin |
| Kalın taban + ince kanatlar (normal soğutucu) | Yönetilebilir — klasik şekil | Taban oranını makul tutun |
| Ani kalından inceye geçişler | Dalgalanma, burulma, dolum kusurları | Koniklik veya yarıçaplı geçişler ekleyin |
| Derin dar dil (uzun ince özellik) | Dil kalıpta esner veya kırılır | Kısaltın veya destek ekleyin |
| Şiddetli asimetri | Profil kalıptan sonra eğrilir veya burulur | Metal dağılımını dengeleyin veya parçayı bölün |
Önemli çıkarım: kesiti bir geometri problemi olmadan önce bir akış problemi olarak düşünün. Her kanadın tabanındaki küçük bir yarıçap ve kalın ile ince bölgeler arasındaki kademeli bir geçiş CAD'de hiçbir maliyet gerektirmez ve pres ve doğrultma işlemlerinde sonsuz sorunu önler.
Toleranslar: Bir Ekstrüzyonun Gerçekten Tutabileceği
Ekstrüzyonlar işlenmiş parçalar değildir ve onları işlenmiş parçalar gibi fiyatlandırmak hayal kırıklığına davetiye çıkarır. İyi tasarlanmış bir profildeki kesit boyutları, boyuta bağlı olarak tipik olarak yaklaşık ±0,3–0,5 mm tutar; kritik özelliklerde bir maliyetle daha sıkı kontrol mümkündür. Düzlük, burulma ve uzunluk ayrı spesifikasyonlardır. Çoğu tasarımı kurtaran şey, termal arayüzü taşıyan yüzeyin — montaj yüzeyinin — ekstrüzyon hassasiyetinde olması gerekmediğini hatırlamaktır; daha sonra işlenir.
| Boyut veya özellik | Tipik ekstrüzyon toleransı | Not |
|---|---|---|
| Kesit boyutları | ±0,3–0,5 mm (profil boyutuna bağlı) | Standart ticari ekstrüzyon |
| Kritik özellik, lokal olarak tutulan | ±0,1–0,25 mm mümkün | Hıza mal olur; yalnızca gerektiğinde |
| Kesme uzunluğu | ±1 mm veya daha iyi | Testere ile sıkılaştırmak ucuzdur |
| Düzlük | EN 755 / tedarikçi standardına göre | Isıl işlemden etkilenir |
| Burulma | EN 755 / tedarikçi standardına göre | Asimetrik profillerde daha kötü |
| Montaj yüzeyi düzlüğü | Ekstrüzyondan sonra işlenir | Kalıptan beklemeyin |
Önemli çıkarım: hassasiyeti önemli olduğu yere koyun — işlenmiş montaj yüzeylerine ve delik desenlerine — ve ekstrüzyonun başka her yerde ekstrüzyon olmasına izin verin. Klasik iş bölümü: ekstrüzyon kanatları ve kaba çevreyi ucuzca üretir; hafif bir işleme geçişi tabanı düz, delikleri doğru ve termal arayüzü güvenilir kılar.
Alaşım Seçimi: İletkenlik ve Mukavemet
Termal profiller için alaşım kararı neredeyse her zaman 6063-T5 ile 6061-T6 arasındadır. İletkenlik farkı gerçektir ve yeni başlayanların en az beklediği yöne gider: 6063, alaşım içeriği daha düşük olduğu için 6061'den daha iyi iletir; 6061 ise yapısal bölümlerde daha güçlü ve daha iyi işlenebilirdir.
| Özellik (tipik) | 6063-T5 | 6061-T6 |
|---|---|---|
| Termal iletkenlik | ~200 W/m·K | ~155–170 W/m·K |
| Akma mukavemeti | ~130–180 MPa | ~240–280 MPa |
| Ekstrüde edilebilirlik | Mükemmel — kanatlar için standart | İyi ancak preslenmesi daha zor |
| Tipik kullanım | Isı emiciler, termal profiller | Yapısal tabanlar, montaj plakaları |
Önemli çıkarım: iletkenliğin öncülük ettiği kanatlı bölümler için 6063, profilin aynı zamanda yapısal bir eleman olarak işlev gördüğü yerlerde 6061 kullanın. Taban yük taşıdığında, 6061 işlenmiş taban üzerinde 6063 kanatlar meşru bir kombinasyondur — ve ekstrüde bir kanat bölümüne bağlanan bir CNC işlenmiş ısı emici tabanı için doğal bir iştir.
Kalıp Kesilmeden Önce Tasarım İncelemesi
Bir presleme sorununu yakalamanın en ucuz zamanı, kalıp mevcut olmadan öncesidir. Profili şu sorulardan geçirin: her kanat 1,0 mm'nin üzerinde ve her boşluk 1,3 mm'nin üzerinde mi, yükseklik-boşluk oranı 8:1 içinde mi, et kalınlıkları makul ölçüde tekdüze mi, profil makul ölçüde simetrik veya en azından akış dengeli mi ve çevrel çember pres tamburuna sığıyor mu? Herhangi bir sorunun cevabı hayırsa, çözüm ya bir geometri değişikliği ya da farklı bir süreçtir. Bitmiş kesiti, uzunluk, alaşım ve hangi yüzeylerin işleneceğine dair bir notla bir ekstrüzyon tedarikçisine gönderin; kalıp tasarım incelemesi gerisini doğrulayacaktır. BQUQ, termal hattını şirket içinde kesilen ve işlenen ekstrüde ısı emicileri etrafında çalıştırır; maliyet faktörleri kılavuzu, kalıp ve profil zorluğunun fiyata nasıl dönüştüğünü gösterir — profil çizimini sc@bquq.com adresine gönderin; 12 saatlik fiyat teklifi, şeklin iyi preslenip preslenmeyeceği veya size direnip direnmeyeceği konusunda net bir cevap içerecektir.
Sıkça Sorulan Sorular
S: Ekstrüde bir alüminyum ısı emici için minimum kanat kalınlığı nedir?
C: Normal üretimde 6063 profiller için yaklaşık 1,0–1,3 mm. Bunun altında kanatlar kısa dolar veya yırtılır ve kalıp ömrü çöker. Termal tasarım daha ince kanatlar gerektiriyorsa, tıraşlanmış, birleştirilmiş veya CNC işlenmiş yapı dürüst yoldur.
S: Ekstrüzyon için maksimum kanat yüksekliği-boşluk oranı nedir?
C: Ekonomik ekstrüzyon 6–8'e 1 civarında kalır. Daha yüksek bir oran yavaş preslenir, zayıf dolar ve kalıbı hızla aşındırır. 6–10 mm kanat boşluklarının doğal konveksiyon optimumu, yaklaşık 60–80 mm yüksekliğe kadar kanatlar için ekstrüzyon kafesinin içine uygun şekilde oturur.
S: Ekstrüde bir profil hangi toleransı tutabilir?
C: Kesit boyutları, profil boyutuna bağlı olarak tipik olarak ±0,3–0,5 mm tutar; yerel özellikler bir maliyet primiyle yaklaşık ±0,1–0,25 mm'ye kadar inebilir. Hassas montaj yüzeyleri, kalıptan beklenmek yerine ekstrüzyondan sonra işlenmelidir.
S: Ekstrüde ısı emicileri için en iyi alüminyum alaşımı hangisidir?
C: Kanatların kendisi için 6063-T5 — yaklaşık 200 W/m·K iletir ve kolayca ekstrüde edilir. Profilin aynı zamanda yapısal yük taşıması gerektiğinde, yaklaşık 155–170 W/m·K'lik daha düşük iletkenliğini kabul ederek 6061-T6 kullanın.
S: Ekstrüde profilim neden bükülmüş veya eğrilmiş çıkıyor?
C: Neredeyse her zaman asimetrik kesitlerin veya ani kalından inceye geçişlerin neden olduğu, bazen ısıl işlemle birleşen dengesiz metal akışıdır. Dengeli akış ve tekdüze duvarlar için yeniden tasarlayın veya ekstrüzyon sonrası doğrultmayı ek bir işlem ve maliyet olarak kabul edin.
İlgili Makaleler
- heat-sink-fin-design-guidelines — BQUQ Termal Yönetim mühendislik serisinden daha fazlası.
- heat-sink-cost-factors — BQUQ Termal Yönetim mühendislik serisinden daha fazlası.
- cnc-machined-heat-sinks-guide — BQUQ Termal Yönetim mühendislik serisinden daha fazlası.
İlgili Kaynaklar
- BQUQ Hakkında: Dongguan'da tek çatı altında dört üretim hattı işleten ISO9001 sertifikalı kaynak fabrika.
- Isı emiciler ve termal parçalar: termal hattan ekstrüde, CNC işlenmiş ve damgalanmış seçenekler — ekstrüde ısı emiciler, CNC işlenmiş ısı emiciler, damgalanmış ısı emiciler.
- Sektör trendleri: alıcılar için üretim, malzeme piyasası ve tedarik analizi.
- Teknik makaleler: mühendislik kılavuzları ve süreç karşılaştırmaları — bu makalenin geldiği yerden daha fazlası.
- SSS merkezi: CNC, damgalama, yaylar ve ısı emiciler hakkında hızlı yanıtlar.
- Vaka çalışmaları: mühendisliğini yaptığımız ve teslim ettiğimiz projelerden gerçek parçalar ve gerçek rakamlar.
- Bize ulaşın: çiziminizi gönderin ve 12 çalışma saati içinde fiyat teklifi alın.
BQUQ Mühendislik Ekibi tarafından yazılmıştır. BQUQ, Çin'in Dongguan kentinde CNC işleme, metal damgalama, özel yaylar, ısı emici ve pens hatlarını tek çatı altında işleten ISO9001 sertifikalı bir kaynak fabrikadır. 12 çalışma saati içinde fiyat teklifi için çizimleri sc@bquq.com adresine veya WhatsApp +86 13713157787 numarasına gönderin. www.bquq.com


