
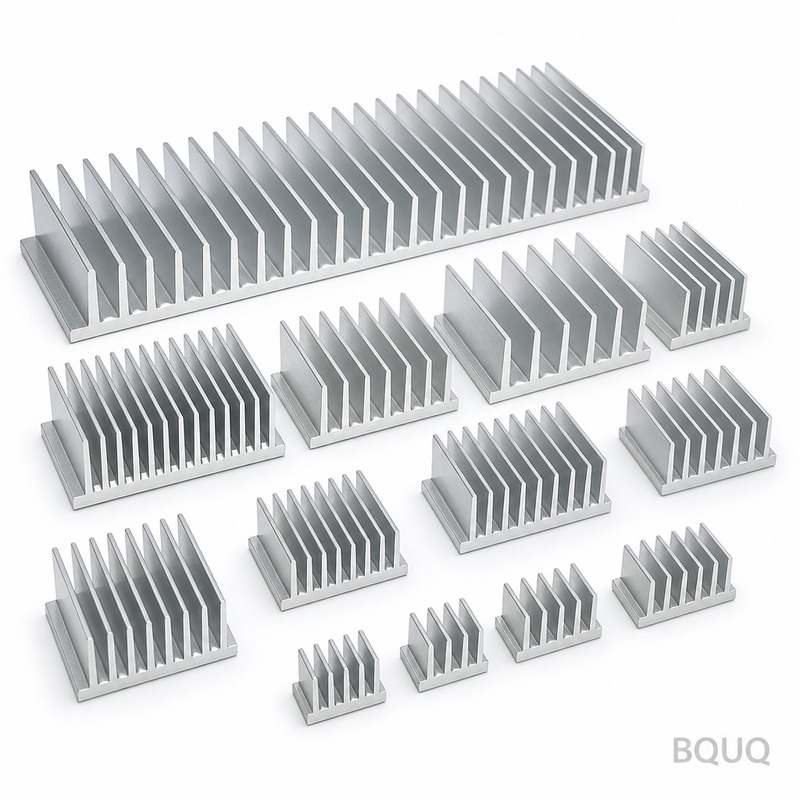
Zorlamalı Hava Akışı için Soğutucu Tasarımı: Kanallama ve Baypas
Kısa cevap: Zorlamalı hava akışı sistemlerinde, kanatçık yığını yalnızca içinden geçen havayı soğutur. Fanın havasının %40'ı soğutucunun üzerinden veya etrafından baypas ederse, ekstrüzyon ne kadar iyi olursa olsun konvektif kapasitenin yaklaşık %40'ını kaybedersiniz. Önce kanalı tasarlayın, sonra kanatçıkları: kanat uçlarını 1–2 mm içinde sızdırmaz hale getiren bir kanal hedefleyin, baypas kaçağını toplam akışın yaklaşık %10'unun altında tutun ve yüzey hızını 3–6 m/s bandında tutacak şekilde kanatçık yoğunluğunu boyutlandırın. BQUQ bu soğutucuları tek bir Dongguan ISO9001 fabrikasında işler ve ekstrüde eder ve 12 iş saati içinde teklif verir.
Baypas havası soğutucu performansını neden sessizce yok eder?
Bir soğutucu, termal bir cihaz olmadan önce bir akış cihazıdır. Uzaklaştırdığı her watt, kanatçık yüzeylerine fiziksel olarak temas eden bir hava kütlesi tarafından taşınmalıdır. Hava, su gibi, en az dirençli yolu izler — ve bir plenum içinde duran çıplak bir kanatçık yığını, üstündeki açık alana kıyasla yüksek dirençli bir yoldur.
Bu baypas sorunudur. Tipik bir muhafazada, fan bir bölmeyi basınçlandırır. Hava ya kanatçıklar arasına sıkışabilir (faydalı) ya da kanat uçlarının üstünden, yanlardan veya soğutucu tabanı ile PCB arasındaki boşluklardan taşabilir (faydasız). Bu iki akış arasındaki oran neredeyse tamamen geometri tarafından belirlenir, fan gücü tarafından değil. Fan hızını iki katına çıkarmak her iki akışı da orantılı olarak artırır, bu nedenle faydalı havanın oranı neredeyse değişmez.
Pratikte, mühendisler bunu inatçı bir sıcaklık platosu olarak görürler. Daha güçlü bir fan takarlar, gürültü artar, kasa sıcaklığı birkaç derece düşer ve bağlantı sıcaklığı hareket etmeyi reddeder. Ekstrüzyon darboğaz değildir. Hava yolu darboğazdır.
Çözüm daha yoğun bir kanatçık yığını değildir. Açık bir plenumu bir kanala dönüştüren, böylece kanatçıklar arasındaki basınç düşüşünün hava için mevcut tek yol olmasını sağlayan bir kanaldır.
Kanatçıklarınıza gerçekte ne kadar hava ulaşıyor?
Bunu metal kesmeden önce tahmin edebilirsiniz. Faydalı metrik, fanın serbest teslim derecesi değil, kanatçık kanallarına giren havanın ortalama hızı olan yüzey hızıdır.
| Fan nominal hava akışı | Açık plenum, kanal yok | Gevşek siperlik, 5 mm boşluklar | Sızdırmaz kanal, ≤1 mm boşluklar |
|---|---|---|---|
| 20 CFM | Kanatçıklardan ~%45 | Kanatçıklardan ~%70 | Kanatçıklardan ~%92 |
| 50 CFM | Kanatçıklardan ~%40 | Kanatçıklardan ~%68 | Kanatçıklardan ~%90 |
| 100 CFM | Kanatçıklardan ~%35 | Kanatçıklardan ~%65 | Kanatçıklardan ~%88 |
Rakamlar 120 mm'lik bir muhafazadaki 40 × 40 mm'lik bir kanatçık yığını için tipik ve göstergeseldir; kendi kasanızı ölçün. Önemli olan eğilimdir: fan ne kadar büyükse, açık bir plenum o kadar kötü davranır, çünkü baypas yolu kanatçık kanal kapasitesinden daha hızlı büyür.
İkinci dereceden bir etki de önemlidir. Baypas havası sadece boşa harcanmaz — kısa devre yapar. Sıcak egzozu tekrar giriş bölgesine döndürerek kanatçıkların gördüğü giriş hava sıcaklığını yükseltir. Yerel ortam sıcaklığındaki 5 °C'lik bir artış, bağlantı noktasında yaklaşık 5 °C'ye mal olur, bu genellikle tüm termal marjdır.
Üretimde geçerli olan kanallama kuralları
Kanat uçlarını sızdırmaz hale getirin, tüm soğutucuyu değil
Tek en değerli kanal özelliği, kanat uçlarına temas eden veya neredeyse temas eden bir siperliktir. 1–2 mm uç boşluğu makul bir üretim hedefidir: kaçağı bastıracak kadar sıkı, ekstrüzyon toleransı, anodizasyon kalınlığı ve montaj yığılmasına dayanacak kadar gevşek. 1 mm'nin altında, hurda ve yeniden işleme ile ödemeye başlarsınız.
Girişi de çıkış kadar kanallayın
Birçok tasarım yalnızca egzoz tarafını siperler. Bu hala girişin düşük dirençli bir plenumdan çekmesine neden olur. Tam giriş-çıkış kanalı — genellikle tek bir kalıplanmış veya damgalanmış kabuk — aynı malzeme maliyetinde yalnızca egzoz siperliğinden yaklaşık iki kat daha etkilidir.
Kanal kesitini sabit tutun
Kanatçıklardan önce daralan bir kanal hızı artırır ancak basınç düşüşünü de artırır ve fan daha az hava hareket ettirir. Çoğu eksenel fan için, kısa yuvarlatılmış bir giriş çanı olan sabit alanlı bir kanal daha iyi bir tercihtir. Yakınsak kanalları, statik basıncı çok daha iyi idare eden blowerlar için saklayın.
Fanın ölü bölgesine saygı gösterin
Eksenel fanların düşük hızlı bir göbek bölgesi ve köşe kayıpları vardır. Kanal girişi doğrudan fanın üzerine oturursa, göbek gölgesi kanatçık yığınınızın merkezine düşer. Soğutucuyu kaydırın, 5–10 mm'lik kısa bir plenum boşluğu ekleyin veya merkez kanatçıkların daha sıcak çalıştığını kabul edin ve taban kalınlığını buna göre tasarlayın.
Kanatçık yoğunluğu, basınç düşüşü ve baypas dengesi
Kanatçık yoğunluğu, kanallama ve termal tasarımın buluştuğu yerdir. Sıkı kanatçıklar yüzey alanını artırır ancak basınç düşüşünü de artırır, bu da kanal sızdırmaz değilse daha fazla havayı baypas yoluna iter.
| Kanatçık aralığı | 40 mm başına kanatçık | Tipik yüzey hızı | Basınç düşüşü | Notlar |
|---|---|---|---|---|
| 2.0 mm | 20 | 3–6 m/s | Düşük | Bağışlayıcı; zayıf fanlarla iyi |
| 1.5 mm | 26 | 3–5 m/s | Orta | Kanallı soğutucular için yaygın tatlı nokta |
| 1.0 mm | 40 | 2–4 m/s | Yüksek | Sızdırmaz kanal ve basınç kapasiteli fan gerektirir |
| 0.6 mm | 66 | 1.5–3 m/s | Çok yüksek | Skived veya yapıştırılmış kanatçık; blower bölgesi |
Değerler 25–40 mm yüksekliğindeki alüminyum kanatçıklar için göstergeseldir. Temel kural: kanatçık aralığı sıkılaştıkça, sadece fan değil kanal da iyileşmelidir. Açık bir plenumdaki 1.0 mm aralıklı bir ekstrüzyon, sızdırmaz bir kanaldaki 2.0 mm aralıklı bir ekstrüzyondan daha yüksek maliyetle sıklıkla daha düşük performans gösterir.
Kanatçık teknolojileri ne zaman değiştirilmeli
Ekstrüde profiller yaklaşık 1.0–1.5 mm'ye kadar aralıkları iyi idare eder ve hacimde birim başına en ucuzdur. Bunun altında, ekstrüzyon kalıpları kırılgan hale gelir ve verim düşer. Bu noktada, skived veya yapıştırılmış kanatçık yapısını veya yüksek akılı cihazlar için buhar odası tabanını düşünün. Bütçeniz aralık yerine bağlayıcı kısıtsa, termal marjı kaybetmeden maliyet düşürme notlarımız malzemenin güvenle nereden çıkarılabileceğini kapsar.
İşlenmiş bir örnek: 150 W güç kaynağı modülü
60 × 60 mm ayak izine sahip 150 W'lık bir modül, 40 CFM'de 80 mm eksenel fan ve 25 °C'lik hedef kasa-ortam artışı düşünün.
1. Temel, kanal yok. Hava akışının yaklaşık %40'ı kanatçıklardan geçer. Etkin akış ≈ 16 CFM. Ölçülen artış 38 °C'ye yakın — bütçenin üzerinde.
2. Sızdırmaz bir siperlik ekleyin. Etkin akış yaklaşık 36 CFM'ye yükselir. Artış yaklaşık 24 °C'ye düşer. Ekstrüzyonda değişiklik yok.
3. Sonra ekstrüzyonu optimize edin. Kanal yerindeyken, aralığı 2.0 mm'den 1.5 mm'ye sıkmak ve 8 mm kanatçık yüksekliği eklemek 3–4 °C daha kazandırır, çünkü ekstra basınç düşüşü artık havayı bir baypas yoluna itmez.
Ders genellenir: önce kanallama, sonra ekstrüzyon. Sırayı tersine çeviren ekipler, yanlış sorunu çözmek için takım parası harcarlar. Bu desen, muhafaza geometrisinin genellikle termal sonucu domine ettiği güç kaynağı ve endüstriyel modül soğutma alanında tekrar tekrar görülür.
Kanal uyumunu etkileyen üretim toleransları
Bir kanal yalnızca sızdırmaz hale getirdiği parçalar boyutsal olarak öngörülebilirse çalışır.
| Özellik | Tipik tolerans | Neden önemli |
|---|---|---|
| Kanat ucu düzlüğü | ±0.10 mm | Ulaşılabilir uç boşluğunu belirler |
| Taban düzlüğü | ±0.05 mm | Cihaz veya TIM ile temas |
| Kanatçık aralığı | ±0.05 mm | Yığın boyunca hava akışı dağılımı |
| Montaj deliği konumu | ±0.10 mm | Kanal ve fan hizalaması |
| Genel yükseklik | ±0.15 mm | Kanal tavan boşluğu |
BQUQ, arayüzün gerektirdiği yerlerde CNC işlenmiş özelliklerde ±0.005 mm tutar ve diğer yerlerde standart ekstrüzyon toleransları — önemli olan sıkı toleransı yalnızca kanalın gerçekten sızdırmaz hale geldiği yerde belirtmektir. 200 mm'lik bir ekstrüzyon boyunca kanat uçlarını aşırı toleranslamak, termal getirisi olmayan maliyet ekler. CNC işlenmiş soğutucular işlenmiş arayüz durumlarını kapsar; ekstrüde profiller kanatçık alanını idare eder.
Kanallı soğutucular için malzeme ve yüzey seçenekleri
Hava akışı kontrol edildiğinde, malzeme seçimi basit hale gelir. Alüminyum ekstrüzyon, kanallı zorlamalı hava soğutucuları için varsayılandır: hafif, ucuz ve tabanda 50 W/cm²'nin altındaki çoğu akı yoğunluğu için yeterlidir. Bakır tabanlar veya bakır ekler, ısı kaynağı küçük ve konsantre olduğunda yardımcı olur, çünkü sınır konveksiyon değil yayılma direncidir.
Anodizasyon, emisiviteyi hafifçe iyileştiren ince bir oksit tabakası ekler ancak kanallı zorlamalı konveksiyon yolunda anlamlı bir şey yapmaz. Siyah anodizasyon genellikle termal kazanç için değil, görünüm veya korozyon direnci için belirtilir. Yüzey kararını hava akışı kararından ayrı tutun.
SSS
S: Zorlamalı hava akışlı bir soğutucuda ne kadar baypas kabul edilebilir?
C: İyi davranan bir tasarım için baypas kaçağını toplam fan akışının yaklaşık %10'unun altında tutun. %20'nin üzerinde, kanatçık yığını fandan etkin olarak ayrılır ve hava akışı eklemek çok az şey kazandırır. Soğutucu boyunca giriş ve çıkış hava sıcaklıklarını karşılaştırarak ölçün: küçük bir delta, havanın çoğunun içinden değil etrafından gittiği anlamına gelir.
S: Bir kanal her zaman soğutmayı iyileştirir mi?
C: Hayır. Bir kanal basınç düşüşü ekler, bu nedenle zayıf bir fan genel olarak belirgin şekilde daha az hava hareket ettirebilir. Kanallama, fanın statik basınç payı olduğunda ve plenum kanatçık yığınına göre büyük olduğunda kârlıdır. Fanınız zaten basınç sınırındaysa, daha az kısıtlayıcı bir kanatçık aralığı daha iyi bir ilk adımdır.
S: Zorlamalı hava için hangi kanatçık aralığıyla başlamalıyım?
C: Kanallı tasarımlar için 1.5 mm aralıkla ve kanalsız veya gevşek siperlikli olanlar için 2.0 mm ile başlayın. Bunlar kural değil, tipik başlangıç noktalarıdır. Sonra yüzey hızını ölçün ve yineleyin. 1.0 mm'nin altındaki daha sıkı aralıklar genellikle eksenel fan yerine sızdırmaz bir kanal ve bir blower gerektirir.
S: Kanalı takım yapmak yerine 3D baskı yapabilir miyim?
C: Prototipler ve düşük hacim için evet ve uç boşluğunu ve giriş geometrisini doğrulamanın hızlı bir yoludur. Üretim için, kalıplanmış plastik veya damgalanmış sac metal genellikle maliyet ve boyutsal tekrarlanabilirlik açısından kazanır. Basılı kanallar ayrıca sıcak egzoz bölgeleri yakınında sünme veya çarpılma yapabilir, bu nedenle sıcaklıkta doğrulayın.
S: Sorunumun kanal mı yoksa soğutucu mu olduğunu nasıl anlarım?
C: Bir test yapın: kanat uçlarını geçici olarak bant veya köpükle sızdırmaz hale getirin ve yeniden ölçün. Sıcaklıklar keskin bir şekilde düşerse, sorun baypas ve çözüm kanaldır. Sıcaklıklar neredeyse hareket etmezse, kanatçık yığını, taban yayılması veya arayüz malzemesi sınırlayıcı faktördür.
İlgili Kaynaklar
- BQUQ ve Dongguan fabrikamız hakkında: /about/
- Tam soğutucu ürün yelpazesi: /heat-sinks/
- Ekstrüde alüminyum soğutucu profilleri: /extruded-heat-sinks/
- Termal yönetimde endüstri trendleri: /industry-dynamics/
- Teknik makaleler ve tasarım kılavuzları: /bquq-blog/
- Vaka çalışmaları: /case/
- Mühendislik ekibiyle iletişime geçin: /contact/
BQUQ Mühendislik Ekibi tarafından yazılmıştır. BQUQ (Dongguan), tek bir ISO9001 fabrikasında CNC işleme (±0.005 mm), metal damgalama, özel yaylar ve soğutucu üretimi yürütür. Dongguan, Çin'den doğrudan kaynak — 12 saat içinde teklif: sc@bquq.com | WhatsApp +86 13713157787 | www.bquq.com


