
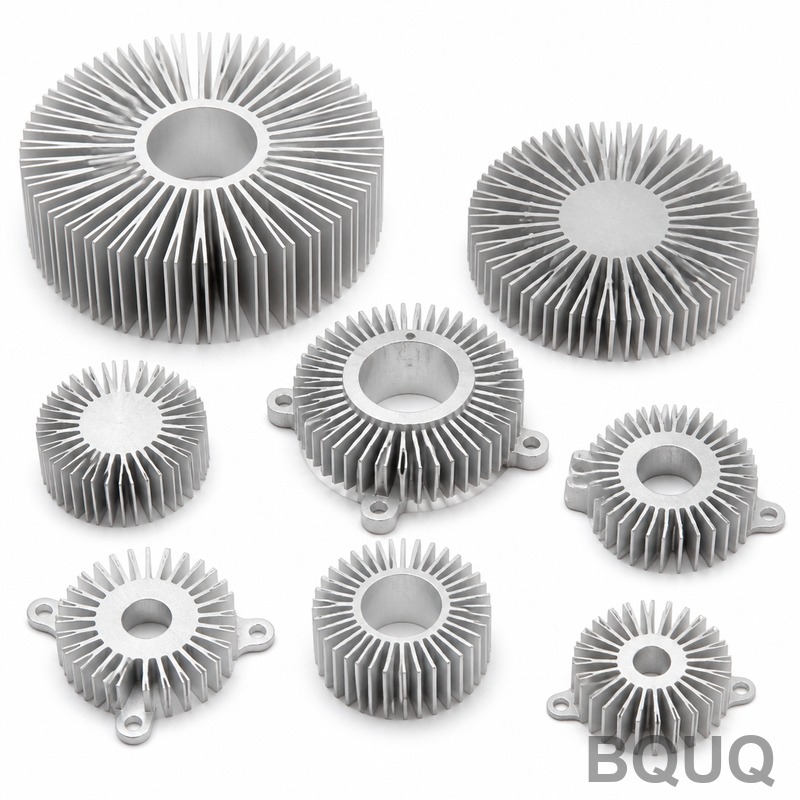
Soğutucu Tasarım Kontrol Listesi: Watt'tan Üretime
Kısa cevap: Taşımanız gereken watt değeri ve sahip olduğunuz alanla başlayın. Doğal konveksiyonlu bir alüminyum ekstrüzyon, tipik olarak 100 mm uzunluk başına 10 mm kanat yüksekliği başına 0,5–2 W taşır, ancak önemli olan tek sayı °C/W cinsinden gerekli termal dirençtir. İzin verilen sıcaklık artışını watt değerine bölün, arayüz ve yayılma kayıplarını çıkarın, ardından kalan kısma göre kanatları, taban kalınlığını ve malzemeyi tasarlayın. Profilin gerçekten ekstrüde edilebileceğini, işlenebileceğini veya damgalanabileceğini doğrulayın ve kalıptan önce yüzey işlemini netleştirin. BQUQ, Dongguan'daki tek bir ISO9001 fabrikasından 12 iş saati içinde özel soğutucu teklifi verir.
Watt değeri size neden yalan söyler?
Çoğu soğutucu projesi tek bir rakamla başlar: "40 W dağıtmamız gerekiyor." Bu rakam neredeyse hiçbir zaman hikayenin tamamı değildir. Önemli olan sürekli watt, tepe watt, görev döngüsü ve tepenin ne kadar sürdüğüdür.
40 W'lık sabit bir yük ile 200 ms süren 40 W'lık bir darbe tamamen farklı termal problemlerdir. İlki, sürekli durum iletimi için boyutlandırılmış bir soğutucu gerektirir. İkincisi, ısı emici bir tampon görevi gören soğutucu ile yalnızca termal kütle tarafından karşılanabilir.
Tek bir sayı değil, bir yük profili oluşturun
Herhangi bir geometri çalışmasından önce şunları yazın:
- Sürekli güç (W) ve tepe güç (W)
- Tepe süresi ve görev döngüsü
- Bir mahfaza içindeki en kötü durum dahil olmak üzere ortam sıcaklığı aralığı
- İzin verilen maksimum bileşen sıcaklığı (bağlantı, kasa veya yüzey)
- Mevcut hava akışı: yok, fan destekli veya zorlamalı kanal
Beşini de dolduramıyorsanız, körlemesine tasarım yapıyorsunuz. Çoğu aşırı ısınma arızası, kötü şekillendirilmiş bir kanattan değil, iyimser bir ortam varsayımından kaynaklanır.
Gerekli termal dirence dönüştürün
Yönetici denklem basittir:
R_toplam = (T_bileşen_maks − T_ortam) / P
Bir cihaz 45 °C ortamda 30 W dağıtırken 95 °C'nin altında kalmalıysa, toplam termal yol 1,67 °C/W'nin altında olmalıdır. Bu bütçe, bağlantıdan kasaya, arayüz malzemesine, taban boyunca yayılmaya ve havaya konveksiyona paylaştırılır. Orta güçlü bir modül için gerçekçi bir dağılım şöyle görünebilir:
| Yol elemanı | Bütçenin tipik payı | Notlar |
|---|---|---|
| Bağlantıdan kasaya | %20–35 | Cihaz paketi tarafından sabitlenir |
| Arayüz malzemesi | %5–15 | TIM ve montaj basıncına bağlıdır |
| Taban içinde yayılma | %10–20 | Büyük taban üzerinde küçük kaynakla artar |
| Havaya konveksiyon | %40–60 | Asıl tasarladığınız kısım |
Soğutucunun kendisinin bütçenin yarısından fazlasını nadiren aldığına dikkat edin. Önce kanatları tasarlayıp arayüzü en son kontrol eden mühendisler genellikle yeniden takım yapmak zorunda kalır.
Hangi malzemeyi seçmelisiniz?
Alüminyum ve bakır iyi nedenlerle baskındır. Alüminyum yaklaşık üçte bir yoğunluğa ve maliyetin bir kısmına sahiptir; bakır ısıyı yaklaşık 1,7 kat daha iyi iletir ancak üç kat daha ağırdır ve kilogram başına birkaç kat daha pahalıdır.
| Özellik | Alüminyum 6063 | Bakır C11000 | Pratik etki |
|---|---|---|---|
| Termal iletkenlik | ~200 W/m·K | ~390 W/m·K | Bakır ısıyı daha hızlı yayar |
| Yoğunluk | ~2,7 g/cm³ | ~8,9 g/cm³ | Bakır ağır ve pahalıdır |
| Ekstrüzyon kabiliyeti | Mükemmel | Zayıf | Bakır, ekstrüzyon değil skiving için uygundur |
| Nispi malzeme maliyeti | 1× | 3–4× | Bakır yalnızca hak ettiği yerde |
| Tipik kullanım | Ekstrüzyonlar, dökümler | Skived kanatlar, soğuk plakalar, ısı boruları | Hibrit tasarımlar yaygındır |
Bakır ne zaman haklıdır?
Bakır maliyetini üç durumda hak eder: küçük bir kaynaktan çok yüksek ısı akısı, tabanın ısıyı yanal olarak taşıması gereken sıkı yayılma bütçeleri ve kanat alanının sınırlı olduğu kompakt tasarımlar. Alüminyum kanatlı bakır taban — bazen bakır tabanlı alüminyum kanatlı soğutucu olarak adlandırılır — toplam maliyetin bir kısmıyla yayılma faydasının çoğunu yakalar. Bu, güç elektroniği ve yüksek parlaklıkta LED modüllerinde yaygın bir mimaridir.
Alüminyumun açıkça kazandığı durumlar
Yaklaşık 100 mm'den büyük ayak izine sahip ve orta akılı her şey için, ekstrüde alüminyum soğutucu neredeyse her zaman doğru cevaptır. Ekstrüzyon size sürekli kanat profilleri, hacimde düşük birim maliyet ve mükemmel boyutsal tutarlılık sağlar. Tasarımınız doğal konveksiyonlu bir mahfaza paneliyse, ekstrüzyon varsayılandır.
Kanatları tahmin etmeden nasıl boyutlandırırsınız?
Kanat geometrisi, yüzey alanı ile hava akışı arasında bir denge unsurudur. Daha fazla kanat daha fazla alan demektir, ancak daha sıkı aralık daha kalın sınır tabakaları ve daha az hava hareketi anlamına gelir. Bir optimum vardır ve fanınız olup olmadığına bağlı olarak değişir.
Kanat aralığı pratik kuralları
| Soğutma modu | Tipik kanat boşluğu | Kanat kalınlığı | Notlar |
|---|---|---|---|
| Doğal konveksiyon | 8–12 mm | 1,5–3 mm | Geniş boşluklar yükselen havanın kaçmasını sağlar |
| Düşük hızlı fan | 4–8 mm | 1–2 mm | Alanı basınç düşüşüne karşı dengeleyin |
| Yüksek hızlı zorlamalı hava | 1,5–4 mm | 0,6–1,5 mm | Yoğun kanatlar gerçek statik basınç gerektirir |
| Sıvı soğuk plaka | 0,5–2 mm | 1–2 mm | Kanal geometrisi akış hızına göre belirlenir |
Bunlar başlangıç noktalarıdır, yasalar değil. 4 mm kanat boşluklu bir doğal konveksiyon soğutucu, aynı profile 10 mm'ye göre belirgin şekilde daha sıcak çalışır, ancak daha fazla yüzey alanına sahiptir.
Kanat verimliliği ve azalan getiri noktası
Kanatlar yalnızca ısı gerçekten uca ulaşırsa yardımcı olur. Kanat verimliliği, kanatlar uzadıkça, inceldikçe ve iletkenlik sınırlı hale geldikçe düşer. Havadaki alüminyum kanatlar için verimlilik, 1,5 mm kalınlıkla yaklaşık 25–30 mm yüksekliği aştığında genellikle %70'in altına düşer. Bunun ötesinde, yükseklik eklemek orantılı performans olmadan malzeme ve maliyet ekler.
Taban kalınlığı insanların beklediğinden daha önemlidir
İnce bir taban ağırlıktan tasarruf sağlar ancak yayılmayı engeller. Büyük bir taban üzerinde küçük bir kalıp için, alüminyumda 5–10 mm taban kalınlığı yaygındır. 20 mm × 20 mm'lik bir kaynaktan 200 W taşıyorsanız, tabandaki yayılma direnci kolayca konveksiyondan sonra bütçedeki ikinci en büyük terim olabilir.
Üretim yöntemi neyi değiştirir?
Aynı termal geometri birkaç şekilde üretilebilir ve seçim maliyeti, teslim süresini ve ulaşılabilir kanat oranını etkiler.
Ekstrüzyon
Hacimde sabit kesitli profiller için en iyisidir. Alüminyum ekstrüzyon soğutucu profilleri, alaşıma ve duvar kalınlığına bağlı olarak yaklaşık 10:1 ila 15:1 kanat en-boy oranlarına ulaşabilir. Takım, tek seferlik bir kalıp maliyetidir; parça başı maliyet miktarla keskin bir şekilde düşer. Ekstrüzyon, ikincil işleme olmadan çapraz delikler, alt kesikler veya uzunluk boyunca değişen kanat yükseklikleri üretemez.
Skiving
Skiving, katı bir bloktan kanatları katlar veya traşlar, mükemmel taban-kanat sürekliliği ile çok yoğun, uzun kanatlar üretir. Ekstrüzyonun gerekli kanat yoğunluğuna ulaşamadığı bakır ve alüminyum için uygundur. Takım bir kalıptan daha düşüktür, ancak çevrim süresi daha yüksektir.
Damgalama ve bağlı montajlar
Düşük profilli veya alan kısıtlı tasarımlar için, damgalanmış alüminyum soğutucular ve bağlı kanatlı montajlar malzemeleri ve şekilleri karıştırmanıza olanak tanır. Bağlı kanatlar, alüminyum kanatlı bakır tabana veya sığ bir zarf içinde yüksek alanı paketleyen katlanmış kanatlara izin verir.
Döküm ve dövme
Döküm alüminyum soğutucular karmaşık 3D şekilleri, montaj çıkıntılarını ve mahfazaları tek parçada işler, ancak termal iletkenlik işlenmiş alaşımdan daha düşüktür ve kanat kalınlığı cömert olmalıdır. Dövme soğutucular dökümlere göre daha iyi yoğunluk ve iletkenlik sağlar ancak takımda daha pahalıdır.
CNC işleme
CNC işleme, tabanı, montaj deliklerini, ısı boruları için cepleri, düzlük kritik arayüzleri ve küçük partili üretimi işler. Profilin ekstrüde edilemediği veya miktarların yüzlerce olduğu özel soğutucular için, tüm parçayı işlemek genellikle bir kalıbı beklemekten daha hızlıdır. BQUQ, arayüz düzlüğünün önemli olduğu yerlerde soğutucuları ±0,005 mm'ye işler.
Hangi yüzey işlemi ve arayüz kararları sonradan sorun çıkarır?
Yüzey kalitesi ve düzlük
0,05 mm düzlükte ve 1,6 µm'nin altında Ra'ya sahip işlenmiş bir taban, öngörülebilir bir arayüz sağlar. Pürüzlü veya eğrilmiş tabanlar daha kalın termal arayüz malzemesi gerektirir ve her ek 0,1 mm TIM direnç ekler. Yapıştırıyorsanız veya faz değişim pedi kullanıyorsanız, çizimde düzlüğü açıkça belirtin.
Anodizasyon, kaplama ve çıplak yüzeyler
Siyah anodizasyon, doğal konveksiyon ve radyasyon için birkaç mikron emisyon faydası ekler, ancak dielektrik bir katmandır — elektriksel topraklama için anodize yüzeylere güvenmeyin. Nikel kaplama, lehimlenebilirlik veya korozyon direncinin önemli olduğu yerlerde kullanılır. Çıplak freze yüzeyi en ucuzdur ve zorlamalı hava tasarımlarında genellikle yeterlidir.
Montaj ve fan entegrasyonu
Vida torku, yay klipsleri ve fan montajı hepsi temas basıncını etkiler. Baştan tasarlanmış fan montaj çıkıntılarına sahip bir soğutucu, braketlerden ve ikincil donanımdan kaçınır. Fanın soğutucuya mı yoksa mahfazaya mı monte edileceğine erken karar verin.
Prototipten üretime nasıl geçersiniz?
Bir termal spesifikasyon sayfası ile doğrulayın
Takım için taahhütte bulunmadan önce kabul kriterlerini tanımlayın: watt, ortam, hava akışı, izin verilen kasa sıcaklığı ve ölçülen termal direnç. Yapılandırılmış bir termal spesifikasyon sayfası, tedarikçi ve tasarım ekibini uyumlu tutar ve "daha serin hissettiriyor" tartışmalarını önler.
Gerçek malzemede prototip yapın
Üretim alaşımından işlenmiş prototipler, 3D baskılı plastik veya reçine modellerden farklı davranır. Hızlı yineleme gerekiyorsa, son alaşımda işlenmiş prototipler size gerçek termal veriler verir.
Gerçekten kullanacağınız süreç için tasarlayın
En yaygın maliyet hatası, ekstrüde edilebilir görünen ancak daha sonra beş işleme operasyonu gerektiren bir profil tasarlamaktır. Hacim 500 parça ise, ekstrüzyon artı işleme hala kazanabilir. 50 parça ise, işleyin. 50.000 ise, kalıba yatırım yapın ve ona göre tasarlayın.
Sıkça Sorulan Sorular
S: Soğutucu tasarımı için ihtiyacım olan ilk sayı nedir?
C: İzin verilen sıcaklık artışının watt değerine bölünmesiyle elde edilen °C/W cinsinden gerekli termal direnç. Diğer her şey — kanat geometrisi, malzeme, taban kalınlığı — bu sayının bir sonucudur. Watt yerine boyutlarla başlayan mühendisler genellikle daha fazla yineleme yapar ve daha fazla harcar. Herhangi bir şey çizmeden önce termal bütçeyi yazın.
S: Soğutucular için bakır her zaman alüminyumdan daha mı iyidir?
C: Hayır. Bakır yaklaşık 1,7 kat daha iyi iletir ancak yaklaşık üç kat daha ağırdır ve kilogram başına birkaç kat daha pahalıdır. Küçük kaynaklardan yüksek ısı akısı ve sıkı yayılma bütçeleri için kazanır. Orta akılı büyük ayak izleri için alüminyum ekstrüzyon daha ucuz, daha hafif ve termal olarak yeterlidir. Hibrit bakır tabanlı alüminyum kanatlı tasarımlar genellikle en iyi dengeyi sağlar.
S: Kanat aralığı performansı ne kadar etkiler?
C: Doğal konveksiyonda performansı %20–40 arasında değiştirebilir. Çok sıkı aralıklı kanatlar yükselen hava akışını engeller ve sınır tabakalarını kalınlaştırır, bu nedenle daha yoğun bir soğutucu daha seyrek olandan daha sıcak çalışabilir. Tipik doğal konveksiyon boşlukları 8–12 mm'dir; zorlamalı hava tasarımları 1,5–4 mm'ye çıkabilir çünkü fan statik basınç sağlar.
S: Tam bir çizim olmadan özel bir soğutucu için teklif alabilir miyim?
C: Evet. Genel zarf, watt, ortam, hava akışı ve montaj kısıtlamalarını içeren bir eskiz başlamak için yeterlidir. BQUQ 12 iş saati içinde teklif verir ve esnek MOQ'yu destekler, böylece erken aşama projeler tasarım dondurulmadan önce fiyatlandırılabilir. Dosyaları sc@bquq.com veya WhatsApp +86 13713157787 adresine gönderin.
S: Sahada çoğu soğutucu arızasına ne sebep olur?
C: Kanat geometrisi değil, arayüz sorunları. Eğrilmiş tabanlar, yetersiz montaj basıncı, kurumuş termal pedler ve iyimser ortam varsayımları, aşırı ısınma iadelerinin çoğunu oluşturur. Çizimde taban düzlüğü, TIM kalınlığı ve montaj torkunu belirtmek, üretim başlamadan önce bu sorunların çoğunu önler.
İlgili Kaynaklar
- BQUQ ve Dongguan fabrikamız hakkında: /about/
- Özel soğutucular ve termal donanım: /heat-sinks/
- Ekstrüde alüminyum soğutucu profilleri: /extruded-heat-sinks/
- CNC işlenmiş soğutucular ve soğuk plakalar: /cnc-machined-heat-sinks/
- Termal yönetimde sektör trendleri: /industry-dynamics/
- Teknik makaleler ve mühendislik kılavuzları: /bquq-blog/
- Sıkça sorulan sorular: /faq/
- Mühendislik ekibiyle iletişime geçin: /contact/
BQUQ Mühendislik Ekibi tarafından yazılmıştır. BQUQ (Dongguan), tek bir ISO9001 fabrikasında CNC işleme (±0,005 mm), metal damgalama, özel yaylar ve soğutucu üretimi yürütmektedir. Dongguan, Çin'den doğrudan kaynak — 12 saat içinde teklif: sc@bquq.com | WhatsApp +86 13713157787 | www.bquq.com


