
CNC ile işlenmiş soğutucular; düşük hacimde, sıkı taban düzlüğünde, bakırda ve kalıbın üretemeyeceği şekillerde ekstrüzyona üstün gelir. BQUQ (ISO9001, Dongguan) 12 saatte teklif verir.
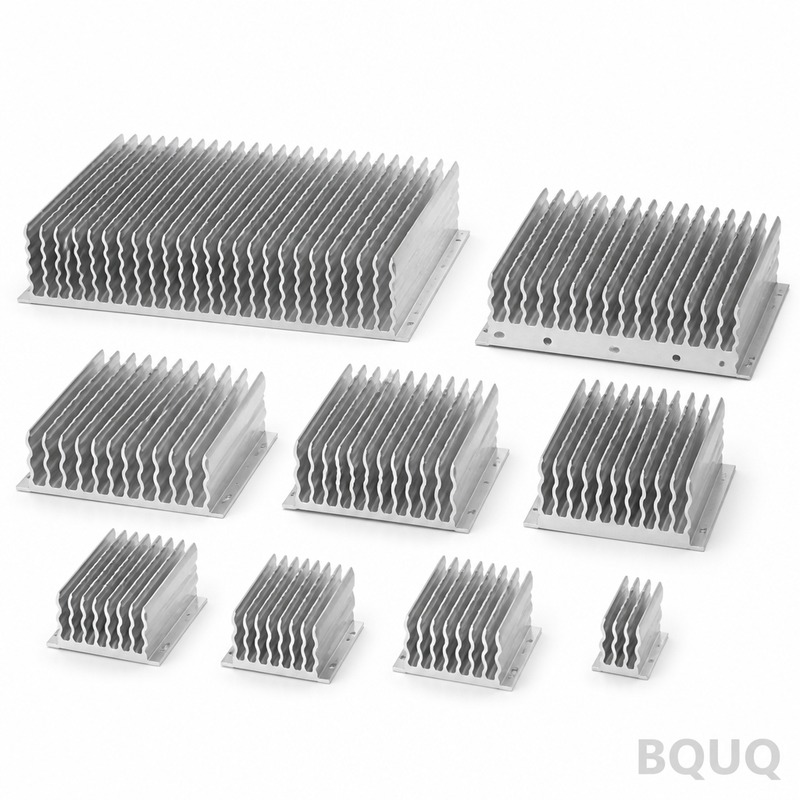
CNC ile İşlenmiş Soğutucular: İşlemenin Ekstrüzyona Üstün Geldiği Durumlar
CNC işleme; miktar düşük olduğunda, taban gerçek bir hassasiyet gerektirdiğinde, malzeme bakır olduğunda veya geometri bir kalıp için imkansız olduğunda ekstrüzyona üstün gelir — birkaç yüz adedin altındaki prototipler ve kısa seriler, düzlük ve cepler gerektiren tabanlar, radyal veya çapraz kanatçıklar ve herhangi bir profilden daha kalın veya daha karmaşık parçalar. Bunun üzerinde, bir ekstrüzyon profili mevcutsa veya bir kalıp makul görülüyorsa, parça başına maliyette ekstrüzyon kazanır; geçiş noktası bir kalite sorunu değil, miktar ve geometri sorunudur.
İşlenmiş bir soğutucu, katı bir alüminyum veya bakır blok olarak başlar ve kanatçıkları parmak frezelerle kesilerek çıkarılır. Bu israf gibi görünebilir — ve hacimli basit şekiller için öyledir. Ancak işleme, ekstrüzyonun ucuza satamayacağı üç şeyi satın alır: takım taahhüdü olmaması, cihaza temas eden yüzeylerde hassasiyet ve geometrik özgürlük. Bunların her biri doğru parçada gerçek para değerindedir.
İşlemenin Doğru Tercih Olduğu Durumlar
Kalıp tartışması başlamadan önce dört durum işlemeyi işaret eder. Birincisi, düşük miktar: amorti edilecek ekstrüzyon kalıbı olmadığından, 50 adetlik işlenmiş soğutucu serisi, özel bir profil için genellikle kalıptan daha ucuzdur. İkincisi, hassasiyet: ince bir TIM katmanının çalışması için düz olması gereken, montaj cepleri ve delikleri cihaza göre konumlandırılmış bir taban — işlenmiş yüzeyler, hiçbir ekstrüde yüzeyin tutamayacağı toleransları sağlar. Üçüncüsü, bakır: bakır zayıf ekstrüde olur ve neredeyse her zaman bunun yerine işlenir veya sıyrılır (skived). Dördüncüsü, geometri: iki yönde kanatçıklar, bir silindir etrafında radyal kanatçıklar, çapraz veya pim kanatçıklar, kademeli tabanlar ve kapalı kanalların tümü işleme alanıdır.
| Durum | Ekstrüde yol | CNC işlenmiş yol |
|---|---|---|
| 100 adet, mevcut profil yok | Yeni kalıp 1.000$+ — ekonomik değil | Takım yok; işleme kazanır |
| 1.000 adet, standart profil mevcut | Boyuna kesilir — en ucuzu | İşleme maliyette kaybeder |
| 5.000 adet, özel profil | Kalıp sentlere amorti olur — kazanır | İşleme yalnızca karmaşık tabanlar için |
| Bakır parça, her miktar | Pratik değil | İşleme veya sıyırma standarttır |
| Taban düzlüğü ≤ 0,1 mm + cepler | Yine de işleme gerekir | Doğrudan işlenir |
Sonuç: karar ağacı kısadır. Mevcut profil veya gerçek hacim — ekstrüde edin. Aksi takdirde — işleyin. Ve termal arayüz düz, cepli, hassas delinmiş bir taban gerektirdiğinde, cevap genellikle hibrittir: işlenmiş bir tabana sahip ekstrüde kanatçık bölümü, ucuz kanatçıkları işlenmiş hassasiyetle birleştirir.
Ekstrüzyonun Üretemeyeceği Geometri
Ekstrüzyon, metali sabit bir kesitten iter; bu da her kanatçığın tek yönde tüm uzunluk boyunca uzanması anlamına gelir. İşleme, üç eksende hareket eden bir takımla keser; böylece kanatçıklar iki yönde (çapraz kesim) uzanabilir, bir silindirden dışa doğru yayılabilir, sivrilebilir, kademeli olabilir veya kenarlardan önce durabilir. Pim kanatçıkları — küçük kare veya yuvarlak pim dizileri — kompakt cebri hava tasarımlarında düz kanatçıklardan daha iyi performans gösteren işlenmiş bir uzmanlıktır çünkü hava, kanalize olmak yerine pimler arasında dönebilir.
| Geometri | Ekstrüzyon | CNC işleme |
|---|---|---|
| Düz paralel kanatçıklar | Evet | Evet |
| Çapraz veya iki yönlü kanatçıklar | Hayır | Evet |
| Silindir üzerinde radyal kanatçıklar | Hayır | Evet |
| Pim kanatçık dizileri | Hayır | Evet |
| Kademeli veya sivrilen kanatçıklar | Sınırlı | Evet |
| İki karşıt yüzeyde kanatçıklar | Hayır (iki kalıp) | Evet, tek kurulum sınıfı |
| Tabanda kapalı kanal veya boşluk | Hayır | Evet (cepler) |
Sonuç: eğer sınırlarınız kanatçıkları birden fazla yönde zorluyorsa, süreç kararı zaten verilmiştir — hiçbir kalıp bunu üretemez ve işleme (veya ayrı kanatçık bölümlerinin birleştirilmesi) tek yoldur. İşlenmiş bir soğutucunun bir uzlaşma olmaktan çıkıp tüm termal tasarım için olanak sağlayıcı teknoloji haline geldiği yer burasıdır.
Karşılığını Veren Yerde Hassasiyet
Termal arayüz tabanda yaşar ve taban, işlenmiş soğutucuların fiyatlarını haklı çıkardığı yerdir. İşlenmiş bir taban, 100 mm boyunca kabaca 0,05 mm veya daha iyi bir düzlükte tutulabilir — ekstrüde edilmiş bir yüzeyden çok daha sıkı — bu da ince bir gres veya faz değişim katmanının hava boşluklarını köprülemek yerine işini yapmasını sağlar. Delik desenleri, havşalar ve cepler, cihaz ayak izine göre ±0,05 mm veya daha sıkı normal işleme toleranslarıyla konumlandırılır, böylece montaj birimden birime tekrarlanabilir olur.
| Özellik | Tipik işlenmiş kapasite | Termal olarak neden önemli |
|---|---|---|
| Taban düzlüğü | 100 mm'de ≤ 0,05 mm | İnce, eşit TIM katmanı |
| Montaj deliği konumu | ±0,05 mm sınıfı | Tekrarlanabilir sıkıştırma basıncı |
| Cepler ve havşalar | ±0,05 mm sınıfı | Bileşen yuvaları, gömme donanım |
| Taban yüzey kalitesi | Ra 0,8–1,6 µm tipik | Tutarlı temas direnci |
| Kanatçık kalınlığı (freze) | ~0,8 mm ve üzeri | Kalıp sınırları olmadan yoğun diziler |
Sonuç: taban düzlüğündeki veya dalgalılıktaki her 0,05 mm hata, cihazın altında bir hava boşluğu haline gelir ve hava, binadaki en kötü termal arayüz malzemesidir. Çizimde taban düzlüğünü belirtin ve işleme merkezi bunu sağlar; ekstrüzyondaki aynı özellik zaten ayrı bir frezeleme operasyonudur, bu nedenle işlenmiş bir parça olarak bir kez ödemek, iki kez ödemekten genellikle daha ucuzdur.
Maliyet Gerçeği: İşlemenin Kazandığı ve Kaybettiği Yerler
İşlenmiş soğutucular kalıp maliyeti taşımaz, bu da onları düşük hacimde rakipsiz kılar, ancak çıkarılan her kübik milimetre metal ve her dakika iş mili süresi için ödeme yaparlar. Düz kanatçıklı basit bir 100 × 100 × 40 mm alüminyum blok birkaç dakikada işlenebilir; bakırda yoğun bir pim kanatçık dizisi bir saat sürebilir. Planlama rehberi olarak, işlenmiş alüminyum soğutucular, ekstrüzyon kalıbı amorti edilene kadar genellikle eşdeğer ekstrüzyonlardan daha yüksek bir parça başına maliyet bandında yer alır — geçiş noktası, profil karmaşıklığına bağlı olarak genellikle birkaç yüz ila birkaç bin parça arasında bir yerdedir.
| Yol | Takım | Parça başına maliyet eğilimi | En uygun |
|---|---|---|---|
| Ekstrüzyon, stok profil | Yok | Her hacimde en düşük | Standart şekiller |
| Ekstrüzyon, yeni kalıp | 900–2.500$ | ~500 m sonra hızla düşer | Yüksek hacimli özel |
| CNC işlenmiş, alüminyum | Yok | Sabit, makine süresi odaklı | Kısa seriler, karmaşık tabanlar |
| CNC işlenmiş, bakır | Yok | Yüksek (malzeme + süre) | Yüksek akılı yerel yayılım |
| Hibrit: ekstrüde kanatçıklar + işlenmiş taban | Kalıp + işleme | Orta | Hacimde hassas arayüz |
Sonuç: çizim düz, cepli, çok özellikli bir taban gerektirdiğinde, hibriti tam işlemeyle dürüstçe karşılaştırın — işlenmiş tabanlı bir stok ekstrüzyon, hem ucuz kanatçıkları hem de işlenmiş hassasiyeti yakalayabilir. Geçiş noktasının altındaki her şey, herhangi bir bakır parça veya herhangi bir iki yönlü geometri için, katıdan tam CNC işleme pratik cevaptır ve BQUQ'nun CNC ile işlenmiş soğutucular hattında izlediği yol budur — aynı Dongguan fabrikasındaki işleme merkezleri aynı zamanda ekstrüde soğutucuları da keser, böylece süreç önerisi mevcut ekipmandan ziyade çizimi takip eder. Parça dosyasını miktar ve termal gereksinimlerle birlikte sc@bquq.com adresine gönderin, 12 çalışma saati içinde teklif alın; fiyat katmanlarının nasıl oluştuğunu görmek isterseniz soğutucu maliyet faktörleri rehberi matematiği açıklar.
Sıkça Sorulan Sorular
S: CNC işlenmiş bir soğutucuyu ne zaman ekstrüde olana tercih etmeliyim?
C: Birkaç yüz adedin altındaki prototipler ve kısa seriler için (kalıp maliyeti yok), bakır parçalar için, ~0,1 mm altında düzlük gerektiren cepli ve hassas delikli tabanlar için ve ekstrüzyonun üretemeyeceği herhangi bir geometri için — çapraz, radyal veya pim kanatçıklar. Uygun bir profille hacimde, ekstrüzyon fiyatta kazanır.
S: CNC işleme kanatçık geometrisini ne kadar sınırlar?
C: İşlenmiş kanatçıklar ekstrüzyon sınırlarından daha ince olabilir — standart takımlarla kabaca 0,8 mm ve üzeri — ve takımın ulaşabildiği her yönde uzanabilir. Derin dar yuvalar takım uzunluğu ve çapıyla sınırlıdır; genişliğinin yaklaşık 10-15 katından daha derin bir yuva özel takım veya EDM gerektirir.
S: İşlenmiş bir soğutucu ekstrüde olandan termal olarak daha mı iyidir?
C: Otomatik olarak değil — performans kanatçık alanından ve hava akışından gelir, kanatçıkların nasıl yapıldığından değil. İşleme, ekstrüzyonun üretemeyeceği geometriyi (pim kanatçıklar, iki yönlü kanatçıklar) mümkün kıldığında ve taban düzlüğü cihaz ile soğutucu arasındaki arayüzü iyileştirdiğinde termal olarak kazanır.
S: Bakır soğutucular neden genellikle ekstrüde edilmek yerine işlenir?
C: Bakırın ekstrüde edilebilirliği zayıftır — pres kuvvetleri yüksektir, kalıp ömrü kısadır ve profil boyutları sınırlıdır. Çoğu bakır soğutucu plakadan işlenir, sıyrılır veya bakır levhadan şekillendirilir; bu nedenle bakır, iletkenliğinin maliyeti hak ettiği yerlerde görünür.
S: Ekstrüde kanatçık bölümünü işlenmiş bir tabanla birleştirebilir miyim?
C: Evet ve orta hacimde genellikle en akıllı termal değerdir: ekstrüzyon kanatçıkları ucuza üretir, ardından bir işleme geçişi tabanı düzleştirir, delikleri deler ve cepleri keser. İkisi arasındaki bağlantı tasarım sorusudur — lehimleme, epoksi veya mekanik montajın her birinin kendi termal cezası vardır.
İlgili Makaleler
- ısı-emici-maliyet-faktörleri — BQUQ Termal Yönetim mühendislik serisinden daha fazlası.
- ısı-emici-ekstrüzyon-tasarım-rehberi — BQUQ Termal Yönetim mühendislik serisinden daha fazlası.
- ısı-emici-seçim-iş-akışı — BQUQ Termal Yönetim mühendislik serisinden daha fazlası.
İlgili Kaynaklar
- BQUQ Hakkında: tek çatı altında dört üretim hattı işleten, Dongguan'da ISO9001 sertifikalı bir kaynak fabrikası.
- Soğutucular ve termal parçalar: termal hattan ekstrüde, CNC işlenmiş ve damgalanmış seçenekler — ekstrüde soğutucular, CNC işlenmiş soğutucular, damgalanmış soğutucular.
- Sektör trendleri: alıcılar için üretim, malzeme piyasası ve tedarik analizi.
- Teknik makaleler: mühendislik rehberleri ve süreç karşılaştırmaları — bu makalenin geldiği yerden daha fazlası.
- SSS merkezi: CNC, damgalama, yaylar ve soğutucular hakkında hızlı cevaplar.
- Vaka çalışmaları: tasarlayıp teslim ettiğimiz projelerden gerçek parçalar ve gerçek rakamlar.
- İletişim: çiziminizi gönderin ve 12 çalışma saati içinde teklif alın.
BQUQ Mühendislik Ekibi tarafından yazılmıştır. BQUQ, Dongguan, Çin'de tek çatı altında CNC işleme, metal damgalama, özel yaylar, soğutucu ve pens hatlarını işleten ISO9001 sertifikalı bir kaynak fabrikasıdır. Çizimleri sc@bquq.com adresine veya WhatsApp +86 13713157787 numarasına gönderin, 12 çalışma saati içinde teklif alın. www.bquq.com


