
Bir soğutucuyu 8 adımda seçin: watt ve ortam sıcaklığından yayınlanmış bir parça numarasına, karar tablolarıyla. BQUQ (ISO9001, Dongguan) 12 saat içinde teklif verir.
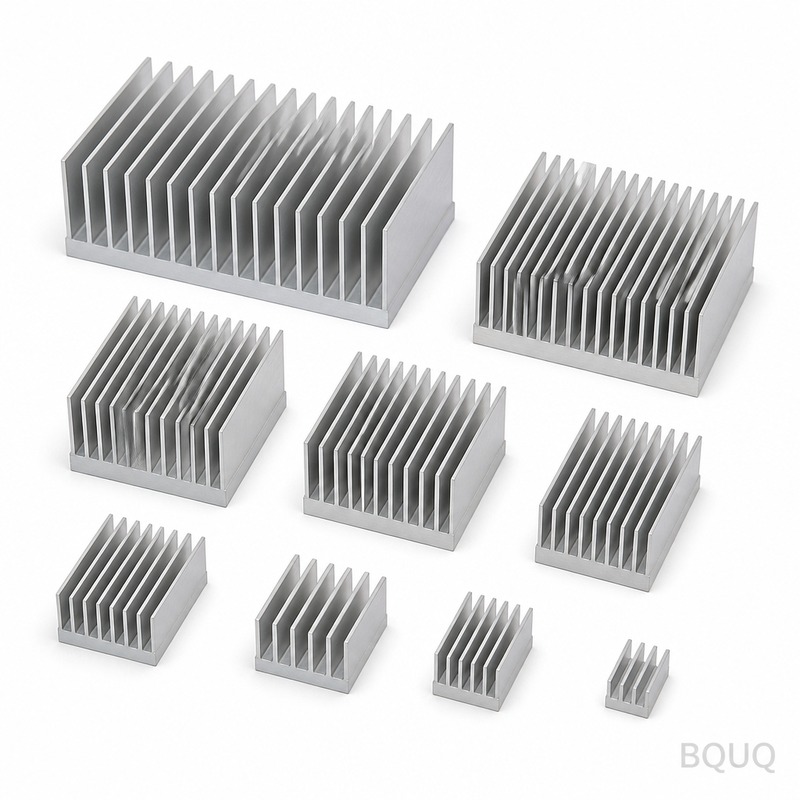
Soğutucu Seçimi 8 Adımda: Watt'tan Parça Numarasına
Soğutucu seçmek, watt ile başlayıp parça numarasıyla biten sekiz adımlı bir hunidir: harcanan gücü tanımlayın, sıcaklık limitlerini belirleyin, gerekli direnci hesaplayın, soğutma modunu seçin, üretim sürecini seçin, geometriyi boyutlandırın, ölçümle doğrulayın ve muayene verileriyle yayınlayın. Birinci adımı atlamak — gerçekte gücü bilmek — soğutucuların diğer tüm nedenlerden daha fazla yanlış olmasının nedenidir.
Mühendisler genellikle doğrudan kataloğa atlar ve muhafazaya uyan şık bir kanat deseni ararlar. Bu yalnızca termal bütçe zaten yapılmışsa işe yarar. Bu iş akışı önce bütçeyi zorunlu kılar, ardından bunu ekstrüde, CNC işlemeli ve damgalanmış imalat gerçeğine uyarlar ve son olarak bir tahmini yayınlanmış bir parçaya dönüştüren doğrulamayla bitirir.
Adım 1–2: Gücü ve Sıcaklıkları Belirleyin
Adım 1, ölçülen veya simüle edilen en kötü durum harcamasıdır — veri sayfasındaki tipik değer veya pazarlama watt değeri değil. Ürün ölçülmediyse, önce prototipi oluşturun veya satıcının maksimum sürekli değerini artı marj kullanın; TDP ve ölçülen güç kılavuzumuz, nominal değerlerin gerçek parçaları ne kadar kötü eksik gösterdiğini ortaya koyuyor. Adım 2 üç sıcaklığı sabitler: bileşen veri sayfasındaki maksimum bağlantı veya kasa sıcaklığı, ürünün tüm ömrü boyunca en kötü durum ortam sıcaklığı (güneş ışığı, rakım ve komşu ekipman dahil) ve güvenilirlik marjlarını koruyan hedef sıcaklık artışı.
| Girdi | Nereden gelir | Yaygın hata |
|---|---|---|
| Harcanan güç (W) | Ölçüm veya en kötü durum simülasyonu | Tipik yerine maksimum sürekli değeri kullanmak |
| Maks. kasa/bağlantı sıcaklığı | Bileşen veri sayfası | Yüksek ortam sıcaklığında değer düşürmeyi (derating) göz ardı etmek |
| En kötü durum ortam sıcaklığı | Ürün şartnamesi + saha koşulları | Dış mekan ürünü için 25 °C laboratuvar havası kullanmak |
| İzin verilen sıcaklık artışı | Güvenilirlik hedefi | TIM veya toz eskimesi için marj bırakmamak |
Sonuç: dört girdiden herhangi biri bir tahminse, bunu etiketleyin ve hassasiyet varmış gibi davranmak yerine o adımda marj ekleyin. Tahmini 10 W ve gerçek 18 W üzerine kurulu bir bütçe, elektronik tabloda değil tezgah üzerinde başarısız olur.
Adım 3–4: Gerekli Direnç ve Soğutma Modu
Adım 3 bütçeyi hesaplar: gerekli soğutucu-hava direnci, (Tkasa,maks − Tortam,maks) / P eksi arayüz direncine eşittir. Bu adım için hesaplanmış sayılar soğutucu boyutlandırma hesaplaması bölümümüzde yer alır. Adım 4 soğutma moduna karar verir: doğal konveksiyon, zorlanmış hava veya sıvı. Mod, tüm geometri ailesini belirler ve seçim tercihe değil, güç yoğunluğuna ve muhafazaya göre yapılır.
| Soğutma modu | Tipik konvektif katsayı | Güç aralığı (tipik) | Ürün örnekleri |
|---|---|---|---|
| Doğal konveksiyon | 5–14 W/m²·K (radyasyonla) | Büyük soğutucularla ~30–60 W'a kadar | LED sürücüler, amplifikatörler, pasif güç kaynakları |
| Zorlanmış hava, eksenel fan | 15–60 W/m²·K | 30 W ile birkaç yüz W arası | Bilgisayarlar, endüstriyel sürücüler |
| Zorlanmış hava, kanallı/üfleyicili | 40–150 W/m²·K | Yüksek yoğunluk, kompakt | Sunucular, telekom, IGBT istifleri |
| Sıvı soğutma plakası | 1.000–10.000 W/m²·K (akışkana) | Çok yüksek akı | EV invertörleri, lazer diyotlar, HPC |
Sonuç: modu erken seçmek boşa iş yapılmasını önler — gerçek ürün bir fan veya soğutma plakası gerektirirken kimse doğal konveksiyonlu bir soğutucu için kanat aralığı seçmemelidir. Muhafaza pasif çözüme uyamadığında, kahramanca bir kanat geometrisi tasarlamadan önce zorlanmış havaya geçin.
Adım 5–6: Üretim Süreci ve Geometri
Adım 5, miktarı ve geometriyi bir üretim sürecine eşler. Birden fazla üretim hattına sahip bir fabrikanın değerini gösterdiği yer burasıdır, çünkü süreç kararı hem maliyeti hem de ulaşılabilir geometriyi değiştirir. Adım 6 daha sonra gerçek kanat dizisini — aralık, yükseklik, kalınlık, taban kalınlığı — sürece özgü limitleri kullanarak direnç hedefine göre boyutlandırır.
| Durum | Olası en iyi süreç | Neden |
|---|---|---|
| Standart profil uyuyor, her miktar | Ekstrüde, boyda kesilmiş | En düşük maliyet, profil mevcutsa takım maliyeti yok |
| Özel profil, yılda 500+ adet | Yeni kalıpla ekstrüzyon | Kalıp maliyeti amorti edilir; en iyi birim maliyet |
| Küçük miktar veya karmaşık taban özellikleri | Katıdan CNC işleme | Kalıp maliyeti yok, sıkı taban düzlüğü ve cepler |
| Çok yüksek hacim, ince kanatlar | Damgalanmış veya katlanmış kanat | 100 bin+ adette sac metal ekonomisi |
| Aşırı yoğunluk veya sıra dışı şekil | Yapıştırılmış/sıyrılmış kanat | Ekstrüzyonun üretemeyeceği geometri |
Sonuç: miktar, sürece performanstan daha çok karar verdirir. 50 parçalık özel bir profil pahalıdır çünkü kalıp 50 parçaya amorti edilir; aynı profil 5.000 parçada tahtadaki en ucuz seçenek olabilir. Mevcut profil olmadan birkaç yüz parçanın altındaki seriler için katıdan işleme genellikle pratik yoldur — ayrıntılar CNC işlemeli soğutucular kılavuzumuzda ve ekstrüde soğutucular ile damgalanmış soğutucular sayfalarımızdaki süreç seçeneklerinde yer alır.
Adım 7: Ölçümle Doğrulayın
Seçilen her soğutucu, yayınlanmadan önce bir ölçümü hak eder. Cihazı üretim arayüz malzemesiyle monte edin, en kötü durum ortamında en kötü durum gücünde çalıştırın ve ölçülen kasa sıcaklığını bütçeyle karşılaştırın. Termokupl yerleşimi ve test disiplini önemlidir; soğutucu termal testi kılavuzumuz, testlerin gerçekte nasıl yürütüldüğünü, okuduğunuz sayının gerçek sayı olması için kapsar. Ölçülen direnç hedefin ~%10 içindeyse yayınlayın; kaçırıyorsa, boyutlandırma makalesindeki değer düşürme tablosu hangi varsayımı önce gözden geçirmeniz gerektiğini söyler.
Adım 8: Muayene Verileriyle Yayınlayın
Parça numarası yalnızca çizim, süreç ve doğrulama uyumlu olduğunda yayınlanır. Bu, seçtiğiniz arayüz malzemesi için toleranslandırılmış taban düzlüğü ve montaj özelliklerine sahip bir çizim, bu özellikleri koruyabilen bir süreç ve partiyle birlikte muayene verileri gönderen bir tedarikçi anlamına gelir. BQUQ'da yayın paketi basittir: ISO9001 kontrollü çizim incelemesi, baskıdaki toleranslara göre işleme ve her partiyle birlikte boyutsal muayene raporları — böylece numunede onayladığınız parça, üretimde tekrarlanan parçadır. Çizimi watt, sıcaklık, hava akışı ve muhafaza ile birlikte sc@bquq.com adresine gönderin; teklif 12 çalışma saati içinde geri döner — bu iş akışını yönlendiren bilgilerin aynısı, bir fabrikanın soğutucuyu ilk seferde doğru boyutlandırması ve fiyatlandırması için gereken tek şeydir.
Sıkça Sorulan Sorular
S: Soğutucu seçmeden önce bilinmesi gereken ilk şey nedir?
C: En kötü durumda gerçek harcanan güç, ölçülmüş veya ihtiyatlı bir şekilde simüle edilmiş. Diğer her şey — gerekli direnç, kanat alanı, süreç seçimi — güç, ortam sıcaklığı ve bileşenin maksimum sıcaklığından gelir. Soğutucular bir termal bütçeden geriye doğru seçilir, asla bir ayak izinden ileriye doğru değil.
S: Ekstrüde ve CNC işlemeli soğutucu arasında nasıl karar veririm?
C: Mevcut bir profil uyduğunda veya hacim yeni bir kalıbı haklı çıkardığında (kabaca yılda 500+ parça) ekstrüzyon kazanır; CNC işleme küçük miktarlar, sıkı taban düzlüğü, cepler, montaj bossları veya hiçbir kalıbın üretemeyeceği şekiller için kazanır. Kararı tercih değil, miktar ve geometri özellikleri belirler.
S: Ürünün fanı yoksa hangi hava akışı için tasarım yapmalıyım?
C: Sıfır. Soğutucunun doğal konveksiyon değerini kullanın ve sınır tabakalarının birleşmemesi için kanatları 6–10 mm aralıklı yerleştirin. Pasif bir soğutucuyu asla zorlanmış hava katalog değerlerinden seçmeyin — durgun hava direnci iki ila üç kat daha yüksek olabilir.
S: Yayınlanmış bir tasarım ne kadar termal marj taşımalıdır?
C: Tipik olarak güçte %15–30, ayrıca geçerli olduğunda rakım, yönelim ve muhafaza tıkanıklığı için açık değer düşürme. Marj, takımdan önce ucuz ve sonra pahalıdır, bu nedenle yayın incelemesi kanat sayısını kontrol etmeden önce marj satırını kontrol etmelidir.
S: Üretim soğutucu siparişiyle birlikte hangi belgeler gelmelidir?
C: Toleranslı montaj özellikleri ve taban düzlüğü olan bir çizim, malzeme/alaşım şartnamesi, yüzey işlem şartnamesi ve parti boyutsal muayene raporları. Özel tasarımlar için, performansın yayın kanıtının bir parçası olması, bir varsayım olmaması için numune termal test kaydını ekleyin.
İlgili Makaleler
- heat-sink-sizing-calculation — BQUQ Termal Yönetim mühendislik serisinden daha fazlası.
- heat-sink-thermal-testing — BQUQ Termal Yönetim mühendislik serisinden daha fazlası.
- heat-sink-cost-factors — BQUQ Termal Yönetim mühendislik serisinden daha fazlası.
İlgili Kaynaklar
- BQUQ Hakkında: Dongguan'da tek çatı altında dört üretim hattı işleten ISO9001 sertifikalı kaynak fabrika.
- Soğutucular ve termal parçalar: termal hattan ekstrüde, CNC işlemeli ve damgalanmış seçenekler — ekstrüde soğutucular, CNC işlemeli soğutucular, damgalanmış soğutucular.
- Sektör trendleri: alıcılar için üretim, malzeme piyasası ve tedarik analizi.
- Teknik makaleler: mühendislik kılavuzları ve süreç karşılaştırmaları — bu makalenin geldiği yerden daha fazlası.
- SSS merkezi: CNC, damgalama, yaylar ve soğutucular hakkında hızlı yanıtlar.
- Vaka çalışmaları: mühendisliğini yaptığımız ve teslim ettiğimiz projelerden gerçek parçalar ve gerçek sayılar.
- İletişim: çiziminizi gönderin ve 12 çalışma saati içinde teklif alın.
BQUQ Mühendislik Ekibi tarafından yazılmıştır. BQUQ, Çin'in Dongguan kentinde tek çatı altında CNC işleme, metal damgalama, özel yaylar, soğutucu ve pens hatlarını işleten ISO9001 sertifikalı bir kaynak fabrikadır. 12 çalışma saati içinde teklif almak için çizimleri sc@bquq.com adresine veya WhatsApp +86 13713157787 numarasına gönderin. www.bquq.com


