
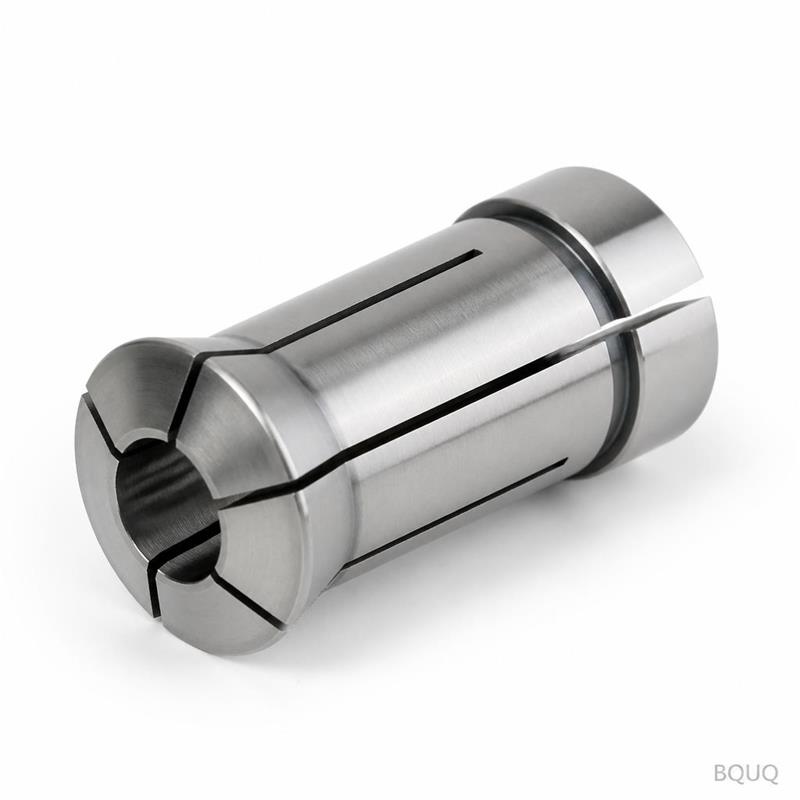
Frezeleme İçin Pens Mandrenleri: Yanal Yük Altında Rijitlik
Kısa cevap: Bir pens mandreni, bir freze takımını yalnızca üç şey aynı hizaya geldiğinde rijit bir şekilde tutar — sap üzerinde tam 2/3 delik kavrama uzunluğu, doğru somun torku ve yuvarlak ve temiz bir pens. Yanal yük altında, 60 mm mastar uzunluğunda 20 mm saplı bir ER32 mandren, 1 kN radyal kuvvette tipik olarak 10-25 µm sapar ve bu sapma kabaca çıkıntının küpüyle büyür. Aynı takımı 90 mm'ye çıkarın, sapma üç katına çıkabilir. Alıcılar sadece "ER32" değil, TIR (hassas sınıf için tipik 0.005-0.010 mm), somun torku ve kavrama uzunluğu belirtmelidir. BQUQ bu mandrenleri tek bir ISO9001 Dongguan fabrikasında işler ve taşlar ve 12 iş saatinde teklif verir.
Yanal yük neden önce sorulacak yanlış sorudur
Frezeleme delme değildir. Bir matkap çoğunlukla kendi ekseni boyunca iter, bu nedenle pensin işi büyük ölçüde eksenel kavramadır. Bir freze takımı, her diş geçişinde yön değiştiren bir radyal kesme kuvveti görür ve bu kuvvet tüm yığın üzerinde bir eğilme momenti olarak etki eder: takım sapı, pens, somun, mandren gövdesi, iş mili koniği.
Mühendislerin "yanal yük" ile kastettiği bu eğilme momentidir. Pensleri kırmaz. Montajı büker ve bükülme şu şekilde ortaya çıkar:
- Kesme kenarında takım sapması — boyutsal hatanın ve tırlama (chatter) baskın kaynağı.
- Sap ve pens deliği arasında mikro kayma — çekilme ve kademeli TIR kaymasının kaynağı.
- Düzensiz diş yükü — bir kanal diğerlerinden daha fazla keser, bu da takımı daha hızlı aşındırır ve yüzey kalitesini kötüleştirir.
Yani faydalı soru "bir pens mandreni yanal yük alabilir mi?" değildir. "Bu spesifik mandren montajı ne kadar sapar ve yükün ne kadarı iş mili yüzü yerine pens deliğine ulaşır?" sorusudur.
Rijitliği gerçekte kontrol eden geometri
Kavrama uzunluğu: 2/3 kuralı
Bir pens, deliği boyunca kavrar. Takım sapı pensin yalnızca ön üçte birine girerse, pensin arka kısmı hiçbir şeye temas etmeden içe doğru çöker, pens somun içinde eğilir ve montaj hem eşmerkezliliği hem de sertliği kaybeder.
Çoğu atölyede geçerli kural: sapı, pens deliğinin en az üçte ikisini kaplayacak şekilde yerleştirin ve asla sap çapından daha kısa olmasın. Bir ER32 pensi için (toplam 46 mm, kullanılabilir delik yaklaşık 40 mm), 20 mm'lik bir sap 26-30 mm derinliğe oturmalıdır.
| Pens boyutu | Nominal delik aralığı | Tipik kullanılabilir kavrama | 12 mm sap için minimum kavrama |
|---|---|---|---|
| ER16 | 1-10 mm | ~24 mm | 12-16 mm |
| ER20 | 1-13 mm | ~30 mm | 12-16 mm |
| ER25 | 1-16 mm | ~34 mm | 14-18 mm |
| ER32 | 2-20 mm | ~40 mm | 16-22 mm |
| ER40 | 3-26 mm | ~46 mm | 18-26 mm |
Rakamlar standart DIN 6499 pensler için tipiktir; spesifik tedarikçi çizimine göre doğrulayın.
Çıkıntı: kübik ceza
Bir konsol kirişin sapması, desteklenmeyen uzunluğun küpüyle ölçeklenir. 50 mm'den 75 mm mastar uzunluğuna çıkmak, 1.5× uzunluk artışı ve aynı kuvvet için teorik olarak 3.4× sapma artışıdır. Bu nedenle kısa bir pens mandreni genellikle daha uzun, nominal olarak "daha sert" bir tutucudan daha iyi performans gösterir.
Pratik sonuç: iş parçasını ve fikstürü temizleyen en kısa mandreni seçin. Derine ulaşmanız gerekiyorsa, erişim için rijitlikten feragat ettiğinizi kabul edin ve radyal kesme derinliğini buna göre azaltın.
Somun tipi ve yatak
Somun iki iş yapar: pensi mandrenin 16° koniğine iter ve bunu pensi bükmeden yapmalıdır. Düz bir somun pens yüzüne sürtünür ve sıkılırken onu hafifçe döndürebilir. Rulmanlı bir somun (iğneli veya bilyeli) dönmeyi sıkıştırmadan ayırır, böylece aynı el torku daha yüksek ve daha tutarlı sıkıştırma kuvveti üretir.
| Somun tipi | Eşit torkta sıkıştırma kuvveti | TIR tutarlılığı | En iyi kullanım |
|---|---|---|---|
| Düz somun | Temel | Orta | Hafif bitirme, düşük hacim |
| Bilyeli rulmanlı somun | ~1.3-1.6× temel | İyi | Genel frezeleme |
| İğneli rulmanlı somun | ~1.5-1.8× temel | Çok iyi | Ağır kaba işleme, yüksek RPM |
Çarpanlar tipik tedarikçi verilerinden gösterge aralıklarıdır, garanti edilen değerler değildir.
Bir frezeleme kesiminde TIR size gerçekte neye mal olur
Toplam gösterilen salgı (TIR), mandren konik hatası, pens hatası, somun oturma hatası ve sap hatasının toplamıdır. Pens yüzünde 0.010 mm TIR, çıkıntı eklendiğinde takım ucunda 0.020-0.030 mm'ye çıkabilir.
Frezelemede salgı, bir kanalın işin çoğunu yaptığı anlamına gelir. 4 kanallı bir takım ve 0.020 mm salgı ile yüksek kanal, ortalama talaş yükünden %40-60 daha fazla taşıyabilir. O kanal önce kırılır, önce ısınır ve tüm takım için aşınma sınırını belirler.
Bunu ölçme ve kontrol etme hakkında daha derin bir inceleme için, pens TIR'ı nasıl ölçülür ve kontrol edilir kılavuzumuza bakın.
Sıkıştırma basıncı: ne kadarı yeterli ve ne zaman çok fazla
Daha fazla tork otomatik olarak daha iyi değildir. Bir pensi elastik aralığının ötesinde aşırı sıkmak, deliği kalıcı olarak çan ağzı yapar, bundan sonra doğru torkta bile bir daha eşit kavramaz. Yetersiz sıkma, alternatif yanal yük altında sapın kaymasına izin verir.
ER pensler için pratik bir yaklaşım:
1. Pens deliğini, mandren koniğini ve somun dişlerini temizleyin. Konikte tek bir talaş 0.01 mm TIR ekleyebilir.
2. Pensi önce somuna oturtun, sonra mandrene vidalayın — yüklü bir pensi asla koniğe bastırmayın.
3. Tutucu üreticisinin belirttiği torka bir tork anahtarıyla sıkın, hisle değil.
4. İlk 30 dakikalık kesimden sonra tekrar kontrol edin; yeni montajlar genellikle oturur.
Bunun mekaniğini pens sıkıştırma basıncının doğruluğu ve takım ömrünü nasıl etkilediği yazımızda ele alıyoruz.
Mandren tasarımını frezeleme işine uydurma
Mandren gövdesinin kendisi önemlidir. Konikteki et kalınlığı, 16° açının doğruluğu, konik yüzeyin sertliği ve somun dişinin eşmerkezliliği nihai sonuca katkıda bulunur. Isıl işlemden sonra taşlanan bir mandren, geometrisini öncesinde taşlanandan çok daha uzun süre korur.
Bu değişkenlerin tam bir dökümü için, pens mandreni tasarımı: konik, somun ve gövde geometrisi bölümüne bakın.
| Frezeleme işlemi | Önerilen tutucu | Kavrama uzunluğu | Tipik TIR hedefi |
|---|---|---|---|
| Bitirme, küçük parmak frezeler | ER16 / ER20 pens mandreni | ≥2/3 delik | 0.005-0.010 mm |
| Genel amaçlı frezeleme | ER32 pens mandreni | ≥2/3 delik | 0.008-0.015 mm |
| Ağır kaba işleme | ER40 veya TG100 pens mandreni | ≥2/3 delik | 0.010-0.020 mm |
| Derin erişim | Uzatılmış pens mandreni, azaltılmış kesme derinliği | ≥2/3 delik | 0.015-0.025 mm |
| Yüksek hacimli üretim | Hızlı değiştirilebilir pens mandreni | ≥2/3 delik | 0.005-0.010 mm |
TIR hedefleri hassas sınıf tutucular için tipik değerlerdir; genel amaçlı sınıflar daha gevşek olabilir.
Pens mandreni ne zaman yanlış seçimdir
Pens mandrenleri mükemmel genel amaçlıdır, ancak her zaman rijit cevap değildir:
- Kısa çıkıntı ile çok yüksek radyal yük — bir shrink-fit veya hidrolik tutucu genellikle sertlik ve TIR'da kazanır.
- Düz yüzeyli veya weldon uçlu takım sapları — bir pens yuvarlak bir sapı kavrar; yan kilitlemeli bir tutucu düz yüzey için tasarlanmıştır.
- Yüksek hacimde tekrarlanan takım değişimleri — hızlı değiştirme sistemleri kurulum hatasını azaltır, ancak her biri kontrol edilmesi gereken arayüzler ekler.
Ancak çoğu iş atölyesi ve orta hacimli üretim için, doğru kavrama uzunluğu ve torka sahip iyi yapılmış bir ER veya TG pens mandreni, maliyet, doğruluk ve esnekliğin en iyi dengesidir.
Satın alırken ne belirtmelisiniz
Pens mandrenleri veya içlerine giden pensleri tedarik ediyorsanız, bunları çizime veya sipariş emrine koyun:
- Pens serisi ve delik boyutu, tolerans sınıfı ile.
- Gövde konik doğruluğu ve ısıl işlem sonrası taşlama gereksinimi.
- Somun tipi (düz, bilyeli rulmanlı, iğneli rulmanlı) ve nominal tork.
- Yüzden belirtilen bir mesafede ölçülen TIR sınırı.
- Gövde ve pensin malzemesi ve sertliği.
- Uygulama kabaca 15.000 RPM'yi aşarsa balans sınıfı.
BQUQ, tek bir Dongguan fabrikasında dört üretim hattında pens mandrenleri ve eşleşen pensler üretir; CNC işleme ±0.005 mm'de tutulur ve ISO9001 kalite kontrolü uygulanır. MOQ esnektir, bu da hacme bağlı kalmadan önce yeni bir tutucuyu doğruluyorsanız önemlidir. En sık çalıştığımız boyutlar için takım tutucu pens mandreni aralığına ve otomatik torna pens serisine göz atın.
Sıkça Sorulan Sorular
S: Ağır frezeleme için ER pens mandreni kullanabilir miyim?
C: Evet, sınırlar dahilinde. Tam kavrama uzunluğuna sahip bir ER32 veya ER40 mandren, nominal torkta bir rulmanlı somun ve kısa çıkıntı, çelik ve alüminyumda çoğu kaba işlemeyi halleder. Kısıt genellikle kavrama değil sapmadır. Uzun erişimde maksimum rijitliğe ihtiyacınız varsa, bir shrink-fit veya hidrolik tutucu bir pensden daha iyi performans gösterir. Genel frezeleme için, doğru kurulmuş bir pens mandreni tamamen yeterlidir.
S: Bir frezeleme pens mandreni için ne kadar salgı kabul edilebilir?
C: Bitirme işleri için, pens yüzünde 0.005-0.010 mm TIR hedefleyin. Genel frezeleme için, 0.010-0.015 mm çalışılabilir. Kabaca 0.020 mm'nin üzerinde, bir kanal orantısız bir talaş yükü taşımaya başlar, bu da takım ömrünü kısaltır ve yüzey kalitesini bozar. Her zaman sadece pensde değil, takım ucunda ölçün, çünkü çıkıntı salgıyı büyütür.
S: Frezeleme sırasında takımım neden pensden çekiliyor?
C: Çekilme neredeyse her zaman yetersiz kavrama uzunluğundan veya yetersiz sıkıştırma kuvvetinden kaynaklanır. Sap pensin yalnızca ön üçte birine oturursa, arka delik ona asla temas etmez. Bunu hisle sıkılan düz bir somunla birleştirin, alternatif yanal yük takımı dışarı doğru yürütür. Deliği temizleyin, üçte iki derinliğe yerleştirin ve somunu tutucu üreticisinin değerine kadar sıkın.
S: Rulmanlı bir somun gerçekten frezeleme rijitliğini artırır mı?
C: Sıkıştırma tutarlılığını artırır, bu da rijitliği destekler. Rulmanlı bir somun, sıkma torkunuzun daha fazlasını pens yüzüne karşı sürtünme yerine eksenel sıkıştırma kuvvetine dönüştürür, tipik olarak aynı el çabasıyla 1.3-1.8× daha fazla. Bu, yetersiz sıkıştırma olasılığının ve sıkma sırasında pensi bükme olasılığının daha az olduğu anlamına gelir. Mandren gövdesi ve konik hala rijitlik tavanını belirler.
S: Frezeleme pensleri ne sıklıkla değiştirilmelidir?
C: TIR hedefinizin ötesine kaydığında, delik çizik veya çan ağzı gösterdiğinde veya pens bilinen iyi bir sapı artık eşit kavramadığında değiştirin. Karma üretimde, birçok atölye pensleri üç ayda bir kontrol eder ve kaba işleme için kullanılanları daha sık emekliye ayırır. Pensler sarf malzemesidir; aşınmış bir pens, görünür şekilde arızalanmadan çok önce takım ömrünüze ve hurdaya sessizce mal olur.
İlgili Kaynaklar
- BQUQ ve Dongguan üretim ayak izimiz hakkında: /about/
- Pens mandrenleri, takım tutucular ve güç mandrenleri: /tool-holder-collet-chucks/
- Swiss tipi ve kam makineleri için otomatik torna pens serisi: /auto-lathe-collets/
- Güç mandrenleri ve Swiss tipi iş tutma: /power-chucks-swiss/
- Hassas üretimde sektör trendleri: /industry-dynamics/
- Teknik makaleler ve mühendislik kılavuzları: /bquq-blog/
- Sıkça sorulan sorular: /faq/
- Vaka çalışmaları: /case/
- Mühendislik ekibiyle iletişime geçin: /contact/
BQUQ Mühendislik Ekibi tarafından yazılmıştır. BQUQ (Dongguan), tek bir ISO9001 fabrikasında CNC işleme (±0.005 mm), metal damgalama, özel yaylar ve soğutucu üretimi yürütür. Dongguan, Çin'den doğrudan kaynak — 12 saat içinde teklif: sc@bquq.com | WhatsApp +86 13713157787 | www.bquq.com


