VFD İnverter Ekstrüzyon Soğutucu, CNC İşlenmiş Montaj Tabanlı: 6063-T5, 1.0mm Kanatçık, 0.05mm Düzlük, Ayda 8K-30K Adet
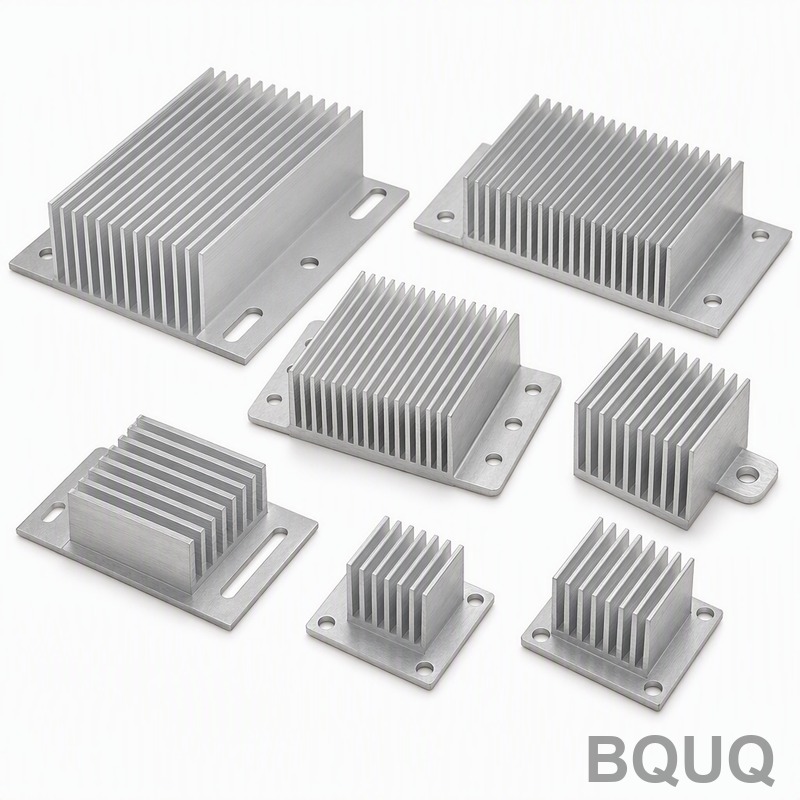
Bir değişken frekans sürücüsü için güç katı soğutucusu basit bir ekstrüzyon gibi görünür, ancak çoğu projenin tam da bu noktada ters gittiği yerdir. Ekstrüzyon parçanın yalnızca yarısıdır: IGBT montaj yüzeyi milimetrenin yüzde biri hassasiyetinde düz işlenmelidir, fan montaj delikleri binlerce ünite boyunca hizalanmalıdır ve tüm bunlar ayda 8.000 ila 30.000 adet arasındaki hacimlerde ay ay tekrarlanmalıdır. Tek başına ekstrüzyon bunu sağlayamaz; bu vaka iki süreçli bir iş akışının bunu nasıl çözdüğünü gösterir.
Proje Arka Planı ve Zorluklar
Müşteri, Güney Çin'de bir değişken frekans sürücüsü üreticisidir. Sürücü ürün hattı, alüminyum bir soğutucuyu hem termal yol hem de güç bölümünün yapısal tabanı olarak kullanır: IGBT modülleri doğrudan işlenmiş taban yüzeyine cıvatalanır, soğutma fanları kanatçık tarafındaki bir delik desenine cıvatalanır ve tüm montaj aynı parça üzerindeki özellikler aracılığıyla sürücü muhafazasına monte edilir. Tek bileşen, üç işlev ve üretim hızlarında yeniden işleme için hiç yer yok.
Bize gelmeden önce, ekstrüzyonu bir tedarikçiden alıp işleme için ikinci bir atölyeye gönderiyorlardı. Bu düzen üç tekrarlayan sorun yaratıyordu. Birincisi, IGBT montaj yüzeyi düzlüğü partiler arasında sapıyordu - 0.05mm gereksinimlerinin üzerindeki herhangi bir değer, termal arayüz malzemesi boşlukları, sıcak noktalar ve göze alamayacakları saha arızaları anlamına geliyordu. İkincisi, konum için ±0.1mm toleranslı fan montaj delikleri bazen fan braketiyle hizalanmıyor ve montaj hattında manuel yeniden işleme zorluyordu. Üçüncüsü, iki tedarikçiyi yönetmek lojistik zincirini ikiye katlıyordu: her taşıma partisi açıkta kalan kanatçıklarda yüzey hasarı için bir fırsattı ve herhangi bir kalite anlaşmazlığının açıkça düşeceği bir yer yoktu.
Teknik zorluk gerçektir ve açıkça belirtilmeye değer. 1.0mm kanatçıklı bir 6063-T5 profil, uzun ve esnek bir parçadır - agresif sıkıştırmaya eğilip bükülmeden dayanamaz. Parça ekstrüzyon ve taşımadan dolayı gerilim altındayken tabanı düz işlemek, makinede ölçtüğünüz düzlüğün parça serbest bırakıldığında kaybolması anlamına gelir. Müşteri, hem ekstrüzyon tarafını hem de işleme tarafını anlayan ve ayda 30.000 adede kadar 0.05mm düzlüğü tekrarlanabilir şekilde tutabilen bir tedarikçiye ihtiyaç duyuyordu.
BQUQ Süreç Çözümü
Yanıtımız tek kaynaklı, iki süreçli bir iş akışıydı: özel tasarlanmış ekstrüzyon doğrudan özel bir CNC yüzey işleme operasyonuna besleniyor ve gerilim yönetimi sonunda denetlenmek yerine sıralamanın içine tasarlanıyordu.
Ekstrüzyon Tasarımı ve Kalıp Kontrolü
Profil öncelikle termal gereksinim etrafında tasarlandı: 1.0mm kanatçık kalınlığı, müşterinin fan düzeninden gelen hava akışı için optimize edilmiş kanatçık aralığı ve IGBT yüzeyini işlemenin yapıyı zayıflatmayacağı kadar kalın bir masif taban kesiti. Ekstrüzyon, denetlediğimiz kalifiye ortak hatlarında planlanır; kalıp bakımı sabit bir programla yapılır, böylece kanatçık kalınlığı ve düzlüğü aylık hacim boyunca tutarlı kalır. Kütükler baştan sona 6063-T5'tir; ekstrüzyon kabiliyeti, termal iletkenlik ve siyah anodizasyona tepki verme şekli nedeniyle seçilmiştir. Ekstrüzyondan sonra her profil düzleştirmeden geçer ve işleme referans özellikleri korunarak boya kesilir - böylece CNC aşaması parti parti tutarlı bir girdi alır.
IGBT Montaj Tabanının ve Fan Deliklerinin CNC İşlenmesi
İşleme, bu parça ailesi için özel olarak kurulmuş CNC işleme merkezlerinde planlanır. İş parçası bağlama kritik karardır: uzun esnek ekstrüzyonlar, profili noktasal yüklemeden destekleyen uyumlu bir arayüz aracılığıyla kanatçık uçlarından sıkıştırılır ve IGBT yüzeyi bölge başına tek bir yüzey işleme geçişinde işlenir. Profil tutarlı referanslarla geldiği için, yüzey işleme operasyonu kontrollü, küçük miktarda talaş kaldırır - tamamen işlenmiş bir yüzeyi garanti etmeye yetecek kadar, sıkıştırma çözüldükten sonra gerilim yeniden dağılımının yüzeyi düzlükten çıkarmayacağı kadar küçük.
IGBT montaj yüzeyi 0.05mm düzlükte tutulur; her ilk numune için granit yüzey plakası üzerinde düzlük kontrolü ile doğrulanır ve parti başına numune alınır. Fan montaj delikleri aynı kurulumda delinir ve pahlanır; müşterinin fan braketi çizimine göre delik konumunda ±0.1mm tutulur - her iki özellik grubu için tek kurulum, aralarında yeniden sıkıştırma hatası olmadığı anlamına gelir. Muhafaza montaj özellikleri aynı çevrimde bitirilir, böylece parça makineden anodizasyona eksiksiz bir bileşen olarak gider.
Siyah Anodizasyon ve Nihai Koruma
İşlemeden sonra parçalar siyah anodize edilir. Anodik katman, IGBT yüzeyinde kontrollü bir büyüme ekler; bu, müşteri termal temas için bir yüzey bitişi belirttiğinde önemlidir - bu nedenle işleme payı, nihai bitişi anodizasyondan önce değil sonra spesifikasyon içinde bırakacak şekilde ayarlandı. Siyah anodizasyon ayrıca kanatçık alanına, radyan ısı atımını iyileştiren ve sürücünün iç estetiğiyle uyumlu yüksek emisyonlu bir yüzey kazandırır. İşlenmiş eşleşme yüzeyleri anodizasyon sırasında müşterinin çizimine göre korunur ve parçalar 1.0mm kanatçıkların hasarsız ulaşması için bölmeli tepsilerde kanatçık ucu önce olacak şekilde paketlenir.
Önemli Spesifikasyonlar
| Öğe | Spesifikasyon |
|---|---|
| Malzeme | 6063-T5 alüminyum ekstrüzyon |
| Kanatçık kalınlığı | 1.0mm ekstrüde kanatçıklar, cebri hava soğutma için optimize edilmiş aralık |
| IGBT montaj yüzeyi | CNC işlenmiş, düzlük 0.05mm, termal temas için çizime göre yüzey bitişi |
| Fan montaj delikleri | Konum toleransı ±0.1mm, taban yüzeyi ile aynı kurulumda delinmiş ve pahlanmış |
| Yüzey bitişi | Siyah anodize, işlenmiş yüzeyler çizime göre korunmuş |
| Hacim | Aylık 8.000-30.000 adet, yuvarlanan programlarla |
| Muayene | Granit plaka üzerinde düzlük kontrolü, CMM numuneleme ile delik konumu, ilk numune tam ölçüm |
| Teslimat | Numuneler 3-7 gün, ilk üretim partisi 12-20 gün |
Kalite Kontrol ve Teslimat
Kalite kontrol işlemeden önce başlar. Gelen profiller kanatçık geometrisi ve düzlüğü açısından kontrol edilir; her yeni kalıp lotunun ilk numunesi, IGBT yüzeyindeki 0.05mm düzlük kontrolü dahil tam boyutsal ölçüm alır. Üretimde delik konumları bir CMM'de numunelenir, düzlük granit plaka üzerinde nokta kontrolü yapılır ve veriler müşteriyle aylık CPK incelemesine beslenir - tümü ISO9001:2015 kalite sistemimiz altında. Ekstrüzyon ve CNC planlaması tek bir proje sahibi altında olduğu için, boyutsal bir sapma, haftalar süren iki tedarikçili suçlama egzersizi yerine saatler içinde kaynağına kadar izlenir.
Teslimat sonucu: çizim onayından sonra 3-7 gün içinde numuneler, 12-20 gün içinde ilk üretim partisi ve o zamandan beri 8K-30K hacim bandında aylık yuvarlanan sevkiyatlar. IGBT yüzeyindeki düzlük kabulü parti parti 0.05mm'de korundu, müşterinin montaj hattındaki fan deliği hizalama sorunları sıfıra düştü ve tek kaynaklı iş akışı tüm bir taşıma ayağını - beraberinde gelen kanatçık hasarı talepleriyle birlikte - ortadan kaldırdı. Müşteri o zamandan beri aynı ürün ailesinden iki ek sürücü soğutucusunu aynı iş akışına aktardı.
İlgili Ürünler ve Kaynaklar
Benzer bir güç katı soğutucusu tedarik ediyorsanız, bu sayfalar bu iş akışını nasıl paketlediğimizi gösterir:
- Montaj Tabanlı Özel Alüminyum Soğutucu - bu vakanın ait olduğu tam aile
- Özel Ekstrüde Alüminyum Soğutucular - profil tasarımı ve ekstrüzyon kabiliyeti
Tolerans tabloları, anodizasyon seçenekleri ve teslim süresi ayrıntıları için BQUQ SSS Merkezi'ne bakın.
SSS
Ayda 30K adette IGBT montaj yüzeyinde gerçekten 0.05mm düzlüğü tutabiliyor musunuz?
Evet ve iki sayı birbiriyle ilişkilidir. Yüzey işleme geçişi tek kurulumda küçük, kontrollü miktarda talaş kaldırır, iş parçası bağlama profili sıkmak yerine destekler ve her ilk numune granit plaka üzerinde düzlük kontrolü ile doğrulanır. Parti numunelemesi artı aylık CPK incelemesi, süreci ayda 30.000 adede kadar hacimlerde dürüst tutar.
Daha fazla yüzey alanı için neden daha ince kanatçıklar yerine 1.0mm kanatçıklar?
Kanatçık kalınlığı bir ödünleşimdir. 1.0mm'nin altındaki kanatçıklar daha yüksek hurda riskiyle ekstrüde edilir ve taşımada bükülmeye daha yatkın ulaşır; müşterinin fan tahrikli aralığındaki 1.0mm ise termal direnç hedefini zaten karşılıyordu. Termal hesaplama gerçekten gerektirdiğinde 0.3mm'den yukarı ekstrüde kanatçıklar mevcuttur.
İlk partiyi ne kadar hızlı teslim edebilirsiniz?
Bu aile için tipik akış: çizim onayından sonra 3-7 gün içinde numuneler, 12-20 gün içinde ilk üretim partisi, ardından aylık yuvarlanan programlar. Mevcut kalıbı olan tekrarlayan bir parça için ilk parti sıklıkla bu pencerenin 12 günlük ucuna düşer.
Siyah anodizasyon bir soğutucu için ne yapar - sadece kozmetik mi?
İşlevseldir. Siyah anodizasyon kanatçık alanının yüzey emisyonunu artırır; bu, cebri hava konveksiyonunun yanı sıra radyan ısı atımını iyileştirir ve sürücünün çalışma ortamı için korozyon direnci ekler. Katman kalınlığı işleme payında hesaba katılır, böylece IGBT yüzeyi anodizasyondan sonra hala belirtilen yüzey bitişini ve düzlüğü karşılar.