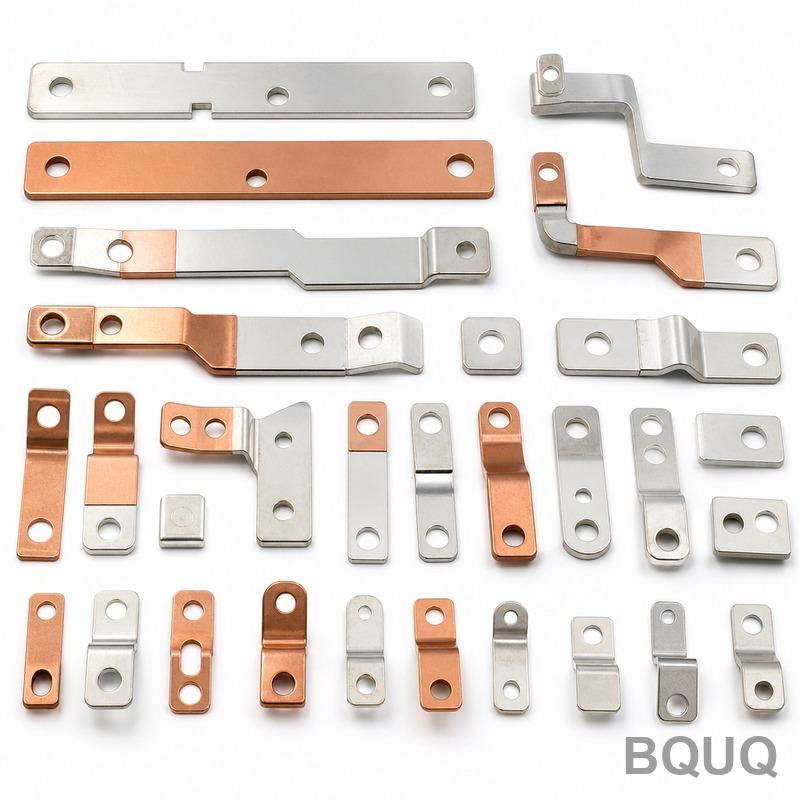
EV Batarya Modülü Konektör Plakası Damgalama: 1060 Alüminyum, 0.8mm, Nikel Kaplama
Bir EV batarya modülü konektör plakası çizim üzerinde önemsiz görünür - birkaç delik ve birkaç form içeren düz bir alüminyum şerit. Üretimde ise paketteki en affetmeyen parçalardan biridir. 0.8mm'de alüminyumun neredeyse kendi sertliği yoktur ve nikel kaplama sürece girdiği anda, profil değil düzlük, parçanın kabul edilip edilmeyeceğini belirleyen spesifikasyon haline gelir.
Proje Arka Planı & Zorluk
Doğu Çin'deki bir Tier-1 EV batarya modülü tedarikçisi, bireysel hücre tırnaklarını modül seviyesinde bir busbara bağlayan bir konektör plakası getirdi. Önceki tedarikçileri geometriyi üretebiliyor ancak nikel kaplama sonrası düzlüğü tutamıyordu. Preste tolerans içinde ölçülen parçalar, kaplama hattından 0.3mm'ye kadar eğrilmiş olarak dönüyordu ve modül hattındaki montaj robotları bunları reddediyordu. Yeniden işleme manuel, yavaş ve asla tamamen güvenilir değildi.
Parça 1060 alüminyum, 0.8mm kalınlığında - akım taşıyan bir konektör için ideal olan yüksek iletkenlikli, yüksek sünek bir kalite, ancak neredeyse hiç geri yaylanma direnci yok ve en ufak temasta iz bırakır. Çizim, delik konumlarının ±0.05mm içinde olmasını, kaplama sonrası 100mm başına 0.1mm genel düzlüğü, çapaksız kesim kenarını ve korozyon direnci ile kararlı temas direnci için mat nikel kaplamayı gerektirir.
Bu dört gereksinim birbirine zıttır. Parçayı şekillendiren damgalama gerilme yaratır; kenarı temizleyen çapak alma bunu yeniden ortaya çıkarabilir; yüzeyi koruyan kaplama banyosu, kalan gerilmeyi serbest bırakan ısı ve hidrojen ekler. Hacim, yumuşak seçeneklere kapıyı kapattı: müşteri ayda 200.000 adet, model lansmanında 250.000'e çıkacak şekilde ihtiyaç duyuyordu, bu da herhangi bir manuel veya yarı otomatik yolu dışlar. Süreç, parti tipi varil kaplama yerine makaradan makaraya kaplama hattını besleyen, hat içi kontrollü sürekli bir damgalama hattı olmalıydı.
Düzlük bu parçada kozmetik değildir. Eğrilmiş bir konektör plakası, plaka ile hücre tırnağı arasındaki temas alanını değiştirir, bu da bağlantı direncini artırır ve düzensiz bir kaynağa veya modül test cihazının işaretlediği bir boşluğa neden olabilir. 0.1mm düzlük değeri, bir saha sorunundan sonra spesifikasyona yazıldı, bu yüzden pazarlık payı yoktu ve müşteri, iyi parçaları kötülerden ayırarak değil, süreçle bunu tutabilen bir kaynak istiyordu.
BQUQ Süreç Çözümü
Yaklaşımımız, düzlüğü en sonda denetlenen bir sonuç olarak değil, rulodan sevkiyat makarasına kadar bir süreç değişkeni olarak ele almaktı.
Kalıp & Rulo Hazırlığı
Malzemeyi mümkün olduğunca nötr eksenine yakın tutmak için tasarlanmış istasyon sırasına sahip bir progresif kalıp. Gerilmeyi yoğunlaştıran tek bir ağır şekillendirme istasyonu yerine, şekillendirme kademeli nazik aşamalara bölünür ve kılavuz delikleri her istasyonda referans olarak yeniden kullanılır, böylece kümülatif konumlandırma hatası asla birikmez. Gelen 1060 rulosu sertlik ve eğrilik açısından kontrol edilir; eğrilmiş rulo, mükemmel bir kalıba bile eğri bir şerit besler, bu nedenle spesifikasyon dışı rulolar preste ulaşmadan reddedilir. Rulo ayrıca bir düzleştirici ve döngü kontrolünden geçirilir, böylece şerit ilk istasyona tutarlı gerginlikte girer; düzensiz giriş gerginliği, hiçbir hat sonu denetiminin telafi edemeyeceği sessiz bir düzlük varyasyonu kaynağıdır.
Damgalama & Çapak Alma
Damgalama, kontrollü bir vuruş hızında sürekli bir hatta çalışır; delik çıkışlarında kalıp içi havşalar ve kalıp boşluğu yırtma yerine temiz kesme için ayarlanmıştır. Çapak alma, daha sonra bir tamburda yapılmak yerine takıma entegre edilmiştir, çünkü tambur şeridi düzlükten çıkarır. Kenarlar prestten 0.05mm çapak limiti içinde çıkar, kaplama öncesi düzlük 100mm başına 0.05mm içindedir. Kesici geometrisi, 1060'ın sünekliğine uygun şekilde eşleştirilir, böylece kesme yüzeyi pürüzsüz ve kırılma yüzeyi kısa olur, bu da ikincil bir işlem olmadan kenarı bu çapak limiti içinde tutar.
Makaradan Makaraya Nikel Kaplama
Parçalar, makaradan makaraya kaplama hattı boyunca taşıyıcı şerit üzerinde kalır. Gevşek parçaları bir varilde kaplamak yerine şeridi gerginlik altında kaplamak, her plakayı banyo boyunca düz tutar. Nikel kalınlığı 1.5-3µm'de tutulur ve akım yoğunluğu ile hat hızıyla kontrol edilir; düşük gerilmeli nikel kimyası ve kontrollü durulama sırası hidrojen kaynaklı distorsiyonu önler. Düzlük, bir numune masasında değil, makara üzerinde doğrulanır. Banyo kimyası ve iletkenliği günlük olarak kaydedilir, çünkü kayan bir banyo, hattan eğri çıkan düz bir parçanın en yaygın nedenidir.
Ana Spesifikasyonlar
| Öğe | Spesifikasyon |
|---|---|
| Malzeme | 1060 alüminyum, 0.8mm rulo |
| Delik konumu | ±0.05mm |
| Düzlük | Kaplama öncesi 0.05mm/100mm, kaplama sonrası 0.1mm/100mm |
| Çapak yüksekliği | ≤0.05mm, kalıp içi çapak alma |
| Yüzey bitişi | Makaradan makaraya mat nikel, 1.5-3µm |
| Hacim | Ayda 200.000 adet, 250.000'e çıkacak, MOQ baskısı yok |
| Denetim | Kalıp içi sensörler + SPC, CMM ilk numune, CPK≥1.33 |
| Teslimat | İlk numune 5 gün, ilk üretim partisi 18 gün |
Kalite Kontrol & Teslimat
İlk numune denetimi, kalıp üretime bırakılmadan önce tam bir CMM yerleşimi artı kaplamalı düzlük kontrolüdür. Hatta, kalıp içi sensörler besleme konumunu ve tonajı izlerken, delik konumu ve düzlük SPC ile çizelgelenir, böylece herhangi bir sapma son yerine istasyonda yakalanır. Delik konumu ve düzlükte CPK≥1.33 korunur ve her sevkiyat, ISO9001:2015 sistemi altında CPK verilerini içeren bir denetim raporu taşır.
Sonuçlar: çizim onayından 5 gün sonra numuneler, ilk 200.000 adetlik parti 18 günde, ardından aylık yuvarlanan programlar. Kaplamalı düzlük 100mm başına 0.06-0.08mm'de oturdu, 0.1mm limitinin rahatça içinde ve modül hattı reddetme oranı yaklaşık %4'ten %0.2'nin altına düştü. Hat şimdi ek takım olmadan zirvede ayda yaklaşık 250.000 adet tutuyor.
İlgili Ürünler & Kaynaklar
Bu konektör plakası, ürettiğimiz daha geniş damgalanmış enerji parçaları ailesine aittir. Aynı sürekli kalıp disiplininin ilgili ürünlerde nasıl uygulandığını görün:
- EV Yüksek Voltaj Kontaktör Parçaları Koleksiyonu
- Hidrojen Yakıt Hücresi Bipolar Plakaları Koleksiyonu
İletkenlikten çok temas direnci ve yay özelliklerinin önemli olduğu fosfor bronzdaki yakın bir akraba, EV Yüksek Voltaj Konektör Terminali Damgalama vaka analizimizde ele alınmıştır. Daha fazla üretim sorusu SSS Merkezimizde yanıtlanmıştır.
SSS
Nikel kaplama, damgalanmış bir alüminyum parçayı neden distorsiyona uğratır?
İki etki üst üste gelir. Şekillendirme, 0.8mm alüminyumda artık gerilme bırakır ve kaplama banyosu, bunu serbest bırakan ısı ve hidrojen ekler; önceki tedarikçinin parçalarını 0.3mm'ye kadar eğen de buydu. Gevşek varil yerine taşıyıcı şerit üzerinde gerginlik altında kaplama, parçayı banyo boyunca kısıtlı tutar ve düzlüğü 100mm başına 0.06-0.08mm'de tutar.
Kaplama sonrası gerçekte hangi düzlüğü tutabilirsiniz?
Sözleşmesel limit olarak nikel kaplama sonrası 100mm başına 0.1mm tutarız ve pratikte 100mm başına 0.06-0.08mm çalışırız. Kaplama öncesi düzlük 100mm başına 0.05mm içinde tutulur, bu da eğri bir şeridi düzeltmek için kaplama hattına güvenmek yerine bize pay verir. Delik konumu ±0.05mm'de tutulur ve her iki özellik de CPK≥1.33'te SPC ile çizelgelenir.
Ayda gerçekten 200.000 adet teslim edebilir misiniz?
Evet. Parça sürekli bir progresif kalıpta çalışır, bu yüzden hacim hiçbir zaman kısıt değildi - düzlüktü. İlk numune 5 günde, ilk tam parti 18 günde sevk edilir ve hat, MOQ baskısı olmadan yuvarlanan programlarda ayda 200.000 ila 250.000 adet sürdürür.
Çapakları tambur işlemi olmadan nasıl kontrol ediyorsunuz?
Çapak alma kalıba yerleştirilmiştir. Delik çıkışlarındaki kalıp içi havşalar ve kontrollü kalıp boşluğu yırtma yerine temiz keser, böylece parçalar prestten 0.05mm çapak limiti içinde çıkar. Tambur kağıt üzerinde daha hızlı olurdu ancak 0.8mm alüminyum şeridi düzlükten çıkarırdı, bu yüzden tamamen kaçınırız. Bu nedenle düzlük, çapak alma sorununun nikelin arkasına saklanmaması için kaplama öncesi ve sonrası kontrol edilir.