Veri Merkezi Busbar Damgalama: T2 Bakır 2mm, Yüksek İletkenlik, Ayda 100K
Bir veri merkezi busbar'ı, bir rafın tüm arıza akımını taşır ve damgalanmış arayüzü, bu akımın ya temiz bir şekilde geçtiği ya da ısıya dönüştüğü yerdir. Sonucu iki şey belirler: bakırın iletkenliği ve damgalanmış temas yüzeyinin kalitesi. Herhangi biri yanlış olursa, sıcak noktalar, artan voltaj düşüşü ve tam da yanlış anda termal testte başarısız olan bir parça elde edersiniz.
Proje Arka Planı ve Zorluklar
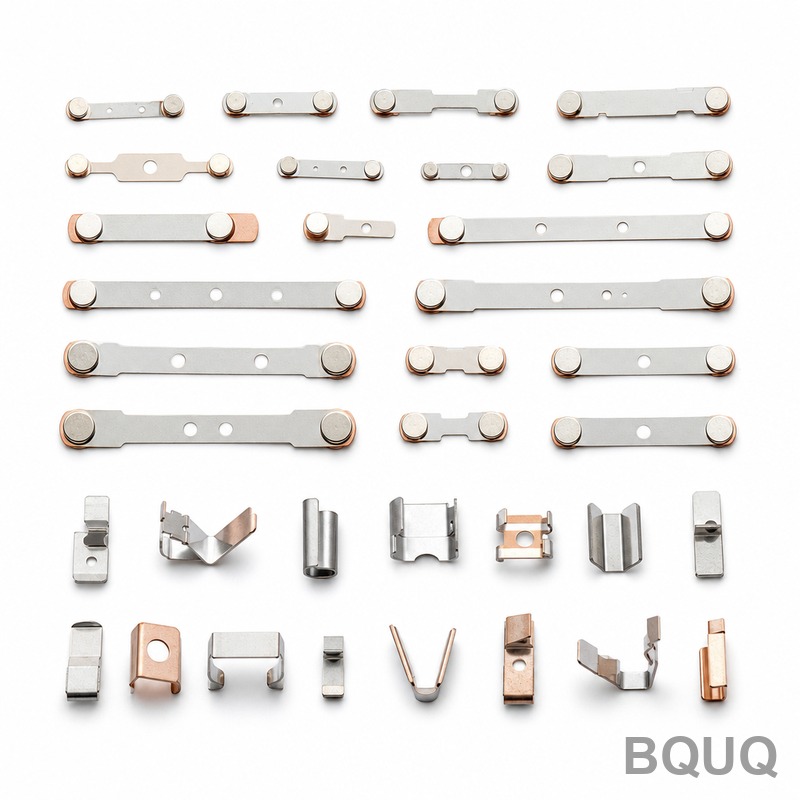
Bir veri merkezi güç donanımı tedarikçisi, raflar ve busway sistemleri içinde yüksek akımlı güç dağıtımı için bir dizi damgalanmış bakır busbar ile bize geldi. Parçalar 2mm T2 bakır şeritten şekillendirilir ve bu kalınlıkta malzeme, kalıba karşı koyacak kadar sert, ancak istemediğiniz yerde deforme olacak kadar yumuşaktır. Hacimler ayda 100.000 adetten başladı ve platform yayıldıkça bunun birkaç katına çıkma yolu açıktı.
Busbarlar, cıvatalı ve takılabilir arayüzlerde düşük temas direnci sağlamalı, düzlüğünü koruyarak eşleşen bileşenlere düzgün oturmalı ve sıcak, sürekli yüklü bir ortamda yüzeyi yıllar boyunca stabil tutan bir kalay kaplamaya sahip olmalıdır. Temas yüzeyindeki herhangi bir çapak, bükümdeki herhangi bir çatlak, kaplama kalınlığındaki herhangi bir değişim, tek bir damgalanmış parça için çevrimdışı bırakılamayacak bir sistemde güvenilirlik riski haline gelir.
Teknik zorluk, bu gereksinimlerin damgalama sırasında birbirine karşı gelmesidir. Daha yüksek iletkenlikli bakır daha yumuşaktır ve kenar çatlamasına ve sıvanmaya daha yatkındır; daha sıkı büküm yarıçapları bükümün dış tarafında kırılma riskini artırır; ve 2mm kesit, kalıbın her temas kenarında temiz, çapaksız bir kesim üretirken ağır tonajı taşıması gerektiği anlamına gelir. Ardından kalay kaplama ekleyin; kesme kenarları ve düzlük zaten doğru olmalıdır, çünkü kaplama yalnızca damgalamanın arkasında bıraktığı şeyi büyütür.
Ticari baskı ikinci bir kısıtlama ekledi. Busbar ailesi her raf nesliyle değişir, bu nedenle takım bir kez tasarlanmalı ve ardından uzun üretim boyunca tutarlı bir şekilde üretmeli, ancak yine de tüm kalıbı hurdaya çıkarmadan programlar arasında özelliklerin revize edilmesine izin vermelidir. Bu, öngörülebilir takım ömrü, kontrollü çapak ve sadece çalıştırılabilen değil, ölçülebilen bir süreç anlamına geliyordu.
Malzeme seçimi başlangıçta sabitlendi: T2 bakır, DC güç donanımı için varsayılan olan yüksek iletkenlikli bir kalite, aşırı sıcaklık artışı olmadan akımı taşımak için 2mm kalınlıkta. Bu seçim, hacimlerle birlikte işleme veya dökümü dışladı ve maliyet ile tutarlılığı aynı anda yakalayabilen tek yol olarak doğrudan progresif kalıp damgalamayı işaret etti.
BQUQ Süreç Çözümü
Genel: bakırın gerçek davranışı etrafında bir progresif kalıp tasarlayın, şekillendirmeyi aşamalı olarak kontrol edin ve temas yüzeylerini damgalamanın yan ürünleri olarak değil, hassas özellikler olarak ele alın.
Progresif Kalıp Tasarımı
Busbarlar sürekli bir progresif kalıpta çalışır, böylece kılavuz deliklerinden temas profillerine, büküm hatlarına ve son kesime kadar her özellik aynı takım tarafından tek geçişte ayarlanır; bu, milyonlarca vuruş boyunca delik-kenar ilişkilerini tutarlı tutar. Kalıp, aşamalı şekillendirme ile tasarlanmıştır, böylece her büküm deformasyonun bir payını alır, tek agresif bir vuruş yerine; bu, 2mm T2 bakırın dış yarıçapta çatlamasını önleyen şeydir.
Şekillendirme, Bükme ve Çapak Alma
Büküm yarıçapları, çizimin minimumu yerine malzemenin gerçek uzamasına uyacak şekilde ayarlanır ve kesme kenarları minimum çapak ile temiz bir kesim üretecek şekilde korunur. Şekillendirmeden sonra parçalar, temas yüzeylerindeki ve cıvata deliklerindeki keskin kenarları, keskin kalması gereken özellikleri yuvarlamadan temizleyen kontrollü bir çapak alma adımından geçer. Takım progresif olduğu için parça tek bir sürekli akışta tamamen şekillendirilir ve ayrılır; bu, çevrim süresini düşük ve boyutsal tutarlılığı ayda 100K adette yüksek tutar.
Kalay Kaplama ve Temas Direnci Kontrolü
Kaplama, busbar'ın uzun vadeli güvenilirliğinin belirlendiği yerdir. Parçalar, iyi yapışma ile kontrollü bir kalınlıkta kaplanır ve süreç, kalayın kenarlarda veya delik duvarlarında dengesiz birikmemesi için izlenir; temas direncinin sessizce yükseldiği yer burasıdır. Düzlük, kaplamadan sonra doğrulanır, çünkü düz oturmayan kaplamalı bir busbar, altındaki bakır ne kadar iyi olursa olsun yüksek direnç gösterir. Tekrarlanan eşleşme döngüleri için daha sert, daha aşınmaya dayanıklı bir yüzey gerektiğinde nikel kaplama mevcuttur.
Önemli Özellikler
| Öğe | Şartname |
|---|---|
| Malzeme | T2 bakır şerit, 2mm stok (0.1-3mm aralığı mevcut) |
| Şekillendirme | Aşamalı bükme ile progresif / sürekli kalıp damgalama |
| Delik konumları | ±0.05mm, büküm açısı sapması 0.5 derece içinde |
| Yüzey işlemi | Kalay kaplama (nikel kaplama mevcut); kaplamalı düzlük kontrol edilir |
| Temas direnci | Partiler arasında düşük ve stabil, bitmiş parça üzerinde doğrulanır |
| Hacim | Ayda 100.000 adet, çok milyonlu hacimlere ölçeklenebilir |
| Muayene | Parti bazında boyutsal kontrol, kaplama kalınlığı ve düzlük doğrulaması |
| Teslimat | Numuneler 5 gün içinde, ilk üretim partisi 18 gün içinde |
Kalite Kontrol ve Teslimat
Tam üretimden önce, bir ilk numune muayenesi temas profillerini, delik konumlarını, büküm açılarını, çapak durumunu ve kaplama kalınlığını çizime göre doğrular. Onaylanan bu ilk numune, tüm program için temel referans olur ve kalıp bakıma alındığında veya yeni bir bobin partisi tanıtıldığında yeniden kontrol edilir.
Üretimde, her parti numune alarak boyutsal kontrol, kaplama kalınlığı doğrulaması ve oturma yüzeylerinde düzlük kontrolü içerir. Çapak yüksekliği ve kenar durumu izlenir çünkü temas kalitesini belirler. Tüm akış, ISO9001:2015 kalite sistemi altında çalışır.
Sonuç: 5 gün içinde numuneler, 18 gün içinde ilk üretim partisi ve ayda 100.000 adette istikrarlı bir süreç, müşterinin platformu büyüdükçe çok milyonlu hacimlere ölçeklendi. Temas direnci partiden partiye tutarlı kaldı ve düzlük, kaplamadan sonra oturma gereksinimi içinde korundu; bu, parçaları müşterinin termal arıza listesinden uzak tutan şeydi.
İlgili Ürünler ve Kaynaklar
Elektriksel görev için damgalanmış bakır ve pirinç parçalar burada düzenli bir taleptir. İlgili koleksiyonlar arasında Damgalanmış Pirinç Elektrik Terminalleri ve Kontakları ve Damgalanmış Hidrojen Yakıt Hücresi Bipolar Plakaları bulunur; her ikisi de bir busbar ile aynı iletkenlik, düzlük ve kaplama zorluklarını paylaşır.
Damgalama toleransları, kaplama ve hacimler hakkında süreç soruları için SSS Merkezimize bakın veya bir çizim gönderin, 12 saat içinde bir teklif döneriz.
SSS
2mm T2 bakırı bükümlerde çatlamadan damgalayabilir misiniz?
Evet, kalıp bunun için yapılırsa. Şekillendirmeyi aşamalı hale getiririz, böylece her büküm deformasyonu paylaşır, yarıçapları bakırın gerçek uzamasına uyacak şekilde ayarlarız ve kesme kenarlarını keskin tutarız. İlk numune, üretim başlamadan önce büküm yarıçapını, çapağı ve kaplamayı doğrular ve süreç ayda 100.000 adette partiden partiye izlenir.
Temas direncini nasıl düşük ve stabil tutuyorsunuz?
Yüzeyi kontrol ederek, sadece bakırı değil. Çapaksız temas yüzeyleri, iyi yapışma ile tekdüze kalay kaplama ve kaplamadan sonra doğrulanan düzlük, arayüzü temiz ve tutarlı tutar. Her parti, temas direnci sorunlarının genellikle başladığı yer olan kaplama kalınlığı ve düzlük açısından kontrol edilir.
Burada bir progresif kalıp hangi hacimleri işleyebilir?
Sürekli kalıp damgalama, ayda 100.000 adetten çok milyonlu hacimlere kadar çalışır, stok kalınlığı 0.1mm ila 3mm arasındadır. Takım bir kez tasarlanır ve ardından uzun üretim boyunca tutarlı bir şekilde üretir, böylece yükselen bir raf platformu her nesilde yeni bir süreç olmadan ölçeklenebilir.
Damgalanmış bakır üzerinde kalay ve nikel kaplama sunuyor musunuz?
Evet. Kalay kaplama, stabil, lehimlenebilir temas yüzeyleri için standarttır ve nikel kaplama, tekrarlanan eşleşme için daha sert, daha aşınmaya dayanıklı bir yüzey gerektiğinde mevcuttur. Her ikisi de kalınlık kontrollüdür ve parçanın eşleşen busbar'ına düzgün oturması için kaplamadan sonra düzlük doğrulanır.