
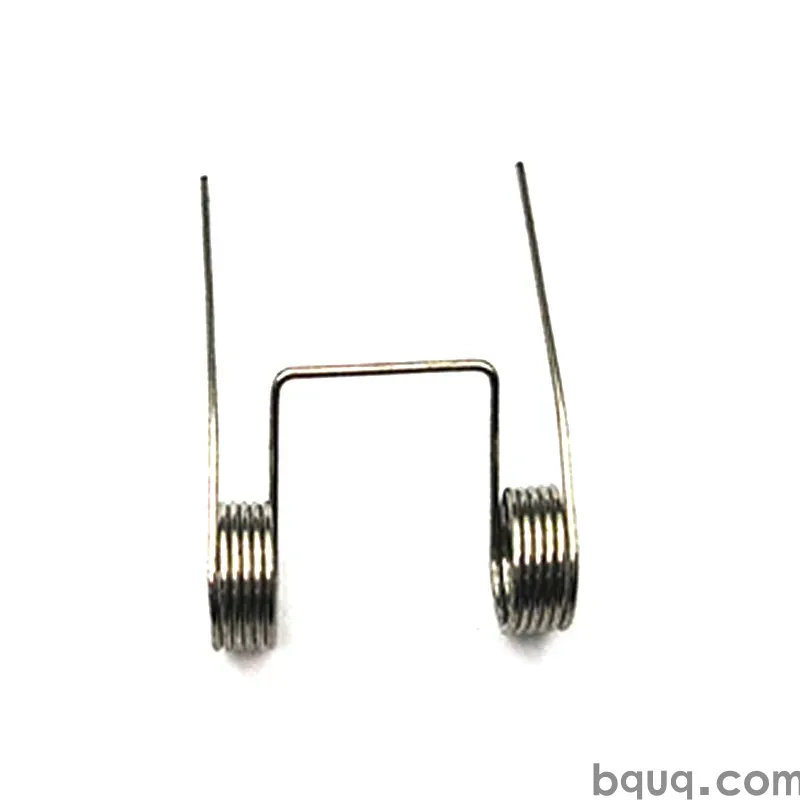
Tıbbi Cihazlarda Yaylar: Sterilizasyon ve Biyouyumluluk
Kısa cevap: Tıbbi cihazlardaki yaylar, cihazın doğrulandığı sterilizasyon döngüsüne dayanmalı ve alaşımları, bulundukları temas kategorisinin biyouyumluluk gereksinimlerini karşılamalıdır. Çoğu yeniden kullanılabilir alet için 302 veya 316 paslanmaz çelik yaylar otoklav döngülerini ve ISO 10993-1 testlerini zorluk çekmeden geçer. İmplantlar ve uzun süreli vücut teması için titanyum, MP35N veya platin-iridyum tipik seçeneklerdir. Pratik kural: önce sterilizasyon yöntemine ve temas süresine göre alaşımı seçin, sonra yay geometrisini tasarlayın. BQUQ bu yayları tek bir Dongguan ISO9001 fabrikasında işler ve sarar, 12 iş saatinde teklif verir ve esnek MOQ ile prototipten üretim hacimlerine kadar çalışır.
Bir yay, tıbbi bir cihazdaki en küçük bileşenlerden biridir ve bir tasarım kilitlendikten sonra değiştirilmesi en zor olanlardan biridir. Aynı zamanda mühendislerin genellikle ayrı ayrı ele aldığı iki düzenleyici dünyanın kesişim noktasında yer alır: sterilizasyon validasyonu ve biyouyumluluk değerlendirmesi. Alaşımı yanlış seçerseniz, yay ya otoklavda korozyona uğrar, ya sıvı yoluna partikül bırakır ya da sitotoksisite taramasından geçemez. Geometriyi yanlış yaparsanız, zaten kalıpladığınız muhafazaya sığmaz.
Bu makale, gerçekte önemli olan sırayla karar dizisini adım adım açıklar — sterilizasyon yöntemi, temas kategorisi, alaşım, ardından yay geometrisi — gerçek programlarda ortaya çıkan sayılar ve ödünleşimlerle birlikte.
Sterilizasyon neden yay malzemesi seçimini yönlendirir
Sterilizasyon nazik bir süreç değildir. Yönteme bağlı olarak, bir yay tekrarlanan döngülerde 121–134 °C'de doymuş buhar, 25–50 kGy gama radyasyon dozları, 37–63 °C'de etilen oksit ve artık gaz çıkışı, hidrojen peroksit buharı veya 140 °C'nin üzerinde kuru ısıya maruz kalabilir. Bunların her biri bir yaya farklı şekilde saldırır.
Baskın arıza modları şunlardır:
- Korozyon ve çukurlaşma — tekrarlanan buhar maruziyetinden, özellikle artık çekme gerilmeleri olan 302 ve 304 alaşımlarında.
- Gerilme gevşemesi — yük kaybı — bir yay yük altında yüksek sıcaklıkta kaldığında. Yeniden kullanılabilir aletlerdeki sessiz katil budur: yay hâlâ iyi görünür ancak 200 otoklav döngüsünden sonra %20 daha az kuvvet uygular.
- Polimer çapraz bağlanma veya gevrekleşme — gama veya e-demeti maruziyetinden sonra yaya bağlı herhangi bir kaplama, kılıf veya eklentide.
- Artık EtO veya H₂O₂ — sıkı sarılmış bobinlerde veya bir yay ile yatağı arasında hapsolur ve ardından artık limit testinde başarısız olur.
Çıkarım şudur: "tıbbi sınıf paslanmaz" bir spesifikasyon değildir. Spesifikasyon şudur: hangi sterilizasyon yöntemi, kaç döngü, hangi sıcaklık, hangi yük ve hangi temas kategorisi.
Sterilizasyon yöntemleri ve yay alaşımları üzerindeki etkileri
Aşağıdaki tablo, yaygın yöntemlerin tıbbi donanımda en sık kullanılan yay alaşımlarına ne yaptığını özetler. Değerler tipik ve göstergeseldir — her zaman kendi döngünüzle doğrulayın.
| Sterilizasyon yöntemi | Tipik koşullar | İyi dayanan yay alaşımları | Dikkat edilmesi gerekenler |
|---|---|---|---|
| Buharlı otoklav | 121–134 °C, 15–30 dk, çok sayıda döngü | 316/316L, 17-7PH (CH900), titanyum, MP35N | 302 gevşer; 304 klorür açısından zengin buharda çukurlaşır |
| Gama / e-demeti | 25–50 kGy, ortam sıcaklığı | 302, 316, 17-7PH, titanyum, MP35N, Pt-Ir | Kaplamalar ve yapıştırıcılar bozulur; bu dozlarda metal sorunu yok |
| Etilen oksit (EtO) | 37–63 °C, 4–12 saat + havalandırma | Tüm yaygın yay alaşımları | Sıkı bobinlerde hapsolan artık gaz; havalandırma süresi doğrulanmalı |
| Hidrojen peroksit buharı | 45–55 °C, kısa döngü | 316, titanyum, MP35N | 302 ve karbon çeliği korozyona uğrar; yağlayıcılar H₂O₂ uyumlu olmalı |
| Kuru ısı | 160–180 °C, 1–2 saat | 17-7PH, titanyum, Inconel, MP35N | 302/304 ciddi şekilde gevşer; polimer eklentiler başarısız olur |
| Radyasyon + buhar kombinasyonu | Her ikisi, sıralı | 17-7PH, titanyum, MP35N | Çift termal + oksidatif yük; her adımı değil, tüm diziyi test edin |
Desen açıktır: cihaz buharla veya kuru ısıyla sterilize ediliyorsa, yüksek gevşeme direncine sahip bir alaşıma ihtiyacınız vardır; bu genellikle çökelme sertleşmeli bir kalite (17-7PH, 17-4PH) veya bir titanyum/nikel-kobalt alaşımı anlamına gelir. Cihaz yalnızca gama ile sterilize ediliyorsa, standart 302 genellikle tamamen yeterlidir ve çok daha ucuzdur.
Biyouyumluluk: yayı temas kategorisiyle eşleştirme
ISO 10993-1'de biyouyumluluk, vücut temasının doğası ve süresine göre düzenlenir. Sızdırmaz bir alet muhafazası içine gömülü bir yayın test yükü, kan temas yolundaki veya implanttaki bir yaydan çok farklıdır.
| Temas kategorisi | Tipik yay kullanımı | Yaygın alaşımlar | Tipik test odağı |
|---|---|---|---|
| Hasta teması yok (kapalı) | Mandallama yayları, aktüatör dönüşleri | 302, 304, müzik teli | Yalnızca malzeme sertifikasyonu |
| Yüzey teması, sınırlı (<24 saat) | Harici kelepçeler, kayışlar | 302, 316 | Sitotoksisite, hassasiyet, tahriş |
| Mukozal / harici iletişim | Endoskop mekanizmaları, kateterler | 316L, MP35N, nitinol | Sitotoksisite, hassasiyet, tahriş, bazen hemoliz |
| Kan yolu, dolaylı | İnfüzyon pompaları, valf yayları | 316L, MP35N, Pt-Ir | Hemouyumluluk, sitotoksisite, partikül |
| İmplant, uzun süreli (>30 gün) | Fiksasyon, stent, valf yayları | Ti-6Al-4V, MP35N, Pt-Ir, nitinol | Kronik toksisite, karsinojenite dahil tam batarya |
Ekipleri tuzağa düşüren iki pratik nokta. Birincisi, biyouyumluluk ham tel üzerinde değil, bitmiş, sterilize edilmiş cihaz yüzeyinde değerlendirilir. Çekme yağlayıcıları, pasivasyon kalıntıları ve elektroparlatma kimyası test numunesinin bir parçası haline gelir. İkincisi, partikül oluşumu önemlidir: bir yatağa sürtünen bir yay metal partiküller bırakabilir; bu, sitotoksisite sonucundan ayrı ve genellikle daha zor bir bulgudur.
Alaşım seçimi: işleyen bir kısa liste
302 ve 304 paslanmaz çelik
İmplant olmayan, kan teması olmayan yaylar için varsayılan seçim. 302 daha yüksek çekme dayanımına sahiptir ve basma ve çekme yayları için standarttır. 304 daha korozyona dayanıklıdır ancak daha zayıftır. Her ikisi de ucuzdur, yaygın olarak bulunur ve sarılması kolaydır. Yük altında tekrarlanan buhar döngüleri ve klorür açısından zengin herhangi bir ortam için kötü bir seçimdir.
316 ve 316L paslanmaz çelik
Yeniden kullanılabilir aletler ve orta düzey korozyon maruziyeti için iş atı. 316L (düşük karbon), kaynak yapıldığında veya tane sınırlarında hassaslaşma endişesi olduğunda tercih edilir. Orta gerilme seviyelerinde otoklav döngüleri için iyidir ve kısa süreli mukozal temas için kabul edilebilir.
17-7PH ve 17-4PH
Otoklav sıcaklıklarında mükemmel gevşeme direncine sahip çökelme sertleşmeli paslanmaz çelikler. CH900 koşulundaki 17-7PH, bir 302 yayının birkaç yüz buhar döngüsünden sonra yük kaybetmesi durumunda yaygın bir yükseltmedir. Daha yüksek maliyet, daha sıkı ısıl işlem kontrolü ve ince telde tedarik edilmesi biraz daha zordur.
Titanyum (Grade 5 / Ti-6Al-4V) ve nitinol
Titanyum, implanta yakın ve MRI uyumlu donanım için standarttır: mükemmel korozyon direnci, iyi biyouyumluluk, manyetik olmayan. Modülü çeliğin yaklaşık yarısıdır, bu nedenle bir titanyum yayın aynı yükü sağlamak için farklı bir geometriye ihtiyacı vardır. Nitinol, küçük bir alanda büyük sapma gerektiren cihazlar için süperelastik davranış ekler.
MP35N, platin-iridyum ve diğer premium alaşımlar
MP35N (nikel-kobalt-krom-molibden), implante edilebilir yaylar ve leadler için başvurulacak alaşımdır: yüksek dayanım, mükemmel korozyon direnci ve uzun bir biyouyumluluk geçmişi. Platin-iridyum, radyoopaklık ve elektrokimyasal stabilite önemli olduğunda, örneğin elektrot yaylarında kullanılır. Bu alaşımlar pahalıdır ve özel sarma gerektirir, bu nedenle genellikle implant ve kan teması uygulamaları için ayrılır.
Yay işlerinde yüksek performanslı alaşımlar hakkında daha fazla bilgi için, aşırı korozyon ve sıcaklık ortamları için aynı seçim mantığını izleyen Hastelloy ve Inconel yaylar notlarımıza bakın.
Tıbbi yayları temizlenebilir ve stabil tutan tasarım kuralları
Malzeme seçimi sizi çoğu yola getirir, ancak geometri yayın gerçekten temizlenip temizlenemeyeceğine ve hizmet ömrü boyunca yükü tutup tutmayacağına karar verir.
- Sıvı yollarında kapalı bobin temasından kaçının. Sıkıca kapatılmış bobinler kir ve sterilizasyon kalıntılarını hapseder. Temizlik gereken yerlerde küçük bir boşluk veya açık bobin tasarımı belirtin.
- Yalnızca statik gerilme için değil, gerilme gevşemesi için tasarlayın. Yay otoklav sıcaklığında sıkıştırılmış halde kalıyorsa, çalışma gerilmesini alaşımın önerilen maksimumunun oldukça altında tutun — genel bir kural olarak, tekrarlanan buhar hizmetinde 302 için çekme dayanımının yaklaşık %40'ının altında kalın ve 17-7PH veya titanyum için daha yüksek.
- Pasivasyon ve uygun olduğunda elektroparlatma belirtin. ASTM A967 pasivasyonu serbest demiri ve çekme kalıntısını giderir. Elektroparlatma yüzey kalitesini ve korozyon direncini iyileştirir ve partikülü azaltır.
- Uç koşullarını kontrol edin. Kapalı ve taşlanmış uçlar, açık uçlara göre daha iyi diklik ve yük tekrarlanabilirliği sağlar; bu, valf ve mandal yayları için önemlidir.
- Tel lotunu belgeleyin. Tel ısı lotundan bitmiş yaya kadar izlenebilirlik, tıbbi tedarik zincirlerinde beklenir ve sürece tasarlandığında basittir.
Bir yay sahada zaten arızalandıysa, yay arıza analizi kılavuzumuz, yeniden spesifikasyon yapmadan önce aramanız gereken kırılma ve gevşeme imzalarını kapsar.
Üretim ve validasyon: bir tedarikçiden beklenmesi gerekenler
Tıbbi bir yay programı genellikle üç aşamadan geçer: prototip, pilot ve üretim. Prototip aşaması, alaşım ve geometrinin netleştiği aşamadır ve bunu hızlı ve ucuz tutmaya değer. BQUQ, prototip ve kısa seri yay işlerini, tek bir Dongguan fabrikasındaki aynı dört üretim hattında üretimle birlikte yürütür, bu da bir tasarım değişikliği ile test edilmiş numune arasındaki döngüyü kısaltır. prototip ve kısa seri yay genel bakışımız bunun pratikte nasıl işlediğini açıklar.
Üretim için, ciddi herhangi bir tedarikçiden aşağıdakileri bekleyin:
- Isı lotu izlenebilirliği ile malzeme sertifikaları
- Boyutsal muayene raporları (serbest uzunluk, dış çap, tel çapı, sapmadaki yük)
- Üzerinde anlaşılan bir spesifikasyona göre pasivasyon ve temizlik
- İlk numune muayenesi ve gerektiğinde PPAP tarzı dokümantasyon
- Herhangi bir süreç veya malzeme değişikliğinden önce sizi bilgilendiren değişiklik kontrolü
BQUQ, ISO9001'e sahiptir ve CNC operasyonlarında ±0,005 mm'ye kadar işler ve sarar; bu, tıbbi mekanizmaların sıklıkla talep ettiği sıkı toleransları karşılar. IATF veya ISO 13485 sertifikalarına sahip değiliz, bu nedenle programınız bunları gerektiriyorsa, tedarikçi kalifikasyonunda bunu planlayın. Sunduğumuz şey, doğrudan kaynak üretimi, esnek MOQ ve 12 iş saatinde iade edilen tekliflerdir.
Sıkça Sorulan Sorular
S: 302 paslanmaz çelik yaylar otoklavlanabilir mi?
C: Evet, ancak sınırlamalarla. 302, ciddi şekilde korozyona uğramadan otoklav sıcaklıklarına dayanır, ancak 121–134 °C'de birçok döngü boyunca sıkıştırılmış halde tutulduğunda gerilme gevşemesi yoluyla yük kaybeder. Yüzlerce buhar döngüsü görmesi beklenen yeniden kullanılabilir aletler için genellikle 17-7PH veya 316 daha iyi bir seçimdir. Gerçek döngü sayısını yük toleransınıza göre doğrulayın.
S: İmplante edilebilir bir cihaz için en iyi yay malzemesi nedir?
C: MP35N, titanyum alaşımları, platin-iridyum ve nitinol, korozyon direnci ve biyouyumluluk geçmişine dayalı olarak uzun süreli implant teması için tipik seçeneklerdir. Nihai seçim, temas süresine, yük gereksinimine ve cihazın MRI uyumluluğu veya radyoopaklık gerektirip gerektirmediğine bağlıdır. Biyouyumluluk, bitmiş, sterilize edilmiş cihaz üzerinde doğrulanmalıdır.
S: Gama sterilizasyonu metal yaylara zarar verir mi?
C: 25–50 kGy'lik tipik dozlarda, gama radyasyonu çelik, titanyum veya nikel-kobalt yay alaşımlarının mekanik özelliklerini anlamlı şekilde değiştirmez. Risk başka yerdedir: yaya bağlı kaplamalar, yapıştırıcılar, yağlayıcılar ve polimer eklentiler çapraz bağlanabilir veya gevrekleşebilir. Çıplak yayı değil, monte edilmiş cihazı test edin.
S: Tıbbi bir yayın partikül bırakmasını nasıl önlerim?
C: Elektroparlatma veya kontrollü bir pasivasyon yüzeyi belirtin, mümkün olduğunda metal-metal kayma temasından kaçının ve bobin boşluklarını temizlik için yeterince açık tutun. Partikül oluşumu genellikle yay ile yatağı arasındaki bir aşınma sorunudur, bu nedenle eşleşen parçadaki tolerans yığılması ve yüzey kalitesi, yayın kendisi kadar önemlidir.
S: BQUQ tıbbi yaylarda hangi toleransları tutabilir?
C: BQUQ, CNC operasyonlarında ±0,005 mm'ye kadar işler ve yayları standart ticari toleranslarda sarar; sapmadaki yük ve serbest uzunluk gibi kritik boyutlar için talep üzerine daha sıkı kontrol mevcuttur. 12 iş saatinde teklif veririz ve prototipten üretime kadar esnek MOQ destekleriz. Çizimleri ve sterilizasyon gereksinimlerini sc@bquq.com adresine gönderin.
İlgili Kaynaklar
- BQUQ ve Dongguan fabrikamız hakkında: /about/
- Tıbbi ve alet mekanizmaları için basma yayları: /compression-springs/
- Mandallar, kelepçeler ve aktüatörler için burulma yayları: /torsion-springs/
- Özel çekme yayları: /extension-custom-springs/
- Tıbbi cihaz tedarikinde sektör trendleri: /industry-dynamics/
- Teknik makaleler ve mühendislik kılavuzları: /bquq-blog/
- Sıkça sorulan sorular: /faq/
- Vaka çalışmaları: /case/
- Mühendislik ekibiyle iletişime geçin: /contact/
BQUQ Mühendislik Ekibi tarafından yazılmıştır. BQUQ (Dongguan), tek bir ISO9001 fabrikasında CNC işleme (±0,005 mm), metal damgalama, özel yaylar ve soğutucu üretimi yürütür. Dongguan, Çin'den doğrudan kaynak — 12 saatte teklif: sc@bquq.com | WhatsApp +86 13713157787 | www.bquq.com


