
Stabil çubuk besleme, düz malzeme ile birlikte boyutlandırılmış astar, pens aynası ve kılavuz burcun tek bir zincir olarak çalışmasını gerektirir. BQUQ, pensleri 0,005 mm sınıfında işler, ISO9001.
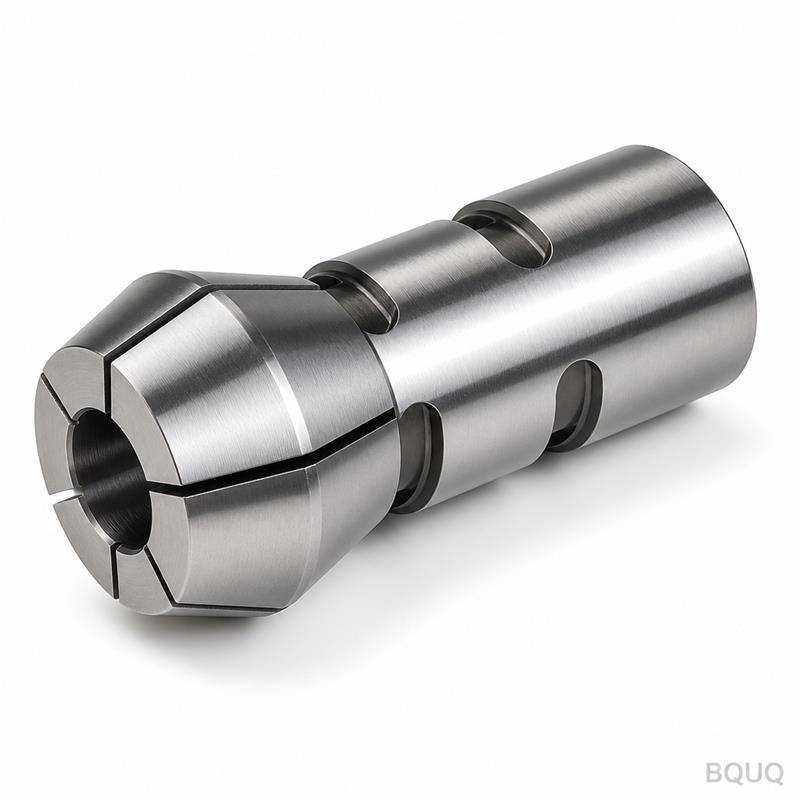
Çubuk Besleme ve İş Parçası Bağlama: Yüksek Hızda Malzeme Stabilitesi
Çubuk beslemeli hassas işleme, ilk kesimden önce başlar: çubuk, pens aynasına düz, merkezlenmiş ve titreşimsiz bir şekilde ulaşmalıdır; bu da çubuk besleyici astarının, pens aynası deliğinin ve İsviçre tipi makinelerde kılavuz burcun çubuğa göre boyutlandırılması ve tek bir zincir olarak korunması anlamına gelir. Stabil bir çubuk, düz ve iyi desteklenen bir çubuktur; besleyicideki dengesizlik, iş milinde boy salınımı, titreşim ve salgı olarak kendini gösterir.
Otomatik veya İsviçre tipi bir torna tezgahında çubuk; iş parçası, besleme sistemi ve yapısal eleman aynı anda olur. Aynı çevrimde itilir, kavranır, döndürülür ve kesilir ve temas ettiği her eleman parça üzerinde bir iz bırakır. Çubuk beslemeyi bir tesisat sorunu olarak gören atölyeler — sadece malzemeyi iş miline ulaştırmak — günlerini, besleme zincirinin baştan beri neden olduğu titreşim ve boy varyasyonunu kovalayarak geçirir. Bu makale, zinciri çubuk rafından pens aynası ucuna kadar adım adım incelemektedir.
Besleme Zinciri: Tek Sistem, Beş Eleman
Arkadan öne doğru, çubuk beslemeli bir makine çubuğu bir dizi delikten geçirir: besleyici tüp astarı, besleme parmağı veya itici (kam otomatiklerde), iş mili veya fener mili pens aynası ve İsviçre tipi makinelerde kesme bölgesindeki kılavuz burç. Her eleman çubuğu geçirmeli, yönlendirmeli ve pens aynası söz konusu olduğunda kavramalıdır. Her biri bir aşınma noktasıdır.
Zincir mantığı basittir: çubuk ancak geçtiği en zayıf eleman kadar düz ve stabil olabilir. Aşınmış bir astar, çubuğun besleyici ile iş mili arasında sarkmasına ve salınım yapmasına izin verir. Eşit olmayan şekilde kavrayan bir besleme parmağı, çubuğu pens aynasına eğri olarak iter. Çubuk için çok gevşek olan bir pens aynası deliği, çubuğun kavrama noktasında tıkırdamasına neden olur. Aşınmış bir kılavuz burç, çubuğun tam olarak takımların kestiği yerde sapmasına izin verir.
| Eleman | Görev | Arıza belirtisi |
|---|---|---|
| Besleyici astarı | Çubuğu uzunluğu boyunca desteklemek | Çubuk sarkması, salınım, gürültü |
| Besleme parmağı/itici | Çubuğu çevrimler arasında ilerletmek | Düzensiz besleme, boy salınımı |
| İş mili/fener mili pens aynası | Çubuğu kavramak ve döndürmek | Kayma, kavrama noktasında salgı |
| Kılavuz burç (İsviçre) | Çubuğu kesme bölgesinde desteklemek | Uzun parçalarda titreşim, boyut sapması |
| Çubuğun kendisi | İş parçası olmak | Salınım, eğilme, besleme sorunları |
Çubuk Düzlüğü ve Toleransı: Temel Neden
Hiçbir besleme sistemi kötü bir çubuğu düzeltmez. Sarılmış, eğilmiş veya bükük uçlu olarak gelen çubuk, dönerken salınım yapar ve salınım genliği, desteklenmeyen uzunluk ve hızla birlikte artar. İlk çubuk besleme iyileştirmesi donanım değildir — düz ve tolerans açısından tutarlı çubuk spesifikasyonu yapmak ve her yeni çubuğun uç kısmını beslemeden önce kontrol etmektir.
Çubuk toleransı, zincirdeki her delikle etkileşim halindedir. Aşırı büyük çubuk, astarda veya pens aynasında sıkışır; aşırı küçük çubuk ise tıkırdar ve eşit olmayan şekilde kavranır. Yuvarlak çubuk için, iyi bir çekilmiş kalite veya daha iyisi, pens aynası işleri için pratik başlangıç noktasıdır ve çubuk çapı, geçtiği her deliğin çalışma boşluğunun içinde olmalıdır. Çubuk uzunluğu boyunca değişkenlik gösterdiğinde — çekilmiş çubuk nadiren mükemmel yuvarlak veya düzdür — pens aynası farklı bölümleri farklı şekilde kavrar ve işlenen çaplar da buna göre değişir.
| Çubuk durumu | İş parçası bağlama üzerindeki etkisi | Çözüm |
|---|---|---|
| Bükük uç kısmı | Beslenmez, astarı sıkıştırır | Ucu düzeltin veya kesin |
| Sarılma / eğilme | Yüksek hızda salınım | Doğrultulmuş çubuk malzeme |
| Çapın büyük olması | Pens aynasında veya astarda sıkışma | Kaliteyi kontrol edin; çubukları ayırın |
| Çapın küçük olması | Tıkırdama, eşit olmayan kavrama | Kaliteyi kontrol edin; daha sıkı astar |
| Yüzey tufalı/kir | Delik aşınması, kavrama kayması | Temiz, çekilmiş çubuk spesifikasyonu yapın |
Sonuç: çubuk kalitesi bir iş parçası bağlama parametresidir. Çubuğu bir makine bileşeni gibi satın alın, çünkü pens aynasına ulaştığında o artık bir makine bileşenidir.
Zincirin Boyutlandırılması: Astar, Pens Aynası, Burç
Zincirdeki her delik, çubuğa boşluk payı ile boyutlandırılır — ancak doğru boşluk işleve göre değişir. Astar ve itici boşlukları geniştir: bunlar yönlendirir, kavramaz ve çubuğun düzlük varyasyonunu sıkışmadan tolere etmelidir. Pens aynası deliği sıkıdır: kavrar ve çalışma boşluğu milimetrenin yüzde biri ile ölçülür. Kılavuz burç ikisinin arasındadır: çubuğu kesme kuvvetlerine karşı destekleyecek kadar sıkı, dönmesine ve sürtünme yapmadan beslenmesine izin verecek kadar gevşek.
Yeni bir çubuk boyutu için kurulum yaparken boyutları eşleştirin: astar deliği çubuk nominalinin üzerinde, pens aynası deliği çubuk nominalinde çalışma boşluğu ile, kılavuz burç deliği çubuk nominaline yakın çalışma boşluğu ile. Elemanlar farklı tedarikçilerden geliyorsa, her birinin üreticisine çubuğun gerçek ölçülen boyutunu — nominal değil — bildirin, çünkü 6,00 mm nominal çubukta 6,05 mm gerçek çubuk, 6,00 mm pens aynası deliği ile farklı bir konuşmadır.
| Zincir elemanı | Boşluk amacı | Çubukla tipik ilişki |
|---|---|---|
| Besleyici astarı | Yönlendirme, sıkışma yok | Çubuk + 0,5–1,0 mm tipik |
| Besleme parmağı/itici | Çizmeden itme | Çubuğa yakın, yaylı kavrama |
| Pens aynası deliği | Merkezde kavrama | Çubuk nominali + 0,01–0,05 mm tipik |
| Kılavuz burç | Destekleme, dönmeye izin verme | Çubuk + ~0,005–0,02 mm tipik |
Rakamları tipik başlangıç noktaları olarak kabul edin — çubuk malzemesi, makine hızı ve parça toleransı bunları değiştirir. Önemli olan disiplin, her deliğin bilinçli olarak boyutlandırılması, önceki işten miras alınmamasıdır.
Yüksek Hızda Titreşim ve Salınım
Çubuk salınımı, yüksek hızdaki arıza modudur: iş mili hızı arttıkça, besleyici ile pens aynası arasındaki uzun, desteklenmeyen çubuk eğilmeye ve dönmeye başlar, makineyi sarsar ve kesmeyi modüle eder. Klasik çözümler destek ve uzunluktur. Uygun astarlı bir çubuk besleyici, çubuğu uzunluğu boyunca destekler. Çubuğun besleyici ile pens aynası arasındaki çıkıntısını kısa tutmak — bazı makineler punta veya çubuk destek borusu kullanır — salınımın başladığı hızı artırır.
İsviçre tipi makinelerde kılavuz burç salınım bastırmayı yapar: çubuk kesme noktasında desteklenir, bu nedenle serbest uzunluğu yalnızca burcun ötesine taşan kısımdır ve işleme bu kısa, rijit bölümde gerçekleşir. İsviçre tipi makinelerin, sabit fener mili makineyi titreten hızlarda ince parçaları tutabilmesinin yapısal nedeni budur. Kam otomatik vs İsviçre karşılaştırmamız ve İsviçre pens aynası sistemleri rehberimiz mimariyi ayrıntılı olarak ele almaktadır.
Aşınma: Zincir Birlikte Yaşlanır
Besleme zinciri birlikte aşınır ve birlikte incelenmelidir. Astar, çubuğun sürtündüğü yerde aşınır; besleme parmağı kavrama noktasında aşınır; pens aynası deliği kavrama bölgesinde aşınır ve burç, çubuğun yük altında kaydığı yerde aşınır. Her biri farklı bir hızda aşınır — İsviçre tipi bir makinede genellikle burç en hızlı, astar en yavaş — ancak belirti ortaktır: çubuk desteğini kaybeder ve parçalar sapar.
Zinciri, pens aynası bakım rehberimizdeki bakım programına dahil edin: vardiya saatinde delikleri temizleyin, takvim saatinde astar ve burç aşınmasını kontrol edin ve parça çaplarını zincirin sağlık monitörü olarak eğilimleyin. Titreşim veya boy salınımı göründüğünde, yalnızca pens aynasını değil tüm zinciri kontrol edin — aşınmış bir burcun önüne yeni bir pens aynası takmak hiçbir şeyi düzeltmez.
Yeni Bir Çubuk Boyutu İçin Kurulum
Yeni bir çubuk boyutu için kurulum sırası: gerçek çubuğu ölçün, astarı ve iticiyi buna göre boyutlandırın, pens aynası deliğini buna göre ayarlayın, burcu (İsviçre) ayarlayın, ardından zinciri bir test çalışmasıyla doğrulayın — besleme, kavrama, kesme ve hızda çapları ve boyu kontrol edin. Test çalışması önemlidir çünkü boşluk davranışı yalnızca dönüş ve kesme yükü altında görülür; elle iyi hissettiren bir zincir, çalışma hızında yine de salınım yapabilir.
Bir pens aynasından farklı çubuk boyutlarını karıştırmayın: bir pens aynası boyuta özeldir ve deliğin birkaç yüzde biri altında olan bir çubuk, penceresinin kenarında kavrayacaktır. Üretimin boyutları sık sık değiştirdiği yerlerde, zincir elemanlarını boyuta göre etiketleyin, böylece değişim bir yeniden mühendislik oturumu değil, bir takas olur. BQUQ bu zincirin pens aynası ucunu işler — 36/46/52/60/630/643 ailelerinde otomatik torna yaylı pensleri, İsviçre ve 2J pens aynası aynaları ve ISO9001 kontrolü altında 0,005 mm sınıfına taşlanmış kılavuz burç uyumlu delikler. Otomatik torna pens aynası serisine ve İsviçre ve 2J pens aynası aynalarına bakın ve 12 çalışma saati içinde teklif için makine ve çubuk detaylarını sc@bquq.com adresine gönderin.
Sıkça Sorulan Sorular
S: Çubuk beslemeli makinem neden yalnızca uzun parçalarda titreşim yapıyor?
C: Uzun, desteklenmeyen çubuk, hız arttıkça besleyici ile pens aynası arasında salınım yapar. Çubuğu uygun bir astarla destekleyin, çıkıntıyı kısaltın veya kılavuz burcun çubuğu kesme noktasında desteklediği İsviçre tipi bir makineye geçin.
S: Kılavuz burç deliği ne kadar sıkı olmalıdır?
C: Çubuğa yakın — tipik olarak çubuk nominali artı birkaç mikron çalışma boşluğu — böylece çubuğu kesme kuvvetlerine karşı destekler ancak yine de dönmesine ve beslenmesine izin verir. Çok sıkı bağlar; çok gevşek, çubuğun takımlarda sapmasına izin verir.
S: Tek bir pens aynası boyut olarak değişen çubuğu işleyebilir mi?
C: Yalnızca küçük kavrama penceresi içinde. Birkaç milimetrenin yüzde biri kadar değişen çubuk, eşit olmayan şekilde kavranır ve çap dağılımı üretir. Çubuğu kalite sınırları içinde tutun veya ayırın ve her zincir elemanını gerçek çubuğa göre boyutlandırın.
S: Besleme zincirinde en önce ne aşınır?
C: İsviçre tipi makinelerde genellikle kılavuz burç, çünkü çubuk tam kesme yükü altında içinden kayar. Kam otomatiklerde, pens aynası deliği ve besleme parmağı aşınmayı paylaşır. Zinciri birlikte inceleyin — tek bir aşınmış eleman çubuğu dengesizleştirir.
S: Pens aynası çubuğu kavrıyorsa çubuk düzlüğü gerçekten önemli midir?
C: Evet. Pens aynası yalnızca temas ettiği yerde kavrar; eğik bir çubuk burunda tutulur ancak arkasında salınım yapar ve serbest uç, pens aynası kalitesinden bağımsız olarak salgı yapar. Düz çubuk, çubuk beslemede en ucuz stabilite iyileştirmesidir.
BQUQ Mühendislik Ekibi tarafından yazılmıştır. BQUQ, Çin Dongguan'da tek çatı altında CNC işleme, metal damgalama, özel yaylar, soğutucu ve pens aynası hatlarını işleten ISO9001 sertifikalı bir kaynak fabrikasıdır. 12 çalışma saati içinde teklif için çizimleri sc@bquq.com adresine veya WhatsApp +86 13713157787 numarasına gönderin. www.bquq.com


