
36/46/52/60/630/643 tip numaraları, çubuk boyutu değil, pens ailesi kodlarıdır. BQUQ, ISO9001 kapsamında otomatik torna yay penslerini 0.005 mm sınıfında işler.
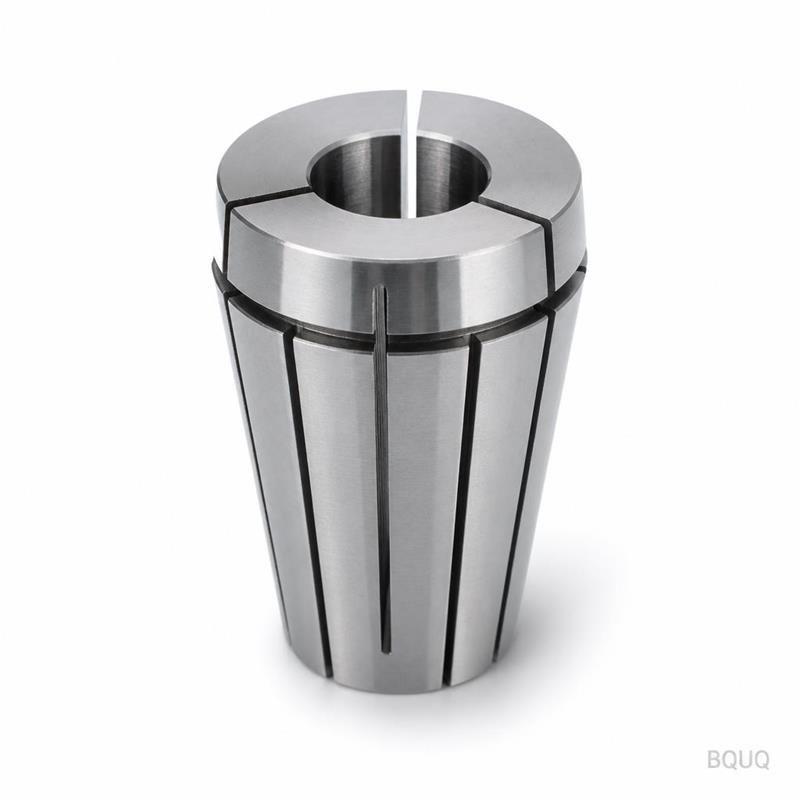
Otomatik Torna Pensleri: Tipler, Boyutlar ve Tip Numaralarının Anlamı
36, 46, 52, 60, 630 ve 643 gibi otomatik torna pensi tip numaraları, pens gövde çapını, konik açısını ve dişi sabitleyen aile kodlarıdır; böylece pens bir makine ailesinde doğru şekilde oturur ve çekilir — bu numaralar çubuk boyutunu söylemez. Tipi makinenize ve aynanıza göre seçer, ardından deliği malzemenize göre belirlersiniz. Delik boyutu ve diş kontrolü yapılmadan "52 pens" sipariş etmek, yanlış parçaların gönderilmesinin yoludur.
Bu karışıklık anlaşılabilir. Her pens çizimi bir numara taşır ve yeni başlayanlar bunu, ayna boyutunun çene hareketini ima etmesi gibi, bir kapasite derecesi olarak okur. Bu tür bir numara değildir. Bir tip kodu, pens ile çekme borusu veya ayna burnu arasındaki arayüzü tanımlar: onu oturtan konik, onu çeken diş ve onu merkezleyen gövde çapı. Sonraki her şey — delik, kavrama geometrisi, yarık deseni — kestiğiniz belirli çubuk için yapılan ayrı bir karardır.
Otomatik Torna Pensinin İşlevi
Bir otomatik torna pensi, kam otomatik veya CNC otomatik torna tezgahında, iş mili dönerken yuvarlak, altıgen veya kare çubuk malzemeyi tutan iş bağlama elemanıdır. İş mili burnunun içinde veya hemen önünde oturur, bir koni aracılığıyla malzeme üzerinde kapanır ve çevrimler arasında çubuğun ileri beslenmesi için açılır.
Çoğu yay pensidir: konik burunlu, sertleştirilmiş, yarıklı bir manşon. Manşonu eşleşen bir koniye çekin ve yarıklar parmakların çubuk üzerinde kapanmasını sağlar; dışarı itin ve parmaklar yaylanarak açılır. Kavrama tüm çevre etrafında dağıtıldığından, bir pens çubuğu bir çeneli aynadan çok daha iyi merkezler; bu nedenle hassas çubuk işleri penslerde yapılır.
Pens, tasarım gereği aşınan bir parçadır. Vardiya başına binlerce kez kavrar, bırakır ve besler; bu nedenle taşlanır, sertleştirilir ve makinenin bir parçası olarak değil, sarf malzemesi takımı olarak işlem görür. Bir pensi kalıcı olarak görmek, aksi takdirde iyi olan bir torna tezgahında sürünen salgının en yaygın kaynağıdır.
Tip Numarası Sistemi: Boyut Değil, Aile Kodları
Her otomatik torna üreticisi ve satış sonrası pens firması pensleri aileler halinde düzenler. Aile kodu — ticarette yaygın olarak görülen makinelerde bunlar tip 36, 46, 52, 60, 630 ve 643 ile birlikte 15 ve 25 gibi daha küçük kodlardır — pens gövdesine ve oturma geometrisine atıfta bulunur. Bir ailedeki tüm pensler gövde çapını, konik açısını ve çekme dişini paylaşır. Yalnızca malzeme şekli için delik ve yarık bakımından farklılık gösterirler.
| Tip ailesi | Kodun sabitlediği şey | Yine de belirtmeniz gereken |
|---|---|---|
| 36 | Bu makine sınıfı için gövde çapı, konik, diş | Delik çapı ve şekli, yarık deseni |
| 46 | Bu makine sınıfı için gövde çapı, konik, diş | Delik çapı ve şekli, yarık deseni |
| 52 | Bu makine sınıfı için gövde çapı, konik, diş | Delik çapı ve şekli, yarık deseni |
| 60 | Bu makine sınıfı için gövde çapı, konik, diş | Delik çapı ve şekli, yarık deseni |
| 630 | Bu makine sınıfı için gövde çapı, konik, diş | Delik çapı ve şekli, yarık deseni |
| 643 | Bu makine sınıfı için gövde çapı, konik, diş | Delik çapı ve şekli, yarık deseni |
Çıkarılacak sonuç ikinci sütundur: bir tip kodu asla delik spesifikasyonunda görünmez. Aynı makine için iki adet 52 tip pens, 6 mm'lik bir çubuğu ve 12 mm'lik bir çubuğu tutabilir; pensler dışarıdan aynı görünür ve içeride tamamen farklıdır. Kodun tek işi, dış tarafın — oturma koniği ve diş — iş milinizle eşleşmesini garanti etmektir.
Mevcut bir makine için yedek pens satın alıyorsanız, en hızlı doğru sipariş şudur: makine markası ve modeli, ayna veya çekme borusu referansı, mevcut pensin işaretleri ve çubuk boyutu ile şekli. Bu kombinasyon, aile hakkındaki tüm tahminleri ortadan kaldırır. Pensleri günlük olarak işleyen bir fabrika, bir resimden fiyat teklifi vermek yerine tek bir yazışmada aileyi ve deliği doğrulayabilir.
Numaraların Size Söylemediği Şeyler
En pahalı hatalar, tip kodunun açık bıraktığı şeylerden kaynaklanır. Üç ayrıntı neredeyse tüm uyumsuzluklara neden olur.
Birincisi, konik açısı ve oturma derinliği. Farklı üreticiler tarafından yapılan aynı aileden pensler, konik eşleşse bile biraz farklı derinliklerde oturabilir; çünkü oturma koniği uzunluğu ayna burnu ile etkileşir. Bu, salgı veya yalnızca ön kenarına oturan bir pens olarak kendini gösterir.
İkincisi, diş. Çekme dişi adımı ve çapı aileye özgüdür. Doğru gövdeye ancak yanlış dişe sahip bir pens sıkıca çekilmez veya çekme borusunu dişinden sıyırır. Bu nedenle, ikinci bir kaynaktan satın alırken diş ölçümü, damgalanmış numaradan daha önemlidir.
Üçüncüsü, yarık deseni ve yarık genişliği. Yuvarlak çubuk pensleri tipik olarak üç yarık taşır ve çokgen pensler, köşelerin desteklenmesini sağlamak için yarıklanır. Yarık genişliği, parmakların ne kadar kapanabileceğini ve ne kadar geri yaylanacağını kontrol eder. Delik boyutu için çok geniş kesilmiş yarıklar parmakları zayıflatır; çok dar olursa pens, düşük toleranslı çubuğu kavrayacak kadar kapanmaz.
Kavrama Aslında Nasıl Çalışır
Koni, çekme borusu çekişini radyal kavramaya dönüştürür. Pens yuvasına çekilirken, konik burun içe doğru sıkıştırılır. Her yarıklı parmak bir konsol gibi davranır ve delik yüzeyi — genellikle sertleştirmeden sonra taşlanır — bu kuvveti çubuğa iletir.
Çubuk düzlüğü ve toleransı, parmakların ne kadar eşit yükleneceğine karar verir. Bükülmüş veya aşırı boyutlu bir çubuk, bir parmağın açılmasını zorlar ve karşı parmağın zar zor temas etmesine neden olur; bu, iş milinde doğrudan iş parçası salgısı olarak okunur. Pens işleri için yuvarlak malzeme, iyi bir tolerans sınıfına kadar çekilmiş veya taşlanmış olmalı ve iş miline yaklaşmadan önce düzlük açısından kontrol edilmelidir.
| Parametre | Tipik değer (endüstri) | Neden önemli |
|---|---|---|
| Konik dahil açı | Aileye özgü, genellikle ~10–30° | Kavrama kuvvetini çekme borusu hareketine karşı ayarlar |
| Delik yüzey kalitesi | Ra 0.2–0.4 µm taşlanmış | Çubuğu işaretlemeden kavramayı iletir |
| Pens sertliği | 45–58 HRC tipik | Aşınma ömrü ile yarık geri yaylanması arasındaki denge |
| Çalışma boşluğu, delik ile çubuk arası | ~0.01–0.05 mm tipik | Çubuğun beslenmesini sağlar; kavrama aralığını aşmamalıdır |
| Yarık sayısı | Yuvarlak için 3; çokgen delikler için daha fazla | Köşeleri ezmeden eşit kapanma |
Yukarıdaki değerler, sektör genelindeki tipik aralıklardır; tek bir üreticinin spesifikasyonu değildir. Kesin aile değerleri için pens tedarikçinizin çizimi yetkilidir.
Pratik etki: doğru boyutlandırılmış bir pens, yuvarlak çubuğu burunda düşük mikron aralığında toplam gösterge salgısı ile tutar; bu nedenle otomatik ve İsviçre tipi tezgahlar, çeneli aynaların karşılayamayacağı toleransları tutar. Pensler ve çeneli aynaların tam karşılaştırmasını istiyorsanız, pensler ve çeneli aynalar makalemiz sayıları ortaya koyar.
Boyutlar: Delik En Son Gelir
Boyut seçimi üç adımlı bir sıradır: önce makine ailesi (tip numarasını verir), ardından ayna veya çekme borusu doğrulaması (konik ve dişi verir), sonra çubuğa eşleştirilmiş delik.
Delik = malzeme şekli artı malzeme boyutu. Yuvarlak çubuk nominal çapı kullanır; altıgen çubuk, anahtar ağzı boyutunu kullanır; kare de anahtar ağzı boyutunu kullanır. Delik, çubuğun beslenebilmesi için küçük bir çalışma boşluğu ile malzeme boyutuna kesilir, ancak parmakların dibe vurmadan önce yine de kavrayacağı kadar küçüktür. Bir pens boyut tablosunun belgelediği pencere budur — tabloları yalnızca makine adına göre değil, malzeme boyutuna göre okuyun.
Doğru delik çubuk boyutuna yakın olduğundan, bir pens etkin bir şekilde boyuta özeldir. Bir 46 tip pens "6 ila 12 mm çubuk" tutmaz. Üretiminiz birkaç çubuk boyutu çalıştırıyorsa, bu ailede birkaç deliğe ihtiyacınız vardır. Bu normaldir ve pens setlerinin makine yerine delik merdiveni ile organize edilmesinin nedenidir.
Bir Pens Fabrikasından Sipariş Verme
Eksiksiz bir pens sorgulaması kısa ama kesindir. Gönderin: makine tipi ve biliniyorsa pens aile kodu, ayna veya çekme borusu diş referansı, çubuk malzemesi, şekli ve tolerans sınıfıyla birlikte nominal boyutu ve bitmiş parça için ihtiyacınız olan salgı sınıfı.
BQUQ'da otomatik torna pensleri için fiyat teklifi vermeden önce sorduğumuz bilgi budur; çünkü CNC hattımızın boşluğu işlemek, deliği taşlamak ve yarıkları doğru sırada kesmek için ihtiyaç duyduğu bilginin aynısıdır. 36/46/52/60/630/643 aileleri için yay penslerini, üretimde ±0.005 mm tutan tornalama ekipmanlarında, ISO9001 proses kontrolü altında sertleştirilmiş alaşım ve yay çeliğinden üretiyoruz. Makine ayrıntılarını ve çubuk spesifikasyonunu sc@bquq.com adresine gönderin, 12 iş saati içinde fiyat alırsınız. Otomatik torna yay pensi serimiz aileleri gösterir ve ayna tarafına da ihtiyacınız varsa, aynı fabrikada İsviçre ve 2J pens aynaları üretiyoruz.
Sıkça Sorulan Sorular
S: Bir pens üzerindeki tip numarası bana maksimum çubuk boyutunu söyler mi?
C: Hayır. Numara, pensin bir makine sınıfına uyması için gövde, konik ve diş ailesini sabitler. Çubuk kapasitesi makineden ve aynadan gelir ve delik çubuk boyutuna göre kesilir. Sipariş verirken hem tipi hem de deliği belirtin.
S: 46 tip bir pens, 52 tip bir aynaya uyar mı?
C: Yalnızca oturma koniği, gövde çapı ve diş aynıysa; normalde aynı değildirler. Farklı tip kodları, arayüzler farklı olduğu için vardır. Yanlış bir aileyi zorlamak, sıkışmış bir pens veya hasarlı bir çekme borusu riski taşır.
S: Yay pensleri neden yuvarlak ve çokgen delik versiyonlarında gelir?
C: Delik, malzemenin kesitini kopyalar. Yuvarlak pensler yuvarlak çubuğu her yönden kavrar; altıgen ve kare delikler, düz köşelerin desteklenmesi ve malzemenin ezilmemesi için yarıklanır. Delik şeklini çubuk şekliyle eşleştirin, aksi takdirde kavrama zarar görür.
S: Bir otomatik torna pensinde en önce ne aşınır?
C: Delik ve oturma koniği. Delik aşınması, kayma veya hafifçe daha büyük bir bitmiş çap olarak kendini gösterir; konik aşınması, temizlikten sonra devam eden salgı olarak kendini gösterir. Her ikisi de ölçülebilir ve parça toleransı kaymaya başladığında her ikisi de değiştirmeyi haklı çıkarır.
S: Hızlı bir pens fiyat teklifi için ne göndermeliyim?
C: Makine markası ve modeli, ayna veya çekme borusu diş referansı, nominal boyut ve toleransla birlikte çubuk malzemesi ve şekli ve gereken salgı sınıfı. BQUQ bu verilerden 12 iş saati içinde fiyat teklifi verir — sc@bquq.com adresine veya WhatsApp +86 13713157787 numarasına gönderin.
BQUQ Mühendislik Ekibi tarafından yazılmıştır. BQUQ, Çin'in Dongguan kentinde, tek çatı altında CNC işleme, metal damgalama, özel yaylar, soğutucu ve pens hatları çalıştıran ISO9001 sertifikalı bir kaynak fabrikasıdır. 12 iş saati içinde fiyat teklifi için çizimleri sc@bquq.com adresine veya WhatsApp +86 13713157787 numarasına gönderin. www.bquq.com


