
Kam otomatik torna tezgahları çubuğu sabit bir iş milinde keser; İsviçre tipi torna tezgahları çubuğu bir kılavuz burçtan besler. BQUQ, her ikisi için de ISO9001 standartlarında pensler ve aynalar üretir.
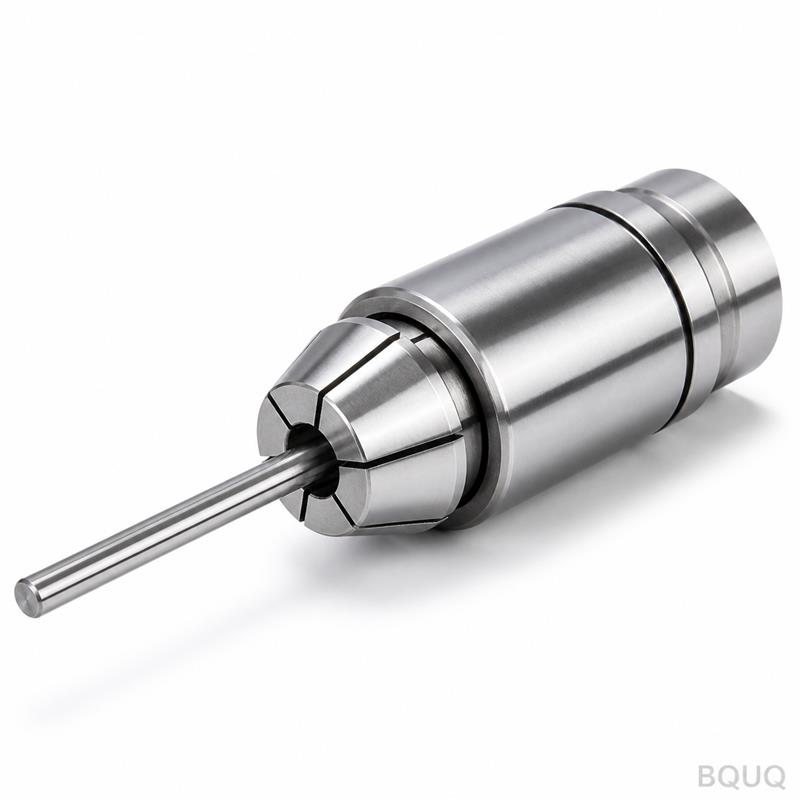
Kam Otomatik ve CNC İsviçre Torna Tezgahları: İş Bağlama Farkları
Kam otomatik torna tezgahları ve CNC İsviçre tipi torna tezgahları, her ikisi de yaylı penslerde tutulan çubuk malzemeden parçalar işler; ancak hareketi kimin kontrol ettiği konusunda ayrışırlar: bir kam otomatik, çubuk sabit bir iş milinde tutulurken takım sürgülerini mekanik kamlar aracılığıyla hareket ettirir; bir İsviçre tipi torna ise çubuğu ve punta kafasını bir kılavuz burçtan besler, böylece takımlar doğrudan burç yüzeyinde keser. İş bağlama sonucu şudur: kam otomatikler hem kavrama hem de boy kontrolü için pense güvenirken, İsviçre makineleri bu görevi bir pens ve bir kılavuz burç arasında paylaştırır.
Her iki makine tipi de çubuk beslemeli hassas üreticilerdir ve BQUQ makinelerinin işlediği (36, 46, 52, 60, 630, 643) tip ailelerinde yaylı penslerin var olmasının nedenidirler. Ancak iş bağlama mimarileri gerçekten farklıdır ve biri için uygun olan pensler genellikle diğeri için uygun değildir. Makine tipini — veya mevcut bir makine için pensi — seçmek, çubuğun nerede desteklendiğini ve parça uzunluğuna kimin karar verdiğini anlamakla başlar.
Tek Resimde İki Mimari
Bir kam otomatik, kam mili üzerindeki mekanik kamların takım sürgülerini ve pensin açılıp kapanmasını tahrik ettiği tek iş milli veya çok iş milli bir makinedir. İş mili, çubuğu iş mili burnundaki bir pens içinde tutar; kamlar döndükçe takımlar ilerler ve geri çekilir. Parça uzunluğu, çubuğun bir durdurucuya karşı beslenmesiyle veya pensin kendi endekslemesiyle kontrol edilir, ardından kesilir.
Bir CNC İsviçre tipi torna, kayan punta başlıklı bir makinedir. Çubuğu bir pens içinde kavrayan punta başlığı, bir kılavuz ray üzerinde eksenel olarak kayar ve çubuğu sabit veya kayan bir kılavuz burçtan dışarı besler. Takımlar, kılavuz burcun etrafına yerleştirilmiştir ve çubuğu burcun hemen ötesine uzandığında keser. Çubuk, kesme noktasında desteklenir, iş milinden konsol gibi çıkıntı yapmaz.
| Özellik | Kam otomatik | CNC İsviçre tipi torna |
|---|---|---|
| Sürgü hareketi | Mekanik kamlar | CNC servo eksenler |
| Kesme noktasında çubuk desteği | Sadece iş milli pensi | Pens + kılavuz burç |
| Parça uzunluğu kontrolü | Besleme durdurucusu / pens endeksi | Punta başlığı eksen konumu |
| Tipik çubuk çapı | Küçük ila orta | Küçük, genellikle ~32 mm sınıfının altında |
| Kurulum değişim süresi | Kam değişimi, saatler | Program değişimi, dakikalar |
| En iyi parça şekli | Basit ila orta karmaşıklıkta tornalama | Uzun ince parçalar, karmaşık profiller |
Aralıklar tipiktir, sınır değildir — kam otomatikler hala çok düşük parça başına maliyetle büyük hacimli basit parçaları işletir ve İsviçre makineleri, parçaların çaplarına göre uzun olduğu veya aynı çevrimde karmaşık frezeleme gerektirdiği her yerde kazanır.
İş Bağlama: Her Makinede Pensin Görevi
Bir kam otomatikte pens, iş bağlamanın tamamıdır. İşleme için çubuğu kavrar, besleme stroku için serbest bırakır ve eksenel davranışı, çubuğu durdurucuya iten besleme mekanizmasıyla etkileşime girer. Pens kavraması, kesme ve koparma kuvvetlerine direnecek kadar güçlü ve beslenen uzunluğun değişmemesi için yeterince tutarlı olmalıdır.
Bir İsviçre tipi tornada punta başlığı pensi, çubuğu besleme ve döndürme için kavrar; kendi deliğine sahip, genellikle pens benzeri bir eleman olan kılavuz burç ise çubuğu doğrudan takımların yanında destekler. Bir İsviçre makinesindeki punta başlığı pensi, kavrama ve besleme elemanıdır; kılavuz burç ise uzatılmış çubuğun ne kadar düz ve titreşimsiz olduğuna karar veren doğruluk elemanıdır.
| Fonksiyon | Kam otomatik pensi | İsviçre punta başlığı pensi | Kılavuz burç |
|---|---|---|---|
| Kesim için çubuğu kavrama | Evet | Evet | Hayır — destekler, dönmeye izin verir |
| Çevrimler arasında çubuğu besleme | Evet | Evet (punta başlığı hareketi) | Hayır — çubuk içinden kayar |
| Takımda çubuk düzlüğünü kontrol etme | Dolaylı | Dolaylı | Evet — kesme noktasında destekler |
| Aşınma deseni | Deli ve konik | Deli ve konik | Kayan çubuktan delik aşınması |
Boy Kontrolü: İkisinin Gerçekten Ayrıştığı Yer
Boy doğruluğu en net iş bağlama farkıdır. Bir kam otomatikte, beslenen uzunluk mekanik olarak ayarlanır: çubuk bir durdurucuya beslenir, pens sıkışır ve durdurucu geri çekilir. Pens çubuğu birkaç mikron erken veya geç kavrarsa veya çubuğun besleme parmağına sürtünmesi değişirse, beslenen uzunluk kayar ve parça boyu sapar. Sabit boylu pens tasarımları, sıkıştırırken çubuğu eksenel olarak çekmeyerek yardımcı olur — geri çekmeli ve sabit boylu pensler arasındaki fark, kam otomatik parça boyları saptığında kontrol edilecek ilk şeylerden biridir.
Bir İsviçre tipi tornada punta başlığı ekseni bir CNC servosudur, bu nedenle parça uzunluğu sürtünmeye bağlı bir olay değil, bir konum komutudur. Pensin eksenel davranışı boy için daha az önemlidir; önemli olan, punta başlığının çubuğu işlemler arasında burçtan kelimenin tam anlamıyla itmesi nedeniyle, pensin çubuğu kılavuz burçtan kaymadan itecek kadar sıkı kavramasıdır.
Alıcılar için pratik kural: bir kam otomatikte boy dağılımı görürseniz, makineyi suçlamadan önce pensin kavrama tutarlılığına ve besleme mekanizmasına bakın. Bir İsviçre tipi tornada boy dağılımı görürseniz, punta başlığı pensinde besleme itkisi altında kayma olup olmadığına ve kılavuz burç deliğinde aşınma olup olmadığına bakın.
Çubuk Besleme ve Pensin Diğer Ortağı
Kam otomatikler tarihsel olarak, çubuğu yalnızca besleme stroku sırasında kavrayan ve ardından ana pensin kesmeyi yapması için serbest bırakan, çubuk besleyicide veya iş mili arkasında bulunan yaylı pens benzeri elemanlar olan besleme parmaklarını kullanır. Besleme parmağı, bir pens gibi çubuğa göre boyutlandırılır ve aşınmış besleme parmakları, aşınmış pensler gibi düzensiz besleme uzunluğuna neden olur.
İsviçre makineleri, çubuğu bir çubuk besleyiciden punta başlığı ve kılavuz burçtan sürekli olarak çeker. Çubuk besleyici, punta başlığı pensi ve kılavuz burç arasındaki arayüz, tümü çubuğu temizlemesi gereken bir delikler zinciridir: çubuk besleyici tüpünde bir astar, pens deliği ve burç deliği. Her biri çubuğa göre boyutlandırılır ve her biri bir aşınma noktasıdır. Çubuk besleme ve iş bağlama rehberimiz bu zinciri ayrıntılı olarak ele alır.
| Çubuk yolu elemanı | Kam otomatik | İsviçre tipi torna |
|---|---|---|
| Çubuk besleyici tüpü | İş mili arkasında besleme parmağı | Astar tüpü, çubuk ileri itilir |
| Ana kavrama | İş milli pensi | Punta başlığı pensi |
| Kesme bölgesi desteği | Yok (iş mili burnu) | Takımlarda kılavuz burç |
| Deli aşınma noktaları | Pens, besleme parmağı | Pens, burç, astar |
Makine için Pens Seçimi
Her iki makine tipi de aynı aile mantığından yaylı pensler alır: tip numarasını makinenin aynasına ve çekme tüpü arayüzüne eşleştirin, ardından deliği çubuğa eşleştirin. Ancak vurgu farklıdır. Kam otomatikler için kavrama tutarlılığına ve sabit boy davranışına öncelik verin — pens boy kontrolüne katılır. İsviçre makineleri için, punta başlığı pensinin besleme itkisi altındaki kavramasına öncelik verin ve kılavuz burcu kendi delik spesifikasyonu ve değiştirme programı olan hassas bir aşınma parçası olarak ele alın.
İsviçre kurulumları, çoğu alıcının unuttuğu ikinci bir eleman ekler: kılavuz burcun kendisi. Sabit burçlar çubuğu düz bir yatak deliğinde çalıştırır; kayan burçlar punta başlığıyla hareket eder ve çubuğun burç ile kesim arasındaki maruziyetini ortadan kaldırır. Her iki tipin de deliklerinin, bir pens deliğiyle aynı disiplinle çubuğa eşleştirilmesi gerekir. Sabit ve kayan seçimini, İsviçre pens sistemleriyle ilgili kılavuz burç kapsamımızda ayrıntılı olarak ele alıyoruz.
Bir Fabrikanın Sunması Gerekenler
Her iki makine tipine de hizmet veren bir pens fabrikası, her biri için doğru elemanı teklif edebilmelidir: 36/46/52/60/630/643 ailelerinde kam otomatik yaylı pensler, İsviçre punta başlığı pensleri, kılavuz burç boşlukları veya bitmiş burçlar ve bunları oturtan aynalar. BQUQ, pensleri ve pens aynalarını sertleştirilmiş alaşım ve yay çeliğinden, tek bir Dongguan fabrikasında ISO9001 kontrolü altında ±0.005 mm toleransla CNC hattında işler — yanında yay, damgalama, soğutucu ve CNC hatlarıyla, pensinizi teklif eden aynı fabrika, bu makinelerin üreteceği parçaları da teklif edebilir. Otomatik torna pens aralığına ve İsviçre ve 2J pens aynalarına bakın, ardından makine markasını, modelini ve çubuk spesifikasyonunu sc@bquq.com adresine gönderin, 12 iş saati içinde teklif alın.
Sıkça Sorulan Sorular
S: Kam otomatikler ve İsviçre tipi tornlar aynı pensleri kullanır mı?
C: Genellikle hayır. Pens ailesi (tip numarası, konik ve diş), makinenin aynasına ve çekme tüpü arayüzüne uymalıdır ve İsviçre punta başlığı pensleri, bir kam otomatiğin sahip olmadığı bir kılavuz burç sistemiyle çalışır. Her zaman makine markasını ve modelini belirtin.
S: İsviçre tipi tornalar uzun ince parçaları neden daha iyi tutar?
C: Çubuk, takımların hemen arkasındaki kılavuz burç tarafından desteklenir, böylece kesme bölgesi kısa ve sert bir çubuk kesiti görür. Bir kam otomatik, uzunluk arttıkça sehim yapan ve titreşen konsol bir çubuğu keser.
S: Hangi makine sabit boylu pensler gerektirir?
C: Kam otomatikler en çok fayda sağlar, çünkü parça uzunluğu mekanik besleme ile kontrol edilir ve pensin herhangi bir eksenel çekmesi onu kaydırır. İsviçre makineleri uzunluğu servo eksen konumuyla kontrol eder, bu nedenle kavrama kayması geri çekme davranışından daha önemlidir.
S: Bir İsviçre tipi tornada hangisi daha hızlı aşınır, pens mi burç mu?
C: Genellikle kılavuz burç, çünkü çubuk tam kesme yükü altında içinden kayarken pens sadece kavrar ve bırakır. Burçlar hassas aşınma parçalarıdır — deliği kontrol edin ve çubuk salınımı parçaları bozmadan önce programa göre değiştirin.
S: Kam otomatikler İsviçre CNC'nin yanında modası geçmiş mi?
C: Hayır. Kam otomatikler hala yüksek hacimdeki basit parçalarda çok düşük çevrim maliyetiyle kazanır ve mekanik basitlikleri uzun, istikrarlı çalışmalar için uygundur. İsviçre CNC, karmaşıklık, hızlı değişim ve ince geometride kazanır. Pens ihtiyaçları modayı değil makineyi takip eder.
BQUQ Mühendislik Ekibi tarafından yazılmıştır. BQUQ, Çin'in Dongguan kentinde, tek çatı altında CNC işleme, metal damgalama, özel yaylar, soğutucu ve pens hatları işleten ISO9001 sertifikalı bir kaynak fabrikasıdır. Çizimleri sc@bquq.com adresine veya WhatsApp +86 13713157787 numarasına gönderin, 12 iş saati içinde teklif alın. www.bquq.com


