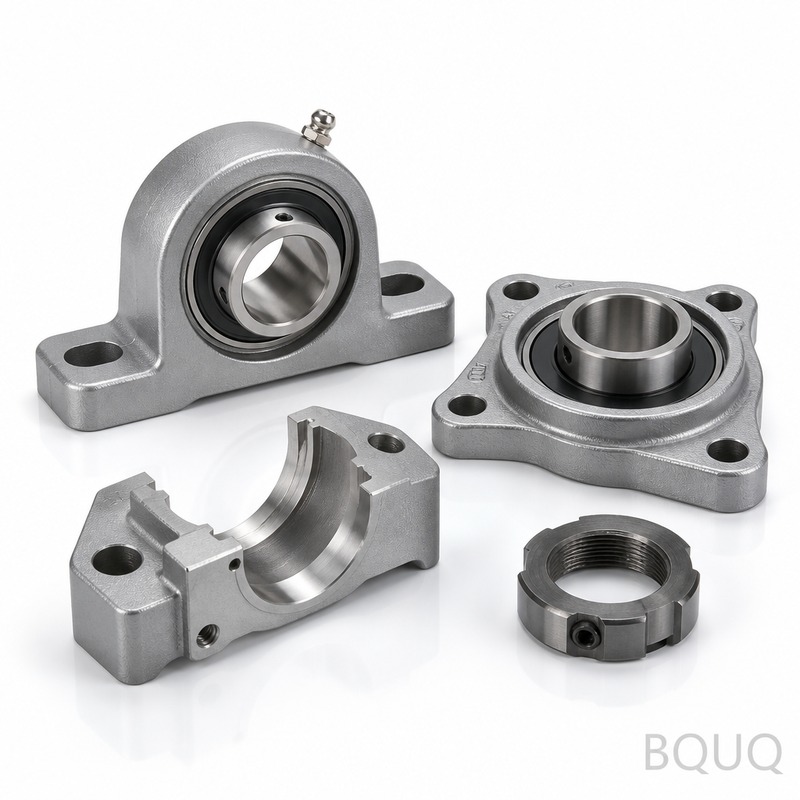
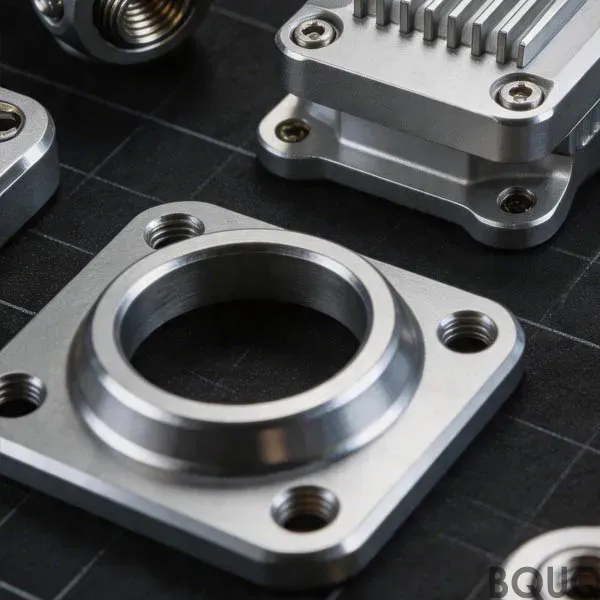
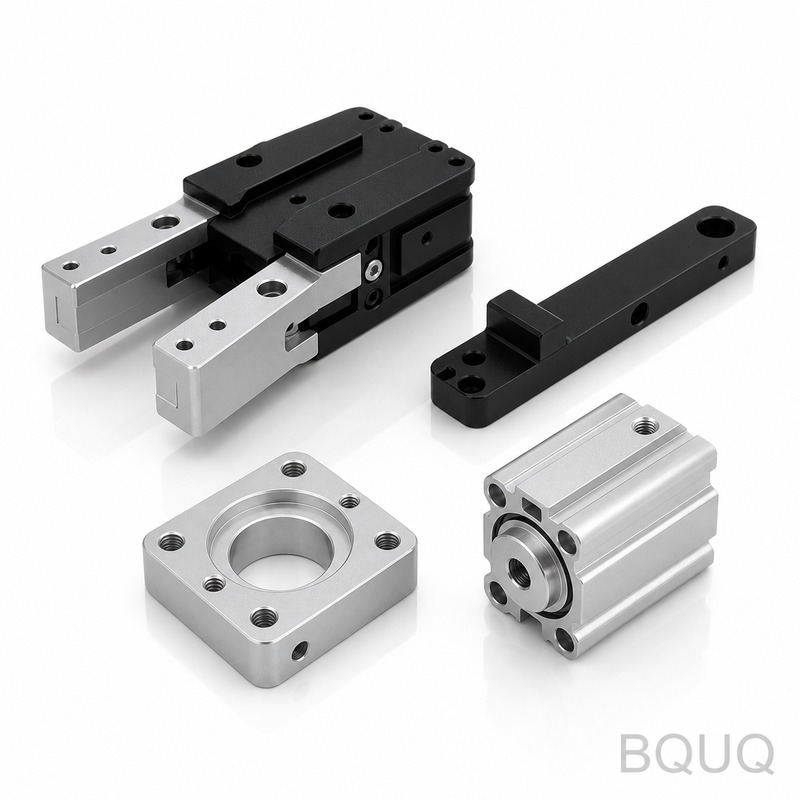
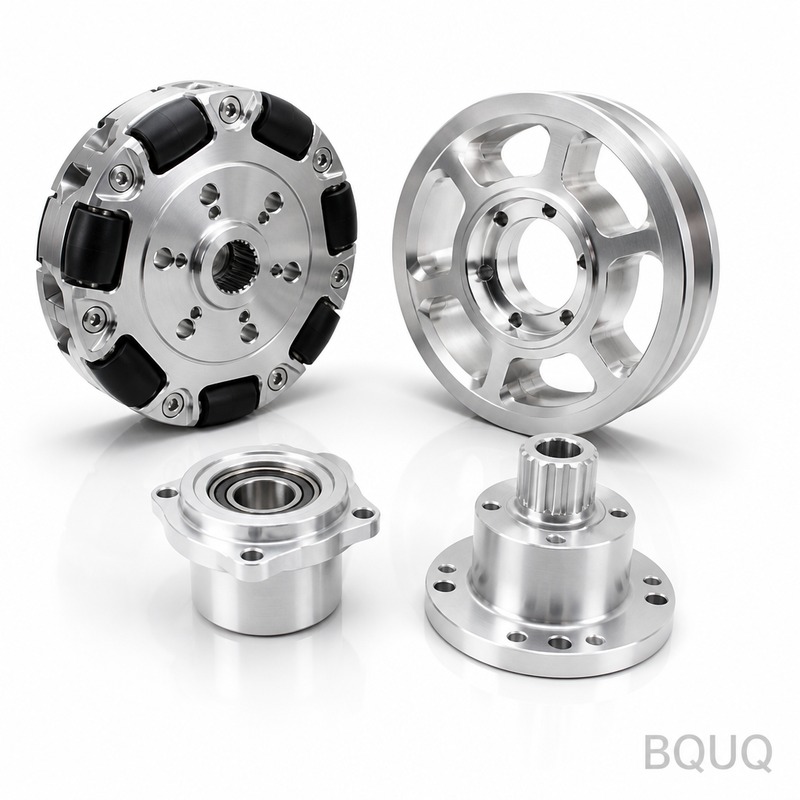
Bu CNC İşlenmiş Rulman Yuvaları, dönen şaftınız ile makinenizin geri kalanı arasındaki tam arayüzdür. Göbek toleransını ±0,005 mm, toplam gösterge salgısını (TIR) 0,002 mm ve göbek yüzey kalitesini
Bu parça için hızlı fiyat teklifi
Bize resim / adet / malzeme gönderin — 24 saat içinde yanıt.
Bu CNC İşlenmiş Rulman Yuvaları, dönen şaftınız ile makinenizin geri kalanı arasındaki tam arayüzdür. Göbek toleransını ±0,005 mm, toplam gösterge salgısını (TIR) 0,002 mm ve göbek yüzey kalitesini Ra 0,4 µm olarak tutuyoruz. Prototipler için tipik teslim süresi 7 iş günü, seri üretim için 12–15 gündür ve yük koşullarınız gerektirdiğinde yuvaları 45 HRC sertliğinde ısıl işleme tabi tutuyoruz.
Göbek Toleransı ve TIR Neden Rulman Ömrünüzü Belirler
Gevşek bir yuvagöbeği iki sorun yaratır: sürtünme korozyonu ve ısı birikimi. Göbek 0,01 mm'den fazla ovalleşirse, dış bilezik deforme olur ve rulmanınız ön yükünü kaybeder. Göbeği, Mazak 5 eksenli freze makinelerimizde tek bir bağlama operasyonunda işliyoruz; böylece göbek yuvarlaklığı ve montaj yüzeyine dikeyliği aynı referans noktasından üretilir. Yüksek hızlı iğler için, pilot çapında TIR'ı 0,002 mm'ye kadar tutabiliyoruz. Bu rakam teorik bir en iyi değer değildir—sevk ettiğimiz her yuva için standart muayene limitimizdir.
Kullandığımız Malzemeler ve Isıl İşlem
Bize "çelik" yazan bir çizim gönderip güvenilir bir parça beklemeyin. Rulman yuvalarını 6061-T6 alüminyum (ağırlık kritik robotik uygulamalar için), 1045 karbon çeliği (genel endüstriyel redüktörler için) ve 42CrMo4 (yüksek yük ve yüksek sıcaklık uygulamaları için) malzemelerinden işliyoruz. Alüminyum için, pres geçme sırasında göbekte sürtünme aşınmasını (galling) önleyen 60 HRC eşdeğeri yüzey sertliğinde sert eloksal öneriyoruz. Çelik için, 1,5 mm yüzey derinliğinde 50–55 HRC'ye kadar indüksiyonla göbek sertleştirme sunuyoruz. Daha yumuşak ve tok bir çekirdek gerekiyorsa, ısıl işlemi atlayıp 28–32 HRC'de önceden sertleştirilmiş 4140 kullanıyoruz. Şaft hızınızı ve radyal yükünüzü bize söyleyin; çizimi göndermeden önce doğru malzemeyi biz seçelim.
Göbeği Gerilim Oluşturmadan Nasıl İşliyoruz
Rulman yuvaları sadece delinmiş delikler değildir. Önce göbeği 0,3 mm pay bırakarak kaba işleriz, ardından (çelik için) işleme kaynaklı iç gerilimleri gidermek için parçayı gerilim giderme tavlamasına tabi tutarız. Bundan sonra, göbeği 180 m/dk kesme hızında ve 0,05 mm/dev ilerleme ile CBN uç kullanarak son işleriz. Bu, Ra 0,4 µm yüzey kalitesi üretir. Ayna gibi yüzey (Ra 0,2 µm) gerektiren yuvalar için, yüzeyi ayrıca soğuk işleyen (work-hardening) bir merdane perdahlama (roller burnishing) pasosu ekleriz. Rulman göbeğinde asla rayba kullanmayız—raybalar, rulman keçenizi aşındıran yırtık bir yüzey dokusu bırakır. Torna kalemimiz, 80 mm'den uzun derin göbeklerde bile sıfır sapma sağlamak için her yuva ailesine özel olarak taşlanır.
Her Sevkiyattan Önce Muayene
Her yuva 3 aşamalı muayeneden geçer. Birinci aşama: göbek çapının, yuvarlaklığının ve montaj deliklerine göre konumunun CMM (koordinat ölçüm makinesi) ile kontrolü—yalnızca geçti/kaldı değil, gerçek değerleri raporluyoruz. İkinci aşama: 0,001 mm çözgülü komparatör ile hassas bir mandrel üzerinde TIR kontrolü; yuvanın pilota göre eşmerkezli olduğunu doğrulamak için yuva 360° döndürülür. Üçüncü aşama: taşınabilir bir profilometre kullanılarak göbek ve montaj yüzeyinde Ra ölçümü ile yüzey pürüzlülük testi. CMM raporunun dijital bir kopyasını (PDF) paket listenize ekliyoruz. Malzeme sertifikaları ve ısıl işlem eğrileriyle birlikte tam bir PPAP (Parça Üretim Onay Süreci) gerekiyorsa, bunu ilk numuneler için ek ücret talep etmeden sağlıyoruz.
50–55 HRC'ye indüksiyonla sertleştirme, 1,5 mm yüzey derinliği
Sertlik (önceden sertleştirilmiş)
4140: 28–32 HRC, 42CrMo4: 35–40 HRC
Teslim Süresi
Prototip 7 gün, seri üretim 12–15 gün
Minimum Sipariş Adedi (MOQ)
MOQ yok — 1 adetlik siparişleri kabul ediyoruz
Pilot Çapları ve Montaj Yüzeylerini Nasıl Ele Alıyoruz
Rulman yuvanız tek başına çalışmaz—bir motor flanşına veya redüktör gövdesine konumlanır. Bu nedenle pilot çapını (sırt/spigot) ve montaj yüzeyini göbek ile aynı bağlamada işliyoruz. Pilot ±0,008 mm toleransta tutulur ve yüzey 0,005 mm içinde düzlükte olur. Ayrıca, montaj cıvata deliklerini (M4 - M16) ham döküm kenarlarını değil, göbek merkezini referans alan bir CNC delme döngüsü ile delip diş açıyoruz. Tasarımınız hizalama için pim kullanıyorsa, bu delikleri aynı operasyonda H7 toleransına raybalayarak pim merkezlerinin cıvata dairesi üzerinde tam olarak konumlanmasını garanti ediyoruz. Bu, cıvataları sıktığınızda yuvanın birkaç mikron kaydığı klasik montaj hatasını ortadan kaldırır.
Korozyon ve Sürtünme için Bitirme Seçenekleri
Atölyeniz nemliyse, çıplak işlenmiş çelik bir haftada paslanır. CNC İşlenmiş Rulman Yuvaları için üç standart bitirme sunuyoruz: siyah oksit (boyutları değiştirmeyen ince, homojen bir tabaka için), çinko-nikel kaplama (720 saate kadar tuz püskürtme direnci için) ve sert eloksal (alüminyum için, 40–50 µm kalınlık). Göbek için kaplama ÖNERMİYORUZ—herhangi bir kaplama kalınlık ekler ve pres geçmenizi değiştirir. Bunun yerine, yalnızca dış çapa uygulanan kuru film yağlayıcı (Molykote D-321R) kullanıyoruz; böylece yuva sürtünme aşınması olmadan makine gövdesine kayar. Ayrıca çelik üzerinde, ilk çalıştırma sırasında yağ tutan ve aşınmayı azaltan fosfat kaplama da sunuyoruz.
Sizin İçin Düzelttiğimiz Yaygın Tasarım Hataları
Her hafta aynı hataları görüyoruz. Birincisi, tasarımcılar H7 göbek toleransı belirtiyor ancak yuva et kalınlığının çok ince olduğunu unutuyor—rulmanı preslediğinizde duvar içe doğru esniyor. Et kalınlığı/göbek çapı oranını hesaplıyoruz; 0,15'in altındaysa daha kalın bir duvar veya çelik bir insert öneriyoruz. İkincisi, tasarımcılar segman yuvasını göbek yüzeyine çok yakın konumlandırıyor ve kalemimizin temiz çıkışına yer bırakmıyor. Üçüncüsü, yağlama deliği veya kanalı eklemeyi unutuyorlar. 1 mm yarıçaplı spiral yağ kanalı işleyebiliriz, ancak bunu çizimde göstermeniz gerekir. Bize kaba geometrinizi gönderin—bu sorunları teklif vermeden önce tespit edelim, kötü bir parça teslim aldıktan sonra değil.
Kesici Takım Seçimi ve Tolerans Rehberleri
Yuvanızın göbek yüzeyi ve TIR değeri büyük ölçüde kesici takım geometrisine ve makine kurulumuna bağlıdır. Sertleştirilmiş çelik için neden CBN uçlar ve alüminyum için PCD kullandığımızı anlamak için CNC kesici takım seçim rehberimizi okuyun. Çiziminizdeki ±0,005 mm toleransı nasıl tanımladığımız ve ölçtüğümüz hakkında daha derinlemesine bilgi için CNC işleme toleransları rehberimiz, konumsal tolerans ile geometrik tolerans arasındaki farkı açıklar. Her iki makale de pazarlama ekibi tarafından değil, atölye mühendislerimiz tarafından yazılmıştır.
Sıkça Sorulan Sorular
Özel bir rulman yuvası için minimum sipariş adediniz nedir?
Minimum sipariş adedimiz yoktur—test tezgahınız için tek bir prototip yuva işliyoruz ve seri ü
Tedarikçi SSS — alıcıların sipariş öncesi sordukları
Satış broşürü değil, fabrikadan doğrudan yanıtlar.
Bu parça için nasıl fiyat teklifi alırım?
Çiziminizi (STEP, IGES, DWG, DXF veya PDF) adet ve malzeme bilgisiyle birlikte sc@bquq.com veya WhatsApp +86 137 1315 7787 adresine gönderin. Mühendislerimiz çizimi inceleyip fiyat, termin ve kalıp maliyetiyle döner.
Minimum sipariş miktarınız nedir?
Sabit bir minimum sipariş miktarımız yok. Minimum, parçaya ve üretim yöntemine göre belirlenir; hedef adedinizi iletin, ona göre fiyat verelim. Yeni parçalarda küçük deneme partileri kabul edilir.
Teslim süresi ne kadar?
Teslim süresi sipariş bazında kararlaştırılır; istediğiniz tarihe, adede, malzemeye ve kalıp gerekip gerekmediğine bağlıdır. Hedef tarihinizi çizimle birlikte gönderin, teklif öncesi uygulanabilirliği teyit edelim.
Hangi toleransı tutabiliyorsunuz?
CNC işlemede ±0,005 mm. Pres, yay ve ekstrüzyon parçaları çiziminizde belirtilen toleranslara göre üretilir; ulaşılabilir değerleri teklif aşamasında teyit ederiz.
Çizimime göre üretim yapıyor musunuz?
Evet. Her sipariş müşteri çizimine veya numunesine göre üretilir. Dongguan'daki kendi fabrikamızda CNC işleme, metal damgalama, yay sarma ve alüminyum soğutucu ekstrüzyonu yapıyoruz; parçanın tamamı tek tedarikçide.
Hangi malzemelerle çalışıyorsunuz?
Alüminyum (6061, 6063, 7075), paslanmaz çelik (301, 304, 316), karbon çelik (SPCC, SGCC), pirinç, bakır, fosfor bronz, berilyum bakır ve yay çeliği (müzik teli, yağda temperlenmiş).
Hangi çizim formatlarını kabul ediyorsunuz?
STEP, IGES, DWG, DXF ve PDF. 3D modelin yanında tolerans ve yüzey işlemi belirtilmiş 2D çizim tercih edilir. Elle çizilmiş eskizler mühendislerimizce yeniden çizildikten sonra fiyatlanır.
Kalite nasıl kontrol ediliyor?
Kontrol yalnızca sonda değil süreç boyunca yapılır: ilk numune onayı, ara kontroller ve her parti için ölçüm raporu; CMM ve optik cihazlarla ölçülür. Malzeme sertifikaları talep üzerine verilir.
Fabrika nerede ve dünya geneline gönderim var mı?
Fabrikamız Çin'in Guangdong eyaleti Dongguan şehrinde, 2005'ten beri faaliyette. Ekspres, hava ve deniz yoluyla dünya geneline gönderiyoruz; alıcının belirlediği forwarding şirketiyle de çalışıyoruz.