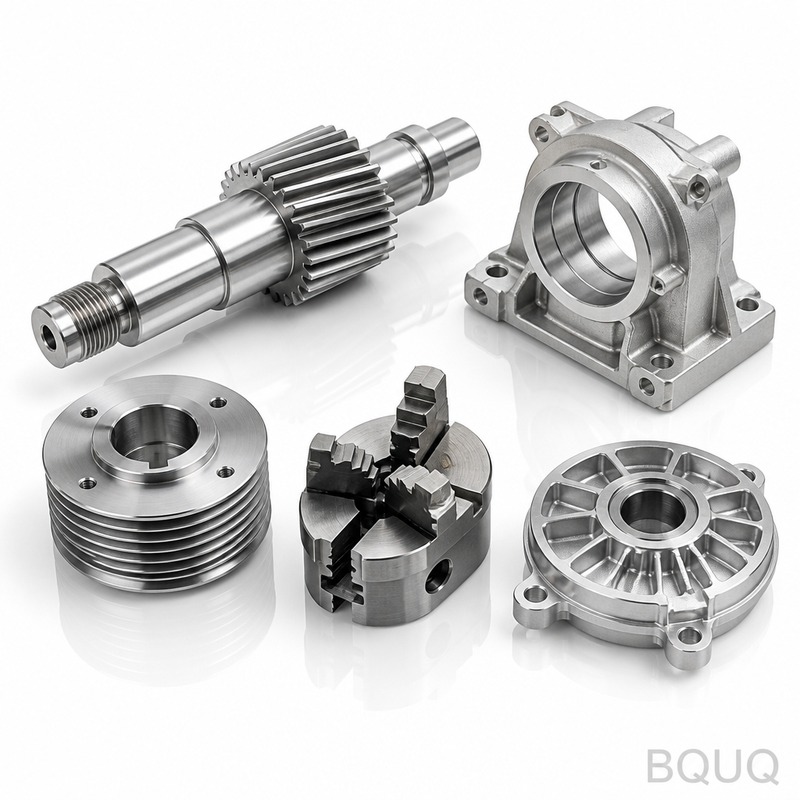
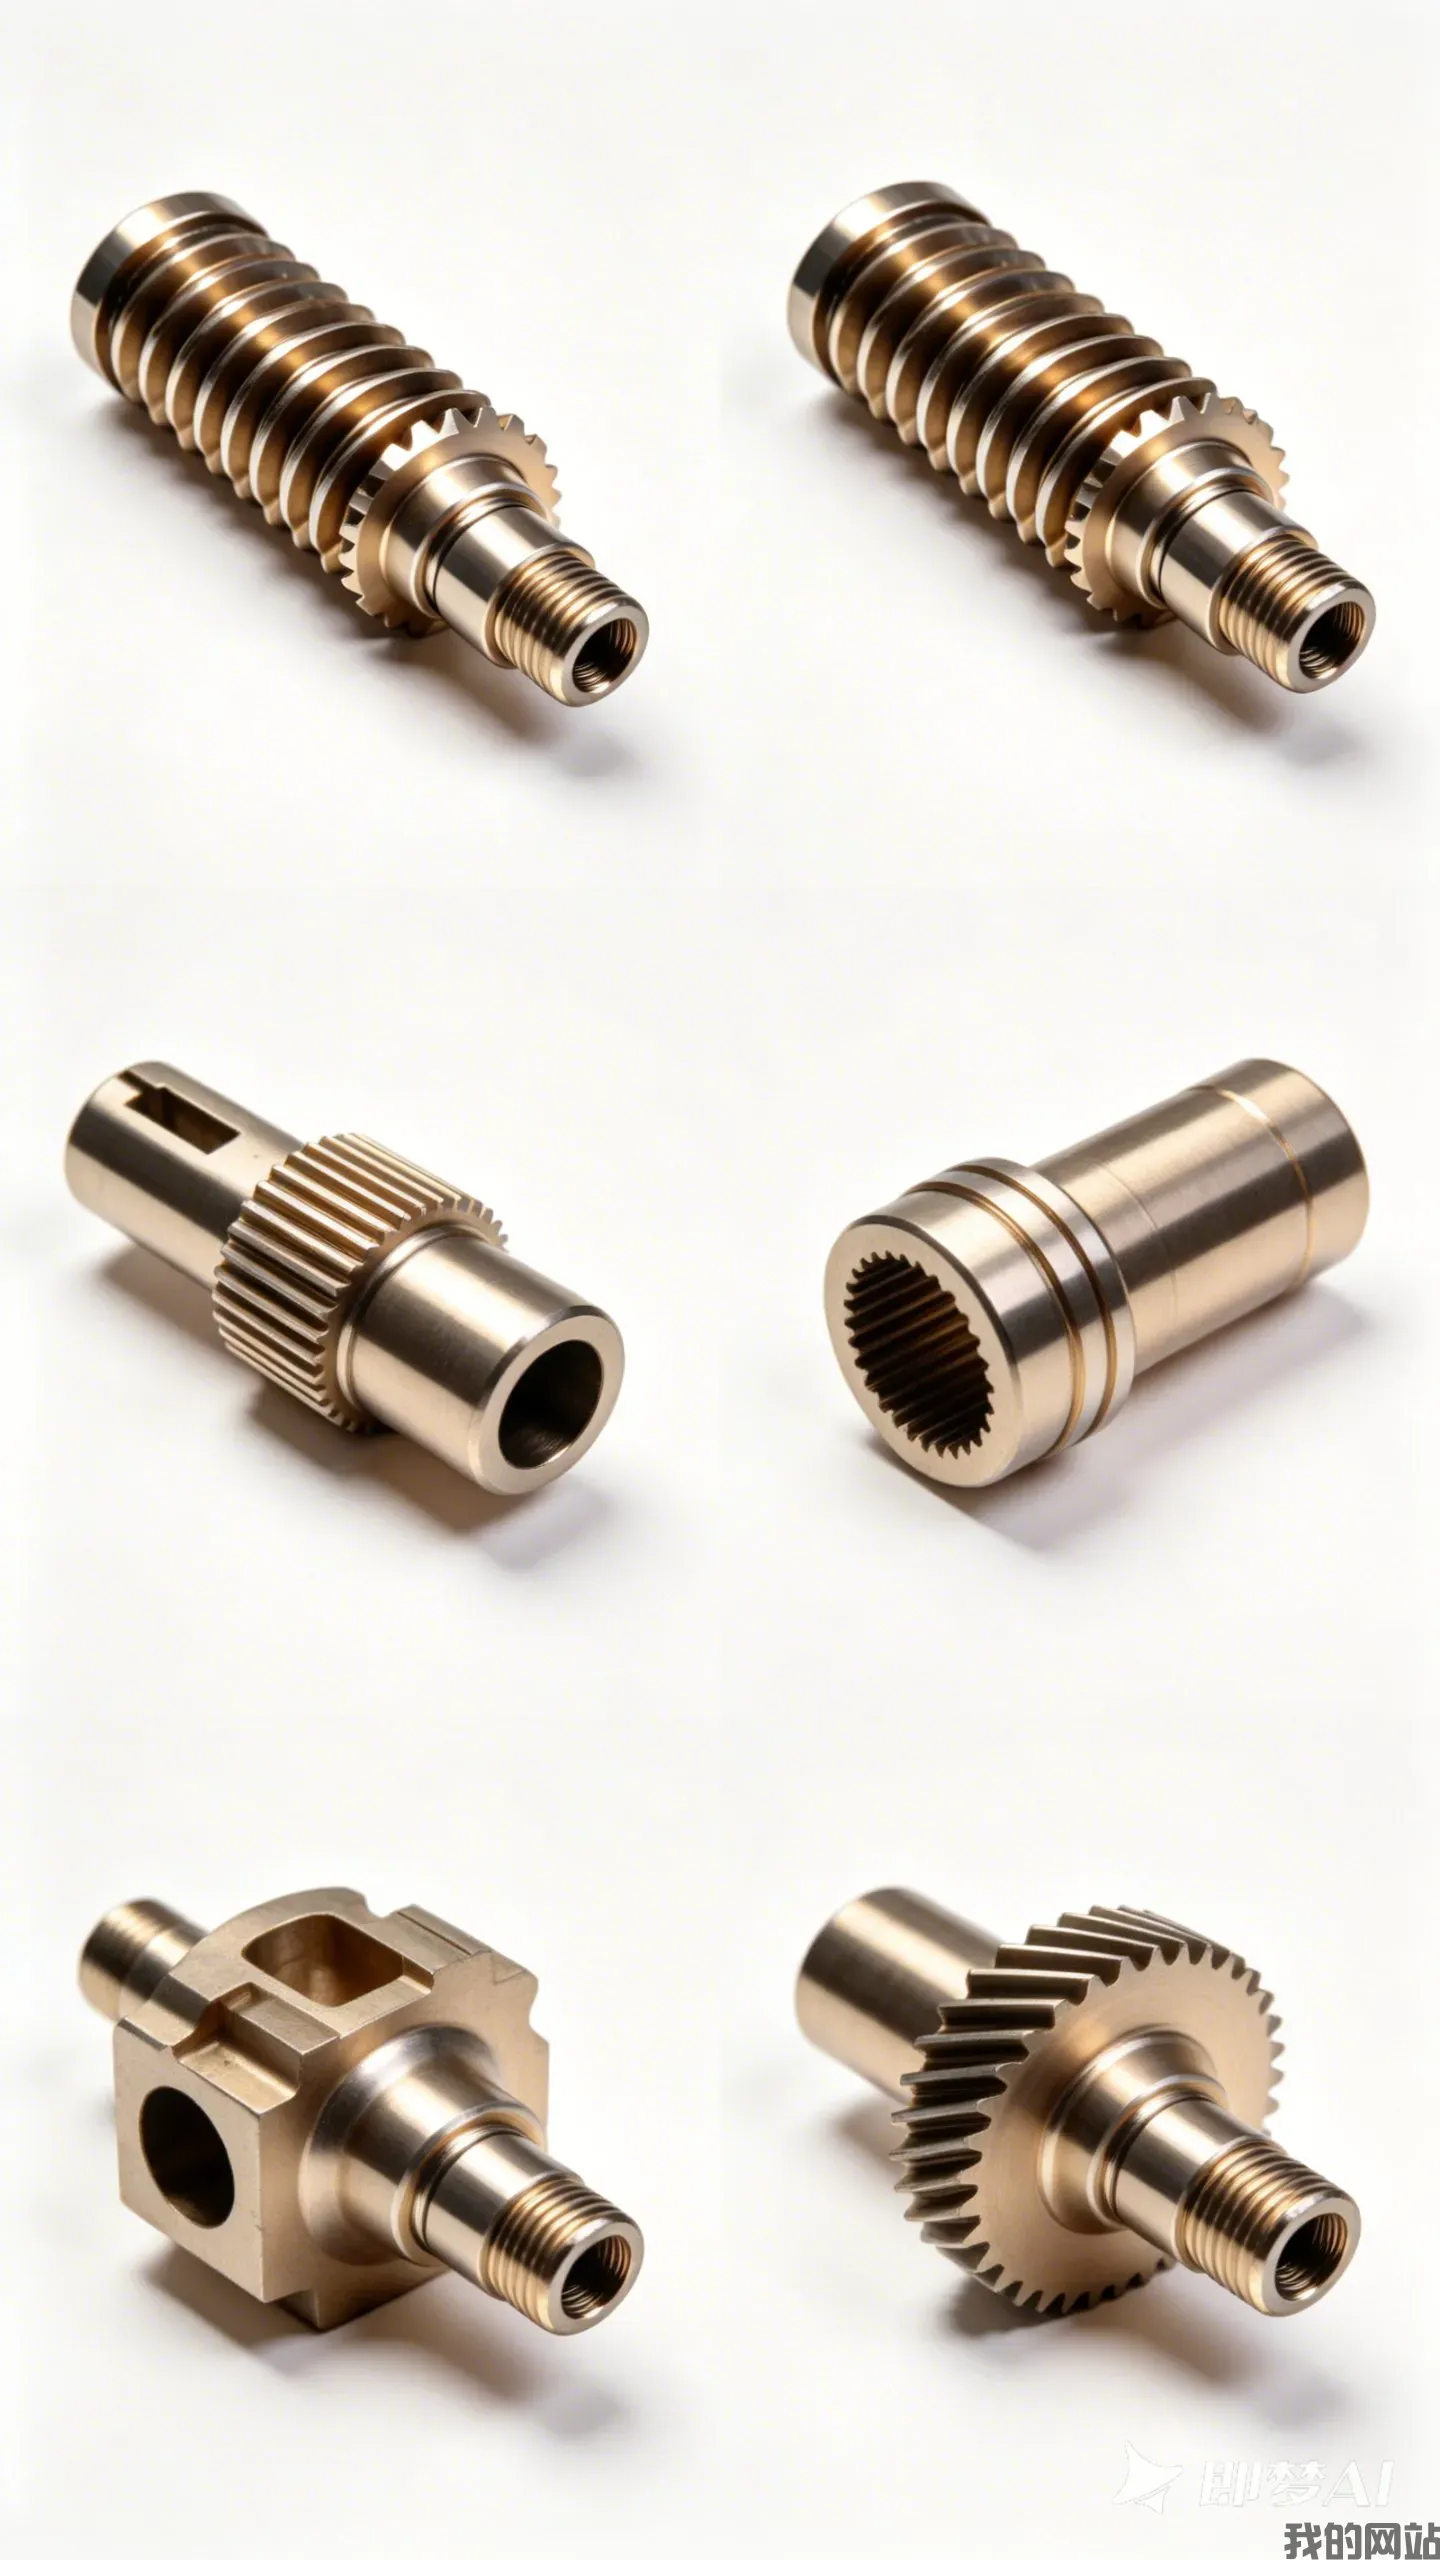
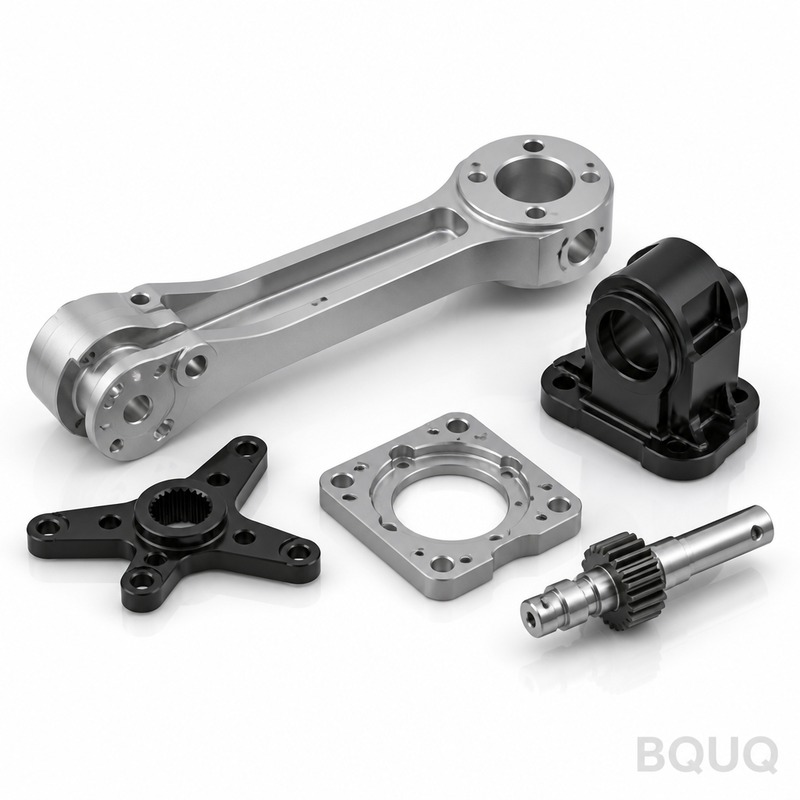
Bu ürün serisi, Dongguan fabrikamızdaki 5 eksenli Mazak ve Fanuc makinelerinde üretilen elektrikli el aletleri için CNC işlenmiş bileşenleri kapsar: dişli gövdeleri, endüvi milleri
CNC İşlenmiş Elektrikli El Aleti Parçaları Makineleri | BQUQ Hassas Üretim
Bu ürün serisi, Dongguan fabrikamızdaki 5 eksenli Mazak ve Fanuc makinelerinde üretilen elektrikli el aletleri için CNC işlenmiş bileşenleri kapsar: dişli gövdeleri, endüvi milleri, yatak yuvaları ve
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Bu ürün serisi, Dongguan fabrikamızdaki 5 eksenli Mazak ve Fanuc makinelerinde üretilen elektrikli el aletleri için CNC işlenmiş bileşenleri kapsar: dişli gövdeleri, endüvi milleri, yatak yuvaları ve ayna gövdeleri. Kritik çaplarda ±0,005 mm konumlandırma toleransı, 0,008 mm TIR salgı ve ısıl işlem sonrası 48 HRC yüzey sertliği elde edersiniz; prototipler için standart teslim süresi 15 gündür. Matkabınız, taşlama makineniz veya darbeli anahtarınız 10.000+ çevrim boyunca aşınmadan dayanacak bir parçaya ihtiyaç duyuyorsa, okumanız gereken teknik şartname budur.
Endüvi Millerinde 0,008 mm Salgıyı Nasıl Koruyoruz?
Salgı, rulman ömrünü kısaltır ve döner aletlerde titreşime neden olur. CNC tornalamadan sonra endüvi millerini merkezler arasında, 0,5 µm çözünürlüğe sahip silindirik bir taşlama makinesi kullanarak taşlıyoruz. Ardından her mili bir Talyrond yuvarlaklık test cihazında kontrol ediyoruz. Süreç: kaba tornalama, ısıl işlem, dış çapı 0,008 mm TIR'a taşlama ve ardından yatak muylusunu Ra 0,4 µm'ye honlama. Kamalı miller için, diş aralığını ±0,01 mm içinde tutmak amacıyla form taşlama kullanıyoruz—bu, 20.000 RPM'de dişli takırtısını önler.
Darbe Yükleri için Malzemeler ve Isıl İşlem
Elektrikli el aleti parçaları yalnızca sabit tork değil, şok yükleri de görür. Karbürlenmiş dişliler için 8620 alaşımlı çelikten (58-62 HRC, sertleşme derinliği 0,8-1,2 mm), ayna gövdeleri için 4140'tan (28-32 HRC çekirdek, kavrama yüzeyinde endüksiyonla 52 HRC'ye sertleştirilmiş) ve hafif gövdeler için 6061-T6 alüminyumdan işliyoruz. Dairesel testere milleri gibi yüksek sıcaklık ortamları için 56 HRC'ye sertleştirilmiş 440C paslanmaz çelik kullanıyoruz. Her parti bir sertlik test raporu alır—tek numunelerde bile bunu atlamayız.
Belirli bir kaliteye ihtiyacınız varsa, 3 gün içinde yurt içinden tedarik ederiz. Ancak yorulma testi gereksiniminiz yoksa bu üç temel malzemeye bağlı kalın. Isıl işlem tedarikçimiz ISO 9001 sertifikalıdır ve ince cidarlı burçlar için kritik olan minimum distorsiyon sağlamak amacıyla vakumlu fırınlar kullanır.
Her Sevkiyattan Önce Muayene: CMM ve Yüzey Profilometresi
Yalnızca makineye güvenmeyiz. Her CNC İşlenmiş Elektrikli El Aleti Parçaları Makineleri siparişi 3 aşamalı bir kontrolden geçer: (1) kritik delik çapları için her 10 parçada bir proses içi prob ölçümü, (2) GD&T için Zeiss makinesinde son CMM muayenesi—gerçek konum, paralellik ve eşmerkezlilik, (3) sızdırmazlık yüzeylerinde Mitutoyo profilometresi ile yüzey finişi doğrulaması. Salgı açısından kritik parçalar için %100 fonksiyonel test ekliyoruz: parçayı nominal hızda bir komparatör ile döndürme. Yalnızca "geçer" damgası değil, tüm ölçülen değerleri içeren dijital bir PDF raporu alırsınız.
Taşlanmış muylularda 0,008 mm, tornalanmış yüzeylerde 0,02 mm
Teslim süresi
Prototipler için 15 gün, seri üretim için 25 gün
Minimum sipariş adedi
Minimum sipariş adedi yok — tek parça kabul edilir
Dişler ve Kamalar: Kılavuz Kırılmasını Önleyen Kesici Takım Seçimi
Elektrikli el aleti gövdeleri genellikle alüminyum ve sertleştirilmiş çelikte M4-M8 dişler kullanır. Kör delikler için spiral oluklu kılavuzlar ve alüminyumda talaş birikmesini önlemek için geçme deliklerde hadde kılavuzları kullanıyoruz. Kamalı miller için TiAlN kaplamalı freze çakıları kullanıyoruz—bu, takım ömrünü bileme başına 800 parçaya çıkarır. Yeni bir kama profili tasarlıyorsanız, CNC kesici takım seçim rehberimize göz atın—bu geometriler için tam ilerleme ve hız değerlerini kapsar.
Yüzey Finişi Seçenekleri: İşlenmiş Yüzeyden Siyah Okside
Kritik olmayan yüzeylerde Ra 1,6 µm ile çıplak işlenmiş yüzeyler standarttır. Ancak çelik parçalarda korozyon direnci için, boyut değişikliği yaratmayan 0,5 µm kalınlık ekleyen siyah oksit (MIL-DTL-13924) sunuyoruz. Alüminyum gövdeler için siyah veya şeffaf Tip II eloksal (18-22 µm) uyguluyoruz; bu, yüzey sertliğini 60 HRC eşdeğerine çıkarır. Kayar parçalar için düşük sürtünmeli bir yüzey gerekiyorsa, sürtünme katsayısını 0,1'e düşüren PTFE emdirilmiş eloksal uyguluyoruz. Tüm finişler RoHS uyumludur.
Partileme ve Teslim Süresi: Minimum Sipariş Adedi Yok, Sabit 15 Günlük Prototip
Elektrikli el aleti parçaları için yaygın çaplara önceden ayarlanmış takımlarla özel bir hat işletiyoruz. Bu nedenle minimum sipariş adedi sunabiliyoruz—tek bir parça, 500 parçalık bir partinin parça başı maliyetiyle aynıdır; yalnızca kurulum ücreti daha yüksektir. Prototip teslim süresi çizim onayından itibaren 15 gündür, seri üretim sevkiyatları 25 günde yapılır. 48 saatlik acil teslimata ihtiyacınız varsa, %30 hızlandırma ücreti uygular ve gece vardiyası çalıştırırız. Tekrarlanan siparişler için takımlarınızı ve CAM dosyalarınızı 2 yıl saklarız; böylece yeniden sipariş yalnızca 10 gün sürer.
Bir çizim göndermeden önce, CNC işleme toleransları rehberimizi okuyun—hangi özelliklerin ±0,005 mm olması gerektiğini ve maliyetten tasarruf etmek için hangilerinin ±0,05 mm olabileceğini açıklar. Aşırı toleranslandırma, teklif gecikmelerinin 1 numaralı nedenidir.
Taşlama Sonrası Uzun Millerde Eğilme ile Nasıl Başa Çıkıyoruz?
200 mm'den uzun miller ısıl işlem sırasında eğilebilir. Taşlamadan önce bunları hidrolik presle 0,02 mm içinde doğrultuyor ve ardından 150°C'de 2 saat gerilim giderme uyguluyoruz. Taşlamadan sonra, granit bir masa üzerinde yükseklik mastarı ile düzlüğü yeniden kontrol ediyoruz. 400 mm'den uzun miller için 0,01 mm yuvarlaklık sağlamak amacıyla merkezsiz taşlama kullanıyoruz. 15.000 RPM'de uğuldayan bir parça ile tüm aleti titreştiren bir parça arasındaki fark budur.
Minimum sipariş adediniz nedir?
Minimum sipariş adedimiz yok—bir prototip veya 10.000 adet sipariş edin, birim fiyat yalnızca kurulum amortismanına göre değişir.
2D çizim olmadan 3D modelimizden parça işleyebilir misiniz?
Evet, STEP veya IGES dosyalarını kabul ediyoruz, ancak özellikle salgı ve eşmerkezlilik bildirimleri için onayınıza sunacağımız bir GD&T çizimi oluşturacağız.
0,008 mm salgı şartnamesini nasıl garanti ediyorsunuz?
Her mil, taşlamadan sonra bir Talyrond test cihazında ölçülür ve muayene raporuna ham yuvarlaklık eğrisini dahil ederiz.
100 parçalık bir seri üretim siparişi için gerçek teslim süreniz nedir?
Çizim onayından itibaren 25 gün, ancak ilk 50 parçanın kısmi sevkiyatını kabul ederseniz 18 güne sıkıştırabiliriz.
12 saat içinde kesin teklif alın. Çiziminizi veya 3D dosyanızı sc@bquq.com adresine veya WhatsApp +86 13713157787 numarasına gönderin. Birim fiyat, takım maliyeti (varsa) ve onaylanmış teslim tarihi ile yanıt vereceğiz—tahmin yok. BQUQ, 2005'ten beri Çin'de hassas üretim.